



Usinagem de Furos de Precisão: Serviços CNC para Aeroespacial e Automotivo
Publicado em 12 de agosto de 2019 | Por WayKen Project Manager
A fabricação de furos é amplamente subestimada porque a maioria dos furos que fazemos têm precisão trivial, pequena profundidade e servem apenas para manter parafusos. No entanto, indústrias de alta tecnologia modernas (especialmente aeroespacial e automotiva) chegam ao mercado de serviços CNC com demandas para fabricar peças com furos extremamente precisos ou profundos, ou para que os furos tenham uma posição muito precisa. Além de serviços avançados de usinagem CNC, tais demandas requerem técnicas específicas e planejamento cuidadoso.
Problemas no Processamento de Furos
O processo de fabricação de furos é na verdade bastante difícil do ponto de vista da manufatura. A ferramenta e o bruto podem superaquecer facilmente porque é difícil aplicar fluidos de corte no furo, o processo não é visível para o maquinista, então ele só pode confiar nas informações da ferramenta de máquina e deve cortar às cegas, realizar medições é difícil, especialmente em furos com diâmetros pequenos. E esses são apenas alguns problemas com a fabricação de furos. Então, para fazer furos precisos, serviços CNC sempre desenvolvem e melhoram estratégias de usinagem, inventam novas ferramentas e ferramentas para atender aos requisitos do cliente.
Furação Profunda
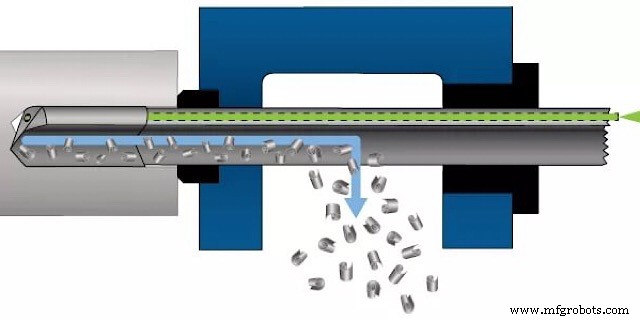
Bem, a furação em si é um processo comum e não há nada interessante sobre furar furos curtos, mas quanto mais profundo o furo, mais difícil é manter seu eixo reto durante a furação. Isso se deve ao fato de que uma broca mais longa é menos rígida enquanto tem duas arestas de corte que não podem ser feitas de comprimento idêntico. Então, a força de corte dos lados da broca é diferente e a broca geralmente desvia do eixo reto e faz o furo torto. Isso não é aceitável para peças CNC de alta precisão.
É por isso que a furação de canhão (gun drilling) foi inventada. Como o nome sugere, foi usada pela primeira vez para fabricar canos longos de armas, onde um furo longo mas preciso é o requisito principal. No entanto, com o desenvolvimento de tecnologias de fabricação, outras indústrias adotaram a furação de canhão para seus próprios propósitos. A principal diferença com esta estratégia é a ferramenta. Uma broca de canhão tem uma única aresta de corte, então ela não desvia de seu curso da maneira que uma broca simples faz. Ela tem um sulco de remoção de cavaco maior que serve como canal de arrefecimento também. O fluido de corte é bombeado através do sulco em alta pressão e remove o cavaco e resfria a broca muito melhor. A desvantagem deste método é que esta broca não pode ser montada em um centro de fresamento CNC usual, requer ferramentaria adicional.
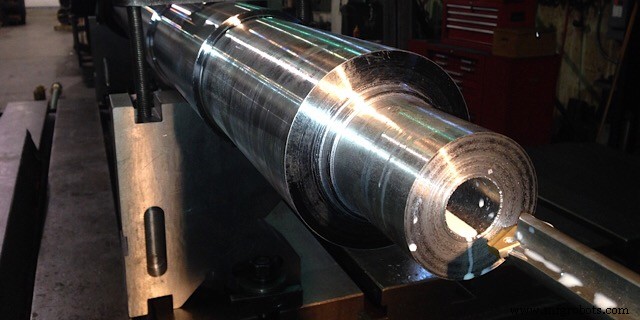
Oficinas de máquinas CNC usam brocas de canhão nos casos mais extremos, mas principalmente tentam se ater a ferramentas universais e é por isso que existem certas estratégias que permitem furar furos profundos com brocas simples. Primeiro, o comprimento do furo é dividido em segmentos com profundidades em torno de 3-4 diâmetros do furo. A cada vez, a broca atinge o fim de um segmento, ela é ejetada para deixar o bruto e a ferramenta esfriarem e para tirar todos os cavacos do furo.
Processamento de Furos de Alta Precisão
Para fazer um furo preciso, a furação CNC geralmente é realizada com múltiplos instrumentos, o primeiro sendo consideravelmente menor que o diâmetro do furo e aumentando com a próxima ferramenta. Isso é feito para diminuir a força de corte e, assim, o desvio do eixo devido à razão mencionada acima. Além disso, métodos consecutivos são frequentemente diferentes da furação simples:
Furação de núcleo (Core drilling) é realizada logo após a furação. Uma broca de núcleo tem três arestas de corte em vez de uma, então é mais estável. Brocas de núcleo geralmente processam um corte cuja profundidade é meros 0,5 mm, mas suas vantagens absolutas são a capacidade de corrigir o eixo.
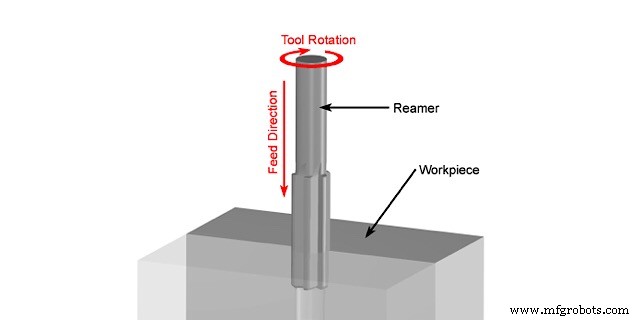
Alisamento (Reaming). Se seu cliente exige um furo com tolerância até IT6 e um acabamento superficial muito liso, você pega um alisador e torna seu avanço de usinagem extremamente baixo. Um alisador é uma ferramenta com muitas arestas de corte longas situadas ao longo dos lados da ferramenta. Ele tem lâminas de corte frontais, mas elas são extremamente pequenas, então a profundidade de corte durante o alisamento é em torno de 0,1-0,05 mm. Devido a isso e à precisão final das arestas de corte, o alisamento produzirá ótimos furos. Para furos menores, o alisamento é feito manualmente.
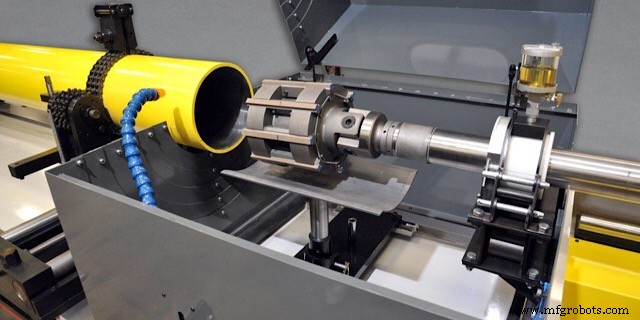
Brunimento (Honing) é um processo abrasivo, mas pode ser realizado em uma ferramenta de máquina CNC, no entanto, máquinas de brunimento especiais são definitivamente melhores. Um brunidor é basicamente um alisador com pranchas abrasivas em vez de lâminas de corte. Outra diferença é que as pranchas podem ser ajustadas para o diâmetro correto. O brunidor é inserido no furo e gira em torno de seu eixo enquanto as pranchas retificam o material. Uma vez que o brunidor é ejetado, a direção da revolução é invertida. Como resultado, a superfície do furo tem ranhuras microscópicas cruzadas, o que torna a lubrificação muito mais eficiente.
Estratégias de Rosqueamento de Furos
Muitos furos requerem roscas, que são compostas por superfícies finas complexas e são na verdade bastante difíceis de usinar. Existem várias estratégias para rosqueamento, mas antes disso, é absolutamente necessário realizar escareamento ou alargamento. Esses dois processos criam uma ranhura cônica ou cilíndrica na entrada do furo. Permite que a ferramenta de rosqueamento entre corretamente e, além disso, ajuda na montagem das peças reais. Então, aqui estão algumas estratégias para rosqueamento.
Rosqueamento com macho (Tap drilling) usa uma única ferramenta que lembra um parafuso, mas tem sulcos de remoção de cavaco e uma área cônica longa na frente para aumentar gradualmente a profundidade de corte. O avanço de usinagem durante o rosqueamento com macho (e com qualquer rosca para esse assunto) é o mesmo que o passo do parafuso. O macho é inserido lentamente no furo onde cada uma de suas arestas de corte em espiral gradualmente corta um pedaço de material para formar a rosca. Furos pequenos são usinados manualmente, nesse caso o processo do furo lembra aparafusar um parafuso muito apertado. O macho deve ser ejetado com grande cuidado da mesma forma que foi inserido. Se você esquecer isso e tentar ejetar o macho sem desrosquear, pode quebrá-lo e terá que tirá-lo com Usinagem por Descarga Elétrica.
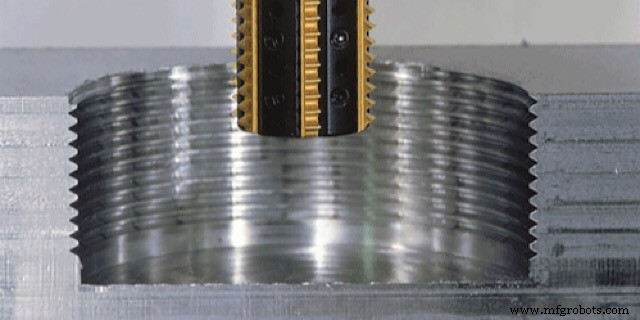
Fresamento de rosca (Thread milling) produz melhores resultados porque a temperatura do processo é mais baixa e é muito mais fácil aplicar fluidos de corte. Uma fresa especial que é 30-40% menor que o diâmetro do furo move-se em espiral ao longo da trajetória dos sulcos da broca e gira em torno de seu eixo para corte eficiente. O diâmetro mínimo do furo depende do diâmetro mínimo da fresa.
Outra estratégia é chamada de mandrilamento de rosca (thread boring). É na verdade o mesmo que torneamento no que diz respeito à configuração da peça e movimentos principais, mas a ferramenta é fabricada para copiar a forma do sulco da rosca. Então, ela é alimentada com o passo do parafuso no furo da peça e corta as superfícies espirais da rosca. É importante notar que o mandrilamento é ótimo para furos grandes, mas não pode processar furos menores que 20 mm.
Entre em Contato - Wayken para descobrir como a usinagem CNC de precisão para projetar furos de peças para o seu projeto.
Máquina cnc
- Descubra Técnicas de Usinagem CNC: Tipos, Processos e Vantagens
- Dominando a Usinagem CNC: Técnicas Comprovadas para Precisão e Eficiência
- Usinagem CNC de Acrílico de Precisão: Precisa, Segura e Eficiente
- Escolhendo Serviços de Usinagem CNC Confiáveis para Suas Necessidades de Produção
- Serviços Especializados de Usinagem CNC Entregam Precisão para Peças Complexas
- Como Terceirizar Usinagem CNC para a China com Sucesso: Guia Completo
- Impulsione a Eficiência da Produção com Serviços Avançados de Usinagem CNC
- Usinagem CNC de Precisão para Polímeros: Técnicas Avançadas e Dicas
- Usinagem CNC de Precisão para Materiais Exóticos de Alto Desempenho
- Visão Especialista: Operações de Furação em Usinagem CNC