



Desbaste Otimizado de Ilhas com Programação Conversacional Heidenhain
Enviado por: Vikram
Desenho/Imagem
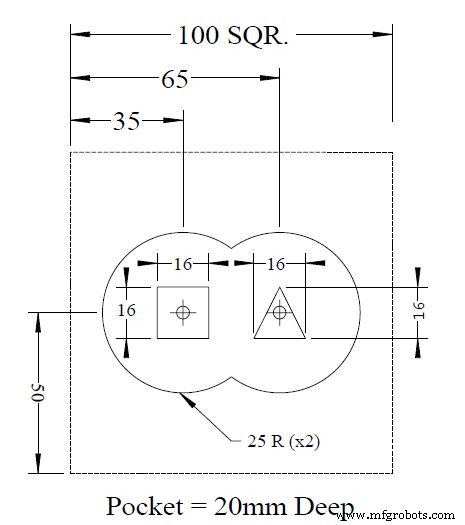
Programa CNC
0 BEGIN PGM 10120 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-40
2 BLK FORM 0.2 X+100 Y+100 Z+0
3 TOOL DEF 1
4 TOOL DEF 2
5 TOOL DEF 3
6 CYCL DEF 14.0 CONTOUR GEOM.
7 CYCL DEF 14.1 CONTOUR LABEL 1/2/3/4/ / /
8 TOOL CALL 1 Z S500
9 L M6
10 CYCL DEF 15.0 PILOT DRILL
11 CYCL DEF 15.1 SET UP -2 DEPTH -20
12 CYCL DEF 15.2 PECKG -10 F50 ALLOW +1
13 L X+0 Y+0 R0 FMAX M13
14 L Z+2 FMAX M99
15 TOOL CALL 2 Z S1000
16 L M6
17 CYCL DEF 6.0 ROUGH OUT
18 CYCL DEF 6.1 SET UP -2 DEPTH -20
19 CYCL DEF 6.2 PECKG -10 F50 ALLOW +1
20 CYCL DEF 6.3 ANGLE +45 F200
21 L X+0 Y+0 R0 FMAX M13
22 L Z+2 FMAX
23 CYCL CALL M
24 TOOL CALL 3 Z S1000
25 L M6
26 CYCL DEF 16.0 CONTOUR MILLG
27 CYCL DEF 16.1 SET UP -2 DEPTH -20
28 CYCL DEF 16.2 PECKG -20 F50 DR+ F200
29 L X+0 Y+0 R0 FMAX M3
30 L Z+2 FMAX
31 CYCL CALL M
32 TOOL CALL 0
33 L M6
34 L M30
35 LBL 1
36 L X+35 Y+25 RL F M
37 CC X+35 Y+50
38 C X+35 Y+25 DR+
39 LBL 0
40 LBL 2
41 L X+65 Y+25 RL
42 CC X+65 Y+50
43 C X+65 Y+25 DR+
44 LBL 0
45 LBL 3
46 L X+35 Y+42 RL
47 L X+27
48 L Y+58
49 L X+43
50 L Y+42
51 L X+35
52 LBL 0
53 LBL 4
54 L X+65 Y+42 RL
55 L X+57
56 L X+65 Y+58
57 L X+73 Y+42
58 L X+65
59 LBL 0
60 END PGM 10120 MM
Análise do Programa
Este programa demonstra uma estratégia completa de usinagem de bolsão com ilhas (ilhas = áreas que não devem ser usinadas) usando ciclos Heidenhain:
Estratégia de Usinagem
- Ferramenta 1 (Furação piloto): Ciclo 15 - Furação piloto nos centros das ilhas para facilitar remoção de material subsequentemente.
- Ferramenta 2 (Desbaste): Ciclo 6 (ROUGH OUT) - Desbaste da cavidade principal com ângulo de 45°, deixando material para acabamento.
- Ferramenta 3 (Acabamento): Ciclo 16 (CONTOUR MILLG) - Acabamento de contorno das paredes e ilhas.
Definição de Contornos (LBL 1-4)
- LBL 1: Ilha circular no centro (X35, Y35) - raio 25mm
- LBL 2: Ilha circular no centro (X65, Y35) - raio 25mm
- LBL 3: Ilha retangular/poligonal perto de (X35, Y42)
- LBL 4: Ilha retangular/poligonal perto de (X65, Y42)
Pontos-Chave
- Uso de CYCL DEF 14.0/14.1 para definir geometria de contorno referenciando múltiplas etiquetas (1/2/3/4)
- ALLOW +1 no desbaste permite deixar 1mm de material para acabamento
- DR+ no acabamento indica compensação de raio da ferramenta à direita
- Estrutura modular com etiquetas separadas para cada ilha facilita modificações
Dominando Operações de Contour Train na Programação Conversacional Heidenhain
Dominando a Programação Conversacional Heidenhain: Exercícios de Pino Externo, Bolsão Circular e Canal
Máquina cnc
- Tutorial de Programação Heidenhain TNC: Exemplo Passo a Passo de Código CNC
- Dominando HEIDENHAIN TNC: Tutorial Passo a Passo de Programação de Chanfro
- Dominando a Programação CNC Heidenhain Flex K – Exercício Passo a Passo
- Exemplo de Programação Conversacional Heidenhain CNC – Guia Passo a Passo
- Dominando a Fresagem Helicoidal com Programação Conversacional Heidenhain: Exercício Prático
- Dominar Etiquetas de Aninhamento na Programação Conversacional Heidenhain - Exercício Passo a Passo
- Programação Conversacional Heidenhain: Guia Prático de Exercício com Subprograma
- Dominando Funções de Repetição na Programação Conversacional Heidenhain
- Técnicas Avançadas de Rotação para Programação CNC Heidenhain
- Programação Conversacional Heidenhain: Exercício CNC de Imagem Espelhada (Mirror Image)