



Exemplo Completo Siemens Sinumerik CYCLE95: Programa de Torneamento Externo
Enviado por: Programador Sinumerik
Desenho/Imagem
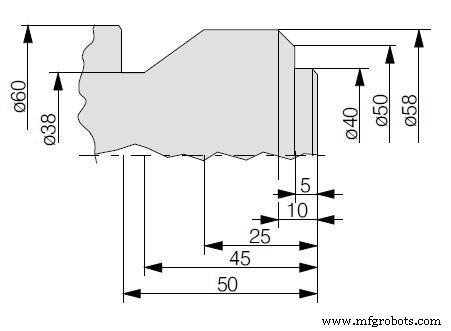
Programa CNC
G54 G53 G0 X610 Z350 T1 D1 G96 S250 M4 G0 X65 Z0 G1 F0.18 X-1.6 G0 X65 Z5 CYCLE95("CONT1",3,0.05,0.3,0,0.3,0.1,0.12,9,0,0,0) G0 X200 Z100 M30 Contour subprogram: CONTI: G1 X38 Z2 Z0 X40 Z-1 Z-5 X50 X58 Z-10 Z-25 X38 Z-45 Z-50 X60 CHR=0.3 Z-50.4 M17
Programa de Faceamento Sinumerik CYCLE95 para Torno CNC – Precisão, Eficiência e Integração Perfeita
Exemplo de Programa CNC Selca: Processo de Chanfro G21 Explicado
Máquina cnc
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Programa de Fresamento de Bolsa Circular L930 para Sinumerik 840/840C
- Ciclo de Escareamento Sinumerik L93: Programa CNC de Exemplo para Usinagem de Canais
- Siemens Sinumerik 808D Torneamento CNC – Precisão e Desempenho Avançados
- Furação Profunda com Peck Drilling Siemens Sinumerik CYCLE83 – Programa CNC Simples
- Exemplo de Ciclo de Furação para Torno CNC: Sinumerik CYCLE81 para Usinagem Eficiente
- Domine o Ciclo de Furação e Alargamento Sinumerik CYCLE82: Programa de Exemplo Passo a Passo
- Dominando Programação de Raio e Chanfro no Sinumerik 810 CNC Mill – Exemplo Passo a Passo
- Siemens Sinumerik 802S: Controle CNC Avançado com Interface para Acionamentos Passo a Passo
- Siemens Sinumerik 802C: Controle CNC 3-Eixos de Entrada para Manufatura Eficiente