



Exemplo de Programa Haas para Arredondamento e Chanfro de Cantos – Fluxo de Trabalho CNC Passo a Passo
Enviado por: Programador CNC
Resumo
Arredondamento e Chanfro de Cantos Haas
Para chanfros, usa-se C com o comprimento do chanfro indicado.
Para raios, usa-se R com o tamanho do raio indicado.
O bloco de chanfro ou arredondamento de canto pode ser inserido entre dois blocos lineares ou G01. Esses dois blocos especificam um canto da interseção dos dois movimentos lineares.
Desenho/Imagem
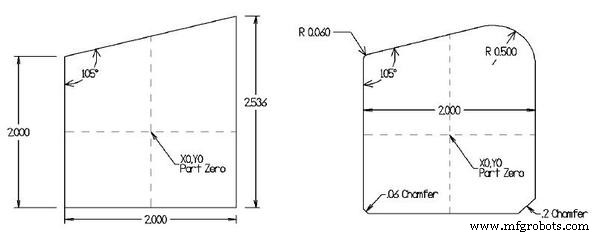
Programa CNC
O00025 T2 M06 (.5 END MILL) (D=.5) G00 G90 G54 X-1.5 Y0 S5000 M03 G43 H02 Z1. M08 G01 Z-0.5 F80. G01 G41 D02 Y-0.5 F80. G03 X-1. Y0 R0.5 F50. G01 Y1. ,R0.06 G01 X1. Y1.5359 ,R0.5 G01 Y-1. ,C0.2 G01 X-1. ,C0.06 G01 Y0 G03 X-1.5 Y0.5 R0.5 G01 G40 Y0 G00 G90 Z0.1 M09 G53 Z0 M30
Este exemplo Haas demonstra o uso de chanfro (,C) e arredondamento de canto (,R) programados diretamente nos blocos de interpolação linear (G01), simplificando a programação de transições entre segmentos retos. O programa inclui compensação de raio de ferramenta (G41/G40) e interpolação circular (G03).
Ciclo de Furação Padrão ECS G81: Entrada de Dados de Precisão e Configuração de Parâmetros
Fanuc G43, G44 e G49: Dominando a Compensação de Comprimento de Ferramenta
Máquina cnc
- Ciclo de Repetição de Padrão Fanuc G73: Exemplo de Programa CNC e Guia
- Guia de Programação Fanuc CNC: Exemplo Simples e Rico em Recursos
- Programação Simples de Torno CNC: Exemplo Baseado em Polegadas para Iniciantes
- Exemplo de Programa Haas G71 Ciclo de Desbaste para Desbaste Interno
- Dominando G01: Chanfro e Arredondamento de Canto na Programação CNC
- Programação CNC: Chanfro e Raio Usando G-code G01
- Comando Haas CNC G71 Arco de Furos de Parafuso – Exemplo Prático para Perfuração Eficiente
- Dominando o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Passo a Passo
- Chamada de Subprograma Haas M98: Guia Prático e Código de Exemplo
- Dominando Chamadas de Sub-Programa Local Haas CNC M97: Exemplo Passo a Passo