



Como Conexões Forjadas de Tubos São Feitas: Normas, Materiais e Técnicas de Fabricação
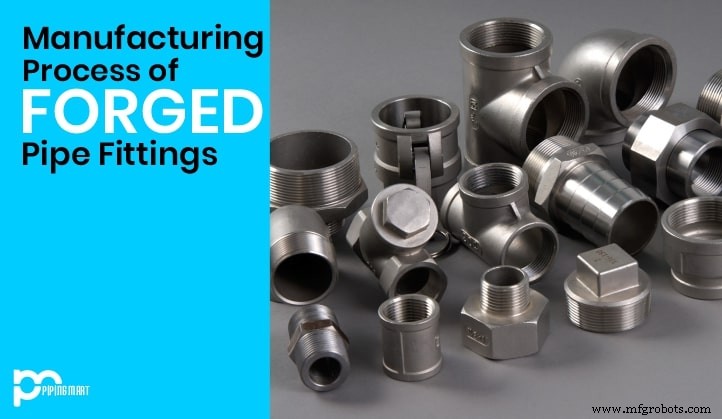
Conexões de tubos são componentes essenciais em sistemas de tubulação e encanamento industrial, guiando o fluxo de líquidos e gases enquanto fornecem conexões, mudanças de direção e ajustes de tamanho. Tipos comuns incluem cotovelos, tes, redutores, tampas e flanges, cada um projetado para realizar funções específicas como conectar seções, alterar caminhos de fluxo ou reduzir diâmetro do tubo.
Conexões forjadas de tubos – disponíveis em configurações de solda de soquete e roscadas – aderem a rigorosas normas da indústria como ASME B16.11, MSS SP-79/83/95/97 e a BS 3799 do Reino Unido. Estas normas garantem precisão dimensional, integridade de pressão e qualidade de material para programas de furo nominal em uma gama de aplicações.
Conexões forjadas típicas são fabricadas de aço carbono de alta resistência (A105), níquel ou ligas de aço inoxidável, proporcionando durabilidade e resistência à corrosão. São classificadas para grupos de pressão variando de 2000# a 9000#, tornando-as adequadas para uso industrial pesado em setores petroquímico, geração de energia e óleo & gás.
Principais Processos de Fabricação para Conexões Forjadas de Tubos
- Método Monaka (Costura de Solda Dupla) – Duas metades complementares de um lingote são cortadas simetricamente, prensadas juntas e soldadas, assemelhando-se ao doce japonês "Monaka". Esta técnica é ideal para produzir cotovelos de grande diâmetro e formas complexas mantendo integridade estrutural.
- Método de Protuberância Hidráulica (Conformação a Frio) – Pressão interna e alimentação axial remodelam um tubo na geometria desejada. Análise de elementos finitos e testes de protuberância hidráulica determinam comportamento do material, garantindo controle preciso sobre o produto final.
- Método de Conformação a Quente ou Extrusão – Um lingote quente é forçado através de uma matriz, criando peças forjadas com distorção mínima. Variantes incluem extrusão direta (overt) e indireta (reversa), com lubrificação (pó de vidro para baixas temperaturas, grafite ou gasolina para altas temperaturas) para reduzir atrito e desgaste de ferramentas.
- Método de Estampagem Profunda para Tampas – Blanks de chapa metálica são prensados em uma matriz para formar tampas circulares ou irregulares. O processo depende da maleabilidade do metal e tensão controlada para alcançar a forma desejada sem trincas.
- Método de Expansão para Extremidades de Stub – Extremidades de stub ou flanges de junta de sobreposição são produzidas expandindo a extremidade de um bloco forjado, seguida de usinagem para dimensões precisas. Este método garante face de flange confiável e costura de solda forte.
Cada processo é escolhido baseado na geometria requerida, classificação de pressão e compatibilidade de material, garantindo que conexões forjadas de tubos atendam aos mais altos padrões de desempenho e segurança.
Metal
- Do Que São Feitos Ímanes Flexíveis — Composição e Construção
- Materiais que Compõem Pinos Cilíndricos: Madeira, Metal e Plástico Explicados
- Como São Fabricados Tubos de Cobre: Da Fundição ao Produto Final
- Como o Aço Inoxidável É Produzido: Da Fundição aos Produtos Acabados
- Criando Portas de Closet com Máquinas CNC: Precisão, Personalização e Eficiência
- Do PAN ao Desempenho: Guia Especializado para Fabricação de Fibra de Carbono
- Dissipadores de Calor Explicados: Função, Design e Processo de Fabricação
- Como Lapiseiras São Fabricadas: Guia Passo a Passo
- Aços Ferramenta Explicados: Papel Crítico e Processo de Produção
- Guia Completo para Fabricação de Peças por Microfusão (Investment Casting)