



Chaves de Fenda: De Arquimedes à Fabricação Moderna
Histórico
Quase todo lar americano contém pelo menos uma chave de fenda – uma das ferramentas manuais mais ubíquas do mundo. Sua linhagem remonta à antiguidade, refletindo longa história de inovação e técnicas de fabricação em evolução.
Arquimedes é creditado com a invenção do parafuso no século III a.C. – não para fixação, mas para transmitir movimento, como na montagem contínua de parafuso sem-fim. No século I a.C., parafusos de madeira já eram empregados em prensas de vinho e azeite, com manivela tipo saca-rolhas para girá-los.
Fixadores metálicos apareceram no século XV, mas cabeças de parafuso antigas eram quadradas ou hexagonais e giradas com chave inglesa. O primeiro parafuso documentado com fenda – compatível com chave de fenda – surgiu no século XVI, embora a ferramenta exata permanecesse desconhecida.
A chave de fenda moderna evoluiu de uma ponta chata usada em brace de carpinteiro por volta de 1750. Marceneiros começaram a usar chaves de fenda manuais no início de 1800, e a ferramenta tornou-se comum após 1850, quando a produção em máquina de parafusos e chaves tornou-se possível.
Chaves de fenda antigas apresentavam haste uniformemente chata. Designs modernos empregam haste arredondada que é achatada apenas na ponta, aumentando resistência e aproveitando o arame redondo usado na fabricação. O tipo mais antigo e comum permanece a chave de fenda de fenda simples, projetada para parafusos com fenda única. Hoje, existem cerca de trinta tipos distintos de chaves de fenda, cada um adaptado a cabeças de parafuso específicas.
Marcos do Design
A chave de fenda Phillips, introduzida no final dos anos 1920 por Henry Phillips, revolucionou a montagem ao permitir maior torque de ferramentas elétricas. Sua característica "cam-out" – onde a ponta escapa quando totalmente assentada – garante que parafusos sejam completamente cravados. Chaves Phillips modernas incorporam ajustes de design para minimizar cam-out, como bordas anguladas ou revestimentos de aderência avançados.
Para abordar o cam-out mantendo torque, a chave Torx foi criada para aplicações automotivas e de alto torque. Seu padrão de estrela de seis pontas encaixa em cabeças de parafuso quadradas, oferecendo força e precisão. Chaves Torx são frequentemente vendidas em conjuntos que incluem opções de fenda e Phillips.
Outras chaves especializadas – como Robertson (quadrada), Pozidriv e tipos de fenda dupla únicos – servem aplicações de nicho. Apesar da inovação, adoção de novos tipos por consumidores permanece limitada, muitas vezes devido à inércia de estoques de parafusos existentes.
Matérias-Primas
Os componentes centrais de uma chave de fenda são arame de aço para a haste e plástico de acetato de celulose para o cabo. Pontas de aço são comumente banhadas a níquel ou cromo para resistir à corrosão.
Processo de Fabricação
Produção de Barras de Aço
- Grandes bobinas de arame bruto – frequentemente 1.362 kg – são trefiladas ao diâmetro requerido (≈0,95 cm) usando máquinas de trefilação ajustáveis.
- O arame é recozido a ~732 °C por 12 horas para atingir resistência à tração ideal.
- Após endireitamento, uma prensa de conformação a frio corta o arame no comprimento, molda a ponta e as asas, e a barra passa por têmpera de alta temperatura (~846 °C) seguida por revenimento (232–259 °C) para definir dureza.
- Modelos de consumo recebem banho de níquel antes da montagem. Modelos profissionais são retificados manualmente, fresados quimicamente, polidos e depois banhados a níquel-cromo.
Chaves Phillips
- Após conformação a frio, operação de estampagem e retífica molda a ponta e as asas. Modelos profissionais passam então por máquina automática de ponta para criar ponta bullet e profilador para esculpir as quatro fendas Phillips.
- Barras são tratadas termicamente idênticas às de ponta chata. Chaves Phillips de consumo são niqueladas; versões profissionais recebem polimento e banho níquel/cromo.
Fabricação do Cabo
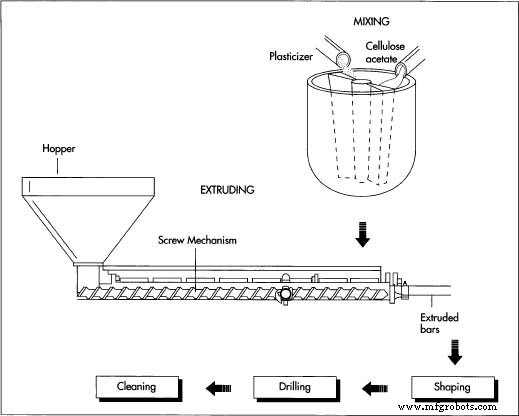
- Pó de acetato de celulose é misturado com plastificante líquido e pigmentos opcionais em misturador grande. A pasta resultante é extrudada em barras (2,4–3 m) e cortada em pellets.
- Pellets são extrudados novamente para formar o formato final do cabo, depois cortados no comprimento. Um furo é perfurado para inserção da haste.
- Cabos são lavados, secos e submetidos a banho de vapor de acetona – realizado em câmara à prova de explosão – para suavizar a superfície.
Montagem
- Modelos profissionais são montados individualmente em prensa hidráulica que força a barra no cabo plástico, com marca a quente aplicada logo antes da montagem.
- Modelos de mercado de massa são montados em prensas hidráulicas em lotes (três ou seis unidades), depois embalados roboticamente em blisters.
- Acessórios opcionais – como empunhaduras de borracha ou capas de cabo grande – podem ser adicionados para melhoria ergonômica, especialmente para usuários profissionais.
Controle de Qualidade
Consumer Reports (1983) constatou que tipo de acabamento teve impacto mínimo na qualidade geral da chave de fenda; no entanto, banho e retífica ruins podem comprometer durabilidade. Bordas arredondadas por retífica inadequada ou pontas queimadas por calor excessivo reduzem eficiência de torque e longevidade.
Processo de manufatura
- Parafusos Estruturais: Os Fixadores de Alta Resistência em que Todo Construtor Confia
- Entendendo os Três Tipos Mais Comuns de Abraçadeiras de Mangueira
- Prevenir Desgaste de Cabeça de Parafuso: Dicas Especializadas para Fixadores Duradouros
- Entendendo Parafusos Countersunk: Design, Aplicações e Benefícios
- História e Mecânica do Parafuso: Das Invenções Antigas às Aplicações Modernas
- 9 Vantagens Comprovadas de Transportadores Helicoidais Flexíveis para Transporte Eficiente de Materiais a Granel
- Parafusos de Cabeça (Cap Screws): Tipos, Aplicações e Como Escolher o Correto
- Chave de Fenda Offset Explicada: Finalidade, Benefícios e Aplicações
- Guia Completo de Unidades de Suporte para Fusos de Esferas
- Micrômetro de Parafuso Micrométrico: Definição, História e Uso Prático