



Por Que a Eletroerosão (EDM) Impulsiona a Manufatura Aeroespacial: Benefícios e Inovações
A relação entre eletroerosão (EDM) e a indústria aeroespacial remonta a décadas. Começou com o Projeto Mercury (1958–1963), que enviou americanos ao espaço. Máquinas EDM modernas passaram por grandes mudanças em relação às antecessoras. Testes detalhados mostram que a máquina EDM não deixa zona termicamente afetada mensurável, produz camada de recast < 0,01 mm. Microtrincas são praticamente inexistentes. Produzem peças com acabamento 0,5 µm Ry, tolerâncias submicrônicas, sem danificar a superfície. Hoje, a EDM foi reintroduzida como processo de fabricação viável.
Como se sabe, a usinagem EDM é tecnologia auxiliar popular, amplamente usada na usinagem de peças de alumínio e na fabricação de peças complexas na manufatura rápida.
Viu este vídeo? Alguém conecta duas peças e elas se encaixam perfeitamente, parecendo um componente sem linhas divisórias visíveis. Quer saber como alcançar tal precisão? É feito por eletroerosão (EDM). Processo não convencional de alta velocidade, oferece novas oportunidades tecnológicas.

Introdução à Tecnologia de Usinagem EDM
A base física da EDM é a descarga elétrica. Quando duas partes condutoras são separadas por líquido dielétrico e submetidas a alta tensão, a corrente se acumula e descarrega em momento específico. Devido à descarga, pequena parte da peça "positiva" é fortemente aquecida até evaporar. A peça (blank) conecta-se à carga positiva; o eletrodo, à negativa. Multiplique descargas por um milhão para criar EDM. Materiais, líquidos, parâmetros e nuances variam, mas o princípio é simples.
Tipos de EDM
- EDM de Penetração (Sinking EDM)
- EDM a Fio (Wire EDM)
- Fresamento EDM (EDM Milling)
EDM de Penetração (Sinking EDM)
Usa eletrodos pré-usinados com a geometria desejada. Imersos no blank, formam cavidade ou furo específico.
EDM a Fio (Wire EDM)
Método comum. Fio alongado entre dois bicos (superior e inferior). Move-se o fio alonga a trajetória requerida, cortando qualquer forma no blank. Apenas um ponto de entrada necessário.
Fresamento EDM (EDM Milling)
Novo método similar ao fresamento convencional. Ferramenta rotativa segue caminho programado no CNC EDM. Forma cilíndrica, sem arestas vivas. Conecta-se o cilindro à alta tensão e aquece-o. Isso evapora o metal do blank ao longo do caminho do cilindro.
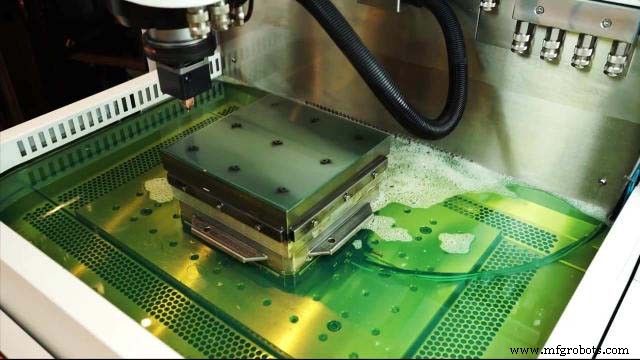
Vantagens da EDM
Agora que sabemos como funciona, como este método não convencional de remoção de material nos beneficia? É muito útil e tem muitas vantagens. Listamos algumas, base das quais a EDM encontra melhor uso em indústrias principais.
- Dureza e usinabilidade do material não importam. Processa até as ligas mais duras e complexas. Exemplos: ligas de níquel e titânio na aeroespacial. Fresá-las é doloroso; EDM é relativamente fácil.
- Precisão e qualidade superficial excepcionais. Qualidade final depende da qualidade do eletrodo (EDM penetração) ou do fio (EDM a fio). Ambos podem ser feitos muito finamente, pois são de materiais macios mas condutores.
- Nenhuma transição térmica no material. Calor da descarga é preciso, mas área minúscula. Resfriado pelo líquido isolante em segundos → quase nenhum calor gerado. Sem deformação térmica ou carbono excessivo na superfície.
- Nenhuma tensão residual. Material evapora; não é cortado nem forçado à configuração. Nenhuma força de corte → elimina tensões internas sempre presentes após usinagem convencional. Sem tensões, peças não empenam após usinagem; precisão e qualidade maiores.
- Enorme potencial de automação e processamento em lote. Fácil programar fios em CNC EDM. Pode rotacionar e inclinar a peça. Se múltiplas peças, blanks podem ser soldados e cortados juntos pelo fio.
EDM na Indústria Aeroespacial
Vantagens da EDM tornam-na muito adequada para aeroespacial. Foguetes e aviões: altas temperaturas e peças complexas. Peças aeroespaciais exigem precisão extrema e acabamento excelente. O que pode ser feito com EDM?
- Impelidor do compressor. Peça complexa com paredes finas. EDM a fio ou penetração em quase qualquer material.
- Disco do rotor da turbina. Furo em forma de abeto para entrada de pás. Forma complexa → brochamento (caro, só viável em grande série). EDM permite pequenas séries.
- Peças do estator. Anéis complexos com canais para combustível/gás. Ligas de níquel difíceis de retificar. EDM é vital.
- Pás da turbina. EDM forma perfis. Acabamento de primeira. Economia de tempo e energia. Às vezes não é possível produzir perfis aerodinâmicos por EDM; felizmente, a raiz pode ser feita em 90% dos casos.
Serviço EDM na SANS Machining
Especializamo-nos nestes processos centrais de EDM:
EDM a fio, EDM de penetração (Sinker/Ram), EDM de furo pequeno, Micro EDM, EDM de furo rápido, EDM de microfuro, Produção e Protótipos EDM a fio. Quando você precisa absolutamente de peças de precisão ou fabricação personalizada, a SANS é sua melhor fonte. Parte de nosso compromisso total com o cliente.
A SANS Machining concentra-se em manufatura CNC, usinagem de protótipos, produção em baixo volume, fabricação metálica e serviços de acabamento de peças. Envie sua consulta agora.
Processo de manufatura
- Principais Considerações para Usinagem Swiss de Alto Volume
- Soluções Avançadas de Usinagem CNC para Cerâmicas
- Dicas Profissionais de Usinagem CNC para Titânio — Aeroespacial, Automotivo e Mais
- Filme Sensor Avançado TOMOPLEX para Monitoramento Aeroespacial em Tempo Real
- Top 6 Benefícios da Usinagem CNC para o Seu Negócio
- Usinagem de Precisão Explicada: Terminologia e Técnicas Essenciais
- Usinagem CNC de 5 Eixos: Precisão, Eficiência e Liberdade de Design
- Ferramentas de Fresagem CNC de Fundo Plano: Principais Vantagens e Aplicações Práticas
- Entendendo a Usinagem de Grafite: Considerações Essenciais e Boas Práticas
- Top Máquinas CNC EDM para Usinagem de Precisão