



Usinagem por Descarga Elétrica (EDM): Dominando Precisão na Fabricação de Materiais Duros
Na manufatura de alta precisão, ferramentas convencionais como brocas e fresas eventualmente atingem seus limites. Quando o material é ultra-duro ou a geometria é intrincada demais para uma lâmina física, engenheiros empregam um processo que parece mais ficção científica que trabalho de oficina tradicional: Usinagem por Descarga Elétrica (EDM).
Muitas vezes chamada de "usinagem por faísca" ou "erosão por fio", a EDM evoluiu de um método de reparo de nicho para uma tecnologia fundamental para componentes aeroespaciais, dispositivos médicos e automotivos. Este guia explica como a EDM funciona, as três variantes principais e as vantagens estratégicas que a tornam indispensável para a engenharia moderna.
O que Exatamente é EDM?
Diferente de fresamento ou torneamento CNC, que dependem de cisalhamento mecânico, a EDM é um processo termoelétrico. Material é removido através de uma série de descargas elétricas rápidas e localizadas — faíscas — entre dois eletrodos: a ferramenta (eletrodo) e a peça de trabalho.
Ambos os eletrodos são submersos em um fluido dielétrico, tipicamente água desionizada ou óleo. Quando a tensão excede um limiar, o fluido se rompe, permitindo uma faísca saltar a lacuna. Cada faísca atinge temperaturas de 8.000°C a 12.000°C, vaporizando ou derretendo uma quantidade microscópica de material. O dielétrico então remove os detritos e resfria a superfície, preparando a peça para a próxima descarga.
Os Três Pilares da Tecnologia EDM
A manufatura moderna distingue a EDM em três métodos distintos, cada um otimizado para formas e necessidades industriais específicas.
1. EDM a Fio (WEDM)
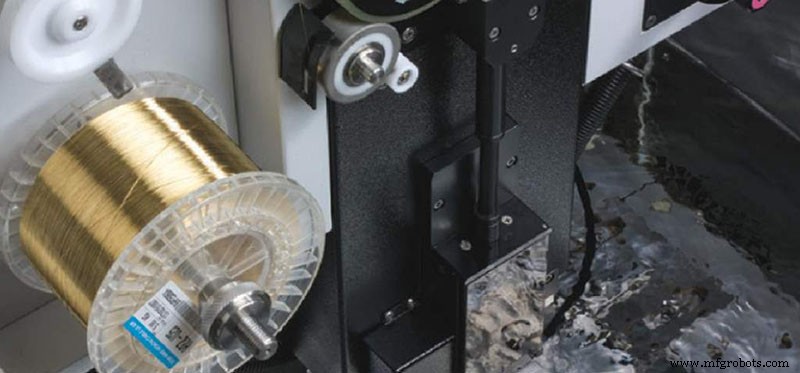
- Como Funciona: Um fio alimentado continuamente — geralmente latão ou cobre revestido de zinco — atua como eletrodo, seguindo um caminho programado por CNC através da peça. Como o fio é constantemente substituído, o cortador permanece afiado e uniforme.
- Melhores Casos de Uso: Ideal para produzir matrizes de extrusão, punções de corte e formas 2D complexas em chapas grossas.
- Vantagem Principal: Capacidade de 5 eixos permite cortes cônicos e perfis variados topo-fundo com tolerâncias tão apertadas quanto ±0,0001 polegadas.
2. EDM de Cavidade (Sinker ou Ram EDM)
- Como Funciona: Um eletrodo usinado sob medida — frequentemente grafite ou cobre — representa o negativo da cavidade desejada. O eletrodo é baixado na peça, "afundando" o padrão erodido por faísca para formar cavidades cegas.
- Melhores Casos de Uso: Essencial para moldes de injeção, criando cavidades profundas e intrincadas em moldes de aço inacessíveis ao fresamento convencional.
- Vantagem Principal: Produz cantos internos agudos e texturas que ferramentas mecânicas não podem replicar.
3. EDM de Furação de Furos
- Como Funciona: Um eletrodo tubular oco e rotativo é usado. Fluido dielétrico circula pelo tubo para remover detritos de furos profundos, permitindo furação precisa em materiais duros.
- Melhores Casos de Uso: Amplamente aplicado para criar canais de refrigeração em pás de turbina para motores a jato e para preparar furos iniciais para EDM a Fio.
- Vantagem Principal: Fura em ângulos íngremes em superfícies curvas sem desvio ou quebra da broca, mantendo redondeza em grandes profundidades.
Vantagens Técnicas: Por Que Escolher EDM?
Precisão e Integridade de Superfície
A natureza sem contato da EDM elimina rebarbas e deformação mecânica comuns no fresamento. O acabamento superficial resultante é excepcionalmente suave — frequentemente comparável a um acabamento jateado de alta qualidade — reduzindo a necessidade de polimento secundário.
Geometria Complexa, Estresse Zero
Onde uma ferramenta de corte poderia dobrar ou quebrar uma parede fina em um bloco pesado, a EDM não aplica macro-força. Isso permite a criação de redes delicadas, nervuras finas e micro-features que permanecem estruturalmente sólidas.
Independente de Dureza
Na usinagem convencional, o desgaste da ferramenta aumenta com a dureza do material. A EDM é indiferente à dureza; uma faísca erosiona aço ferramenta endurecido tão prontamente quanto alumínio macio, desde que o material seja eletricamente condutivo.
Evolução Histórica
O conceito de erosão por faísca remonta a Joseph Priestley em 1770, mas a aplicação prática começou nos anos 1940 quando B.R. Lazarenko e N.I. Lazarenko na URSS a aproveitaram para manufatura controlada. No final dos anos 1960 e início dos 1970, o advento do CNC transformou a EDM de uma ferramenta de reparo manual em um sistema automatizado de alta precisão — pavimentando o caminho para componentes de espaçonaves e instrumentos cirúrgicos modernos.
Considerações Finais
A usinagem EDM é o ápice da subtração de material onde a física convencional falha. Embora possa ser mais lenta que fresamento de alta velocidade, sua capacidade de ignorar a dureza do material e fabricar geometrias consideradas impossíveis a torna essencial para fabricantes avançados. Entender as nuances entre EDM a Fio, Sinker e Furação de Furos é o primeiro passo para a excelência em engenharia.
Processo de manufatura
- Soldadura de Ligas de Níquel: Técnicas Abrangentes e Melhores Práticas
- Domine o MPU6050: Tutorial de Acelerômetro e Giroscópio para Arduino
- Relógio Despertador LCD Multi-Display com Faces Personalizáveis
- Guia Essencial dos Tipos de Fresas para Usinagem de Precisão
- Visão Abrangente do Amianto: Dos Usos Antigos aos Riscos Modernos à Saúde
- Bombas Submersíveis Elétricas Explicadas: Como Funcionam e Por Que São Essenciais
- Guia Completo dos Tubos de Sucção: Projeto, Função e Aplicações
- Sistema Automático de Rega de Plantas de Escritório com Arduino, WiFi e IFTTT
- Integração de Dados de Sensores no Raspberry Pi: Guia Prático
- Lâminas Peddinghaus da Gunna Engineering – Substituição Durável e de Corte de Precisão para Equipamentos de Indústria Pesada