



Unidade 3: Dominando o Movimento da Máquina em Centro de Usinagem Vertical (VMC)
Objetivo
Após concluir esta unidade, você deverá ser capaz de:
- Entender o movimento da máquina em Centro de Usinagem Vertical (VMC).
- Entender a Posição Home (Home Position) da máquina.
- Entender as Coordenadas da Máquina CNC.
- Entender o Sistema de Coordenadas de Trabalho (WCS).
- Entender Offsets de Máquina e Ferramenta.
- Definir Offset de Comprimento de Ferramenta (TLO) para cada ferramenta.
Movimento da Máquina VMC
Máquinas CNC usam sistema de coordenadas cartesianas 3D. A Figura 1 mostra um Centro de Usinagem Vertical (VMC) típico. A peça a ser usinada é fixada na mesa da máquina. Esta mesa move-se no plano XY. Conforme o operador enfrenta a máquina, o eixo X move a mesa esquerda-direita. O eixo Y move a mesa frente-trás. A coluna da máquina segura e gira a ferramenta. A coluna controla o eixo Z e move-se cima-baixo.
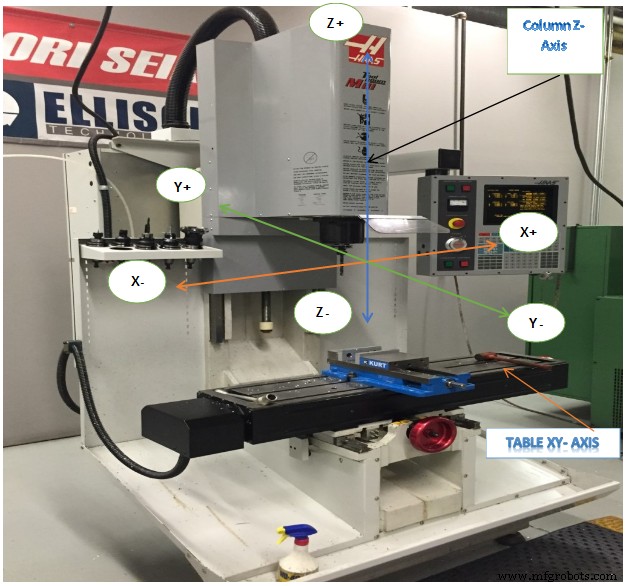
Figura 1. Movimento da Máquina VMC
Coordenadas da Máquina CNC
O Sistema de Coordenadas da Máquina CNC é ilustrado na Figura 2. O ponto de controle para o Sistema de Coordenadas da Máquina é definido como o centro da face do fuso da máquina. O ponto de origem para o sistema de coordenadas da máquina é chamado Home da Máquina (Machine Home). Esta é a posição do centro da face do fuso quando o eixo Z está totalmente retraído e a mesa movida aos seus limites perto do canto traseiro-esquerdo.
Figura 2. Sistema de Coordenadas da Máquina VMC (Na Posição Home)
Conforme mostrado na Figura 3, ao trabalhar com CNC, sempre pense, trabalhe e escreva programas CNC em termos de movimento da ferramenta, não movimento da mesa. Por exemplo, valores crescentes de coordenada +X movem a ferramenta para a direita em relação à mesa (embora a mesa realmente mova para esquerda). Valores crescentes de +Y movem a ferramenta para trás da máquina (a mesa move-se em direção ao operador). Comandos +Z crescentes movem a ferramenta para cima (afastando da mesa).
Sobre a Posição Home da Máquina
Quando uma máquina CNC é ligada pela primeira vez, ela não sabe onde os eixos estão posicionados no espaço de trabalho. A posição Home é encontrada pela sequência de Reinício de Energia (Power On Restart) iniciada pelo operador pressionando um botão no painel de controle após ligar a energia do controle.
A sequência simplesmente move os três eixos lentamente em direção aos seus limites mecânicos extremos (-X, +Y, +Z). À medida que cada eixo atinge seu limite mecânico, um microinterruptor é ativado. Isso sinaliza ao controle que a posição home para aquele eixo foi atingida. Uma vez que os três eixos pararam de mover, a máquina está "homed" (referenciada). Coordenadas da máquina são a partir de então relativas a esta posição home.
Sistema de Coordenadas de Trabalho (WCS - Work Coordinate System)
Obviamente seria difícil escrever um programa CNC em relação às Coordenadas da Máquina. A posição home está longe da mesa, então valores no programa seriam grandes e sem relação facilmente reconhecida com o modelo da peça. Para facilitar programação e setup, um Sistema de Coordenadas de Trabalho (WCS) é estabelecido para cada programa CNC.
O WCS é um ponto selecionado pelo programador CNC na peça, material bruto (stock) ou dispositivo de fixação. Embora possa ser o mesmo que a origem da peça no CAD, não precisa ser. Embora possa estar em qualquer lugar no envelope da máquina, sua seleção requer consideração cuidadosa:
- A localização do WCS deve ser encontrável por meios mecânicos como localizador de borda (edge finder), indicador coaxial ou sonda de peça (part probe).
- Deve ser localizado com alta precisão: tipicamente ±0,001 polegada (0,025 mm) ou menos.
- Deve ser repetível: peças devem ser colocadas exatamente na mesma posição sempre.
- Deve levar em conta como a peça será rotacionada e movida conforme diferentes faces são usinadas.
Por exemplo, a Figura 3 mostra uma peça presa em um torno. As dimensões externas já foram fresadas no tamanho em máquina manual antes de ir para o CNC.
O CNC é usado para fazer furos, bolsos e canal (slot) nesta peça. O WCS está localizado no canto superior esquerdo do bloco. Este canto é facilmente encontrado usando Edge Finder ou Sonda.
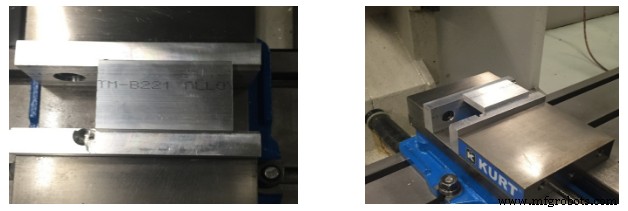
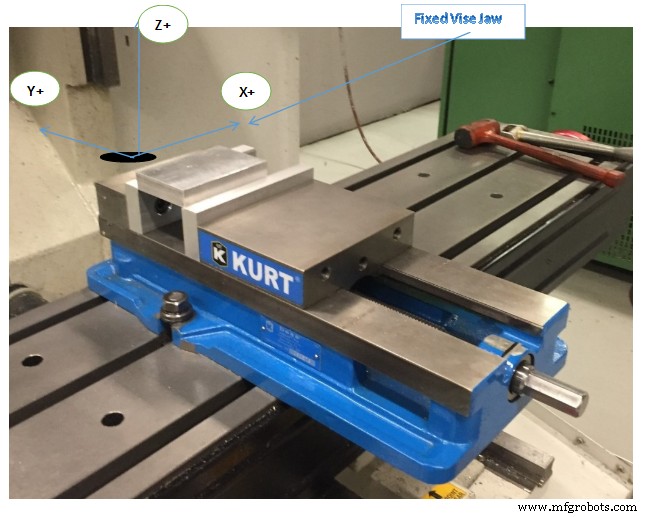
Vista Superior Vista Lateral
Figura 3. Sistema de Coordenadas de Trabalho (WCS)
Offsets de Máquina e Ferramenta
Offsets de Máquina (Machine Offsets)
Como é difícil colocar um torno na mesma posição exata na máquina cada vez, a distância de Home até o WCS geralmente não é conhecida até que o torno seja fixado e alinhado. O setup da máquina é melhor feito após o programa estar completamente escrito, pois é caro manter máquina CNC ociosa esperando programação. Além disso, o programador pode mudar de ideia durante o processo CAM, tornando qualquer setup pré-planejado obsoleto.
Para complicar, ferramentas diferentes estendem-se do fuso em comprimentos diferentes, valor também difícil de determinar antecipadamente. Ex: fresa de topo longa estende mais que broca curta. Se ferramenta gasta ou quebra e deve ser substituída, é quase impossível ajustá-la exatamente no mesmo comprimento fora do porta-ferramenta cada vez.
Portanto, deve haver forma de relacionar o Sistema de Coordenadas da Máquina ao WCS da peça e considerar comprimentos variáveis de ferramenta. Isso é feito usando Offsets de Fixação (Fixture Offsets) e Offsets de Ferramenta (Tool Offsets). Há muitos offsets disponíveis em máquinas CNC. Entender como funcionam e usá-los corretamente juntos é essencial para usinagem CNC bem-sucedida.
Offset de Peça XY (Part Offset XY)
Offsets de fixação fornecem forma do controle CNC saber a distância da posição home da máquina ao WCS da peça. Em conjunto com Offsets de Ferramenta, Offsets de Fixação permitem programas escritos em relação ao WCS em vez de Coordenadas da Máquina. Facilitam setups porque a localização exata da peça no envelope da máquina não precisa ser conhecida antes de escrever o programa CNC.
Contanto que a peça esteja posicionada onde a ferramenta alcance todas as operações, pode estar em qualquer lugar no envelope. Uma vez que valores de Offset de Fixação são encontrados, inseridos no controle e ativados pelo programa CNC, o controle trabalha nos bastidores para traduzir coordenadas do programa para coordenadas WCS.
Observe na Figura 4 como Offsets de Peça (+X, -Y) deslocam a linha central do fuso diretamente sobre o WCS.
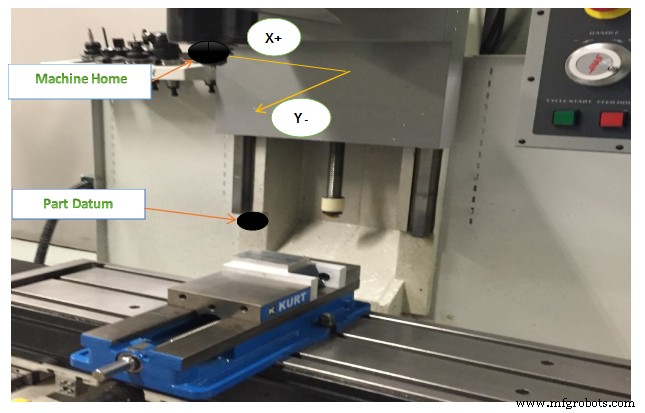
Figura 4: Offset de Peça Desloca Máquina para WCS
Offset de Peça Z (Part Offset Z)
O valor de Offset de Peça Z é combinado com o Offset de Comprimento de Ferramenta para indicar à máquina como deslocar o datum Z de home da peça para o Z-zero da peça, considerando o comprimento da ferramenta. Offset de Fixação Z pode ou não ser usado, dependendo de como a máquina é configurada e operada.
Offset de Comprimento de Ferramenta (TLO - Tool Length Offset)
Cada ferramenta carregada na máquina tem comprimento diferente. Na verdade, se ferramenta for substituída por desgaste ou quebra, o comprimento da substituição provavelmente mudará porque é quase impossível ajustar nova ferramenta no porta-ferramenta exatamente no mesmo lugar da antiga. A máquina CNC precisa saber o quão longe cada ferramenta se estende do fuso à ponta. Isso é feito usando Offset de Comprimento de Ferramenta (TLO).
Em seu uso mais simples, o TLO é encontrado movendo (jogging) o fuso com ferramenta da posição home Z da máquina até a posição Z-zero da peça, como mostrado à esquerda na Figura 5 abaixo. A ferramenta é jogada até o datum Z da peça e a distância percorrida é medida. Este valor é inserido no registrador TLO para aquela ferramenta. Problemas deste método: necessidade de facear a peça na profundidade correta antes de ajustar ferramentas. Se o datum Z for usinado fora (típico em peças com superfícies 3D), é impossível ajustar datum se ferramenta quebrar/gastar e precisar substituição. Todas ferramentas devem ser reajustadas sempre que novo job é configurado. Neste método, Offset de Fixação Z não é usado, fica zerado.
O método mostrado no centro é muito melhor e usado neste livro. Todas as ferramentas são ajustadas a uma posição Z conhecida, como o topo de um bloco 1-2-3 de precisão apoiado na mesa da máquina. Isso facilita muito reajustar ferramentas se gastas ou quebradas.
Uma sonda de ferramenta (tool probe) é muito similar ao método do bloco 1-2-3, exceto que a máquina usa um ciclo especial para encontrar automaticamente o TLO. Faz isso baixando lentamente a ferramenta até a ponta tocar a sonda e então atualiza o registrador TLO. Este método é rápido, seguro e preciso, mas requer máquina equipada com sonda. Sondas são caras, então deve-se ter cuidado para nunca colidir a ferramenta na sonda.
Tanto o 2º quanto o 3º métodos também requerem que a distância da posição de ajuste da ferramenta (topo do bloco 1-2-3 ou sonda) ao datum da peça seja encontrada e inserida no Offset de Fixação Z. A máquina soma os dois valores para determinar o offset total de comprimento de ferramenta. Um método para fazer isso está incluído.
3 Formas de Definir Offset de Comprimento de Ferramenta (TLO)
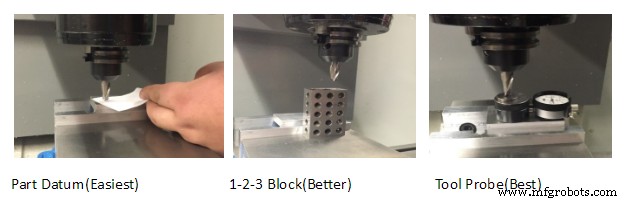
Figura 5. Formas de definir TLO
Teste da Unidade
- Explique a posição Home da máquina.
- No Centro de Usinagem Vertical (VMC), o eixo X move a mesa em que direção?
- No VMC, o eixo Y move a mesa em que direção?
- No VMC, o eixo Z move a mesa em que direção? (Nota: No VMC, o eixo Z move o fuso/coluna cima-baixo, a mesa não se move no Z.)
- Liste 3 formas de definir offsets de comprimento de ferramenta.
Tecnologia industrial
- Aumente a Produtividade com Recursos Avançados de Centros de Usinagem Vertical
- Por Que um Centro de Usinagem Vertical é Essencial para a Fabricação Moderna de Metais
- Entendendo Máquinas de Fresamento: Definição, Processo e Tipos
- Centro de Torneamento Vertical Toyoda com Fuso Invertido Móvel para Gestão Eficiente de Cavacos
- VTC 2500H: Centro de Torneamento Vertical com Corte de Engrenagens e Fresamento Integrados para Produção Simplificada
- VTC 100-4 de Quatro Eixos de Precisão: Máquina de Torneamento de Eixos de Alto Desempenho
- Máquinas de Fresar Versáteis: Fresamento, Furação e Muito Mais
- Unidade 5: Operação CNC – Dominando Setup e Controle do Haas Mill
- Máquina de Fresamento Vertical CNC de Precisão – Corte de Alto Desempenho em Madeira e Metal
- Entendendo a Usinagem Vertical: Definição e Conceitos-Chave