



Programação CNC 5 Eixos: Definindo Transform Planes com Vetores IJK e UVW
Recebi comentário em post anterior — "Programação 5 Eixos: programando com vetores de ferramenta" — perguntando como designar Transform Planes 5 eixos usando tokens de vetores IJK UVW, em vez das designações tradicionais de eixos rotativos ABC. Em vez de apenas responder, escrevi este post. Como continuação da série fundamentos 5 eixos, sugiro ler e entender uso de vetores IJK como pré-requisito.
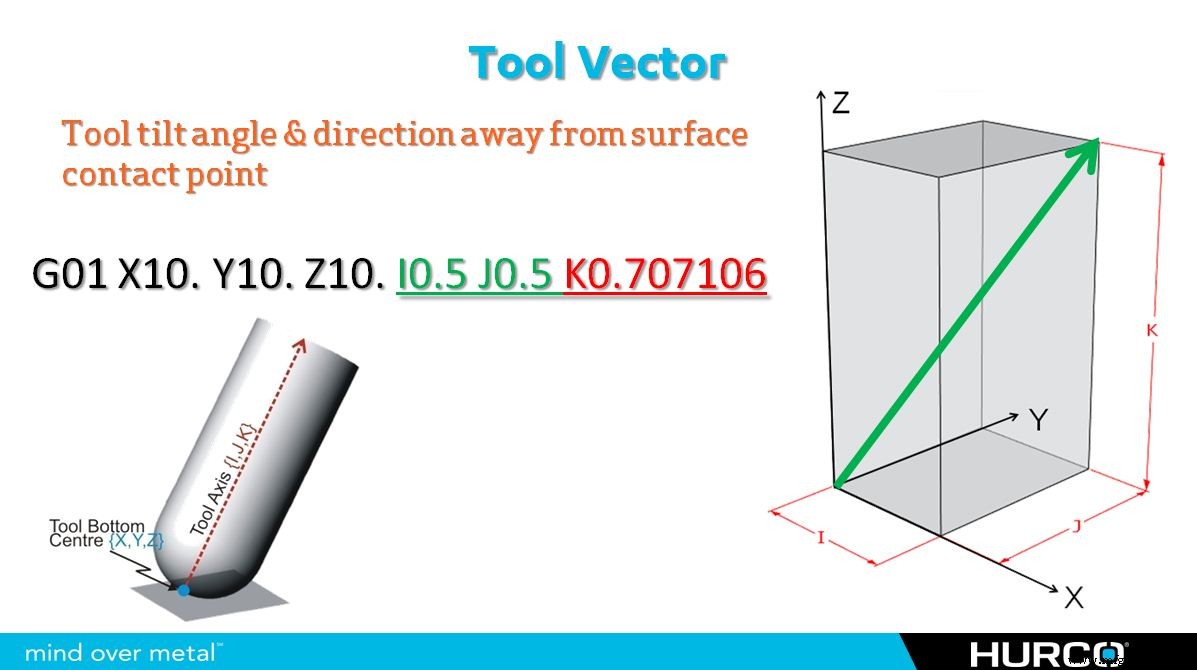
A ideia por trás da criação de transform plane 5 eixos usando vetores é a mesma da programação de movimento de ferramenta com vetores IJK em qualquer máquina com 5º eixo; a diferença é que você terá dois vetores separados — usando IJK para um e UVW para o segundo. A razão: não se pode designar um plano com apenas um eixo. Usarei o piso de uma sala como analogia: não se cria piso sem pelo menos duas paredes. Com apenas uma, o piso giraria em torno desse eixo, podendo apontar em qualquer direção. Para acomodar as duas "pernas" do transform plane, e como queremos determinar a direção do eixo Z, usaremos eixos X e Y como nossas pernas/paredes do plano desejado.
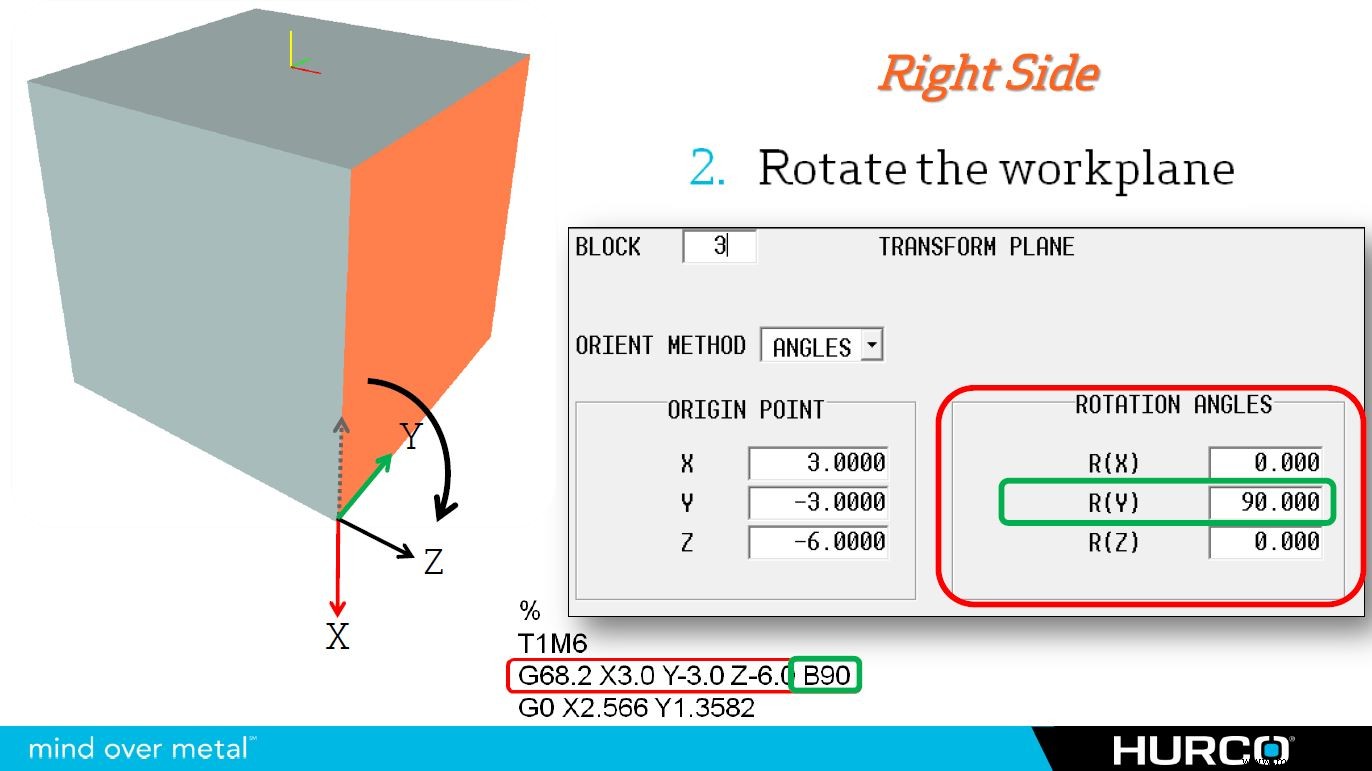
Abaixo, exemplo de G-code para designar o Transform Plane da imagem acima usando vetores IJK UVW (rotação 90° em torno do eixo Y) em nossa fresadora CNC 5 eixos. O part zero original era o centro superior de um cubo 6" x 6" x 6":
G68.2 X3.0 Y-3.0 Z-6.0 I0 J0 K-1 U0 V1 W0
O IJK designa a orientação da SETA VERMELHA (eixo X). A direção X e Y não mudou da orientação original, ainda alinhadas com o ponto de origem em ambas direções. Apenas a direção Z mudou — agora aponta para baixo na direção Z negativa — por isso usamos -1. Se fosse +1 (I0 J0 K1), a seta vermelha apontaria PARA CIMA, e o eixo Z estaria orientado para o lado esquerdo da peça.
O UVW designa a direção da SETA VERDE (eixo Y). Para designar a direção, precisamos apenas de valor +1 na direção Y — que coincidentemente seria a mesma orientação do eixo Y se usinássemos o lado superior da peça. Este vetor UVW seria o mesmo para qualquer transform plane onde o eixo Y permanece em orientação original. Porém, se -1 fosse usado no token V (U0 V-1 W0), a seta verde apontaria para a frente da peça (180° diferente), e o eixo Z estaria orientado para o lado esquerdo.
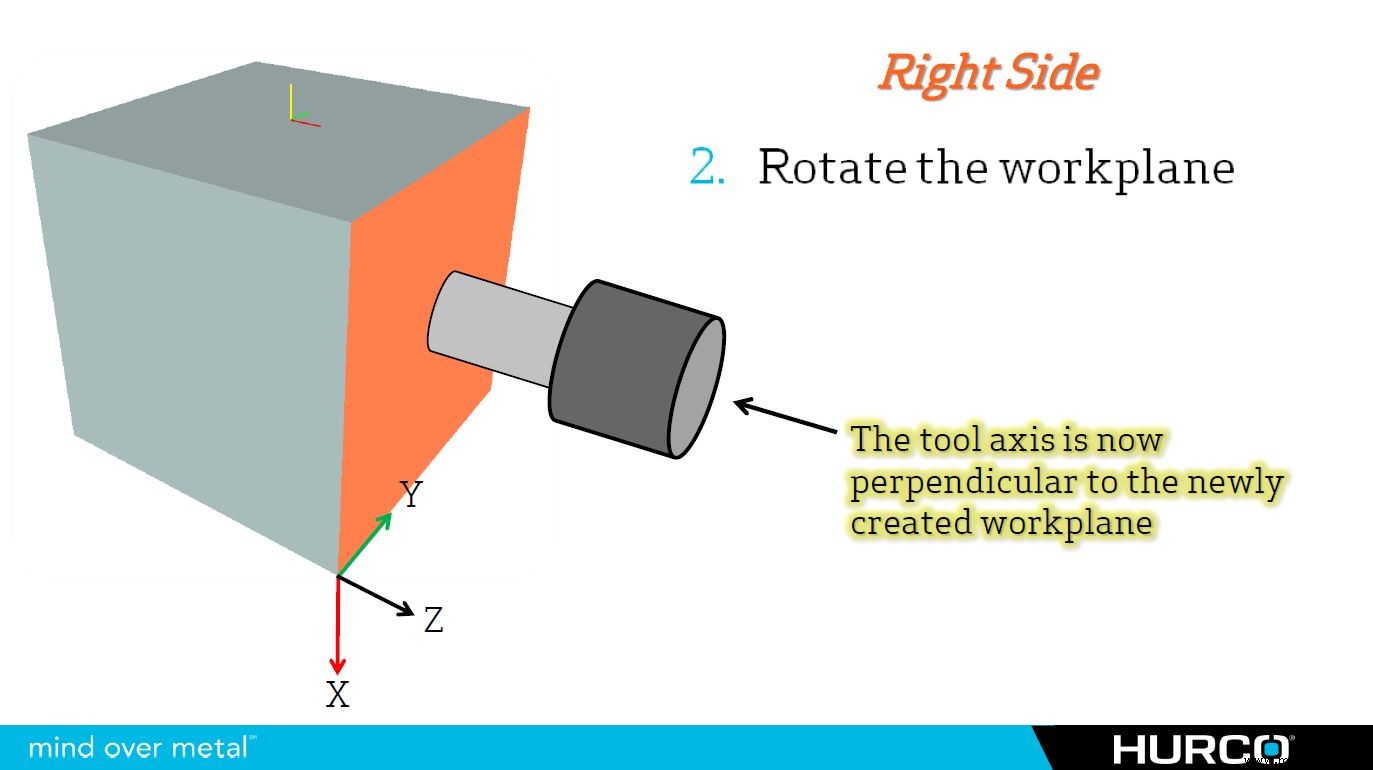
Como visto, com um pouco de entendimento, não é difícil visualizar ou programar. Usamos rotação simples de 90° em um eixo, mas o mesmo princípio serve para qualquer ângulo composto necessário. É simples: aponte as setas VERMELHA e VERDE na direção necessária, e o eixo Z sempre apontará perpendicular ao plano criado.
Para saber mais sobre variedade de Máquinas CNC 5 Eixos da Hurco, visite www.hurco.com
Configurações de máquinas 5 eixos
Novo Guia de Usinagem CNC 5 Eixos Publicado — Insights de Especialista para Operadores
Dominando o Select Surface Finish Quality (SFQ) da Hurco para Usinagem Superior
Máquina cnc
- Dominando a Usinagem CNC de 5 Eixos: Precisão, Velocidade e Benefícios para a Indústria
- Novo Guia de Usinagem CNC 5 Eixos Publicado — Insights de Especialista para Operadores
- Programação CNC 5 Eixos: Definindo Transform Planes com Vetores IJK e UVW
- 5 Principais Benefícios da Usinagem CNC de Precisão
- Manual de Programação CNC - Terceira Edição por Peter Smid: Seu Guia Completo para Dominar Fanuc e Além
- Dominando Programação CNC Sinumerik 840D: Guia Especialista para Ciclos Avançados de Rosqueamento
- Domine a Programação de Tornos CNC: Guia para Operadores e Programadores
- Programação de Ângulo CNC G01 Precisa: Dominando Ângulos, Raios e Chanfros
- Domínio de Códigos M: Quiz de Programação CNC
- Domine Códigos G: Faça o Quiz de Programação CNC