



Domine o Jargão de Manufatura 5 Eixos: Guia Completo
Assim como qualquer tecnologia em nossa indústria, manufatura 5 eixos tem vocabulário próprio e lista de termos técnicos. Embora muitos recursos abaixo sejam comuns, alguns só estão em controles mais avançados. Para quem busca usinagem 5 eixos, entender estes termos é grande benefício — e pode evitar decisões não-informadas que lamentariam depois.
Tool Center Point Management (TCPM): também chamado RTCP por alguns fabricantes — um dos recursos mais poderosos, impacto significativo no processo multi-eixos. TCPM permite criar programas "independentes" da coordenada da máquina, referenciando apenas um ponto na peça real ao configurar job ou programar — sem preocupação com localização real da peça na máquina. Sem TCPM, dados do programa devem referenciar movimentos relativos à coordenada da máquina e linhas centrais de rotação, toda programação "dependente" da localização real da peça no envelope de trabalho. Exemplo: sem TCPM, peça deve ser localizada e presa antes de criar programa, e distância real da peça das linhas centrais da máquina contabilizada no programa — geralmente movendo modelo sólido no espaço CAM, distância exata do zero como na máquina. Por isso programa é DEPENDENTE da coordenada da máquina sem TCPM. Com TCPM, no mesmo cenário, operador faz ajuste simples no setup ou coordenada de trabalho, e roda peça novamente. Vê como TCPM facilita próximo setup do mesmo job.
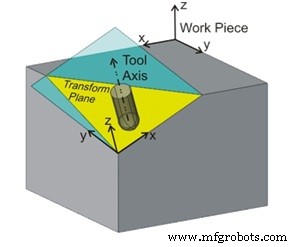
Transform Plane: plano de trabalho posicionado em referência ao plano de trabalho original da coordenada da máquina. Transform Plane é a "mágica" que torna programação 5 lados fácil, permitindo controlar todos 5 lados da peça individualmente em um programa — primeiro, referenciando ponto de origem diferente para cada lado; segundo, designando plano de trabalho plano para controlar fresa durante usinagem. Como características em blueprint são desenhadas em referência a ponto único em cada lado (não geralmente mesmo ponto do setup inicial), habilidade de designar múltiplos pontos de origem é crucial. Sem habilidade de transformar planos individuais, ciclos enlatados como G83 não poderiam ser usados em faces exceto topo — porque eixo da ferramenta deve ser perpendicular ao lado usinado.
Surface Normal (Normal da Superfície): não é termo de usinagem, mas buzzword necessário ao programar 5 eixos. Refere-se a vetor axial (linha) perpendicular a superfície particular em modelo sólido. Modelos sólidos construídos unindo múltiplas superfícies. Programador sempre designa vetor de inclinação da ferramenta em referência à surface normal. Exemplo: se quer ferramenta vertical a cada superfície enquanto corta, diz que ferramenta está "normal à superfície". Se quer inclinar para um lado, designa ângulo de inclinação ± — em referência à surface normal perpendicular.
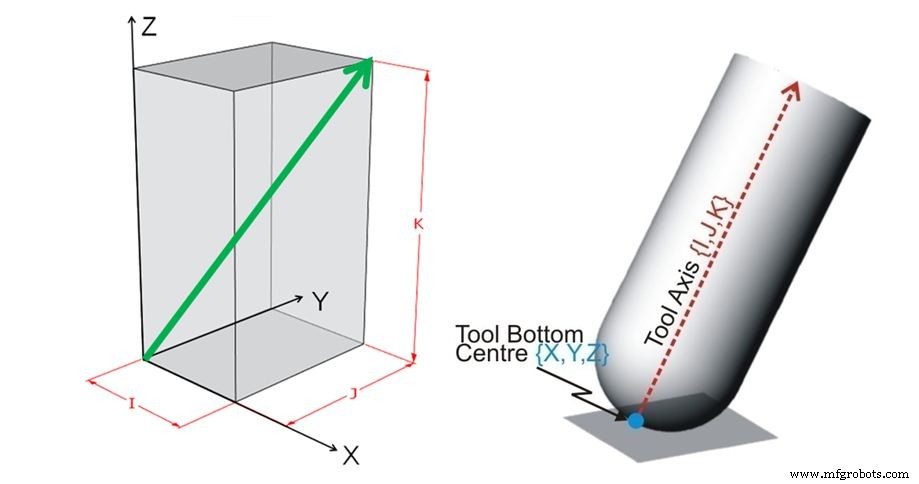
Tool Vector (Vetor de Ferramenta): ângulo em que ferramenta inclina-se do ponto de contato XYZ. Controlado por valores IJK em cada linha de G-code, valores positivos ou negativos. Embora vetores não tenham unidades de medida — nem métricas nem polegadas — para simplificar, ajuda pensar como distâncias medidas ao visualizar inclinação designada. Exemplo: linha X2.0 Y2.0 Z.125 I.50 J.50 K.70 — visualizo inclinação facilmente. XYZ posicionam centro inferior da ferramenta; IJK designam direção e quantidade de inclinação — I sinônimo de X, J de Y, K de Z. Imagine ponto 0.50" positivo em X do ponto de contato, 0.50" positivo em Y, 0.70" acima em Z positivo. Linha entre ponto de contato XYZ e ponto no espaço criado por distâncias IJK = vetor de ferramenta designado.
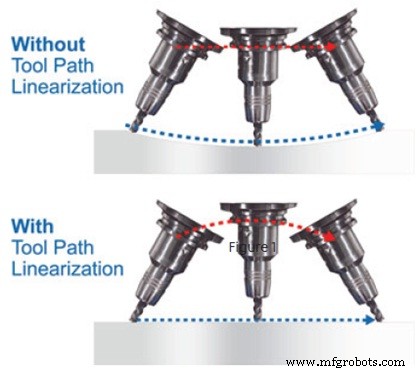
Toolpath Linearization (Linearização de Toolpath): capacidade de controlar ponta da ferramenta linearmente entre dois pontos. Sem isso, programação só controla dois pontos — ponto "A" no início, ponto "B" no fim. Tudo entre eles é incontrolável, máquina "cegamente" faz movimento. Com linearização ativa, máquina coordena todos eixos para garantir que ponta mova-se linearmente — entre os dois pontos — e até levanta/baixa Z se necessário. Nas imagens abaixo, sem linearização, ponta danificaria peça dramaticamente; com linearização, ferramenta move em linha reta entre início e fim. Não só permite mais controle da ponta, mas pode resultar em programas menores — movimentos não precisam ser quebrados em movimentos minúsculos para compensar falta de controle adequado da ponta.
Máquina cnc
- A Evolução das Mandrilhadoras: De Ferramentas Manuais do Século 18 à Precisão CNC Moderna
- Principais Marcas de Máquinas CNC para Precisão e Confiabilidade
- A História do Torno: Do Egito Antigo à Manufatura Moderna
- Máquinas de Fresar 101: Guia Completo sobre Função, Componentes e Usos
- Principais Tendências de Máquinas-Ferramenta CNC para 2024: Como Escolher a Melhor Opção
- 7 Passos Essenciais para Selecionar a Máquina-Ferramenta CNC Ideal
- Maximize a Produção da Sua Máquina de 5 Eixos: Dicas de Especialistas em Fixação, Ferramentas e Preparação
- Máquinas CNC de 5 Eixos: Principais Aplicações em Diversos Setores
- Usinagem CNC de 5 Eixos: Precisão, Eficiência e Liberdade de Design
- Fusos de Máquinas-Ferramenta: O Componente Central Impulsionando a Manufatura de Precisão