



Usinagem de Precisão de Componentes Aeroespaciais de Alta Tolerância
Rapid DTM foi fundada como uma oficina de um homem em 2002 pelo Presidente, Tim Allard. Tendo trabalhado para empresas maiores como Hitchiner Manufacturing, ele teve a oportunidade de aprimorar suas habilidades como torneiro em uma impressionante variedade de equipamentos incluindo um Roku Roku de alta velocidade, máquinas Hermle de 5 eixos com Controles Heidenhain, e alguns Makinos de ponta. Mas inicialmente, em sua própria empresa, ele estava fazendo principalmente trabalho de engenharia e a primeira peça de equipamento que ele comprou foi uma máquina CMM.
Allard explica, "Eu achei que construiria o negócio do lado da qualidade para baixo, que é meio que o oposto do jeito que qualquer outra pessoa faz. Isso realmente funcionou bem para mim porque conseguimos Certificação ISO. Para uma oficina do tamanho que somos ter Certificação ISO logo de cara, você sabe que nem todo mundo tem isso, e poucas empresas do nosso tamanho têm isso. Isso é ideal para usinar peças aeroespaciais de alta tolerância."
Em 2004, Allard estava novamente pesquisando tecnologia de usinagem de alta velocidade porque viu oportunidade em produzir grafite para fabricantes de moldes regionais que tinham máquinas de EDM de penetração e precisavam de eletrodos. Ele relembra, "Então, eu estava procurando uma máquina que fosse bem adequada para usinar grafite e foi quando a DATRON apareceu no meu radar através de uma busca na web. Fui à DATRON e olhei a máquina e rodei os números mas simplesmente não consegui fazer na época. Eu sabia que era um bom ajuste, era só acertar o timing."
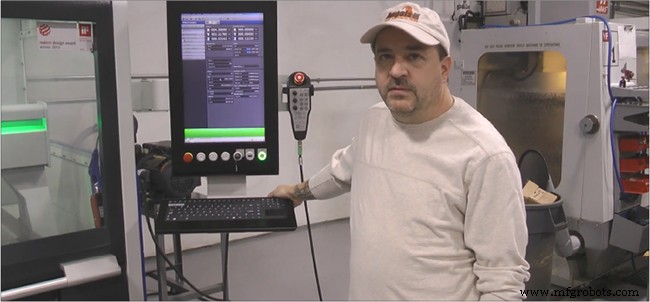
Então, enquanto isso, Allard comprou uma Haas VF-1 com fuso de 30.000 RPM e cone BT 30 e seu pacote de usinagem de alta velocidade. Ele explica que o trabalho que estavam conseguindo era constante mas não ideal. "Nos primeiros dias, estávamos recebendo todas essas grandes caixas de alumínio que estávamos desbastando com fresa de topo de 3/4 de polegada. Por vários anos, esse era o tipo de trabalho que estávamos conseguindo, mas nunca realmente ganhávamos muito dinheiro fazendo isso."
Mas, as coisas mudaram rapidamente quando seu empregador anterior Hitchiner Manufacturing fechou a divisão em que ele trabalhava e os 25 funcionários que trabalharam para ele foram para outros empregos em outras empresas. Allard disse, "Eles todos se tornaram meus clientes e um dos caras foi para BAE Systems e ele é quem originalmente nos colocou lá."
Especializando em Usinagem de Peças Aeroespaciais de Alta Tolerância
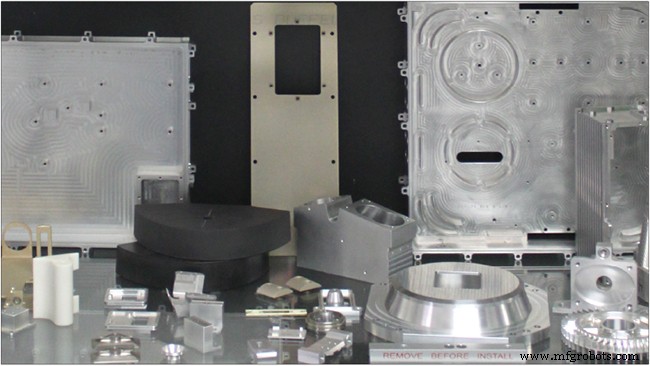
Hoje, BAE Systems e outros clientes da indústria aeroespacial como Fibertek em Herndon, VA representam 95% do negócio da Rapid DTM e isso provou ser muito lucrativo para a empresa. Tanto que em 2016, Allard decidiu estreitar o foco da empresa exclusivamente no negócio de nicho ou fazer estas peças pequenas nas especificações exatas exigidas pela indústria. "Eu queria focar no que fazemos bem e livrar de algumas dessas outras coisas. Eu tinha dois grandes centros de usinagem vertical, um grande Haas VF-5 e um grande Doosan e eu disse vamos nos livrar dessas duas máquinas e conseguir outra máquina que vai complementar nossa pequena Haas e ficar com este trabalho minúsculo de nicho com estas pequenas ferramentas que estão penduradas uma milha, você sabe onde você realmente precisa ser capaz de enrolá-las e manter alguma precisão."
Então, eles compraram um DATRON M8Cube e também investiram pesadamente em seu negócio de metrologia dobrando sua capacidade de metrologia. Além de suas CMMs, eles agora têm um sistema de visão e alguns de seus trabalhos são trabalho direto de metrologia e CMM. Por exemplo, DMG Mori tem eles verificando peças demo feitas em suas máquinas e eles também medem peças para outras oficinas de usinagem. Allard construiu tal reputação por sua expertise em CMM que ele até faz treinamento de CMM para Hexagon Metrology, a empresa de quem ele compra seu equipamento CMM. Um dos outros clientes da Hexagon é uma grande oficina de usinagem, e enquanto ele estava treinando eles para usar seu CMM, ele aprendeu que eles estavam lutando com um trabalho de fresagem onde tinham que usar ferramentas muito pequenas para cortar aço. Ele explicou a eles que com um RPM máximo de 12.000, sua máquina de fresar não estava à altura da tarefa. Quando ele disse a eles que tinha uma DATRON que poderia fresar a peça deles, eles perguntaram, "O que é uma DATRON?" Ele explicou, "O problema com fazer trabalhos como este é que as ferramentas gastam muito rapidamente porque não aguentam o calor, você tem que entrar e sair, especialmente com este tipo de aço que tende a endurecer por trabalho." Com essa explicação, eles sugeriram que Allard realizasse o trabalho para eles, e ele respondeu sugerindo que eles comprassem sua própria máquina DATRON. Não é que eu não quisesse ajudar, é só que não estamos realmente procurando mais negócios. Estamos agendados 12 semanas agora e estamos ocupados. Nossa máquina DATRON sozinha está rodando 10 horas por dia de segunda a sexta e 5 horas aos sábados."
Ao comparar a DATRON com outras máquinas que ele rodou, Allard diz, "Obviamente, em termos de velocidade do fuso, elas são mais altas do que a maioria das pessoas está colocando por aí. Haas não oferece nada acima de 15.000 RPM e outras máquinas deste tamanho não estão rodando o tipo de velocidades de fuso que a DATRON está rodando. Em cima disso, a precisão que a DATRON tem é realmente excelente. Você sabe, eu verifico tudo no CMM, e postei vídeos mostrando nós verificando a redondeza de peças que saíram da DATRON e estamos em aproximadamente 4 mícrons."
Allard não sente que há muita diferença entre uma oficina de trabalho e uma oficina de prototipagem porque mesmo quando eles estão apenas prototipando uma peça, há uma boa chance de que se tornará um trabalho de produção de curta série no futuro. Como exemplo, ele aponta uma peça BAE que começou como 5 protótipos 2 anos atrás, e neste dia ele está rodando 35 montagens. "Fizemos os protótipos originais, então quando chegou a hora do pedido de produção deles, éramos a única empresa qualificada para fazer o trabalho. Por causa da natureza do que a peça é, e o fato de que provamos que podíamos fazer, eles não queriam dar para ninguém mais. É um projeto estranho, é um pouco fora do comum e esse é o tipo de coisa que fazemos. Essas coisas podem cair na pilha de 'sem cotação' para muitas oficinas porque é complexo, é tudo trabalho 3D, tolerâncias apertadas, baixas quantidades, coisas que a maioria das pessoas não quer tocar, … e é isso que eu gosto."
Por causa de seu foco na indústria aeroespacial, a máquina DATRON da Rapid DTM é geralmente usada para fresar alumínio, mas eles também a usam para usinar aço inoxidável 303, 17-4 inoxidável, titânio 6AL-4V, G10, e muito Delrin segundo Allard. Para BAE Systems, as peças variam um pouco mas são semelhantes em alguns aspectos – uma sendo que são estes pequenos blocos de alumínio MIC-6 que são cerca de 5 polegadas por 3 polegadas e meia polegada de espessura. Rapid DTM fresa minúsculos canais verticais cortados neles que são bastante profundos. Allard explica, "Então, estamos rodando ferramentas realmente pequenas que estão penduradas muito mais do que você jamais deveria pendurar uma dessas ferramentas – mas este é o tipo de coisa que eu tenho feito por muito tempo." Anos atrás, quando começaram a fazer estas peças, levava cerca de 10 horas para o operador da Haas produzir uma única unidade. Através da evolução na tecnologia CAM, essencialmente sendo capaz de fazer mais usinagem residual, eles conseguiram reduzir esse tempo de ciclo para cerca de 5 a 6 horas em sua máquina Haas.
Allard diz, "Mas quando movemos o trabalho para a DATRON, conseguimos reduzir o tempo de ciclo para cerca de 2,5 horas para uma melhoria de mais de 50%."
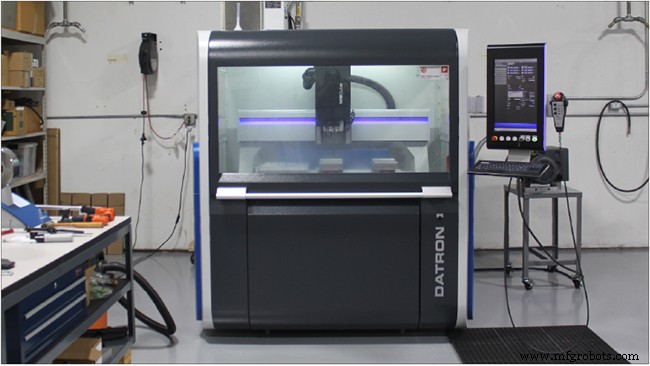
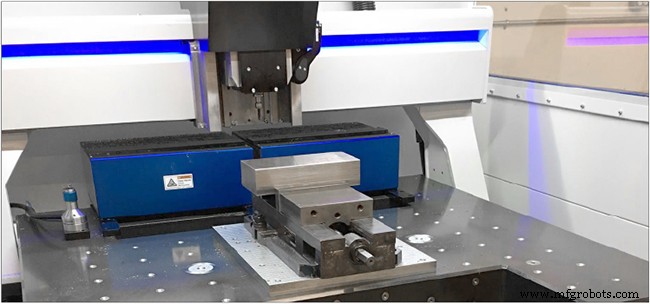
No caso de prototipagem e produção de curta série da Rapid DTM, muitas das peças que eles produzem têm tempos de ciclo curtos, então tempos de configuração rápidos são críticos. Allard diz, "Estou rodando baixas quantidades de tudo. Em trabalhos nos últimos 4 dias, nosso tempo de ciclo é 44 segundos, então, estou carregando peças para dentro e para fora… que não é meu tipo favorito de trabalho. O fato de que a configuração no M8Cube é rápida e fácil ajuda muito." A área de usinagem no DATRON M8Cube é ampla 40" x 32" o que permite múltiplas configurações como mordentes, grampos pneumáticos e mandris de vácuo. Isso fornece aos fabricantes a flexibilidade para se adaptar a necessidades mutantes e trocar rapidamente. A máquina da Rapid DTM também tem um recorte na frente da mesa que permite fixação vertical para usinar as extremidades de peças de trabalho particularmente longas ou altas.
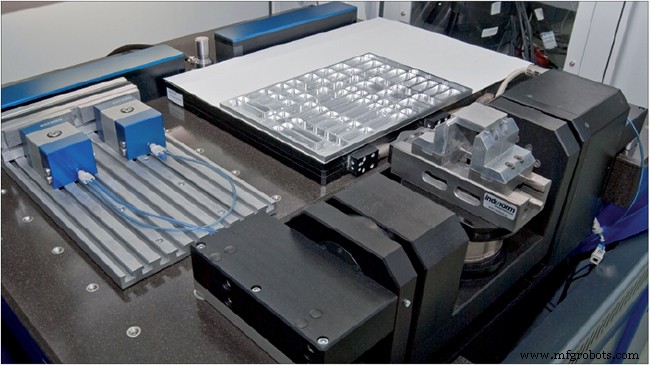
Quanto à grande área de trabalho do M8Cube, Allard diz, "A cada poucos dias há um trabalho diferente que entra para rodar na DATRON e essa é a natureza do que eu faço. Isso também é parte do desafio na prototipagem, você tem que configurar mordentes, mandris de vácuo e ferramentas. Quando os caras da BAE Systems passam e olham o M8Cube, uma das primeiras coisas que eles mencionam é que para uma máquina deste tamanho e peso, ela tem uma tonelada de curso XY."
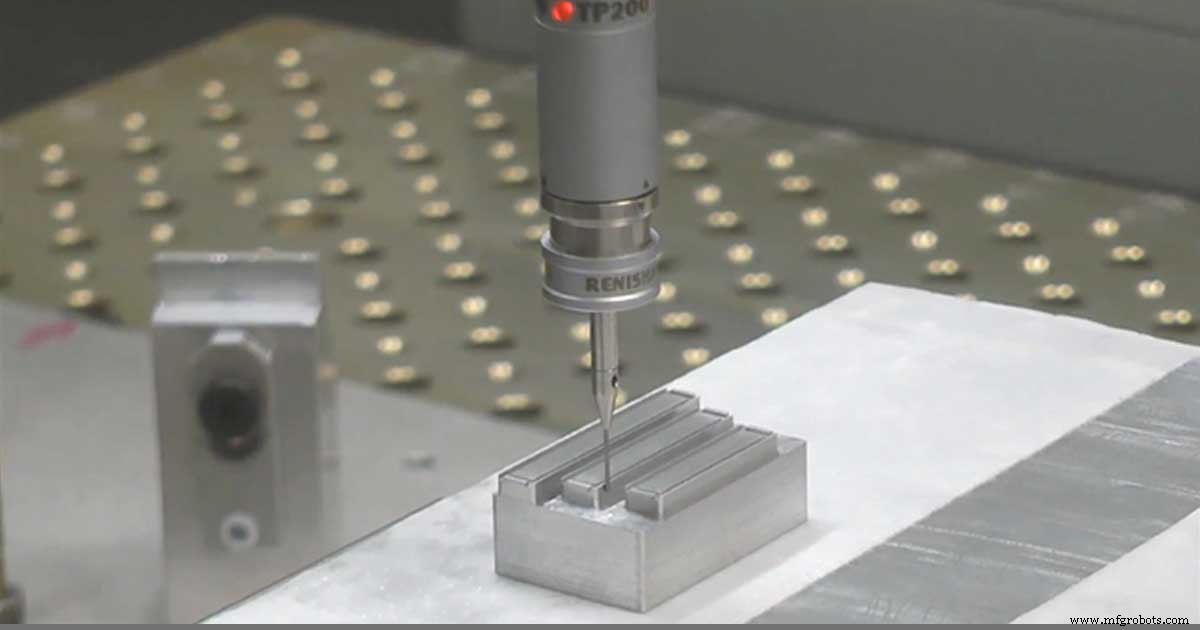
Allard também está extremamente impressionado com a precisão do M8Cube e a qualidade da sonda Renishaw integrada. "Como parte do nosso negócio de metrologia, eu tenho usado tecnologia de tastagem para sempre e também há tastagem Renishaw na Haas. Mas eu faço uma demonstração nas diferenças de como os dois sistemas funcionam e algumas das vantagens que a DATRON tem. Você pode fazer tudo que você faz na DATRON na Haas mas pode requerer um par de macros diferentes para fazer. Com a DATRON, há um menu muito maior para tastagem porque há tantas mais coisas que você pode fazer dentro do mesmo ciclo.
Por exemplo, ontem eu estava usando mordentes macios. Então você tem dois mordentes de torno configurados com um vão entre eles. Então, eu queria definir um Z zero do topo do mordente de trás. Eu queria definir o X zero na linha central daquele mordente de trás e então meu Y zero através do lado de fora abrangendo os dois mordentes. Com a Haas, eu teria que fazer isso como dois ciclos diferentes. Eu poderia fazer um X web e um Z como um ciclo e então eu teria que mover o fuso para a linha central na direção Y e então fazer um ciclo Y web. Enquanto, com a DATRON, a forma como aquele menu é configurado, você pode deslocar X e Y para tastar Z e você pode deslocar Y para tastar o X. Você não tem essas opções nos ciclos Renishaw embutidos para a Haas. Não há realmente nenhum outro sistema de tastagem por aí (que eu saiba) que lhe dê a flexibilidade que a tastagem DATRON dá."
Máquina cnc
- Estratégias Inteligentes para Reduzir Custos de Peças Usinadas CNC
- Escolhendo Entre Impressão 3D e Usinagem CNC para Peças Plásticas
- Vespel® Poliamida: O Material de Escolha para Aeroespacial
- Usinagem CNC de Precisão para Peças Personalizadas – Soluções Rápidas, Precisas e Sob Medida
- Usinagem CNC de Peças Grandes: Estratégias para Superar Limitações de Tamanho
- Dicas Profissionais de Usinagem CNC para Titânio — Aeroespacial, Automotivo e Mais
- Usinagem CNC Aeroespacial de Precisão: Fabricação de Peças Leves em Titânio e Alumínio
- Aumente Seus Lucros com Estratégias Avançadas de Usinagem de Alta Precisão
- Elevando Qualidade da Manufatura Aeroespacial com Usinagem CNC de Precisão
- Dominando a Tolerância na Usinagem CNC de Precisão