



Usinagem por Descarga Elétrica (EDM): Processo, Aplicações e Vantagens
A usinagem por descarga elétrica, também chamada de usinagem por faísca, é um processo muito diferente da maioria dos processos de usinagem convencionais como torneamento e fresamento CNC. Nos últimos, ferramentas de corte afiadas são necessárias para subtrair material da peça usinada. Diferente do torneamento e fresamento, o processo EDM aproveita a erosão do metal através de uma série de descargas elétricas.
Leia abaixo e saiba mais sobre os conceitos fundamentais envolvidos na fabricação EDM.
Como o EDM Funciona?
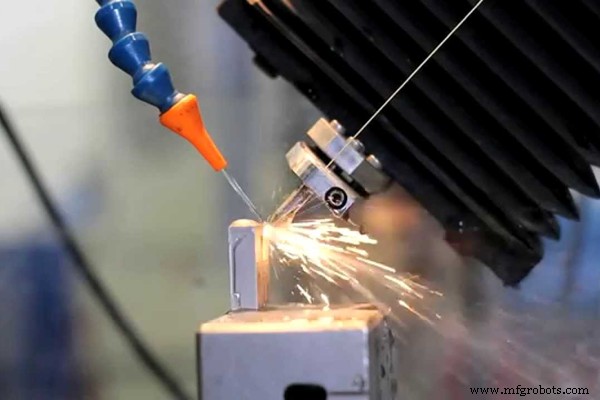
A usinagem por descarga elétrica usa faíscas elétricas na máquina EDM para erodir partes da peça. Estas "faíscas elétricas" são na verdade arcos elétricos formados entre dois condutores portadores de corrente trazidos em proximidade. Os arcos elétricos são responsáveis por gerar calor extremo que faz materiais condutores elétricamente derreterem e evaporarem. Dentro do sistema de um processo EDM, a peça é conectada ao terminal positivo ou ânodo, enquanto a ferramenta responsável por erodir materiais é conectada ao terminal negativo ou cátodo.
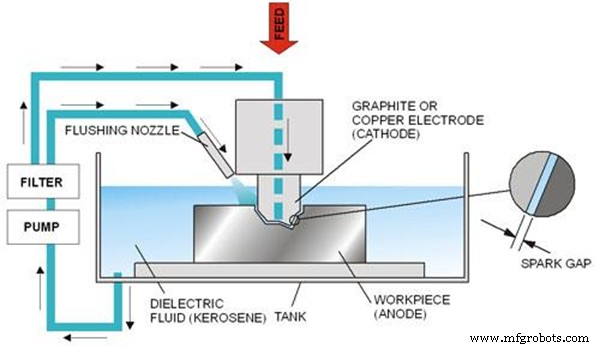
Construção Básica de um Sistema EDM
Para elaborar melhor o princípio de funcionamento, abaixo está uma divisão da construção básica de um sistema de usinagem por descarga elétrica (EDM).
1. Gerador de Pulso DC
Este componente converte a fonte de alimentação CA em uma fonte CC pulsante alta o suficiente para gerar uma faísca entre a ferramenta de erosão e a peça.
2. Ferramenta Eletrodo
Esta parte do sistema é conectada ao cátodo da fonte de alimentação enquanto é montada em um porta-ferramenta. O perfil da sua ferramenta será exatamente o mesmo perfil deixado na sua peça. Durante o processo, uma lacuna minúscula chamada de arco (identificada por engenheiros de fabricação) é mantida entre a ferramenta eletrodo e a peça. Os materiais mais comuns usados para eletrodos são Cobre, liga de Tungstênio, grafite, aço e ferro fundido.
3. Mecanismo de Servomotor
Este mecanismo controla o avanço e movimento da ferramenta na máquina EDM. A lacuna de arco, mencionada anteriormente, é criticamente controlada por um mecanismo de servomotor programado.
4. Gerador de Faísca
Este componente fornece a quantidade certa de tensão necessária para geração de faísca e manutenção da descarga. A geração de cem mil faíscas por segundo torna possível criar uma subtração significativa de material da peça.
5. Fluido Dielétrico
Tanto a ferramenta eletrodo quanto a peça são submersos em um fluido dielétrico enquanto o fluido é fornecido na lacuna entre a ferramenta e a peça. Além disso, o fluido dielétrico deve ser configurado para circular a uma pressão constante para remover lascas de metal que erodiram da peça. Pressão excessiva pode causar remoção rápida dos cavacos metálicos resultando em ação de corte mais lenta. Pressão muito fraca pode causar curto-circuito no sistema devido aos cavacos não evacuados durante o processo de erosão.
Os fluidos dielétricos mais comuns usados neste processo são água desionizada, glicol e óleo de silicone.
6. Peça
Esta completa o ecossistema da máquina EDM porque a peça é conectada ao ânodo. Para tornar o processo possível, a peça deve ser um bom condutor elétrico.
Tipos de Processos EDM
O processo EDM é classificado em diferentes tipos dependendo da forma e abordagem da ferramenta usada. Os três tipos comuns de descarga elétrica na indústria incluem EDM de fio, EDM de penetração (sinker) e EDM de furação de furos.
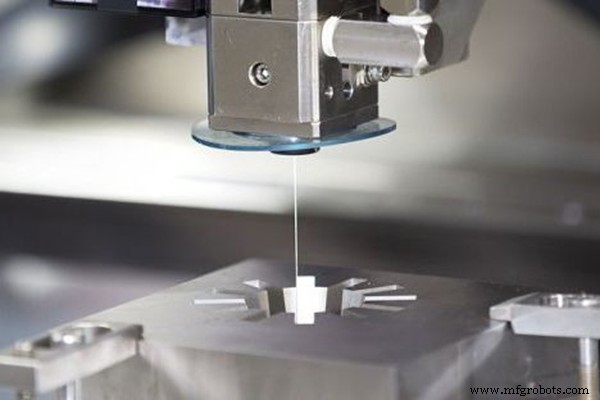
1. EDM de Fio (Wire EDM)
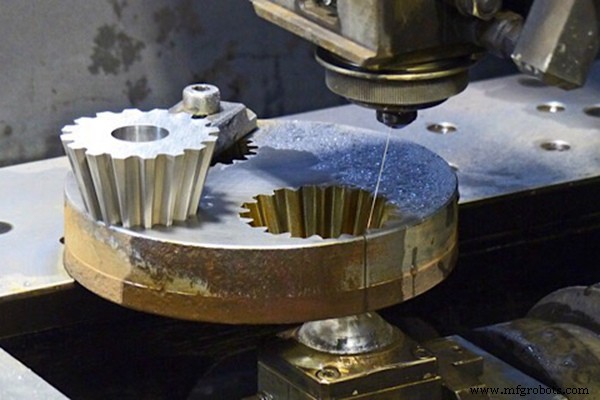
Como o nome implica, o corte por fio EDM usa um fio muito fino (cobre ou liga de latão geralmente variando de 0,1 mm a 0,015 mm de espessura) que é sustentado por guias de diamante para cortar precisamente uma forma bidimensional em uma peça 3D. O caminho é controlado por um programa CNC que permite cortar formas complexas facilmente. O corte pode ser comparado ao avanço de corte de uma serra de fita e um cortador de queijo. Este processo é tipicamente usado para cortar matrizes de extrusão de metal, punções e chapas.
2. EDM de Penetração (Sinker EDM)
Também chamado de EDM de aríete (ram EDM), este tipo de processo EDM usa eletrodos de grafite ou cobre formados em forma reversa para cortar uma cavidade na peça. A ferramenta a ser usada é usinada em forma reversa da forma desejada a ser deixada na peça.
O EDM de penetração o torna perfeito para usinar moldes a serem usados para fundição e injeção onde formas complexas de cavidades são necessárias.
3. EDM de Furação de Furos (Hole Drilling EDM)
Neste tipo de processo EDM, a ferramenta eletrodo é usada para cortar furos extremamente finos e profundos que uma broca convencional pode não ser capaz. A ferramenta para este processo é projetada de forma que o líquido dielétrico seja alimentado diretamente através do furo, daí um eletrodo oco. Como o EDM de furação não é feito pelo método de usinagem convencional, nenhuma rebarba é formada na peça. O EDM de furação é usado para usinar pequenos furos de alívio em várias pás de turbina, matrizes e moldes.
Quais são as Aplicações da Usinagem EDM?
A usinagem EDM é altamente capaz de produzir formas e geometrias intrincadas.
É por isso que, geralmente, a usinagem por descarga elétrica é usada para aplicações de alta precisão onde a usinagem convencional não é capaz. Abaixo estão as aplicações mais comuns da usinagem EDM:
Furação de Pequenos Furos
Muitos fabricantes escolhem usar usinagem EDM para furar furos extremamente minúsculos porque diminui o risco de ter ferramentas desviadas e danificadas. Furos usinados por EDM podem ser muito pequenos em estrutura e podem ser vistos nas bordas de pás de turbina, orifícios microscópicos para componentes de sistemas de combustível, e muitos mais.
Fabricação de Moldes e Matrizes
A usinagem EDM é frequentemente usada como processo complementar além da usinagem convencional na fabricação de moldes e matrizes. Como mencionado acima, o tipo de corte por fio é tipicamente usado para formar blocos para os moldes, o tipo de penetração pode ser usado para formar formas complexas das cavidades, e a furação pode ser usada para criar furos de alívio de pressão.
Desintegração de Componentes
A máquina EDM também é usada para remover metais presos dentro de uma peça que não podem ser removidos de forma ordinária. Desintegrar os componentes presados significa destruir ou remover o material. Algumas circunstâncias incluem parafusos quebrados em furos roscados, ferramentas presas em uma peça usinada, ou um pino preso em uma peça muito valiosa. Desintegrando os componentes, você remove o metal preso sem causar danos à peça a ser recuperada.
Componentes Médicos
Produtos usinados por EDM não formam rebarbas durante a fabricação, por isso são perfeitos para criar vários componentes de implantes médicos.
Componentes Aeroespaciais
Existem muitos recursos em uma peça aeroespacial que não podem ser feitos por algumas ferramentas de corte padrão, e é aí que a usinagem EDM entra. A usinagem EDM é capaz de produzir características desafiadoras com precisão, como disco de rotor de turbina, fendas finas, furos quadrados agudos e requisitos de furos profundos e muito apertados.
Por que o EDM é Preferido?
Altamente capaz de usinar perfis complexos
A liberdade de corte para EDM é menos restrita do que a de operações de usinagem convencionais. Neste processo, várias características quase impossíveis de serem alcançadas através do uso de fresas de topo e brocas podem ser cortadas com facilidade. Estas características incluem bolsos intrincados, furos finos e profundos, paredes finas e outras geometrias de formato irregular.
Alta precisão
Peças usinadas pela tecnologia EDM podem ser precisas até as menores tolerâncias usadas na indústria de fabricação de metais. Isso é possível porque o ecossistema da usinagem EDM não introduz alto estresse na peça e não tem vibrações agressivas. Além disso, um processo de acabamento (skimming) também pode ser feito para aumentar sua precisão e exatidão.
Acabamento superficial sem rebarbas
A peça produzida a partir da usinagem EDM sai sem rebarbas devido à natureza do processo onde o metal erodido da peça quase se desintegra em micropartículas que são então removidas. Mais importante, o corte EDM não envolve ferramentas de corte afiadas como fresas, serras e brocas, por isso este processo não causa rebarbas na peça.
Pode cortar metais duros
A usinagem EDM é capaz de cortar metais duros com baixa força e esforço mínimo, desde que sejam condutores. A dureza do material sendo cortado não afeta o processo geral.
Baixo Estresse
As ferramentas usadas em um processo EDM não tocam a peça, diferentemente de outros métodos de usinagem onde as ferramentas de corte contactam a superfície sendo cortada. Isso explica o estresse mínimo introduzido na peça.
Fabricação Altamente Escalável
Os processos de usinagem EDM são muito versáteis quando se trata de escala de produção, adequados para fabricação de baixo a alto volume. Estes processos são altamente repetíveis, significando que múltiplas peças podem ser feitas com qualidade consistente.
Lorem ipsum dolor sit amet, consectetur adipiscing elit. Ut elit tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo.
Quais são as Limitações do Processo EDM?
Apenas Aplicável a Materiais Condutores
O calor responsável por erodir o material na peça depende da introdução de descargas elétricas, o que torna a usinagem EDM não compatível com materiais não condutores como compósitos, plásticos e outros materiais dielétricos.
Baixa Taxa de Remoção de Material
Como mencionado, a usinagem EDM erosiona gradualmente o material. Isso torna sua taxa de remoção de material muito mais lenta que a dos processos de usinagem convencionais como fresamento e torneamento.
Alto Custo de Produção
O custo para produzir peças usando EDM envolve diferentes fatores como alto consumo de energia, desgaste excessivo de ferramenta e longo tempo de usinagem.
Resumo
A usinagem por descarga elétrica é uma adição muito útil a vários processos convencionais de usinagem CNC. Ela joga em sua força onde é capaz de produzir características especiais difíceis de alcançar através de fresamento e torneamento. Além disso, o processo EDM tem precisão excepcional mesmo ao cortar metais condutores extremamente duros, além de apresentar baixa tensão durante o processamento.
Máquina cnc
- Fundição por Espuma Perdida: Benefícios, Desvantagens e Quando Usar
- Conformação a Frio (Cold-Forming) em Metalurgia: Vantagens, Desvantagens e Insights Principais
- Usinagem EDM Explicada: Construção, Princípios e Integração CNC Moderna
- Por Que a Usinagem por Descarga Elétrica (EDM) Supera Outras Técnicas de Usinagem
- Usinagem por Descarga Elétrica (EDM): Guia Completo para Fabricação Precisa de Metais
- Máquinas de Descarga Elétrica (EDM): Tipos, Vantagens e Desvantagens Explicados
- Prototipagem CNC: Vantagens e Limitações que Você Deve Conhecer
- EDM de Penetração vs EDM de Fio: Diferenças-Chave e Aplicações Explicadas
- Usinagem por Descarga Elétrica (EDM): Técnica Revolucionária Além do CNC
- Tecnologia na Manufatura: Benefícios, Desafios e Perspectivas Futuras