



Fanuc G10 G-Code: Dominando Configurações de Offset Programáveis para Máquinas CNC
O post de hoje explicará a funcionalidade do G-code Fanuc G10. O G10 Fanuc é usado para configuração de offset programável. Deixe-me explicar primeiro a configuração de offset programável. (às vezes chamamos de "Configuração de Offset" e às vezes de "Offsetting")
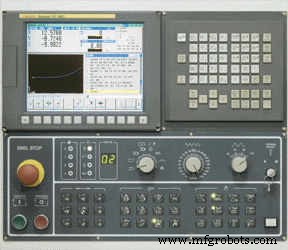
Fanuc G10 G-Code para Configuração de Offset Programável
Configuração de Offset Programável
Em quase todos os controles de máquinas CNC, a configuração de offset de ferramenta e a configuração de offset zero da máquina (valor de deslocamento de trabalho, valor de shift, valor de offset zero da máquina) são feitas em páginas separadas. Mas esses controles CNC também permitem que o programador adicione valores de offset através do programa CNC. Em controles Fanuc CNC, podemos usar G10 (Configuração de Offset Programável). No Sinumerik 840D, podemos usar variáveis de sistema do Sinumerik 840D para acessar e atualizar configurações de offset.
Você pode gostar: Haas CNC Torno G10 Configuração de Offset Programável G-Code
Fanuc G10 Configuração de Offset Programável
Em uma máquina de torno CNC, fazemos dois tipos de configuração de offset: Configuração de Offset de Ferramenta e Configuração de Deslocamento de Trabalho. Com G10, podemos fazer ambas as funções.
Configuração de Valor de Deslocamento de Trabalho ou Offset Zero da Máquina com Fanuc G10
Esta versão do Fanuc G10 é usada para definir o valor de deslocamento de trabalho. P00 significa que queremos definir o valor de deslocamento de trabalho. O valor do eixo X é normalmente definido como 0, o valor do eixo Z é a distância do ponto zero da máquina ao ponto zero da peça (essa distância é chamada de valor de deslocamento de trabalho ou offset zero).
N10 G10 P00 X0 Z200
Desgaste de Ferramenta com Fanuc G10
Esta versão do código Fanuc G10 é um pouco complexa: o valor com P é a ferramenta para a qual queremos fazer alterações. Este código G10 adiciona o valor dado ao offset de desgaste da ferramenta.
N10 G10 P1 U0.02 W0.02
Configuração de Offset de Ferramenta ou Offset de Geometria de Ferramenta com Fanuc G10
Esta versão do G10 define a Configuração de Offset de Ferramenta. Se você quiser definir o valor de offset de ferramenta para o número da ferramenta 8, você adicionará 10000 e o valor será (10000 + 8 = 10008). Agora coloque esse valor com P. Para valores X e Z do G10, coloque o valor da ferramenta em X e Z.
N10 G10 P10001 X95 Z54
Nota:- Quando o bloco G10 é executado, ele sobrescreve ou altera os valores anteriores que estão nas páginas de Geometria de Offset, Valor de Deslocamento de Trabalho! Portanto, tenha cuidado.
Máquina cnc
- Critérios Essenciais ao Escolher uma Máquina CNC
- Ideias de Projetos para Mini Máquinas CNC: De Iniciante a Torno de Ferramenteiro Avançado
- Gerar G-Code CNC com ArtCAM: Guia Passo a Passo
- Compra Inteligente: Guia Definitivo para Adquirir Máquinas CNC Usadas
- Domine a Fresagem CNC: 4 Dicas Essenciais para Iniciantes
- Guia Completo para Compra de Torno CNC Usado: Dicas e Considerações
- Segurança para Operadores de CNC: Diretrizes Essenciais no Local de Trabalho
- Dicas Essenciais de Manutenção de Máquinas CNC para Desempenho Máximo
- Guia Especialista para Comprar Máquinas CNC Usadas Confiáveis
- Como Escolher a Máquina CNC Ideal para Desempenho a Longo Prazo