



Reparo Eficiente de Rosca em Tornos CNC Haas Usando Sistema de Programação Intuitivo
O Sistema de Programação Intuitivo (IPS) da Haas tem um recurso chamado reparo de rosca.
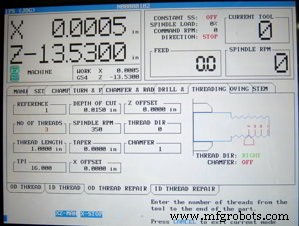
Reparo de Rosca com Sistema de Programação Intuitivo Haas
Com o recurso de reparo de rosca do Sistema de Programação Intuitivo Haas, você pode reparar
- Roscas Externas (Reparo de Rosca OD)
- Roscas Internas (Reparo de Rosca ID)
Rosqueamento – Reparo de Rosca OD
Este modo é para reparar roscas de diâmetro externo usando múltiplas passadas.
Rosqueamento – Reparo de Rosca ID
Este modo é para reparar roscas de diâmetro interno usando múltiplas passadas.
Reparo de Rosca OD com Sistema de Programação Intuitivo Haas
Para acessar o recurso de reparo de rosca, navegue até a aba Rosca e selecione Reparo de Rosca OD.

Reparo de Rosca com Sistema de Programação Intuitivo em Torno CNC Haas
Você define a posição de referência jogando a ferramenta de rosqueamento até a rosca e pressionando a tecla X DIA MEAS.
Uma vez definida a referência, preencha a página com as informações e siga as instruções na tela.
Aqui está a explicação dos campos para a página de reparo de rosca OD:
TPI – Insira o número de Roscas por Polegada (ou Roscas por Milímetro).
Nº de Roscas – Insira o número de roscas da ferramenta até o final da peça.
Comprimento da Rosca – Insira o comprimento da porção rosqueada da peça.
Profundidade de corte – Insira a quantidade de material a ser removida em cada passada.
RPM do Fuso – Insira o RPM do fuso.
Conicidade – Insira um valor positivo para conicidade da rosca por pé.
Offset X – Insira um valor apenas se pequenos ajustes forem necessários no eixo X.
Offset Z – Insira um valor apenas se pequenos ajustes forem necessários no eixo Z.
Direção da Rosca – Insira '0' para roscas destras ou '1' para roscas canhotas.
Chanfro – '0' liga chanfro no final das roscas. '1' desliga chanfro no final das roscas.
Refrigerante – 'ON' liga refrigerante da máquina. 'OFF' desliga refrigerante da máquina.
Download Walk-Through do Sistema de Programação Intuitivo para Tornos
O reparo de rosca e outras operações do Sistema de Programação Intuitivo são explicados brevemente no "Walk-through do Sistema de Programação Intuitivo para Tornos", que pode ser baixado do site Haas CNC.
Download – Walk-through do Sistema de Programação Intuitivo para Tornos (arquivo PDF)
Máquina cnc
- Torno CNC Millport SmartLathez 1740 – Precisão e Potência
- Torno CNC com Guia Linear Hidrostática para Precisão e Longevidade Máximas
- Tornos CNC de Guia Linear: Precisão, Velocidade e Produção Leve
- Evite Estes 5 Erros Comuns em Tornos CNC para Resultados Superiores
- Guia de Programação CNC Torno Amigável para Iniciantes
- Furação de Picotagem Eficiente em Torno Fanuc CNC Usando Ciclo G74
- Baixe o Manual Oficial do Operador de Torno CNC Haas – Guia Completo e Exemplos de Programação
- Técnicas Precisas de Offset de Ferramenta para Tornos CNC em Controladores Fanuc
- Dominando Rosqueamento de Furo Profundo em CNC Haas: Técnicas de Quebra de Cavacos e Peck
- Dominando Chamadas de Sub-Programa Local Haas CNC M97: Exemplo Passo a Passo