



Ciclo Enlatado G75 para Canaleta: Exemplo e Guia de Programação CNC
O G75 é o ciclo de canaleta no eixo X.
Para uma descrição completa do ciclo enlatado G75 para canaleta, leia este artigo: Ciclo de Canaleta G75.
Para o formato de uma linha (formato de bloco único) do Fanuc G75, leia Fanuc G75 Ciclo de Canaleta Formato de Uma Linha.
Você pode encontrar outro exemplo de programação CNC do ciclo de canaleta G75 aqui: Fanuc G75 Ciclo de Canaleta Exemplo de Programa CNC.
Explicação dos Parâmetros do Ciclo de Canaleta Fanuc G75
N10 G75 R
N20 G75 X Z P Q R
Primeiro Bloco de Programação CNC G75
R = Valor de retorno
Segundo Bloco de Programação CNC G75
X = Profundidade da canaleta.
Z = Última posição da canaleta no eixo Z.
P = Incremento de penetração no eixo X
Q = Passo no eixo Z.
R = Valor de alívio no final do corte.
Exemplo de Programação CNC do Ciclo Enlatado G75 para Canaleta
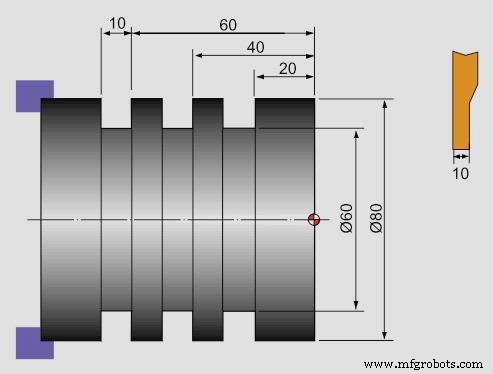
Ciclo Enlatado G75 para Canaleta – Exemplo de Programação CNC
N10 G50 S500 T0100
N20 G97 S400 M03
N30 G00 X90.0 Z1.0 T0101
N40 X82.0 Z-60.0
N50 G75 R1.0
N60 G75 X60.0 Z-20.0 P3000 Q20000 F0.1
N70 G00 X90.0
N80 X200.0 Z200.0 T0100
N90 M30
Máquina cnc
- Domine o Ciclo de Canaleta (Grooving) Fanuc G75: Guia Passo a Passo de Programação CNC
- Guia de Programação CNC Torno Amigável para Iniciantes
- Programação CNC para Iniciantes: Aprenda com Exemplo Prático
- Domine o Ciclo de Canaleta Fanuc G75 para Operações CNC Precisas
- Guia Passo a Passo de Programação CNC Torno: Chanfro, Cone, Canaleta e Arco
- Exemplo de Programação de Torno CNC Fanuc para Iniciantes – Cortes Retos, Cônicos e Arcos
- Ciclo de Sulcamento Fanuc G75 Otimizado: Guia de Formato de Linha Única
- Sulcamento de Face Usando Ciclo de Furação Intermitente G74 na Programação CNC
- Guia de Programação CNC: Exemplo do Ciclo G92 para Rosqueamento Cônico
- Dominando o Ciclo de Desbaste G71: Exemplo de Código Fanuc para Torno CNC