



Programa CNC Otimizado com Ciclo G75 para Ranhuramento e Corte Preciso em Torno
Enviado por: Vikram
Resumo
Programa de torno CNC que usina uma ranhura longa no eixo X usando o ciclo de ranhuramento G75 e depois realiza o corte (parting) do mesmo componente também com o ciclo G75.
Desenho/Imagem
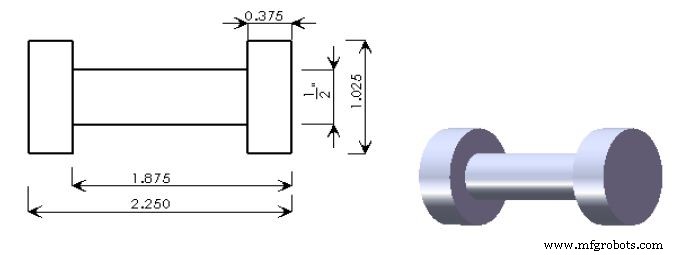
Programa CNC
G90 G20 G18 G55; T0400 M06; S2000 M03; G00 Z0.0; X1.200; G01 X1.150 F3; G71 U0.020 R0.010; G71 P2 Q3 ; N2 G01 X1.025; Z-2.420; N3 X1.150; G28 X0.0; G28 Z0.0; T0200 M06; G57; G00 Z-0.500; X1.300; G01 X 1.025 F1.5 S1000; G75 R0.010; G75X 0.500 Z-1.875 P 0.020 Q0.100 R-0.0001 F1.5; G00 X1.2; Z-2.375; G01 X1.025; G75 R0.010; G75 X 0.0 P0.020 R-0.0001 ; G28 X0.0; G28 Z0.0; M30;
Este programa ilustra o uso versátil do ciclo G75 para duas operações distintas: ranhuramento interno e corte de separação (parting). Note o uso de unidades em polegadas (G20) e a mudança de ferramenta (T0200) para a operação de corte, demonstrando uma sequência completa de usinagem em um único setup.
Torneamento de Contorno Simplificado: Exemplo Completo de Programa CNC com Ciclo G72 de Faceamento
Macro Fanuc Personalizada para Furação de Precisão com Peck em Tornos
Máquina cnc
- Torno CNC Millport SmartLathez 1740 – Precisão e Potência
- Domine o Ciclo de Canaleta (Grooving) Fanuc G75: Guia Passo a Passo de Programação CNC
- Furação de Picotagem Eficiente em Torno Fanuc CNC Usando Ciclo G74
- Domine o Ciclo de Canaleta Fanuc G75 para Operações CNC Precisas
- Ciclo de Sulcamento Fanuc G75 Otimizado: Guia de Formato de Linha Única
- Sulcamento de Face Usando Ciclo de Furação Intermitente G74 na Programação CNC
- Ciclo Enlatado G75 para Canaleta: Exemplo e Guia de Programação CNC
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- Otimizando Furação CNC: Ciclo G81 em Chapa de Grade – Programa Prático de Exemplo
- Dominando o Ciclo de Rosqueamento G84: Guia Prático de Programação CNC