



Dominando o Ciclo de Torneamento G20 em Tornos CNC Fanuc 21TB
O ciclo de torneamento longitudinal G20 para controle Fanuc 21 TB CNC é um G-code modal. O ciclo de torneamento G20 pode ser usado para torneamento reto e cônico também. O ciclo de torneamento G20 é Fácil de programar e aprender.
O ciclo de torneamento G20 é usado para torneamento simples, porém múltiplas passadas são possíveis especificando a localização do eixo X de passadas adicionais.
O código de programa CNC abaixo também mostra uma funcionalidade muito poderosa do ciclo de torneamento G20: um operador CNC pode controlar a profundidade de corte de cada passada do ciclo G20, o que é impossível com outros Ciclos Enlatados de Torneamento como Ciclo de Desbaste G71.
Formato do Ciclo de Torneamento G20 para Torneamento Reto
G20 X… Z… F…
ou
G20 U… W… F…
- X – Diâmetro a ser cortado (absoluto).
- Z – Ponto final no eixo z (absoluto).
- F – Taxa de avanço.
- U – Diâmetro a ser cortado (incremental).
- W – Ponto final no eixo z (incremental).
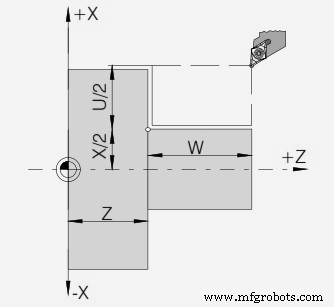
Formato do Ciclo de Torneamento G20 para Torneamento Cônico
G20 X… Z… R… F…
ou
G20 U… W… R… F…
- X – Diâmetro a ser cortado (absoluto).
- Z – Ponto final no eixo z (absoluto).
- R – Dimensão cônica incremental em X com direção (+/-)
- F – Taxa de avanço.
- U – Diâmetro a ser cortado (incremental).
- W – Ponto final no eixo z (incremental).
Como operadores CNC podem usar valor X ou U para valor de contorno, mesma forma Z ou W pode ser usado ou você pode até misturar valores absolutos (X, Z) e incrementais (U, W).
Código de Programa CNC Exemplo do Ciclo de Torneamento G20
G96 S200 M03 G00 X56.0 Z2.0 G20 X51.0 W-20.0 F0.25 X46.0 X41.0 X36.0 X31.0 X30.0 G00 X100 Z100 M30
Explicação do Código de Programa CNC
Como você pode ver no código de programa CNC acima, a ferramenta está no ponto X56 Z2, o primeiro corte é feito em X51 e a ferramenta percorre W-20 no eixo Z. Segundo corte em X46, terceiro em X41... último corte em X30.
Função do Ciclo de Torneamento G20
Se você estudar o código de programa CNC acima, notará que: 1 – com G20 tanto valores absolutos (X51.0) quanto incrementais (W-20.0) são usados para fazer cortes. 2 – O código acima também mostra uma funcionalidade muito poderosa do ciclo de torneamento G20: um operador CNC pode controlar a profundidade de corte de cada passada do ciclo G20, impossível com outros ciclos como G71. Note que os primeiros cinco cortes são de 5mm de profundidade, mas o último é apenas 1mm.
Cancelamento do Ciclo de Torneamento G20
O ciclo de torneamento G20 é um G-code modal. "Modal" significa que permanecem em efeito até serem cancelados ou substituídos por um G-code contraditório. Isso significa que o ciclo G20 permanece ativo até outro comando de movimento ser dado como G00, G01 etc. Como no exemplo acima, o G20 é cancelado com G00.
Máquina cnc
- Centro de Torneamento CNC vs Torno CNC: Diferenças-chave Explicadas
- Entendendo Tornos de Torneamento (Turning Lathe Machines): Definição, Características e Aplicações
- Dominando o Ciclo de Rosqueamento G76 Fanuc CNC: Guia Completo
- Domine Programação CNC: Exemplo Fanuc G71 Desbaste & G70 Acabamento
- Domine o Ciclo de Canaleta Fanuc G75 para Operações CNC Precisas
- Ciclo de Repetição de Padrão Fanuc G73: Guia Completo
- Referência Completa de G-Codes Fanuc – Todos os Comandos Explicados
- Dominando o Ciclo de Rosqueamento Fanuc G92: Programação Simples e Controle de Precisão
- Técnicas Precisas de Offset de Ferramenta para Tornos CNC em Controladores Fanuc
- Dominando o Ciclo de Desbaste G71: Exemplo de Código Fanuc para Torno CNC