



Torneamento de Contorno de Precisão com Ciclo G71 em Torno CNC – Exemplo Prático
Enviado por: Vikram
Resumo
Programa de torno CNC que usina um componente completo, sendo o perfil externo inteiro torneado utilizando o ciclo de torneamento G71, que é usado duas vezes.
Desenho/Imagem
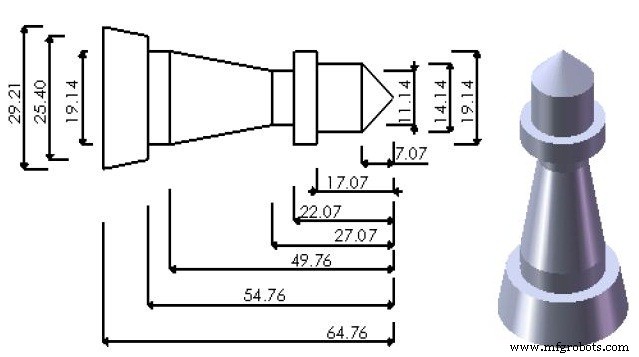
Programa CNC
G90 G21 G18 G55; T0400 M06 S2000 M03; G00 Z0.0; X31.0; G01 X30 F60; G71 U0.5R0.2; G71 P2 Q3 ; N2 G01 X0.0; X14.14 Z-7.07; Z-17.07; X19.14; Z-54.76; X25.4; N3 X 29.21 Z-64.76; G00 X 30.0; G28 X0.0; G28 Z0.0; T0800 M06; G56; G00 Z-22.07; X30; G01X19.14; G71 U0.5 R0.2; G71 P4 Q5; N4 G01 X11.14; Z-27.07; N5 X19.14 Z-49.76; G00 X30.0; G28 X0.0; G28 Z0.0; M02;
Este exemplo demonstra a aplicação prática do ciclo G71 para desbaste de contorno em tornos CNC Fanuc. O ciclo é chamado duas vezes para usinar diferentes seções do perfil externo da peça, otimizando o tempo de usinagem e garantindo precisão dimensional.
Exemplo Fresamento CNC: Escalonamento G74 & Chamada Subrotina G77
Torneamento de Contorno Simplificado: Exemplo Completo de Programa CNC com Ciclo G72 de Faceamento
Máquina cnc
- Domine Programação CNC: Exemplo Fanuc G71 Desbaste & G70 Acabamento
- Guia de Programação CNC Torno Amigável para Iniciantes
- Guia Passo a Passo de Programação CNC Torno: Chanfro, Cone, Canaleta e Arco
- Exemplo de Programação de Torno CNC Fanuc para Iniciantes – Cortes Retos, Cônicos e Arcos
- Dominando Torneamento Cônico Usando Ciclo Modal G90: Guia de Programação CNC
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Exemplo de Programa Haas G71 Ciclo de Desbaste para Desbaste Interno
- Dominando o Ciclo de Torneamento G20 em Tornos CNC Fanuc 21TB
- Dominando Ciclo de Desbaste Longitudinal G71: Guia de Programação Mazak CNC
- Dominando o Ciclo de Desbaste G71: Exemplo de Código Fanuc para Torno CNC