



Ciclo de Furação Sinumerik 840D CYCLE81: Exemplo de Programação CNC Passo a Passo
Código de exemplo de programação CNC que mostra como um operador CNC pode usar o Ciclo de Furação Centralização Sinumerik 840D CYCLE81.
O exemplo de código abaixo mostra diferentes métodos de furação com ciclo de furação CYCLE81.
Visão Geral do SINUMERIK CYCLE81
CYCLE81 (RTP, RFP, SDIS, DP, DPR)
- RTP – Plano de retorno ou Plano de retração (absoluto)
- RFP – Plano de referência (absoluto)
- SDIS – Distância de segurança (entrar sem sinal)
- DP – Profundidade final de furação (absoluto)
- DPR – Profundidade final de furação relativa ao plano de referência (entrar sem sinal)
Para explicação detalhada leia Programação do Ciclo de Furação Centralização Sinumerik 840D CYCLE81.
Este código de programação abaixo usa ambos os métodos de especificação de profundidade final de furação Absoluta (DP) e Relativa ao plano de referência (DPR).
Exemplo de Programa do Ciclo de Furação Sinumerik 840D CYCLE81
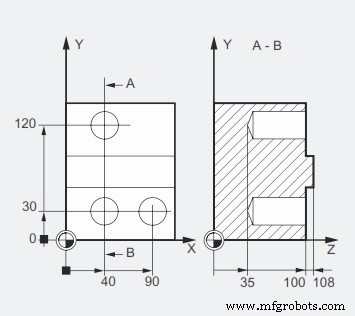
N10 G0 G90 F200 S300 M3 N20 D1 T3 Z110 N21 M6 N30 X40 Y120 N40 CYCLE81(110, 100, 2, 35) N50 Y30 N60 CYCLE81(110, 102, , 35) N70 G0 G90 F180 S300 M03 N80 X90 N90 CYCLE81(110, 100, 2, , 65) N100 M30
N10 Velocidade de furação, direção e avanço etc.
N20 Ferramenta levada ao ponto inicial no eixo Z.
N30 Primeira posição de furação X40 Y120.
N40 A broca avanço rápido até posição RFP + SDIS 100 + 2 e começará furação até atingir DP dado 35 e retrairá para RTP 110.
N50 Próxima posição de furação Y30
N60 A broca avanço rápido até RFP + SDIS posição 102 + 0 (como SDIS omitido). E começará furação até atingir DP 35 e retrairá para RTP 110.
N70 Algumas mudanças no avanço.
N80 Posição de furação X90
N90 A broca avanço rápido até RFP + SDIS posição 100 + 2. Como a profundidade absoluta de furação é omitida, agora o controle CNC calculará a profundidade final de furação usando valor Relativo ao ponto de referência (DPR). Profundidade final (DPR) = Posição do plano de referência (RFP) – Posição do ponto de profundidade final 35 (veja dimensão na imagem acima). DPR = 100 – 35 = 65.
Máquina cnc
- Guia de Programação CNC Torno Amigável para Iniciantes
- Dominando Laços WHILE na Programação CNC SINUMERIK 840D
- Interpolação Circular CNC G02 (Horária) – Exemplo Prático de Programação G-Code
- Dominando Programação CNC Sinumerik 840D: Guia Especialista para Ciclos Avançados de Rosqueamento
- Dominando Torneamento Cônico Usando Ciclo Modal G90: Guia de Programação CNC
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Ciclo Enlatado G75 para Canaleta: Exemplo e Guia de Programação CNC
- Guia de Programação CNC: Exemplo do Ciclo G92 para Rosqueamento Cônico
- Dominando o Ciclo G76 de Rosqueamento: Guia de Corte de Rosca CNC
- Dominando o Ciclo de Desbaste G71: Exemplo de Código Fanuc para Torno CNC