



Referência Milltronics Centurion 7 G-Code: Lista Completa de Códigos G
Milltronics Centurion 7
Listagem completa das Funções Preparatórias Milltronics Centurion 7 (CÓDIGOS G).
As Funções Preparatórias Milltronics Centurion 7 (CÓDIGOS G) são usadas se o operador CNC estiver programando o Centurion 6/7 no modo texto ou modo MDI. Elas também são geradas a partir de programas conversacionais Centurion.
Se você planeja usar o modo de programação por texto, preste muita atenção a estes códigos Centurion.
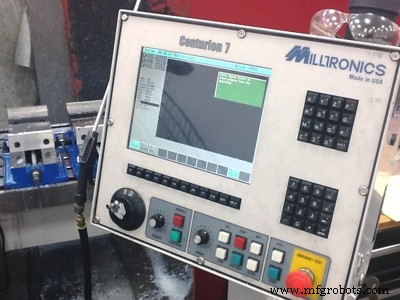
Milltronics Centurion 7
Milltronics Centurion 7 G-Code
| Código G | Função |
|---|---|
| G00 | Posicionamento Rápido |
| G01 | Interpolação linear |
| G02 | Interpolação circular/hélice CW |
| G03 | Interpolação circular/hélice CCW |
| G04 | Pausa (Dwell) |
| G09 | Parada exata |
| G10 | Definir dados ligado |
| G11 | Definir dados desligado |
| G12 | Limpar zero flutuante |
| G17 | Plano XY |
| G18 | Plano XZ ou ZX |
| G19 | Plano YZ |
| G20 | Entrada em polegadas |
| G21 | Entrada métrica |
| G22 | Verificação de zona segura ligada |
| G23 | Verificação de zona segura desligada |
| G24 | Limpeza de bolsão circular |
| G25 | Acabamento interno circular |
| G26 | Acabamento externo circular |
| G28-G30 | Retorno ao ponto de referência |
| G31 | Z para folga |
| G32 | Z para troca de ferramenta |
| G33 | Ciclo de faceamento |
| G34 | Limpeza de bolsão retangular |
| G35 | Acabamento interno retangular |
| G36 | Acabamento externo retangular |
| G39 | Ciclo de fresamento de rosca |
| G40 | Cancelamento de compensação de corte |
| G41 | Compensação de corte à esquerda |
| G42 | Compensação de corte à direita |
| G43 | Deslocamento H adicionado |
| G44 | Deslocamento H subtraído |
| G45 | Compensação automática de corte à esquerda |
| G46 | Compensação automática de corte à direita |
| G47 | Compensação automática de corte desligada |
| G49 | Cancelar deslocamento H |
| G50 | Cancelamento de escala |
| G51 | Definir escala |
| G52 | Definir sistema de coordenadas local |
| G53 | Sistema de coordenadas da máquina |
| G54 | Sistema de coordenadas de trabalho 1 (G540…G549) |
| G55-G59 | Sistema de coordenadas de trabalho 2-6 (G5#0…G5#9) |
| G60 | Posicionamento em direção única |
| G61 | Modo de parada exata |
| G63 | Modo de rosqueamento |
| G64 | Modo de corte |
| G65 | Não movimento / Chamada de Programa |
| G68 | Definir rotação |
| G69 | Cancelar rotação |
| G70 | Cancelar espelhamento |
| G71 | Definir espelhamento |
| G72 | Rotina de círculo de furos |
| G73 | Ciclo de furação de picotamento de alta velocidade (Pica-pau) |
| G74 | Rosqueamento para canhoto |
| G75 | Contra-furo |
| G76 | Alargamento fino |
| G77 | Ciclo de furação personalizado |
| G78 | Alargamento manual |
| G79 | Ciclo de furação personalizado |
| G80 | Cancelar ciclo enlatado |
| G81 | Furar |
| G82 | Furar/pausa |
| G83 | Picotar/furar |
| G84 | Rosqueamento para destro |
| G85 | Alargar |
| G86 | Alargamento rápido |
| G87 | Alargamento traseiro |
| G88 | Rosqueamento rígido |
| G89 | Alargar/pausa |
| G90 | Dimensão absoluta |
| G91 | Dimensão incremental |
| G92 | Mudança de coord. de trabalho (Definir zero flutuante) |
| G93 | Modo de avanço em tempo inverso |
| G94 | Avanço por minuto |
| G95 | Avanço por rotação |
| G98 | Retorno ao nível inicial em ciclos enlatados |
| G99 | Retorno ao nível do ponto R em ciclos enlatados |
| G271 | Limpeza de bolsão |
| G666 | Círculo Poligonal |
| G990 | Armazenar parâmetros |
| G991 | Ler parâmetros |
| G995 | Ler parâmetros de byte |
| G996 | Definir parâmetros de byte |
| G997 | Forçar erro |
| G998 | Bipe |
Guia de Referência de G-Code para Torno CNC Milltronics
Como Resetar Corretamente Após Editar Programas em Controladores Fanuc TC CNC
Máquina cnc
- Referência Completa de G-Codes Fanuc – Todos os Comandos Explicados
- Dominando Torneamento Cônico Usando Ciclo Modal G90: Guia de Programação CNC
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Domine o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Prático de Furação Repetida
- Guia Completo de Códigos G CNC para Controles Fanuc
- Referência Abrangente de G-Codes para Tornos Hurco: Consoles Dual-Screen e Max
- Referência Abrangente de G-Codes para Fresadoras Hurco: Guia para Operadores CNC
- Dominando o Ciclo de Desbaste G71: Exemplo de Código Fanuc para Torno CNC
- Referência Completa de Códigos G Fanuc para Programação CNC
- Referência Completa de G-Codes Mazak Série M para Operadores de CNC