



Domine o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Prático de Furação Repetida
Este exemplo de programa CNC explica o uso do ciclo de furação G81, mas desta vez a ferramenta não é posicionada da maneira usual (modo de programação absoluta G90), mas usando o Modo de Programação Incremental G91.
Este código de exemplo também explica o uso do parâmetro K do ciclo de furação G81 (número de repetições), que normalmente não é usado.
Formato do Ciclo de Furação G81
G81 X_ Y_ Z_ R_ F_ K_ ;
X_ Y_: Dados de posição do furo
Z_ : Profundidade Z (a ferramenta avançará com avanço até a profundidade Z partindo do plano R)
R_ : Distância do nível inicial ao nível do ponto R
F_ : Avanço de corte
K_ : Número de repetições (se necessário)
Parâmetro K do ciclo de furação G81 (número de repetições). Em diferentes controles CNC, este parâmetro tem letras diferentes atribuídas, tais como:
- Fanuc usa a letra K para número de repetições.
- Haas CNC usa a letra L para número de repetições.
- Controle CNC Fagor usa a letra N para número de repetições.
O movimento incremental em ciclo enlatado é frequentemente útil como contador de loop, que pode ser usado para repetir a operação com um movimento incremental em X ou Y entre cada ciclo.
Código CNC Ciclo de Furação G81 com Programação Incremental G91
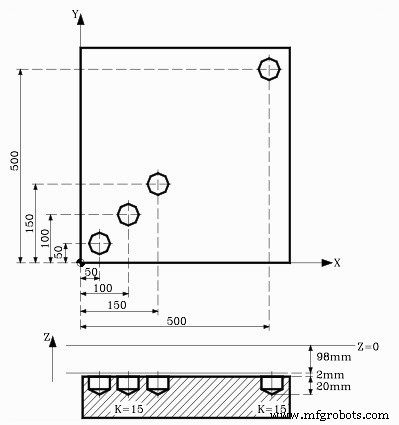
Ciclo de Furação G81 – Furação Repetida no Modo Incremental G91 Exemplo de Código
N10 T1 M6
N20 G00 G90 X0 Y0 Z0
N30 S1450 M03
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
N50 G98 G90 G00 X500 Y500
N60 G80
N70 G90 X0 Y0
N80 M30
Explicação
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
K3 significa que o ciclo de furação G81 será repetido três vezes.
O modo incremental G91 faz a ferramenta mover X50 e Y50 a cada vez.
Então o primeiro furo será em X50 Y50
O segundo furo será em X100 Y100 porque
X100 = X50(valor anterior) + X50 (incremento)
Y100 = Y50(valor anterior) + Y50 (incremento)
O terceiro furo será em X150 Y150 porque
X150 = X100(valor anterior) + X50 (incremento)
Y150 = Y100(valor anterior) + Y50 (incremento)
N50 G98 G90 G00 X500 Y500
A posição do quarto furo é dada com Modo de Programação Absoluta G90.
O código acima só é possível se você usar o Modo de Programação Incremental G91 com o ciclo de furação G81, mas se você tentar usar o Modo de Programação Absoluta G90 com G81 como acima, verá que a ferramenta repetirá a furação na mesma posição.
Máquina cnc
- Dominando Torneamento Cônico Usando Ciclo Modal G90: Guia de Programação CNC
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Programa Exemplo: Furação G81 e G83 com Níveis de Retorno G98/G99
- Exemplo de Fresamento CNC: Dominando o Ciclo Enlatado de Furação G81
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- Exemplo de Fresamento CNC: Programação Absoluta G90, Incremental G91 e Interpolação Circular G02/G03
- Otimizando Furação CNC: Ciclo G81 em Chapa de Grade – Programa Prático de Exemplo
- Dominando o Ciclo de Desbaste G71: Exemplo de Código Fanuc para Torno CNC
- ECS G81/3: Ciclo de Furação de 3 Camadas – Furação Multi-Zona Eficiente
- Ciclo de Furação Padrão ECS G81: Entrada de Dados de Precisão e Configuração de Parâmetros