



Exemplo Programa CNC Plasma Quincunx: Controle Incremental G91
Exemplo programa CNC para cortar Quincunx em Controlador CNC Plasma. Este programa é programado em G91 Programação Incremental.
O que é Máquina Corte Plasma CNC
Corte Plasma
Corte plasma é processo usado para cortar aço e outros metais de diferentes espessuras (ou às vezes outros materiais) usando tocha plasma. Neste processo, gás inerte (em algumas unidades, ar comprimido) é soprado em alta velocidade fora de um bico; ao mesmo tempo arco elétrico é formado através desse gás do bico à superfície cortada, transformando parte do gás em plasma. O plasma é suficientemente quente para derreter metal cortado e move suficientemente rápido para soprar metal fundido longe do corte.
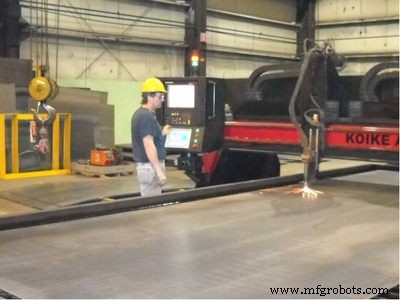
Máquina Corte Plasma CNC
Cortador Plasma CNC
Um sistema "CNC plasma" é máquina que carrega tocha plasma, e pode mover essa tocha em caminho dirigido por CNC (Controle Numérico Computadorizado), o que significa que computador direciona movimento da máquina baseado em códigos numéricos em programa.
Exemplo Programa Controlador Corte Plasma
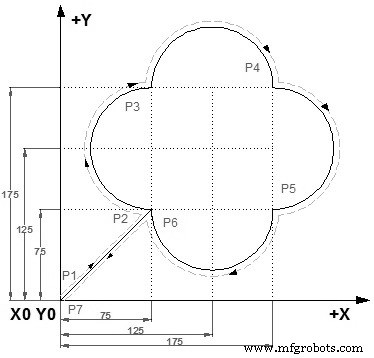
Quincunx - Exemplo Programa Controlador Plasma CNC
Programação coordenadas relativas
G92 X0 Y0 (P1) G00 X75 Y75 (P2) G02 Y100 I0 J50 (P3) G02 X100 I50 J0 (P4) G02 Y-100 I0 J-50 (P5) G02 X-100 I-50 J0 (P6) G00 X-75 Y-75 (P7) M02
Análise do Programa (Quincunx = 5 pontos: centro + 4 cantos)
| Ponto | Código | Descrição |
|---|---|---|
| P1 | G92 X0 Y0 | Define zero peça na posição atual (centro) |
| P2 | G00 X75 Y75 | Rápido para canto superior direito (início corte) |
| P3 | G02 Y100 I0 J50 | Arco CW para Y100, centro I0 J50 (arco 90°) |
| P4 | G02 X100 I50 J0 | Arco CW para X100, centro I50 J0 |
| P5 | G02 Y-100 I0 J-50 | Arco CW para Y-100, centro I0 J-50 |
| P6 | G02 X-100 I-50 J0 | Arco CW para X-100, centro I-50 J0 (fecha quadrado) |
| P7 | G00 X-75 Y-75 | Rápido para posição interna (centro do padrão?) |
| - | M02 | Fim programa |
Notas sobre G91 (Incremental) neste Programa
- G92 define origem, mas movimentos subsequentes parecem absolutos (coordenadas positivas/negativas grandes)
- I/J em G02/G03 são sempre incrementais (centro relativo ao início do arco)
- Para plasma: pierce delay, altura corte, velocidade dependem de material/espessura
- Adicione M-codes para: plasma on/off (ex: M03/M05), altura pierce vs corte
Máquina cnc
- Guia Definitivo de Software para Corte a Plasma CNC: Funcionalidades, Fluxo de Trabalho e Melhores Opções
- Domine o Ciclo de Canaleta (Grooving) Fanuc G75: Guia Passo a Passo de Programação CNC
- Guia de Programação Fanuc CNC: Exemplo Simples e Rico em Recursos
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- Exemplo Completo do Ciclo de Faceamento Fanuc G94 para Usinagem CNC
- Programa CNC de Fresamento de Canal para Iniciantes: Exemplo Simples e Guia Passo a Passo
- Dominando o Ciclo de Rosqueamento G84: Guia Prático de Programação CNC
- Programa de Fresamento 4 Eixos Siemens Sinumerik: Exemplo Prático CNC
- Exemplo de Arco em Fresamento CNC: Usando G2 com Parâmetros I e J
- Exemplo de Fresagem de Bolsão CNC: Tutorial de Fresagem por Estágios (Peck Milling)