



Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
O ciclo de furação Fanuc G81 é usado para operações simples de furação, então aqui está um exemplo de programa CNC que demonstra como o ciclo de furação G81 pode ser usado.
Programa CNC
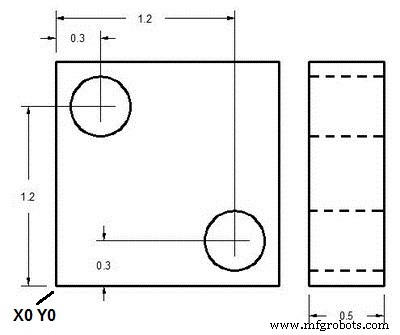
Fanuc G81 Ciclo de Furação Exemplo de Programa
N1 T1 M06
N2 G90 G54 G00 X.3 Y1.2
N3 S1200 M03
N4 G43 H01 Z1. M08
N5 G81 Z-.6 R.1 F10
N6 X1.2 Y.3
N7 G80 G00 Z1. M09
N8 G28 G91 Z0. M05
N9 M30
Explicação
N1 - Troca de ferramenta para ferramenta nº1
N2 - Ferramenta move-se rapidamente para primeira posição de furação X0.3 Y1.2 considerando Deslocamento Zero nº1
N3 - Broca inicia rotação horária com 1200 rpm.
N4 - Broca vai à profundidade Z1. considerando compensação de comprimento de ferramenta (G43 H01), refrigerante ligado.
N5 - Parâmetros do ciclo de furação, profundidade e avanço de corte são dados, com este comando o primeiro furo é feito na posição atual (X0.3 Y1.2).
N6 - Como o ciclo de furação continua seu trabalho com cada movimento de eixo, o próximo furo é feito em X1.2 Y0.3
N7 - Ciclo de furação cancelado com comando G80, Refrigerante desligado.
N8 - Como a operação para este componente terminou, a ferramenta de corte é levada à posição de referência, e a rotação da ferramenta é parada.
N9 - Programa de peça CNC finalizado.
Códigos G e M
| Código | Descrição |
|---|---|
| T | Número da ferramenta usada. |
| M06 | Comando de troca de ferramenta. |
| G90 | Programação absoluta |
| G54 | Deslocamento zero nº1 |
| G00 | Deslocamento rápido |
| S | Velocidade da ferramenta |
| M03 | Rotação da ferramenta Horário |
| G43 | Compensação de comprimento de ferramenta. |
| M08 | Refrigerante ligado. |
| G81 | Ciclo de furação Fanuc. |
| F | Avanço de corte. |
| G80 | Cancelamento de ciclo enlatado. |
| M09 | Refrigerante desligado. |
| G28 | Retorno à posição de referência. |
| G91 | Programação incremental. |
| M05 | Parada de rotação da ferramenta. |
| M30 | Fim do programa de peça CNC com retorno ao início do programa. |
Máquina cnc
- Domine o Ciclo de Canaleta (Grooving) Fanuc G75: Guia Passo a Passo de Programação CNC
- Ciclo de Repetição de Padrão Fanuc G73: Exemplo de Programa CNC e Guia
- Guia de Programação Fanuc CNC: Exemplo Simples e Rico em Recursos
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Exemplo de Programa Haas G71 Ciclo de Desbaste para Desbaste Interno
- Dominando o Ciclo G76 de Rosqueamento: Guia de Corte de Rosca CNC
- Domine o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Prático de Furação Repetida
- Programa Exemplo: Furação G81 e G83 com Níveis de Retorno G98/G99
- Exemplo de Fresamento CNC: Dominando o Ciclo Enlatado de Furação G81
- Exemplo Completo do Ciclo de Faceamento Fanuc G94 para Usinagem CNC