



Tutorial de Programa de Torneamento Interno Sinumerik CYCLE95
Enviado por: Vikram
Desenho/Imagem
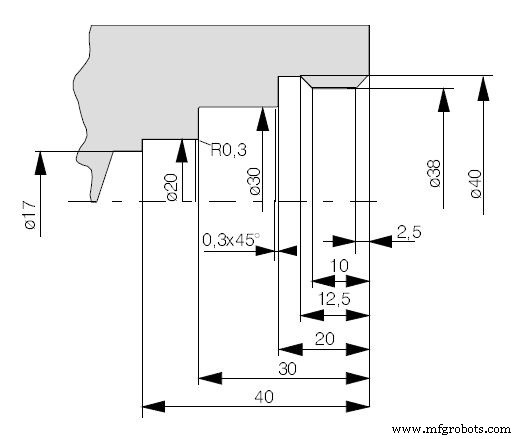
Programa CNC
G54 G53 G0 X610 Z350 T5 D1 G96 S250 M4 ; barra de alargamento CYCLE95("CONT3",3,0.05,0.3,0,0.3,0.1,0.12,11,0,0,0) G0 X200 Z100 M30 Contour subprogram: CONT3 G1 X40 Z0 F0.12 X38 Z-2.5 Z-10 X40 Z-12.5 Z-20 X30 CHR=0.3 Z-30 F0.1 X20 RND=0.3 Z-40 X17 M17
Integração Otimizada do CYCLE95 Sinumerik em Programa Chamador
Programa de Faceamento Sinumerik CYCLE95 para Torno CNC – Precisão, Eficiência e Integração Perfeita
Máquina cnc
- Guia de Programação Fanuc CNC: Exemplo Simples e Rico em Recursos
- Fanuc G70 e G71 Ciclos de Desbaste e Acabamento em Torneamento - Exemplo de Programa CNC
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Programa de Fresamento de Bolsa Circular L930 para Sinumerik 840/840C
- Ciclo de Escareamento Sinumerik L93: Programa CNC de Exemplo para Usinagem de Canais
- Ciclo de Corte de Rosca Sinumerik L97: Programa de Exemplo para Rosqueamento Externo
- Exemplo de Ciclo de Furação para Torno CNC: Sinumerik CYCLE81 para Usinagem Eficiente
- Domine o Ciclo de Furação e Alargamento Sinumerik CYCLE82: Programa de Exemplo Passo a Passo
- Dominando Programação de Raio e Chanfro no Sinumerik 810 CNC Mill – Exemplo Passo a Passo
- Programa de Fresamento 4 Eixos Siemens Sinumerik: Exemplo Prático CNC