



Integração Otimizada do CYCLE95 Sinumerik em Programa Chamador
Enviado por: BEATA
Desenho/Imagem
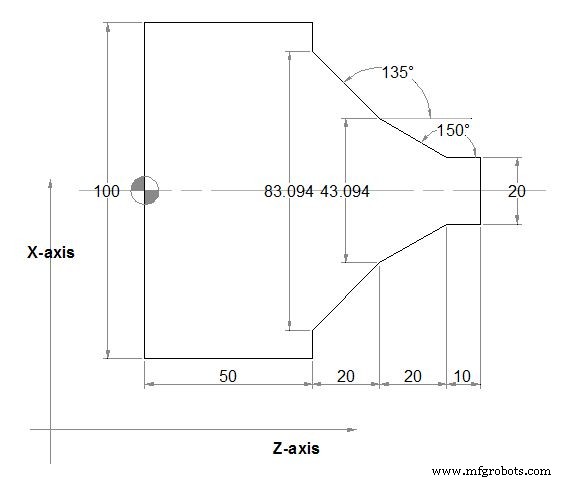
Programa CNC
;Siemens Sinumerik CYCLE95 primeiro parâmetro NPP ;pode ser dado como rotina separada ou ;pode ser definido dentro do programa chamador com Rótulos ;contorno de desbaste é definido no programa chamador N110 G18 G90 G96 F0.8 N120 S500 M3 N130 T1 D1 N140 G0 X140 N150 Z160 N160 CYCLE95("START:END",2.5,0.8,0.8,0,0.8,0.75,0.6,1, , , ) N170 G0 X140 Z160 N175 M02 START: N180 G1 X20 Z100 F0.6 N190 Z90 N200 Z70 ANG=150 N210 Z50 ANG=135 N220 Z50 X100 END: N230 M02
Dominando o Comando ANG= do Siemens Sinumerik para Controle Preciso de Contorno
Tutorial de Programa de Torneamento Interno Sinumerik CYCLE95
Máquina cnc
- calloc() em C: Alocação de Memória Inicializada com Zero e Exemplo Prático
- Fanuc G20: Dominando a Programação CNC em Polegadas – Exemplo Prático
- Programa de Fresamento de Bolsa Circular L930 para Sinumerik 840/840C
- Programação CNC: Chanfro e Raio Usando G-code G01
- Dominando o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Passo a Passo
- Chamada de Subprograma Haas M98: Guia Prático e Código de Exemplo
- Dominando Chamadas de Sub-Programa Local Haas CNC M97: Exemplo Passo a Passo
- Ciclo de Escareamento Sinumerik L93: Programa CNC de Exemplo para Usinagem de Canais
- Exemplo de Ciclo de Furação para Torno CNC: Sinumerik CYCLE81 para Usinagem Eficiente
- Fundamentos de Programação CNC: Tutoriais Passo a Passo e Códigos de Exemplo