



Programa CNC Completo NUMS 322T - Exemplo Passo a Passo
Enviado por: BEATA
Desenho/Imagem
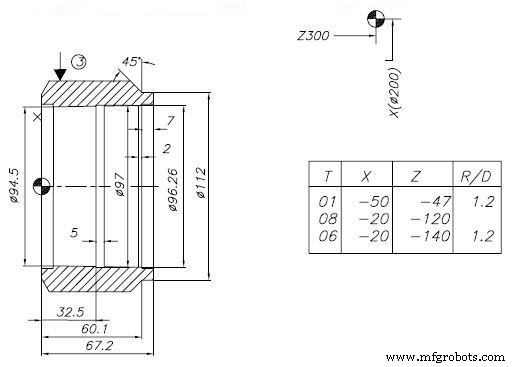
Programa CNC (Código G NUMS 322T)
PR. 67 TAE/500 TAE-32N 01/1006.00 MOC. 4 POZYCJA BAZY : X=200Z=300
%%%
N001 G95 S030 M04
N002 G00 X1600 Z-18500 T0101
/N003 G01 X-6000 F200 M08
/N004 G00 X4000 Z23200 M05
/N005 M00
/N006 X-3400 Z-23200 S030 T0101 M04
N007 Z-80
N008 G01 X-21000 F250 M08
N009 G00 X1600 Z100
N010 G01 Z-8900 F200
N011 X3150 Z-3150
N012 G00 X35 Z1205
N013 X-600
N014 G01 Z-8900 F200
N015 X5650 Z-5650
N016 G00 X35 Z1455
N017 X-1035 Z-35
N018 G01 X1850 Z-1850
N019 Z-6610
N020 X8150 Z-8240
N021 G00 X35 Z1705
N022 X-1450 Z18480 M05
N023 T0000
N024 X-12500 Z-11180 S015 T0808 M03
N025 G01 Z-35700 F1000
N026 X-3500 F120 M08
N027 X3500 F1000
N028 G00 Z3570
N029 X12500 Z11180
N030 T0000
N031 X-12800 Z-9180 S030 T0606 M03
/N032 G01 Z-6200 F200 M08
/N033 G00 X14800 Z23800 M05
/N034 M00
/N035 X-14800 Z-23180 S030 T0606 M03
N036 X-285 Z-35
N037 G01 X1850 Z-1850 F200 M08
N038 Z-5900
N039 X700
N040 X300 Z-3500 F150
N041 X890 Z-52100
N042 G00 X111 Z6370
N043 X12600 Z9180 M05
N044 T0000
N045 M30
%%%
Análise do Programa NUMS 322T
Cabeçalho
- PR. 67: Número do programa
- TAE/500 TAE-32N: Identificação da máquina/torno
- 01/1006.00: Data (01/Out/2006)
- MOC. 4: Modo de operação / canal
- POZYCJA BAZY : X=200 Z=300: Posição de referência/base (em micrómetros ou unidades de controlo)
Estrutura Geral
O programa contém múltiplas operações de torneamento, furação e rosqueamento, com mudanças de ferramenta (T0101, T0808, T0606) e paragens de programa (M00) para verificação/ajuste. O uso de / no início de blocos (ex: /N003) indica blocos opcionais ou condicionais que podem ser saltados via interruptor de bloqueio de bloco (Block Skip).
Operações Principais Identificadas
- N001-N005: Preparação, avanço rápido, desbaste externo (G01 X-6000), retorno, paragem (M00)
- N006-N023: Segunda sequência com ferramenta T0101 - torneamento longitudinal, faceamento, canais, rosca (G01 X3150 Z-3150 = rosca cónica?)
- N024-N030: Operação com ferramenta T0808 (S015 = fuso 1500 RPM?) - furação/alamar profundo (Z-35700), ciclos de avanço/retorno
- N031-N045: Operação com ferramenta T0606 - torneamento, canais, rosqueamento (X300 Z-3500 F150), operações finais
Códigos G/M Relevantes
| Código | Função |
|---|---|
| G00 | Posicionamento rápido |
| G01 | Interpolação linear (corte) |
| G95 | Avanço por rotação (mm/rev) |
| M03 | Fuso sentido horário |
| M04 | Fuso sentido anti-horário |
| M05 | Fuso parada |
| M08 | Refrigerante ligado |
| M00 | Paragem de programa |
| M30 | Fim de programa |
| Txxxx | Seleção de ferramenta (4 dígitos: porta + compensação) |
| Sxxxx | Velocidade do fuso (RPM) |
Notas
- Coordenadas aparecem em formato inteiro (ex: X1600 = 16.00mm ou 160.0mm dependendo de configuração de unidade/decimal)
- Valores Z negativos indicam direção para a cabeça do fuso (torno convencional)
- O programa demonstra uso intensivo de ciclos manuais (G01) em vez de ciclos fixos padrão
Dominando Chanfro e Arredondamento G01 no Mori Seiki DuraTurn – Guia de Programação CNC Passo a Passo
Exemplo de Programa CNC NUMS 322T - G-Code Abrangente para Maquinação CNC
Máquina cnc
- Ciclo de Repetição de Padrão Fanuc G73: Exemplo de Programa CNC e Guia
- Guia de Programação Fanuc CNC: Exemplo Simples e Rico em Recursos
- Guia Passo a Passo de Programação CNC Torno: Chanfro, Cone, Canaleta e Arco
- Programação Simples de Torno CNC: Exemplo Baseado em Polegadas para Iniciantes
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- Dominando G01: Chanfro e Arredondamento de Canto na Programação CNC
- Tutorial de Programa de Fresamento CNC: Comandos G01, G02, G03, G90, G91 Explicados
- Exemplo Completo de Programa CNC Conversacional Heidenhain
- Exemplo de Programa CNC NUMS 322T - G-Code Abrangente para Maquinação CNC
- Exemplo de Programação CNC NUMS 322T – Guia Passo a Passo