



Exemplo de Programa de Mapeamento Cilíndrico Haas Mill G107 – Guia de Código CNC Passo a Passo
Enviado por: Operador
Desenho/Imagem
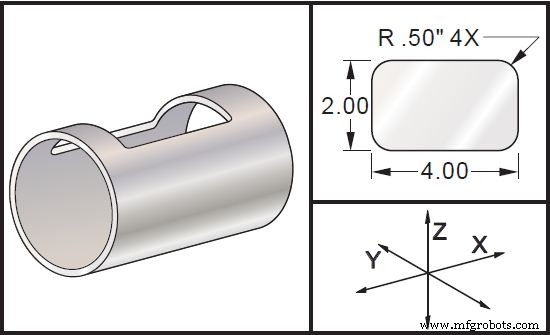
Programa CNC
(G170 parameters) (X X-axis command) (Y Y-axis command) (Z Z-axis command) (A A-axis command) (Q Diameter of cylindrical surface) (R Radius of rotary axis) % O0079 (G107 TEST) T1 M06 (.625 DIA. 2FL E.M.) G00 G40 G49 G80 G90 G28 G91 A0 G90 G00 G54 X1.5 Y0 S5000 M03 G107 A0 Y0 R2. (IF NO R OR Q VALUE, MACHINE WILL USE VALUE IN SETTING 34) G43 H01 Z0.25 G01 Z-0.25 F25. G41 D01 X2. Y0.5 G03 X1.5 Y1. R0.5 G01 X-1.5 G03 X-2. Y0.5 R0.5 G01 Y-0.5 G03 X-1.5 Y-1. R0.5 G01 X1.5 G03 X2. Y-0.5 R0.5 G01 Y0. G40 X1.5 G00 Z0.25 M09 M05 G91 G28 Z0. G28 Y0. G90 G107 M30 %
Programa CNC Fanuc 21i: Exercício de Rosqueamento de Soquete
Programa de Interpolação Cilíndrica Mitsubishi CNC G07.1 – Exemplo Completo e Código
Máquina cnc
- Guia de Programação Fanuc CNC: Exemplo Simples e Rico em Recursos
- Exemplo de Programa Haas G71 Ciclo de Desbaste para Desbaste Interno
- Comando Haas CNC G71 Arco de Furos de Parafuso – Exemplo Prático para Perfuração Eficiente
- Chamada de Subprograma Haas M98: Guia Prático e Código de Exemplo
- Dominando Chamadas de Sub-Programa Local Haas CNC M97: Exemplo Passo a Passo
- Guia Passo a Passo: Fresar Círculo Completo em Máquinas CNC Usando G-Code Prático
- Guia para Iniciantes em G-Code Fresamento: Programa de Exemplo Prático
- Manual Haas Mill para Operadores e Programadores – Guia Completo
- Guia Completo de M-Codes Haas Mill: Funções, Configurações e Uso
- Dominando Programação de Raio e Chanfro no Sinumerik 810 CNC Mill – Exemplo Passo a Passo