



Chamadas Eficientes de Subprograma em Torno CNC para Corte de Padrão Repetido
Enviado por: Vikram
Resumo
Programa de torno CNC que chama um subprograma múltiplas vezes para cortar o mesmo padrão.
Subprograma usa UW em vez de XZ para tornar programa mais fácil de entender e depurar.
Desenho/Imagem
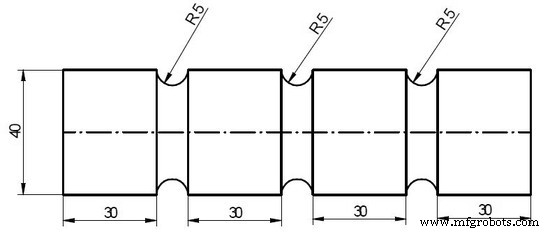
Programa CNC
Programa Principal: N5 G90 F0.2 S1200 T0101 M04 N10 G00 X40 Z0 N20 M98 P37000 (chama subprog O7000 três vezes) N30 G01 W-30 N40 G28 U0 W0 N50 M05 M30 Subprograma: O7000; G01 U0 W-30 G02 U0 W-10 R5 N60 M99
Fabricação de Parafusos de Pino com Rosca nas Duas Extremidades Usando Ciclo de Rosqueamento G76 CNC
Exemplo de Programa de Torno CNC: Ciclo de Padrão G73 e Rosqueamento G76 em Máquina FANUC
Máquina cnc
- Guia de Programação CNC Torno Amigável para Iniciantes
- Guia de Programação Fanuc CNC: Exemplo Simples e Rico em Recursos
- Guia Passo a Passo de Programação CNC Torno: Chanfro, Cone, Canaleta e Arco
- Exemplo de Programação de Torno CNC Fanuc para Iniciantes – Cortes Retos, Cônicos e Arcos
- Programação Simples de Torno CNC: Exemplo Baseado em Polegadas para Iniciantes
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- Programa CNC de Fresamento de Canal para Iniciantes: Exemplo Simples e Guia Passo a Passo
- Dominando o Ciclo de Rosqueamento G84: Guia Prático de Programação CNC
- Chamada de Subprograma Haas M98: Guia Prático e Código de Exemplo
- Dominando Chamadas de Sub-Programa Local Haas CNC M97: Exemplo Passo a Passo