



Insights CNC: 2 Técnicas Avançadas para Acionar o Sinal de Skip
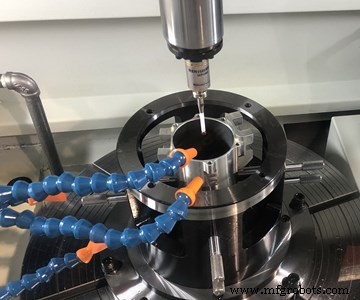
Se você já usou apalpadores de fuso, conhece a função skip, especificada com G31, usada para apalpar uma superfície. O estilete do apalpador é primeiro posicionado dentro de uma pequena distância de uma superfície a ser tocada. Um comando G31 é dado que fará o estilete fazer contato. Dentro de microssegundos de quando o apalpador dispara, ele envia um sinal de skip para o CNC que causa três coisas:
- Movimento para parar.
- O saldo do comando de movimento ser pulado.
- Posições dos eixos serem armazenadas em variáveis de sistema, como #5061 (X), #5062 (Y) e #5063 (Z).
Considere este comando, dado logo após o estilete do apalpador ter sido programado para mover dentro de 0,2 polegada do lado esquerdo (negativo) de uma superfície do eixo X.
G91 G31 X0.3 F20.0
O eixo X está sendo instruído a mover 0,3 polegada em X. Como o estilete está dentro de 0,2 polegada da superfície para começar, ele contactará a superfície ao longo do caminho. Quando o apalpador dispara, o CNC interromperá o movimento e armazenará a posição X na variável de sistema #5061.
Embora a maneira mais comum de acionar o sinal de skip seja com um apalpador, existem pelo menos duas outras maneiras, menos conhecidas, de acionar o sinal de skip. Como com um apalpador de fuso, elas requerem que o fabricante da máquina ou provedor de dispositivo acessório as integre, significando que você precisará de ajuda para aproveitar as técnicas introduzidas aqui.
Acionar o sinal de skip usando mudanças na carga do motor de acionamento do eixo.
Torque limit skip, como a FANUC chama, torna possível detectar situações perigosas e parar a máquina antes que a catástrofe ocorra. Ofereço dois cenários, mas uma vez que você entenda como este recurso funciona, certamente será capaz de criar mais.
Em sistemas de automação:
A maioria das máquinas que têm fusos principal e secundário transferem automaticamente a peça parcialmente completada do fuso principal para o secundário para usinagem adicional. Uma vez que o fuso principal termina, o eixo do subspindle avança até que seus garras/mandíbulas do mandril possam agarrar a peça do fuso principal. As garras do subspindle prendem a peça e as mandíbulas do fuso principal soltam. O eixo do subspindle então retrai para sua posição de usinagem e a usinagem do subspindle começa.
Este método funciona bem a menos que algo atrapalhe o movimento de avanço do subspindle, como cavacos presos entre a peça e as garras do subspindle. Neste caso, as garras podem travar, causando danos à garra e/ou à máquina. Ou igualmente problemático, o processo pode terminar com um cavaco preso entre as garras e a peça.
Se o torque limit skip foi integrado corretamente, você pode confirmar que as garras avançaram completamente. Se algo está no caminho, a carga para o eixo do subspindle aumentará acima de sua norma, acionando o sinal de skip. Neste caso, o saldo do movimento será pulado antes que danos severos possam ocorrer. Após o comando de torque limit skip (novamente, um G31), um teste pode ser feito para confirmar que o valor da variável de sistema do eixo do subspindle (como #5065 se for o quinto eixo da máquina) é igual ao ponto final comandado. Se não for, um alarme de macro personalizada pode ser soado, que parará a máquina.
Com ferramentas de corte propensas a quebra:
Considere uma ferramenta de corte de corte. Se a ferramenta de corte quebrar durante o corte, pode causar danos à ferramenta e possivelmente à máquina. Com materiais inflamáveis como magnésio e titânio, o acúmulo de calor relacionado provavelmente iniciará um incêndio. Você pode incluir um comando de torque limit skip (G31) no movimento de corte para confirmar que a carga do eixo do motor de acionamento para o eixo de corte não aumenta além de um limite aceitável conhecido. Se aumentar, o saldo do comando é pulado e um alarme pode ser soado, o que minimizará o potencial de dano à ferramenta/máquina.
Acionar o sinal de skip usando condutividade.
Touch sensor torna possível detectar superfícies metálicas on-the-fly. Com ele, você pode usar ferramentas de corte metálicas (não cerâmicas) para encontrar superfícies da peça. Considere, por exemplo, facear um furo de 1 polegada de diâmetro 0,06 polegada profundo em uma superfície fundida. Superfícies fundidas são notórias por variar de peça para peça. Você poderia lidar com a variação com um apalpador de fuso, mas isso levaria mais tempo.
Com touch sensor, você pode usar a ferramenta de facear para detectar a superfície, eliminando a necessidade de um apalpador de fuso. Leve a ferramenta de facear (rotativa) para uma posição de aproximação segura e então use G31 para comandar a ferramenta de facear a mover para a superfície. Assim que o facear toca, o sinal de skip será gerado. O CNC interromperá o movimento e pulará o saldo do movimento. A partir daí, especifique um movimento incremental de 0,06 polegada para facear até a profundidade requerida.
Como foi declarado, você deve contatar seu fabricante de máquina-ferramenta para ter esses recursos integrados com sua(s) máquina(s) CNC, e exigirá um investimento. Mas dado os benefícios potenciais, pode valer bem o custo e esforço.
Equipamento industrial
- Três Maneiras que a Usinagem CNC Está Revolucionando a Manufatura Global
- Eleve a Usinagem CNC Multi-fuso: Operações Avançadas e Precisão
- Máquina de Parafusos CNC UltraTurn XL – Servo de 2,5 hp, 5.000 rpm, Subfuso de Dupla Função
- 8 Estratégias de Especialistas para Maximizar a Produtividade Durante o Tempo de Inatividade do Inverno
- Inovações no Design de Empilhadeiras: Fabricação Moderna e Tecnologia de Ponta
- Aumente a Eficiência: 3 Estratégias Comprovadas para Maximizar o Desempenho de sua Bomba Vertical
- Como Escolher a Mesa de Plasma CNC Ideal para sua Oficina
- Centro de Torneamento CNC vs Torno CNC: Diferenças-chave Explicadas
- Entendendo Custos de Usinagem CNC: Fatores-Chave e Como Otimizar
- Descubra 6 Vantagens Principais de Peças Torneadas CNC para Fabricação de Precisão