



20 Defeitos Comuns em Fundição: Causas, Sintomas e Soluções Comprovadas
A fundição de metal é um processo de manufatura fundamental onde metal fundido é vertido em um molde de areia ou metal para formar uma peça. Embora amplamente utilizada por sua versatilidade e custo-efetividade, o processo é inerentemente propenso a uma série de imperfeições — conhecidas como defeitos de fundição — que podem comprometer a qualidade do produto, aumentar taxas de sucata e inflacionar custos de produção.
O Que São Defeitos de Fundição?
Na fundição, a liga fundida deve preencher uma cavidade sob pressão, solidificar e depois ser removida. Qualquer interrupção, contaminação ou controle inadequado durante essas etapas pode criar defeitos que comprometem o desempenho mecânico e a aparência da peça.
Compreender as causas-raiz desses defeitos permite que fabricantes implementem ações corretivas direcionadas — antes, durante ou após a fundição — melhorando o rendimento e reduzindo retrabalho.
20 Principais Defeitos de Fundição – Causas e Soluções
-
Desalinhamento (Shift)
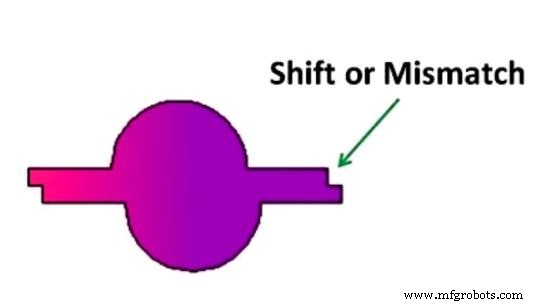
- Causas: Desalinhamento do cope e drag (metades superior e inferior do molde), pinos de caixa soltos, posicionamento incorreto de pinos de centragem ou núcleo mal posicionado.
- Soluções: Verificar alinhamento da placa de modelo, usar caixas de moldagem e pinos de fechamento adequados, e inspecionar alinhamento do flask antes de cada ciclo.
-
Inchaço (Swell)
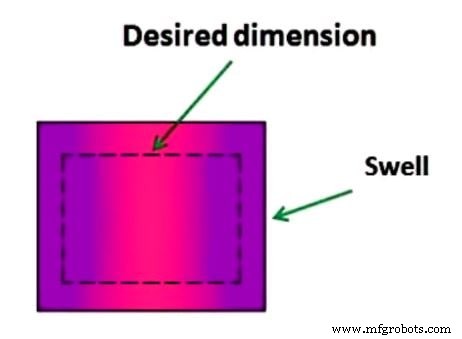
- Causas: Pressão excessiva de compactação, areia de baixa resistência ou paredes de molde fracas que se curvam sob a pressão do metal.
- Soluções: Usar mistura de areia forte e devidamente compactada e garantir que as paredes do molde sejam espessas o suficiente para resistir à deformação.
-
Microfuros (Pinholes)
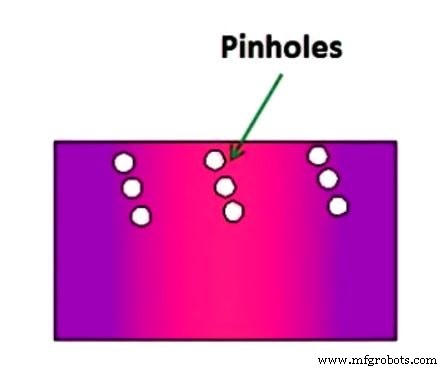
- Causas: Ventilação deficiente de pequenas bolsas na superfície superior da peça, permitindo que gás preso forme pequenas perfurações.
- Soluções: Incorporar ventilação adequada, usar areia de alta permeabilidade e inspecionar a peça visualmente ou com ensaios não destrutivos para detectar clusters.
-
Sopros (Blow Holes)
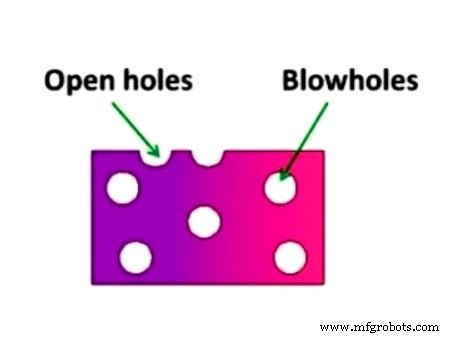
- Causas: Areia úmida ou de baixa permeabilidade, ventilação insuficiente e aprisionamento de gás durante a solidificação.
- Soluções: Manter umidade controlada da areia, usar areia de alta permeabilidade e instalar ventilação adequada. Detectar via raio-X ou inspeção ultrassônica.
-
Porosidade a Gás (Open Holes)
- Causas: Ventilação insuficiente do molde ou núcleo, umidade excessiva na areia e baixa permeabilidade ao gás.
- Soluções: Melhorar ventilação, secar molde e núcleo antes do uso, usar agente fundente e melhorar permeabilidade da areia.
-
Cortes e Lavagens (Cut and Washes)
- Causas: Fluxo de alta velocidade erodindo a areia, baixa resistência da areia e excesso de metal em certas áreas.
- Soluções: Otimizar design do sistema de alimentação, reforçar núcleo e areia, e adicionar ligante à areia de revestimento.
-
Fusão (Crosta Vítrea)
- Causas: Areia sem refratariedade, superaquecimento do metal fundido e mistura de grãos.
- Soluções: Usar mistura de areia refratária, baixar temperatura de vazamento e garantir que o metal esteja livre de grãos de areia.
-
Quedas (Drops)
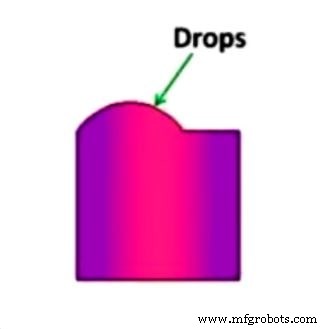
- Causas: Areia fraca, fundente inadequado e compactação mole.
- Soluções: Usar areia de alta resistência, compactação dura adequada e limpar metal fundido com fundente.
-
Penetração de Metal
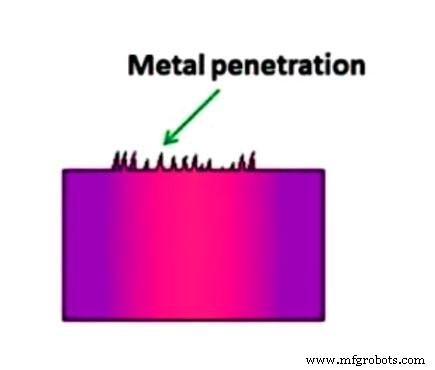
- Causas: Areia de grão grosso com alta permeabilidade, compactação mole e falta de revestimento de molde.
- Soluções: Empregar areia de grão fino e baixa permeabilidade, compactação dura e aplicar barreira de revestimento de molde.
-
Cavidade de Retração (Shrinkage Cavity)
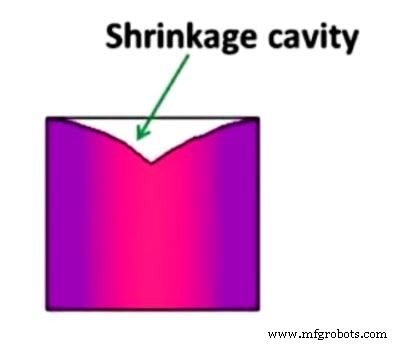
- Causas: Solidificação descontrolada e alta temperatura de vazamento.
- Soluções: Aplicar solidificação direcional, usar resfriadores (chills) e manter temperatura de vazamento adequada.
-
Vazamento (Run‑Out)
- Causas: Molde defeituoso, flask incorreto ou design de molde ruim.
- Soluções: Substituir moldes defeituosos, refinar design do flask e garantir alimentação precisa.
-
Inclusão de Escória (Slag Inclusion)
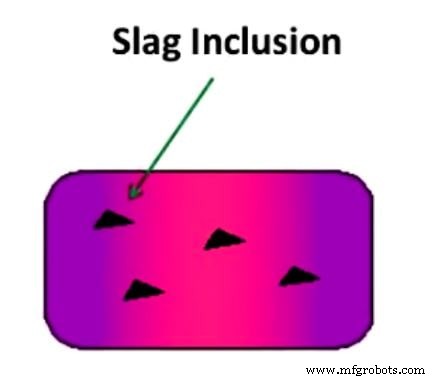
- Causas: Partículas de escória no fundido, alimentação incorreta e intermetálicos formando durante a solidificação.
- Soluções: Limpar o molde regularmente, projetar sistema de alimentação eficaz e usar liga limpa e totalmente dissolvida.
-
Ponto Quente ou Duro (Hot or Hard Spot)
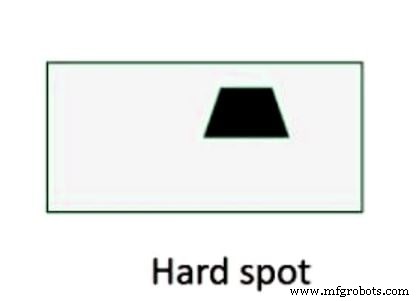
- Causas: Resfriamento local rápido e gradientes térmicos diferenciais.
- Soluções: Implementar resfriamento uniforme, ajustar composição da liga e usar tratamento térmico controlado.
-
Trinca a Quente (Hot Tear or Crack)
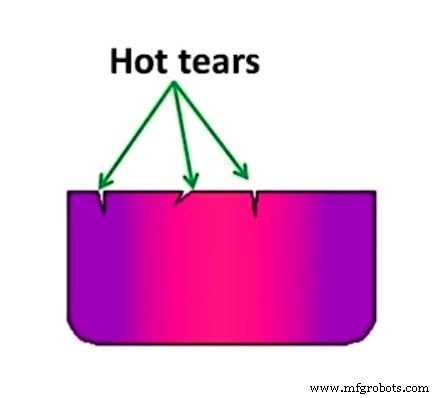
- Causas: Contração térmica, tensão residual de tração e posicionamento inadequado da alimentação.
- Soluções: Usar práticas padronizadas de solidificação, garantir posicionamento ótimo da alimentação e manter espessura uniforme.
-
Fechamento a Frio (Cold Shut)
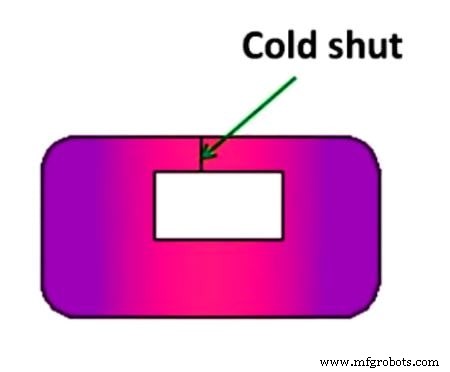
- Causas: Correntes de metal de baixa temperatura se encontrando sem fusão, alimentação ruim e baixa fluidez do fundido.
- Soluções: Otimizar alimentação, aumentar temperatura do fundido e melhorar permeabilidade da areia.
-
Sujeira (Dirt)
- Causas: Manutenção inadequada, lavagem de areia e partículas de escória no fundido.
- Soluções: Manter equipamentos limpos, usar fundente adequado e garantir ambiente de trabalho livre de poeira.
-
Enchimento Incompleto (Misruns)
- Causas: Baixa fluidez do fundido e design inadequado de molde/alimentação.
- Soluções: Melhorar fluidez do fundido, redesenhar molde e alimentação, e manter temperatura de vazamento adequada.
-
Favo de Mel ou Esponjosidade (Honeycombing or Sponginess)
- Causas: Impurezas congeladas, desbaste inadequado e borras no fundido.
- Soluções: Desbastar escória completamente, filtrar impurezas e garantir operações de panela limpas.
-
Rebabas e Queimaduras (Flash)
- Causas: Montagem incorreta de molde/núcleo, peso insuficiente do molde e fixação ruim.
- Soluções: Garantir montagem precisa, aplicar peso adequado e fixar firmemente.
-
Empenamento (Warpage)
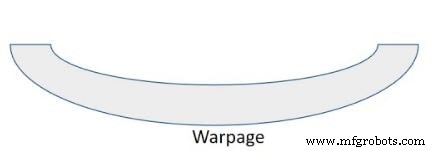
- Causas: Taxas de solidificação diferenciais criando tensões internas.
- Soluções: Usar tratamento térmico para aliviar tensões residuais e projetar fundições para minimizar grandes seções planas.
Recursos Adicionais
Explore mais sobre fundição e tópicos relacionados de manufatura:
- 12 Tipos de Defeitos de Forjamento e Suas Causas [Como Preveni-los]
- 16 Tipos Comuns de Defeitos de Soldagem [Causas, Soluções] PDF
- O Que é Laminação? Partes, Funcionamento e Tipos de Laminação
Baixar o PDF
Considerações Finais
Ao identificar e abordar sistematicamente os 20 defeitos de fundição descritos acima, os fabricantes podem melhorar drasticamente a qualidade do produto, reduzir desperdícios e alcançar maior eficiência operacional. Se você tem dúvidas ou gostaria de compartilhar suas experiências, deixe um comentário abaixo.
Inscreva-se em nossa newsletter para receber PDFs gratuitos diretamente na sua caixa de entrada.
Equipamento industrial
- Aço Carbono em Produtos Cotidianos: Usos, Benefícios e Considerações de Custo
- Torno Horizontal Okuma Genos L250E: Estabilidade e Precisão Inigualáveis
- 20 Defeitos Comuns em Fundição: Causas, Sintomas e Soluções Comprovadas
- Principais Usos Industriais de Sistemas de Ar Comprimido
- Segurança no Transporte Rodoviário Canadense: Diretrizes COVID-19 para Motoristas
- Substituição de Caixa de Engrenagens é Necessária? Orientação Especializada e Reparos Custo-Efetivos
- Torneador de Esfera com Raio Explicado: Função, Benefícios e Casos de Uso
- 4 Estratégias Comprovadas para Reduzir Ruído e Vibração em Salas de Compressores
- Centro de Torneamento Horizontal Romi GL 250 Oferece Compensação Térmica em Tempo Real para Usinagem Precisa
- PostWorks 17.2: Pós-Processador Universal para Máquinas Heidenhain, Siemens e FANUC