



Produção Automatizada de Aerocompósitos: Moldagem Líquida vs. Termoplásticos Soldados – Visão Estratégica

À medida que OEMs e fornecedores exploram materiais e processos que habilitarão a próxima geração de aeronaves, duas abordagens diferentes estão sendo demonstradas. A primeira é moldagem líquida de pré-formas de fibra seca vista, por exemplo, na linha de moldagem por transferência de resina (RTM) de alta taxa da Spirit AeroSystems (Prestwick, Escócia) para spoilers do Airbus A320 e também no programa Wing of Tomorrow (WOT) liderado pela Airbus que usa colocação automatizada de tecidos não-crimp (NCF) e infusão de resina líquida, seguida por cura fora de autoclave (OOA) em forno. A segunda é compósitos termoplásticos (TPC) apresentados, por exemplo, no Demonstrador de Fuselagem Multifuncional (MFFD) do Clean Sky 2, onde peles enrijecidas são criadas usando colocação automatizada de fibra – consolidada in-situ para a metade superior e consolidada em autoclave para a inferior – seguida por montagem via soldagem. Estes programas usam automação para aumentar taxa de produção e qualidade enquanto reduzem custo. Mas como se comparam?
O Instituto de Estruturas e Design do Centro Aeroespacial Alemão (DLR) opera o Centro para Tecnologia de Produção Leve (ZLP) em Augsburg. Entre seus muitos projetos de manufatura de compósitos, PROTEC NSR e Fast Lane RPB apresentam oportunidade única para comparar, respectivamente, um bulkhead de pressão traseira (RPB) termofixo moldado líquido para o Airbus A350 twin-aisle com um RPB termoplástico para o Airbus A320 single-aisle. Ambos projetos trabalharam com o fornecedor Tier 1 destas estruturas, Premium Aerotec Group (PAG, Augsburg, Alemanha), e demonstraram automação enquanto avaliavam tempo de ciclo e custo.
Bulkhead termofixo moldado líquido
"Começamos muitos anos atrás com PAG no projeto AZIMUT para analisar processos manuais para manufatura de compósitos," diz Dr. Lars Larsen, chefe de tecnologias de montagem e união no ZLP Augsburg. "Nossa primeira solução de automação foi para layup, e então trabalhamos para automatizar mais operações." O principal objetivo do PROTEC NSR era levar estas soluções especializadas para produção de RPB e trazê-las para um único processo automatizado, explica Dr. Marcin Malecha, gerente de projeto PROTEC NSR no DLR.
Pré-forma e garras. As etapas do processo para criar a pré-forma seca embalada a vácuo são mostradas na Fig. 1 abaixo. Esta foi infundida com resina epóxi RTM6 usando processo a vácuo assistido patenteado pela Airbus (VAP), que emprega membrana semipermeável para porosidade reduzida. Layup da pré-forma compreendia dois conjuntos de 16 camadas até 5 metros de comprimento usando largura total de 1,27 metro do tecido de fibra de carbono 5-harness satin. Embutidos entre estes dois conjuntos estavam 25 peças de reforço de forma complexa dimensionadas até 1,5 por 2,5 metros. Oito enrijecedores (stringers) foram colocados no topo.
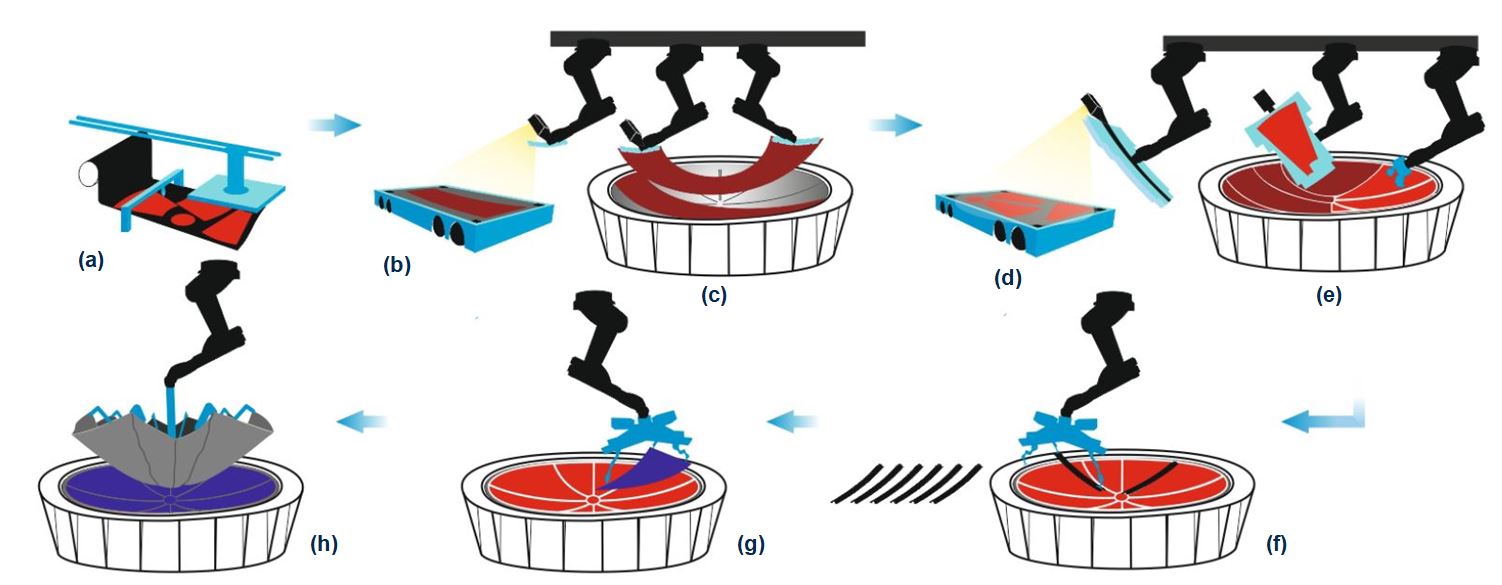
"Desenvolver ferramentas e garras que pudessem alcançar precisão necessária em draping e manuseio foi um dos maiores desafios," nota Larsen. Isso foi parcialmente devido à mistura complexa de camadas que requeria três mecanismos diferentes de draping:
- Aplicação de material de largura total diretamente do rolo que deve se adaptar à forma do molde.
- Draping de camadas estruturais de grande corte onde dois robôs colaboram, um por borda do tecido, para pegar e criar geometria alvo do molde para garantir conformação sem rugas antes de colocar.
- Acomodação para camadas pequenas, moldadas até 1,5 por 2,5 metros.
"Para os robôs cooperativos, desenvolvemos efectores finais que contêm seis módulos conectados por juntas esféricas," explica Larsen. "Isso permite o efetor final deformar, de maneira similar a uma cobra, conformando à geometria alvo do molde. Dispositivos de aquecimento integrados ativam o binder no tecido enquanto é transportado e moldado, mantendo sua forma e posição 3D uma vez colocado."
Draping e colocação automatizados
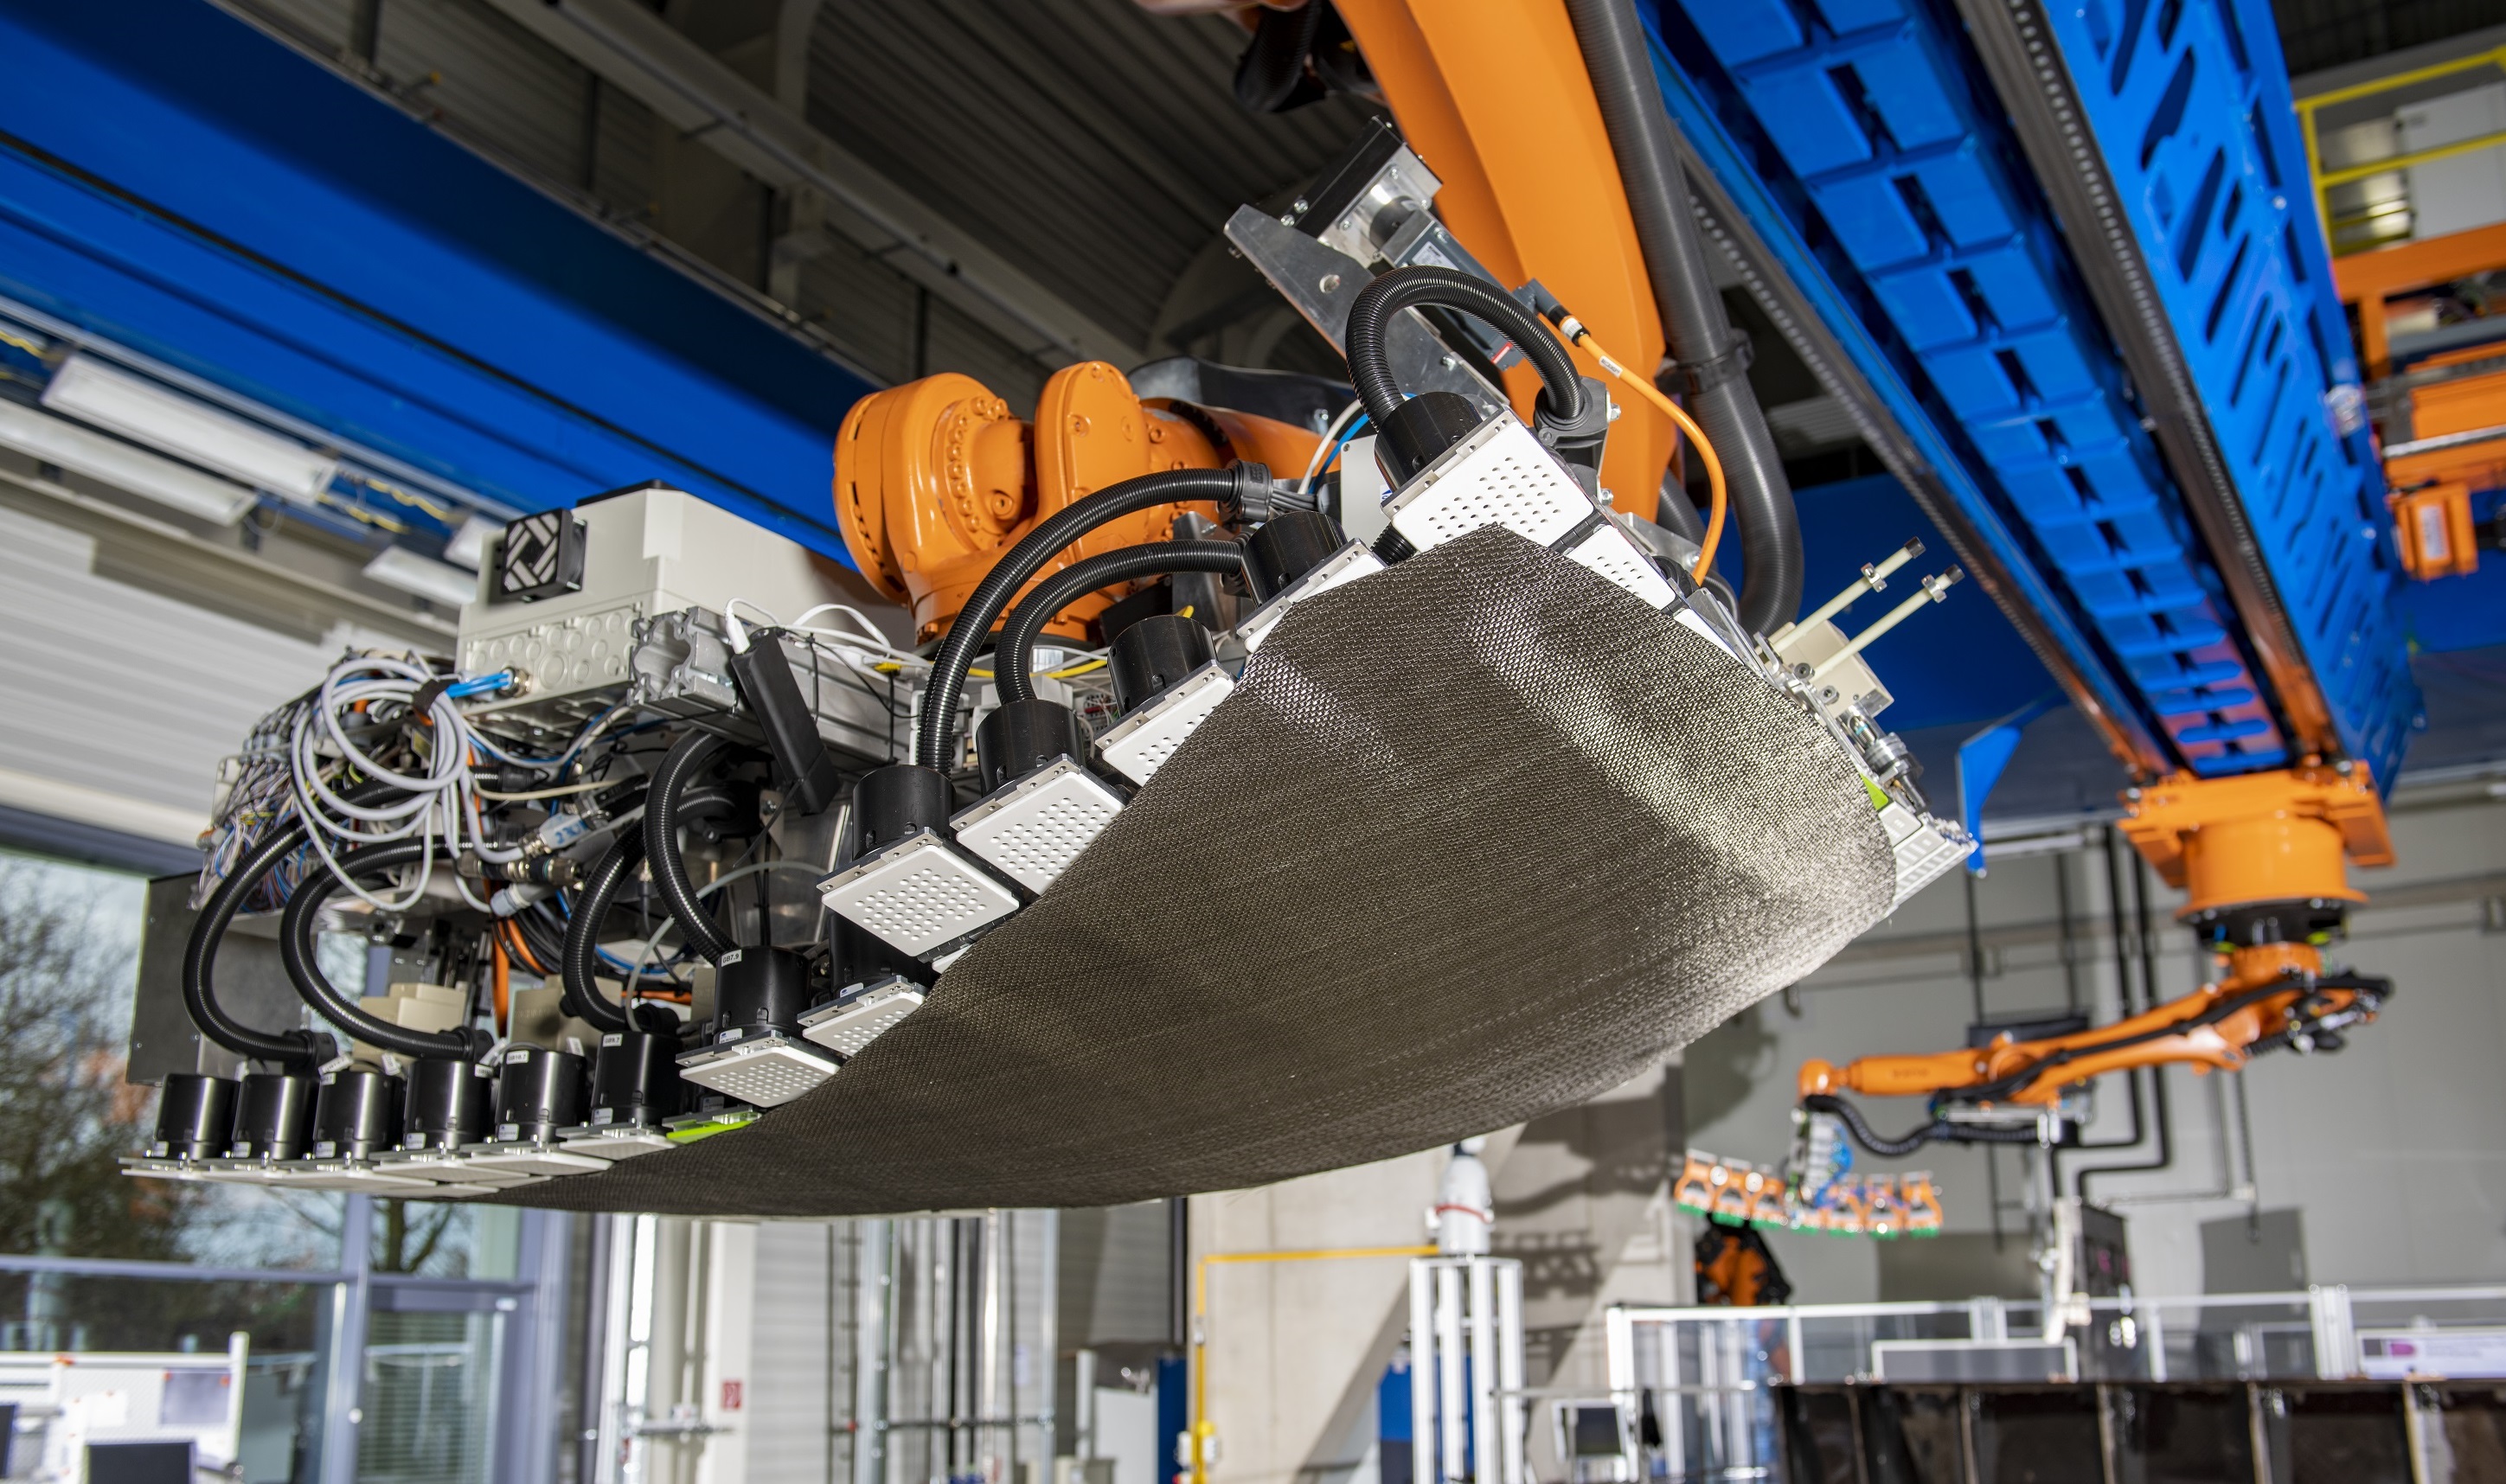
O efetor final apresenta garra que usa 127 módulos equipados com sucção a vácuo para pegar camadas cortadas de tecido, transformá-las em forma 3D e então aquecê-las antes de colocar no molde. Crédito: German Aerospace Center (DLR) Institute of Structures and Design
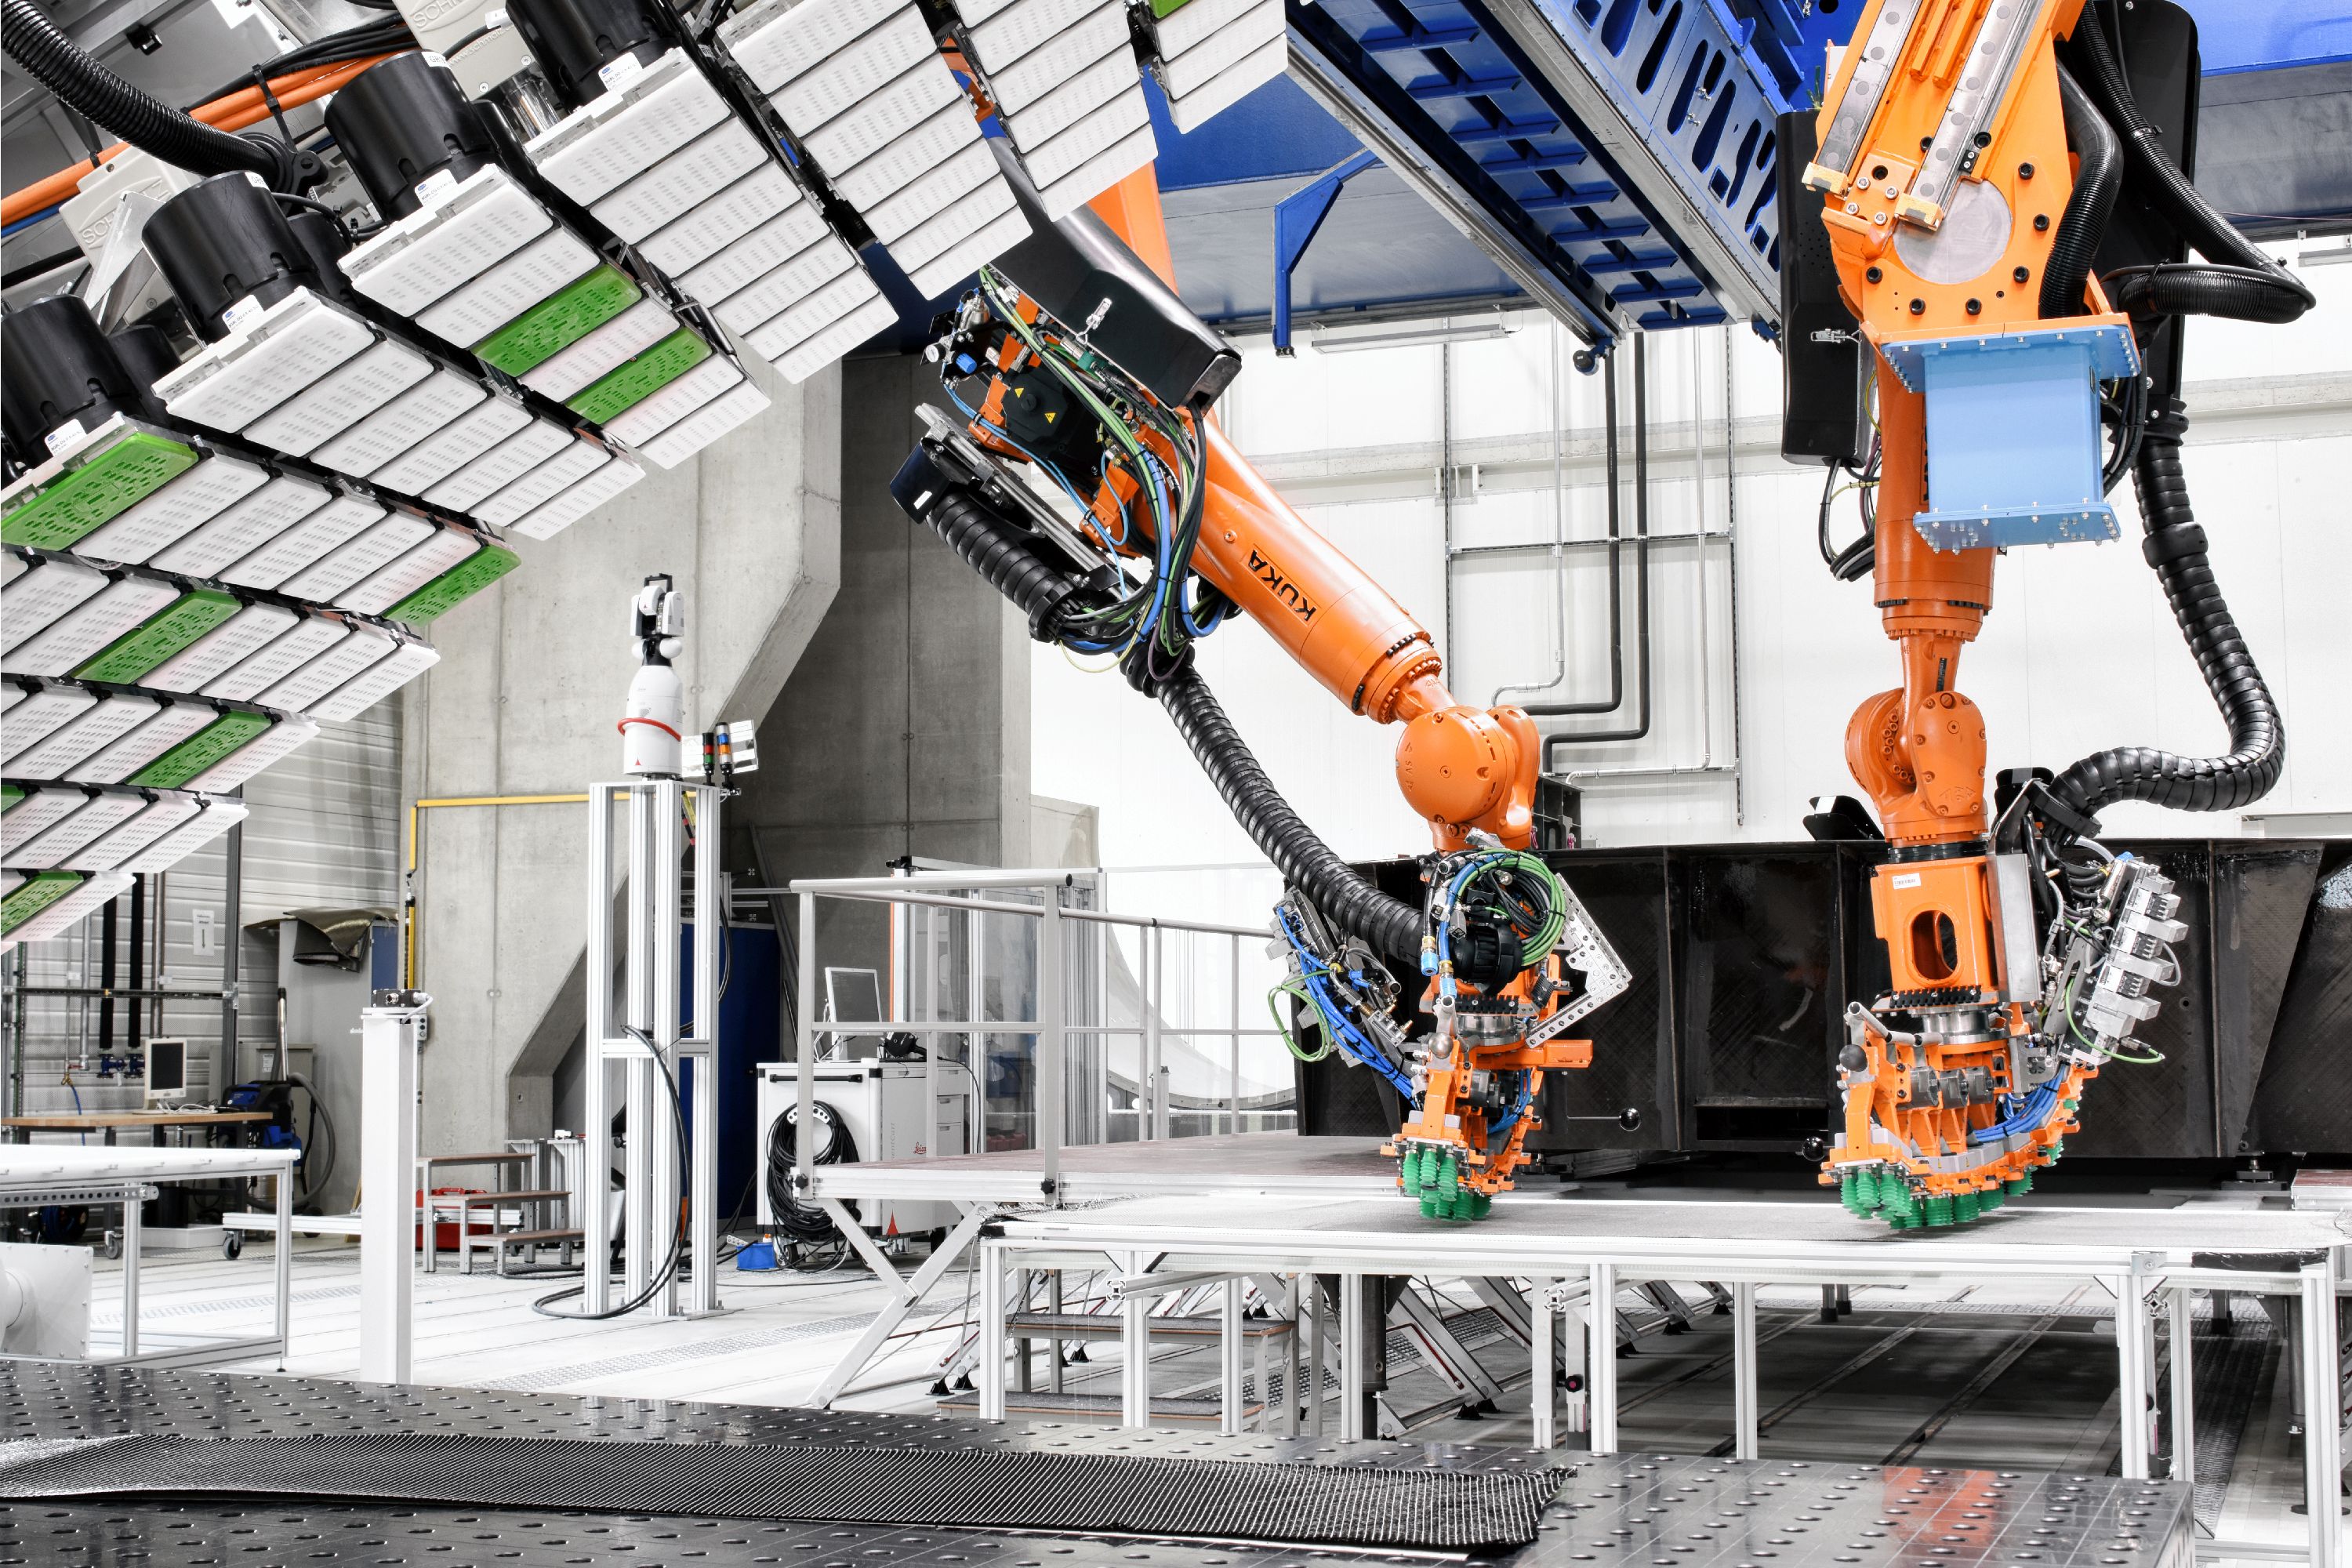
Aqui, tanto a garra de 127 módulos (esquerda) quanto robôs colaborativos (fundo) podem ser vistos. Crédito: German Aerospace Center (DLR) Institute of Structures and Design
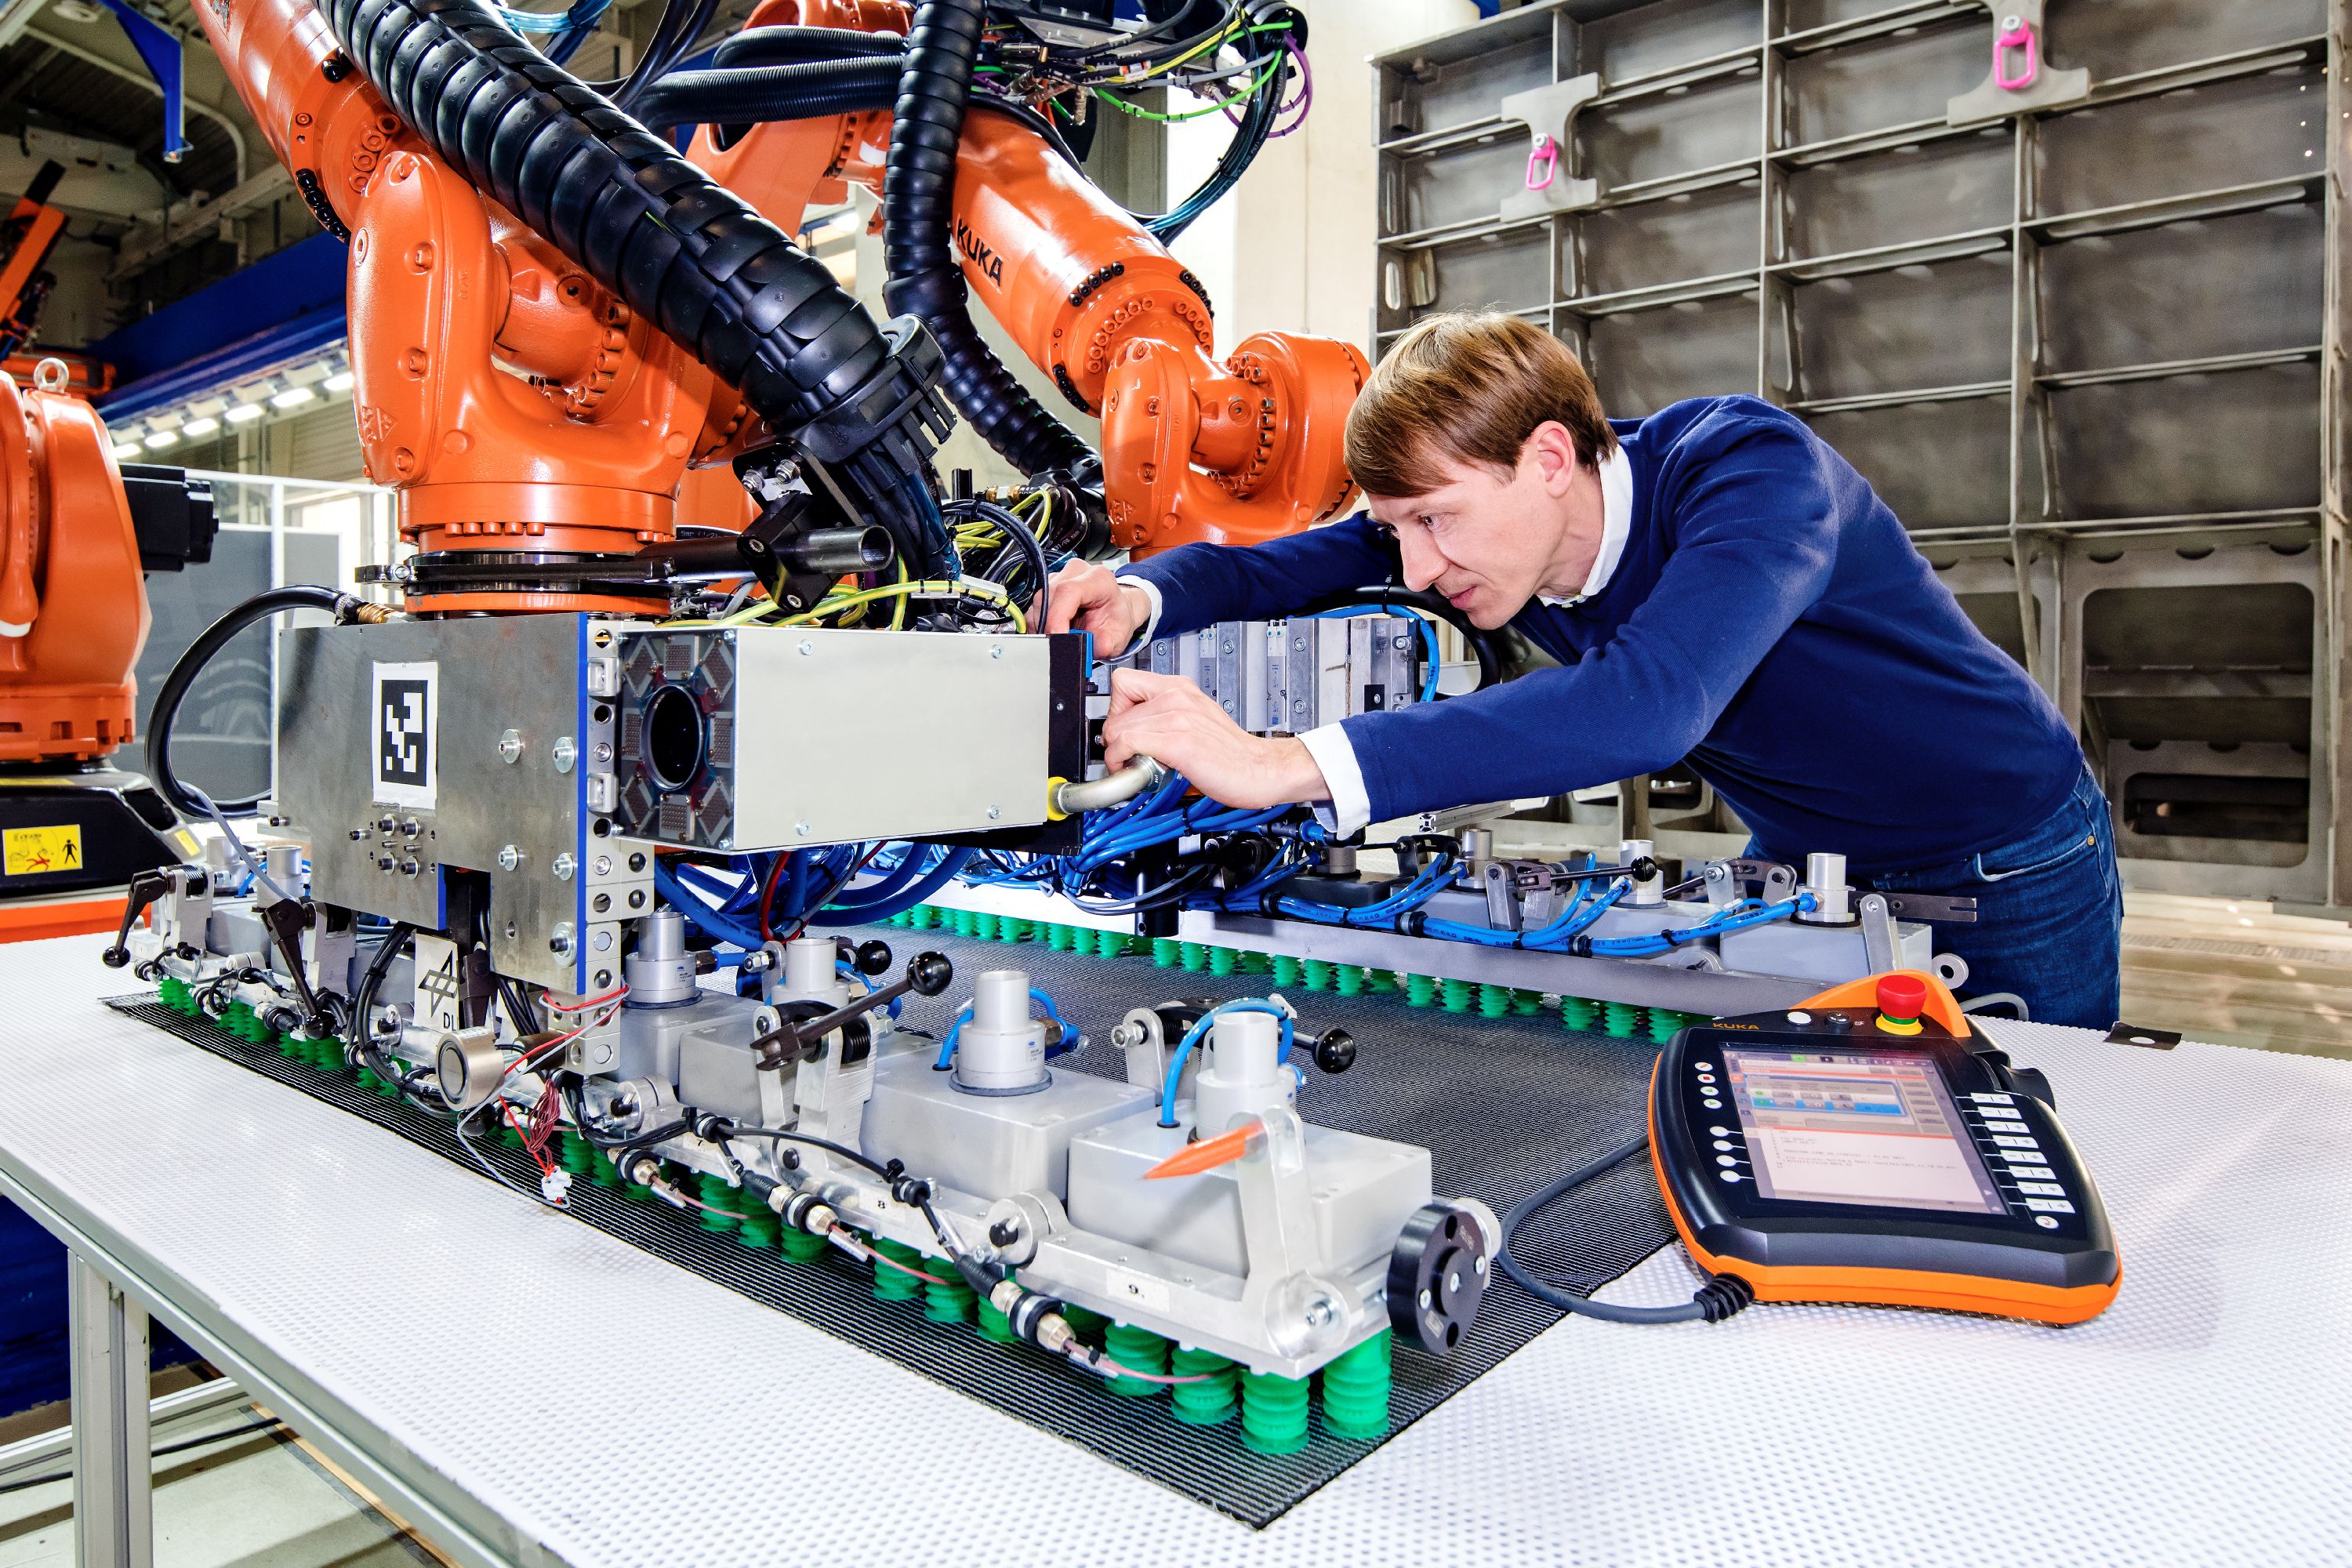
Para robôs colaborativos, efectores finais foram desenvolvidos que contêm seis módulos conectados por juntas esféricas. Crédito: German Aerospace Center (DLR) Institute of Structures and Design

Cada robô pega uma borda da camada de tecido grande. Eles então trabalham juntos enquanto transportam a camada para criar geometria alvo requerida antes de colocar o tecido no molde. Crédito: German Aerospace Center (DLR) Institute of Structures and Design
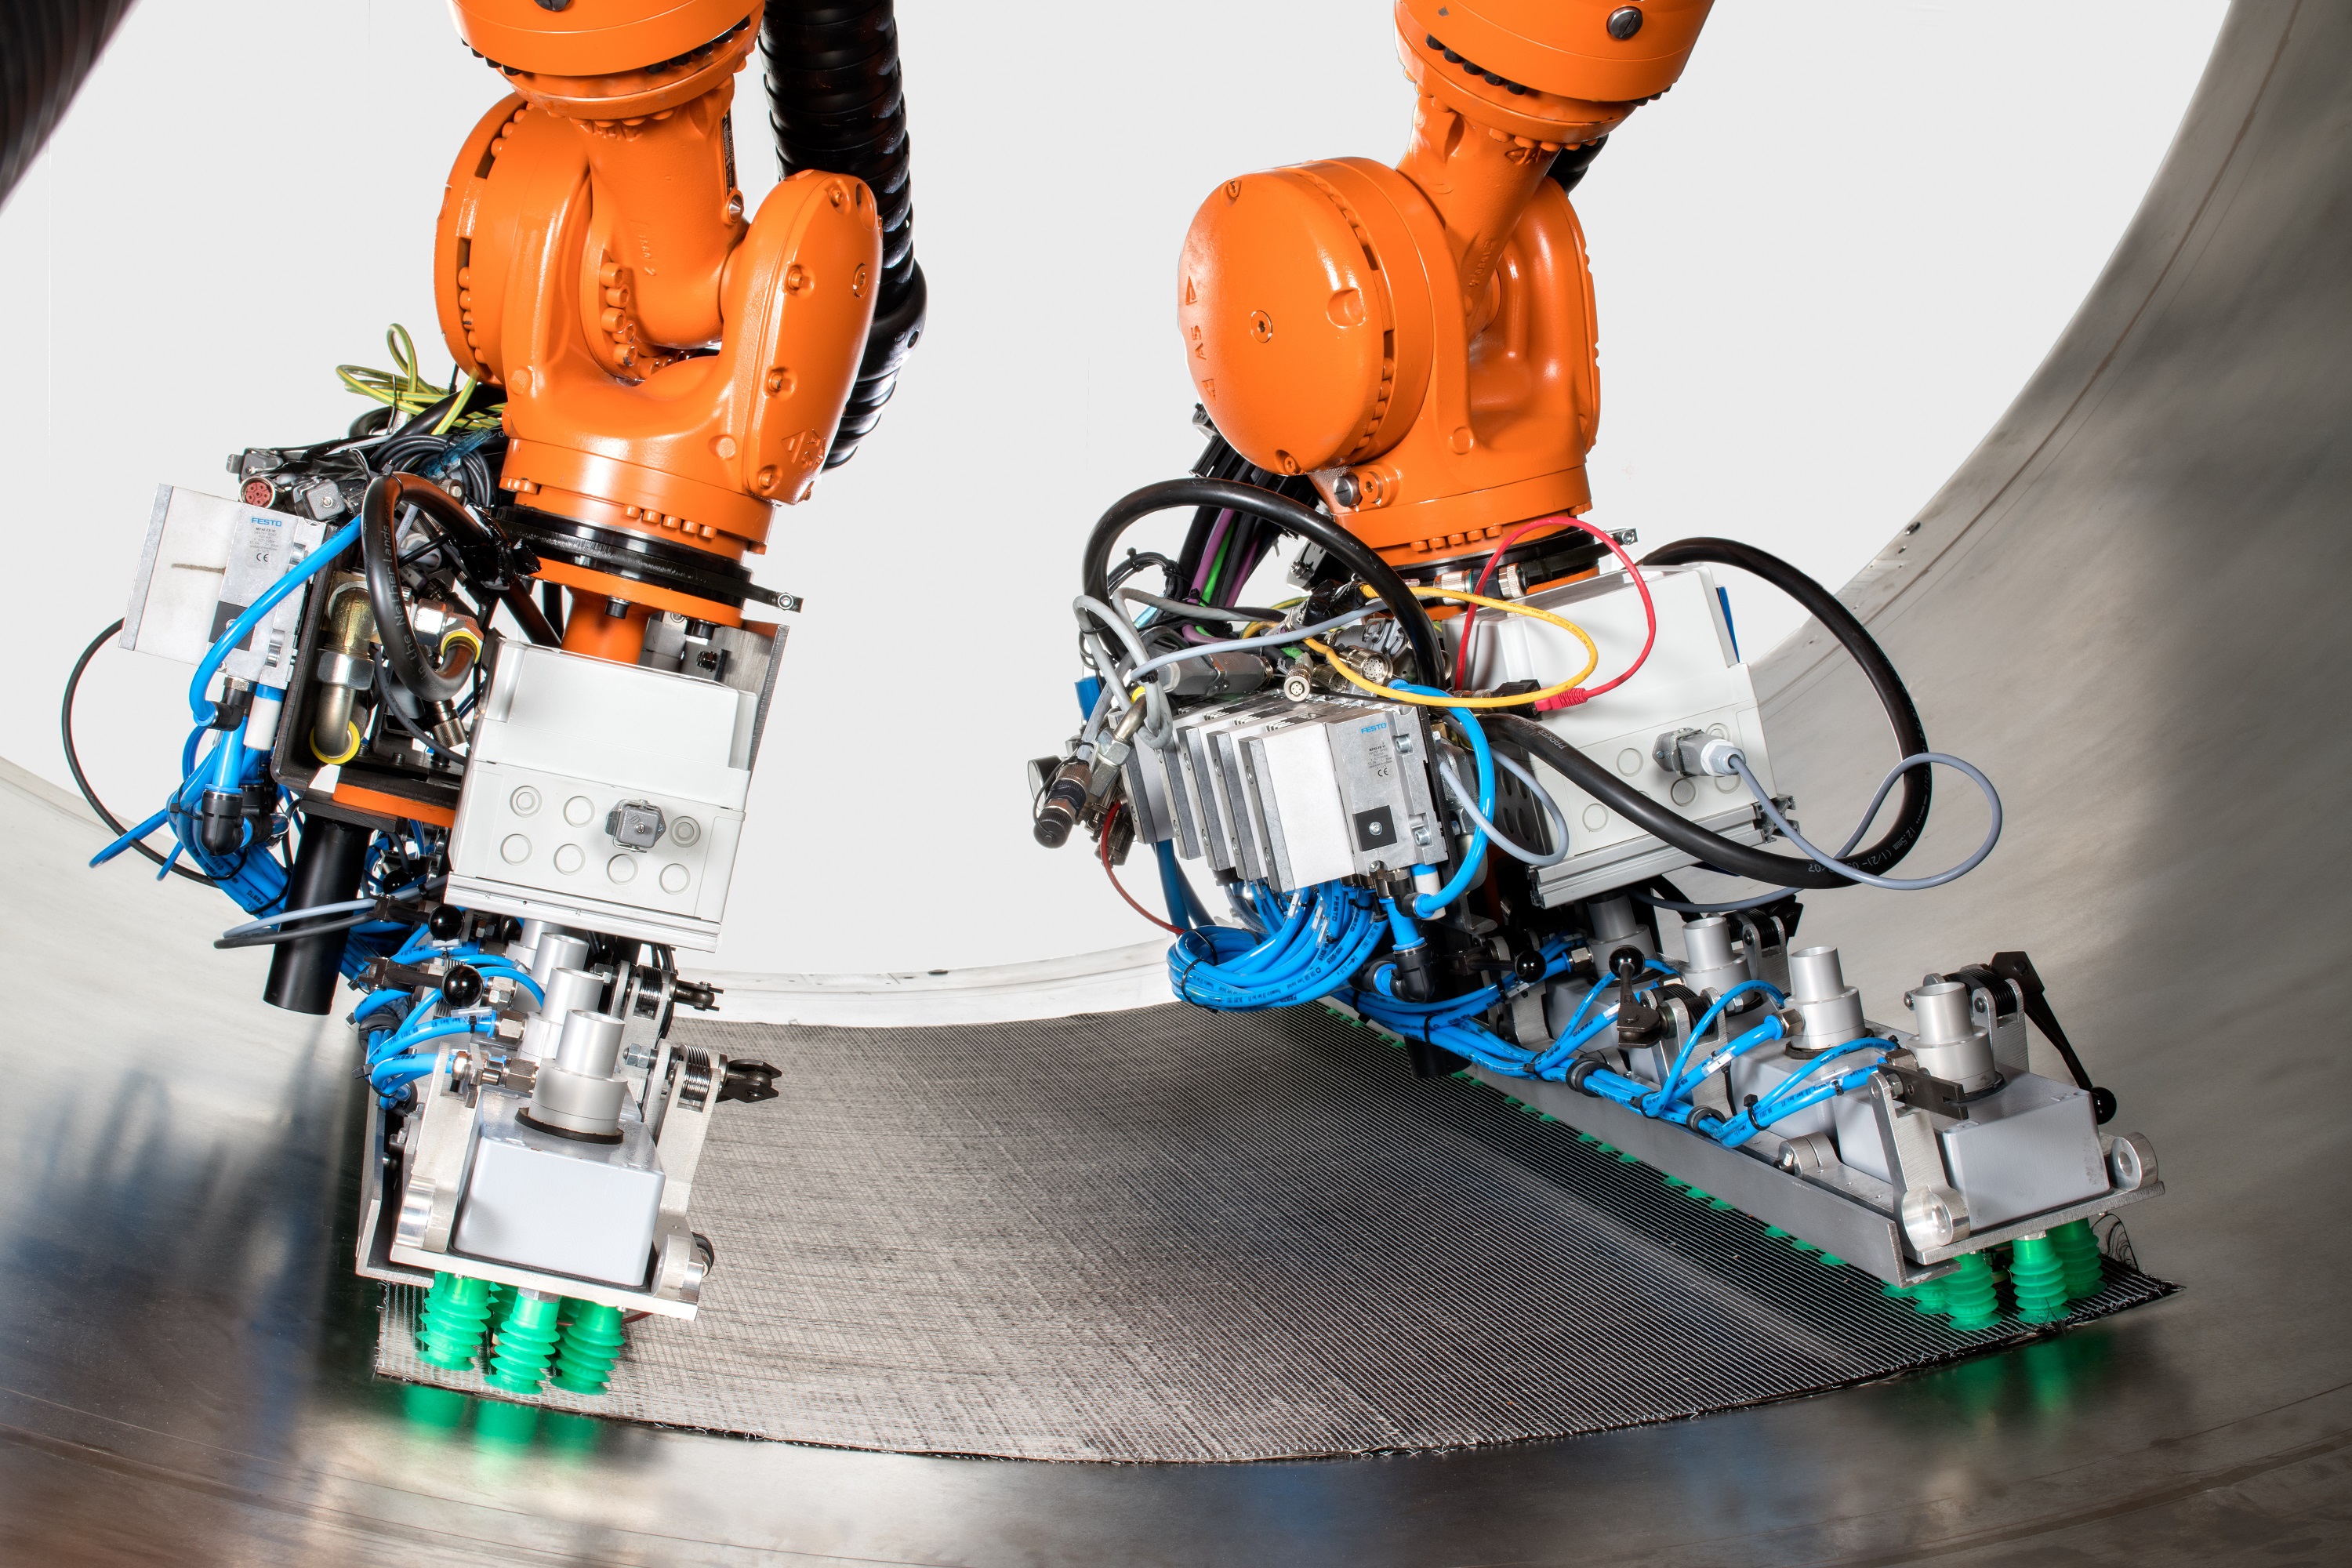
Crédito: German Aerospace Center (DLR) Institute of Structures and Design
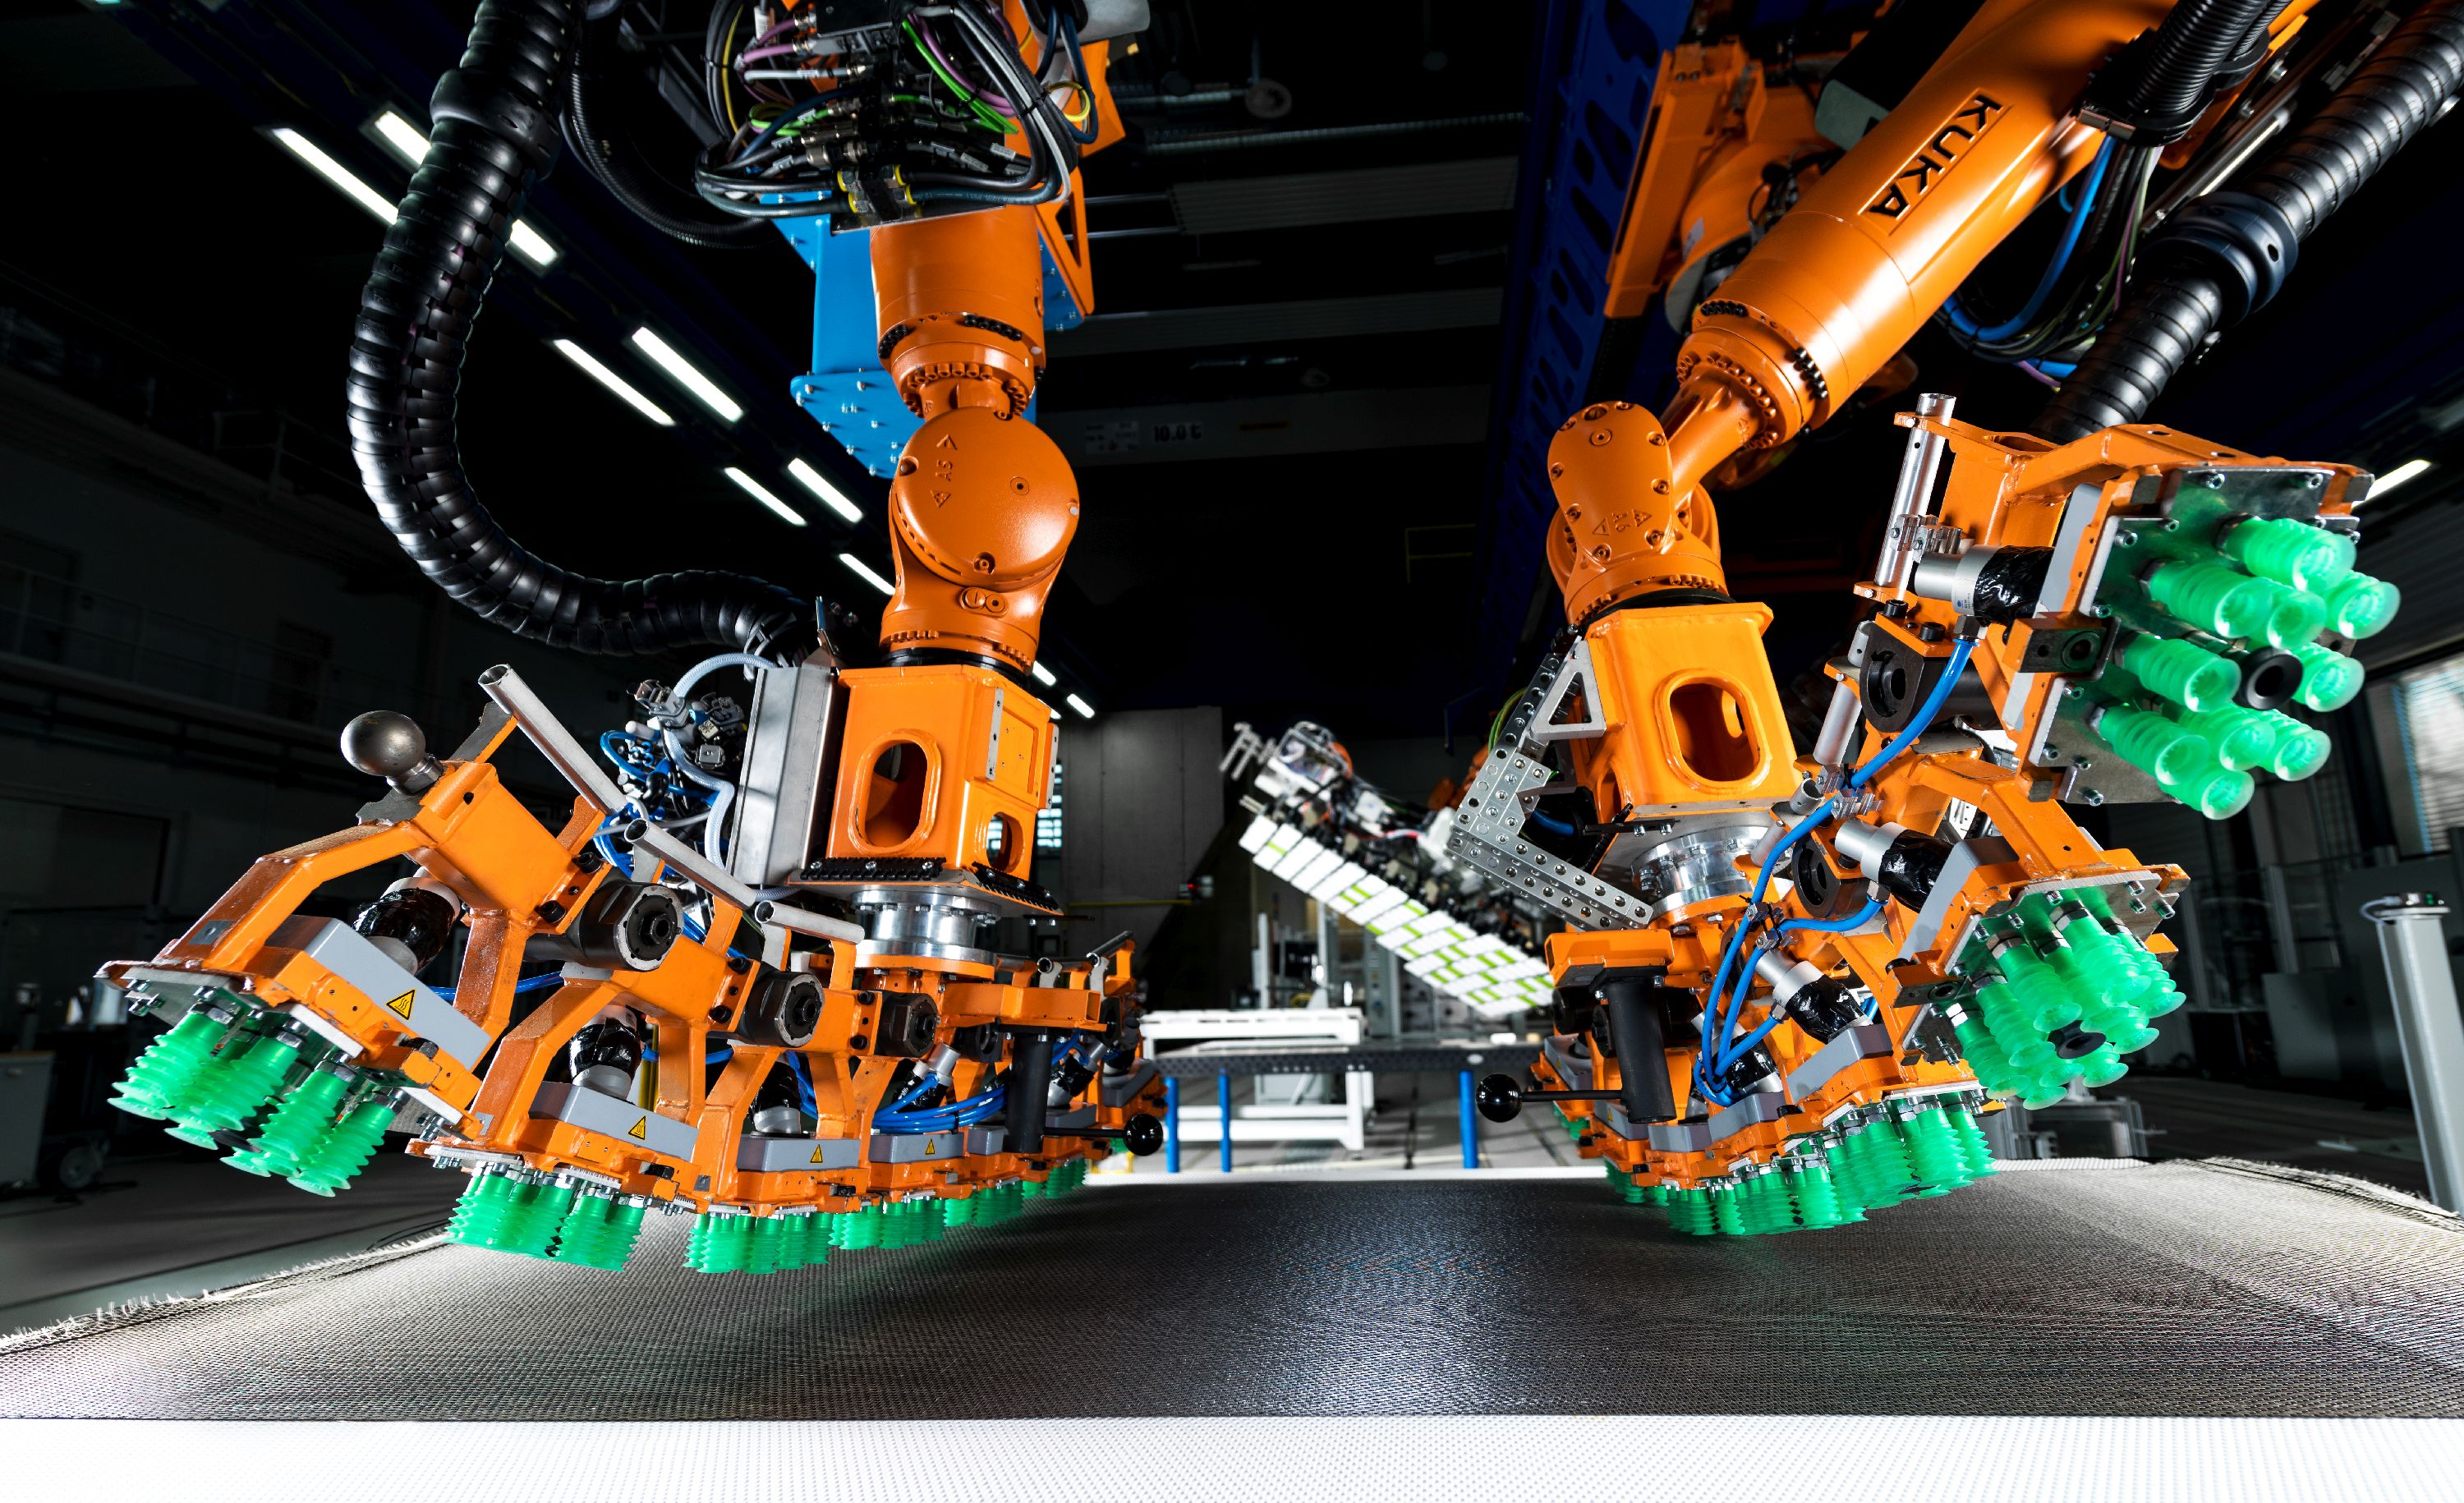
Close-up dos efectores finais de robôs colaborativos. Crédito: German Aerospace Center (DLR) Institute of Structures and Design
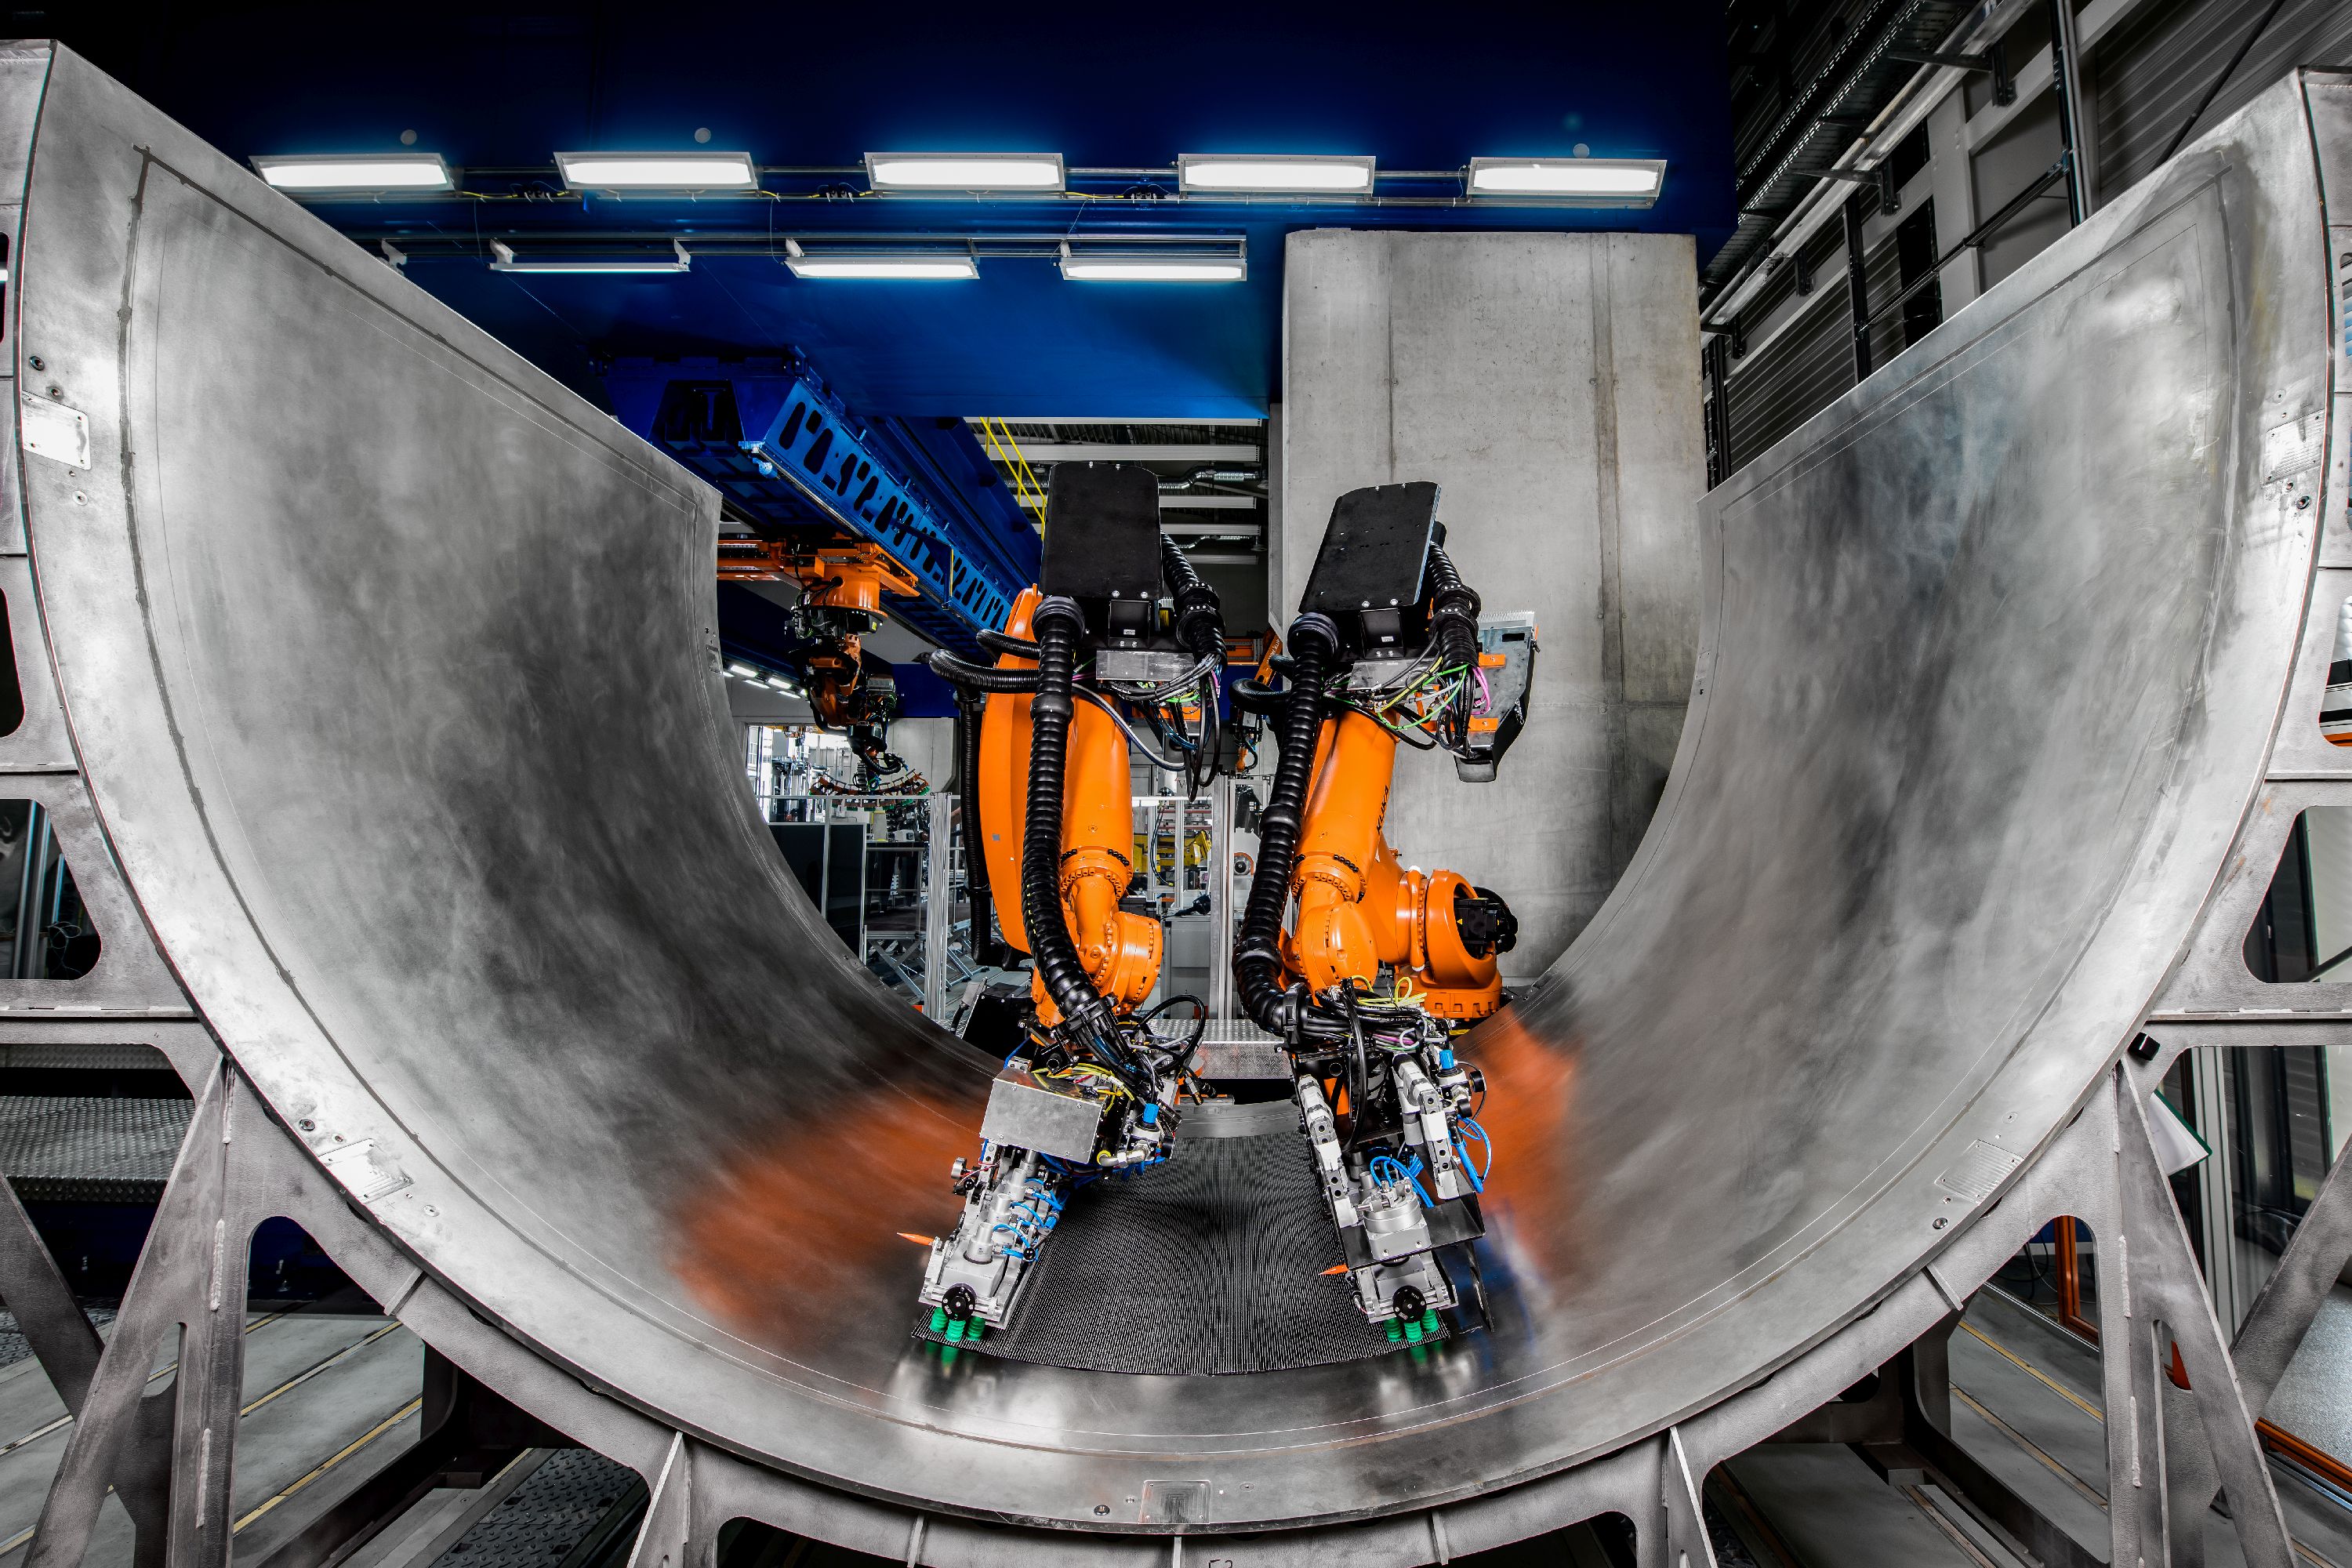
Este sistema que DLR inicialmente desenvolveu para bulkhead traseiro A320 também foi demonstrado para painel de fuselagem e é desenhado para ser flexível para variedade de grandes aeroestruturas, baseados em seus arquivos de design digital, sem re-ensinar os robôs. Crédito: German Aerospace Center (DLR) Institute of Structures and Design
Para as camadas pequenas, moldadas até 1,5 por 2,5 metros, segundo tipo de garra foi desenvolvido que usa 127 módulos equipados com sucção a vácuo para pegar. "Esta garra pega material em estado 2D e então dobra para geometria alvo," explica Malecha. "Deve decidir quais dos 127 módulos segurarão firme e quais deixarão deslizar para transformar camada 2D em forma 3D. Então, é muito similar a como mãos trabalham para draping. Fizemos muitos experimentos e ganhamos experiência em onde segurar e onde soltar. Força pode ser ajustada pela intensidade dos módulos seguram o material."
Inspeção inline. Sensores ópticos nas garras modulares monitoraram processo de draping. Após colocar uma camada, um efetor final combinando Leica T-Scan (Hexagon Manufacturing, Cobham, Reino Unido) e sistema de medição de ângulo de fibra baseado em câmera da Profactor (Steyr, Áustria) inspecionam qualidade. "Primeiro medimos ângulos de fibra e comparamos ao arquivo CAD," diz Malecha, "e então medimos bordas de cada peça e checamos sua posição versus arquivo CAD."
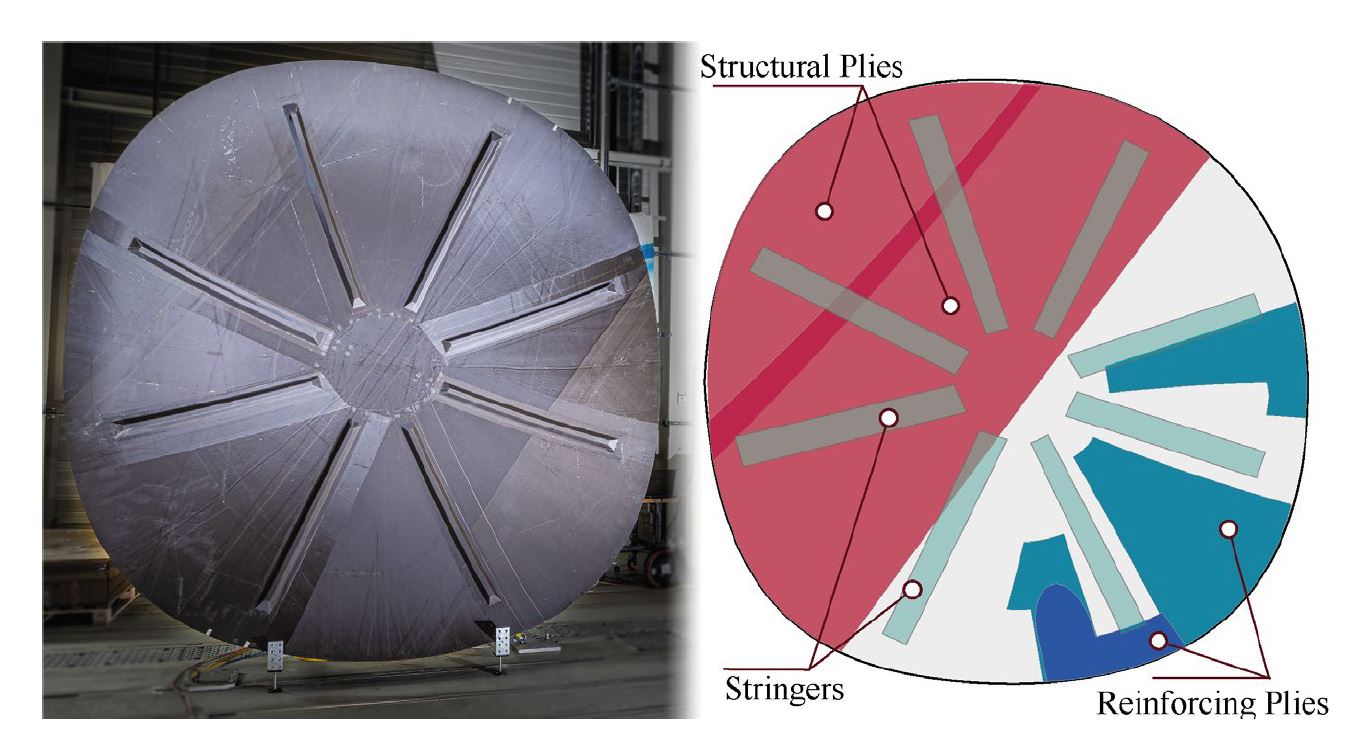
Enrijecedores e embalagem a vácuo. Após completar pré-forma, oito enrijecedores (stringers) foram anexados no topo. Para esta tarefa, Multi Kinematic Gripper foi desenvolvido e também usado para aplicar materiais auxiliares de embalagem a vácuo. Esta garra compreende três pequenos robôs independentes de 6 graus de liberdade (GDL) e um braço rígido, todos montados na flange central de um robô industrial de 6 GDL. Materiais auxiliares de embalagem a vácuo – peel ply, filme de liberação perfurado e mídia de fluxo de resina (materiais auxiliares lado ferramenta) – foram pré-cortados e pré-juntados, desenhados para onde eram colocados. "Eles não precisavam ser drapados, apenas colocados," nota Malecha. Membrana semipermeável pré-fabricada foi aplicada de forma semi-automatizada via efetor final com mecanismo "tipo guarda-chuva", enquanto colocação de fita adesiva e bolsa de vácuo externa permaneceram manuais mas também poderiam ser automatizados.
Tempo de ciclo e custo. Para Malecha, maior desafio foi construir sistema de execução de manufatura (MES) baseado em inteligência artificial (IA) modular para monitorar e controlar cadeia de processo. "Tivemos que construir sistemas de gestão de dados que pudessem reunir processos bastante diferentes e então comandá-los via MES através de uma porta de troca de dados," explica. "Podemos usá-los conforme necessário on the fly, permitindo mais flexibilidade e uso mais amplo versus seguir ordem de manufatura estrita."
A tecnologia PROTEC NSR foi validada fabricando demonstrador em tamanho real em janeiro 2019, e alcançando nível de maturidade TRL 5-6 em meados de 2019. Comparado ao estado-da-arte atual na PAG, esta cadeia de processo automatizada reduz tempo de ciclo de aplicação de tecido enrolado em 58% e pick-and-place de camadas cortadas em 50%. Custos de manufatura para estas operações foram reduzidos em 11,5% e 31%, respectivamente.
RPB termoplástico
"Este projeto começou em 2018 com PAG e Institut für Verbundwerkstoffe (IVW, Kaiserslautern, Alemanha) para mostrar o que é possível com compósitos termoplásticos em peças grandes e estruturas primárias," explica Dr. Stefan Jarka, gerente de projeto Fast Lane RPB e especialista em tecnologias de soldagem no ZLP Augsburg. "Um RPB não é realmente primário, porque requisitos mecânicos não são tão altos quanto asa ou fuselagem, mas mostra o que é possível para grandes estruturas planas, levemente curvas. Em apenas quatro meses, desenvolvemos demonstrador RPB A320 como exemplo de como converter estrutura de alumínio existente para compósitos termoplásticos."
Este demonstrador usou organofolha de tecido de fibra de carbono (CF) / polifenileno sulfeto (PPS) Cetex (Toray Advanced Composites, Nijverdal, Holanda) e soldagem por resistência. Um elemento resistivo entre as duas superfícies sendo soldadas gera calor e permanece na estrutura soldada. GKN Fokker (Hoogeveen, Holanda) usou esta técnica por décadas para produzir portas de trem de pouso e bordos de ataque fixos. Para este RPB A320, a equipe ZLP usou elemento resistivo de CF em vez de malha de aço inoxidável convencional.
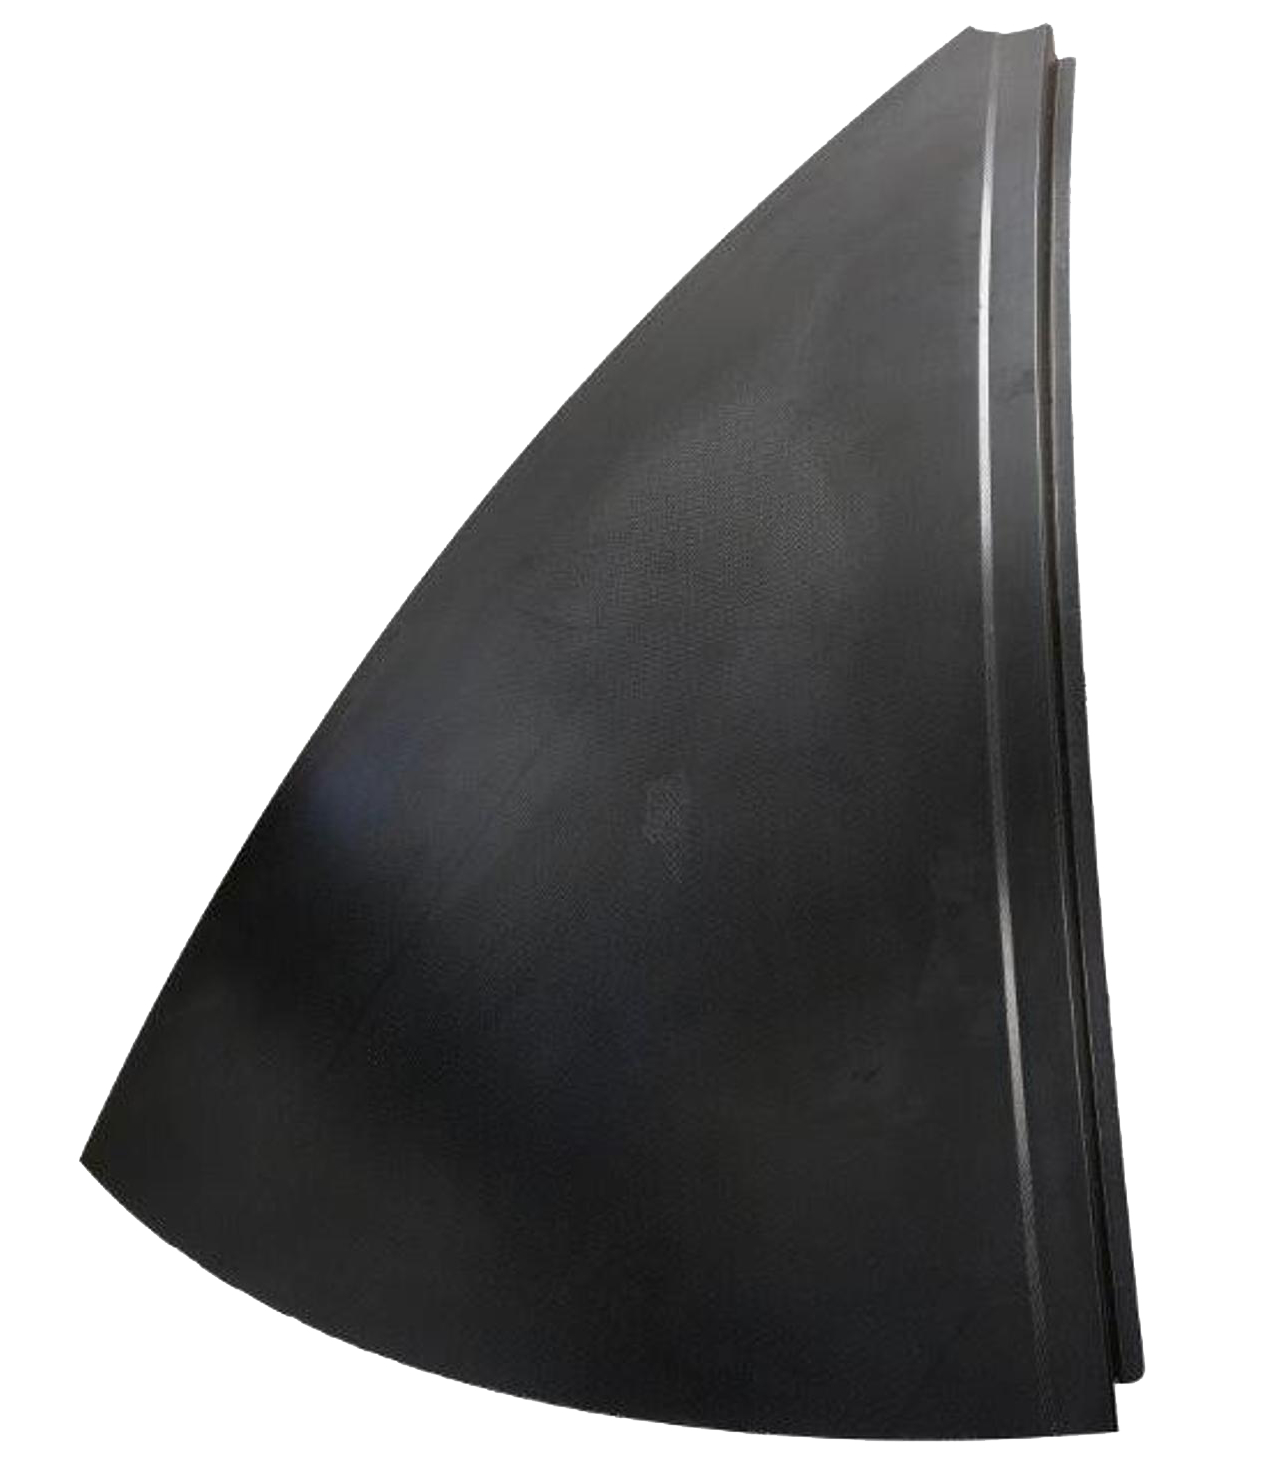
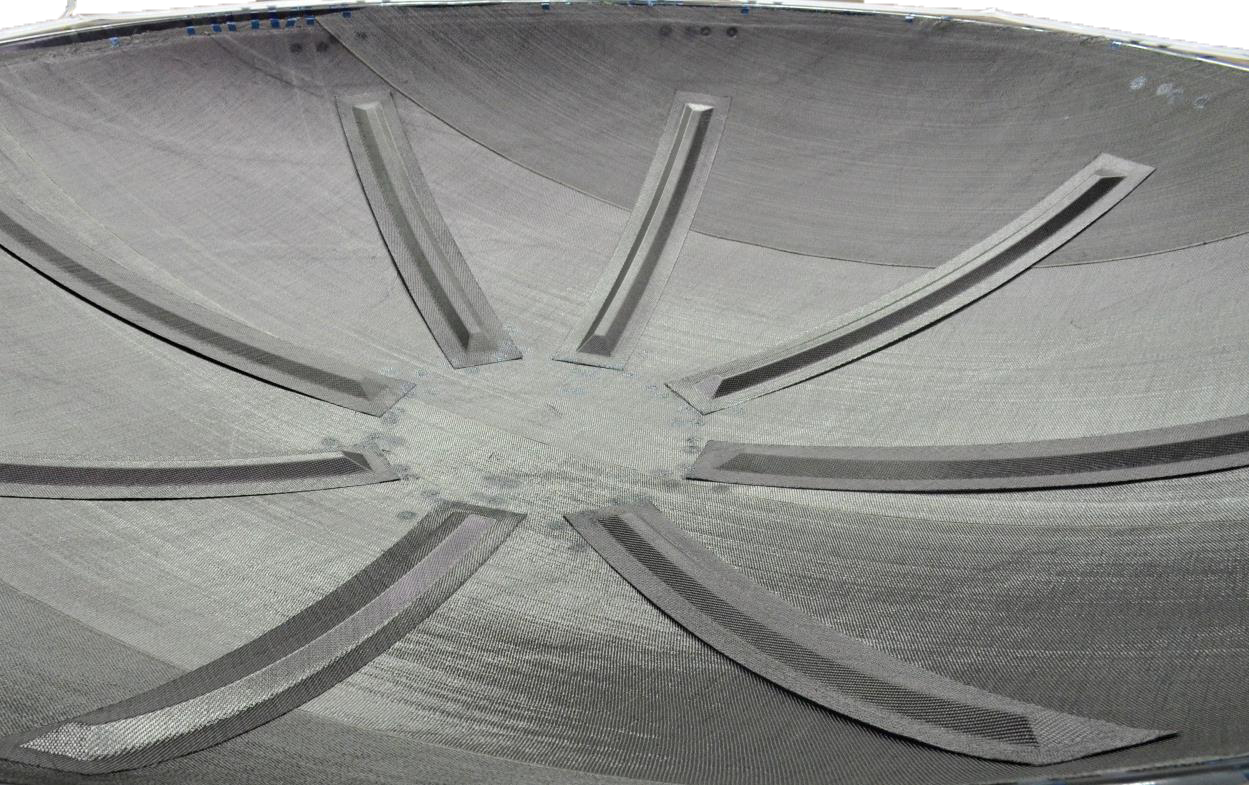
"O RPB de compósito termoplástico deveria ter mesmo preço ou mais barato, mas o material é muito mais caro," nota Larsen. Assim, menor custo de produção devido à automação foi chave, assim como uso de oito seções de pétala idênticas. "Estas seções eram necessárias para formar a forma duplamente curvada da peça," explica Jarka. "Termoformagem como peça única requereria prensa muito grande que seria demasiado cara. Assim, oito seções menores foram prensadas pela IVW usando ferramentas de metal combinado e montamos estas usando soldagem automatizada. Nível de automação para termoformagem termoplástica é maior que para compósitos termofixos. Você usa principalmente ferramentas de metal combinado, com temperatura alta mas constante sendo principal questão, mas isso também torna ciclo de prensa automatizado muito rápido."
Etapas gerais do processo para o RPB demonstrador são mostradas na Fig. 2. "O processo de soldagem que usamos não era novo," diz Jarka, "mas teve que ser desenvolvido mais para unir costuras de 1,5 metro [e 40 milímetros de largura] para peça de 3 metros de diâmetro e integrar sistema de inspeção de qualidade. Componentes foram primeiro fixados na posição correta usando gabarito de posicionamento e então energia elétrica aplicada para gerar fusão plástica na zona de solda."
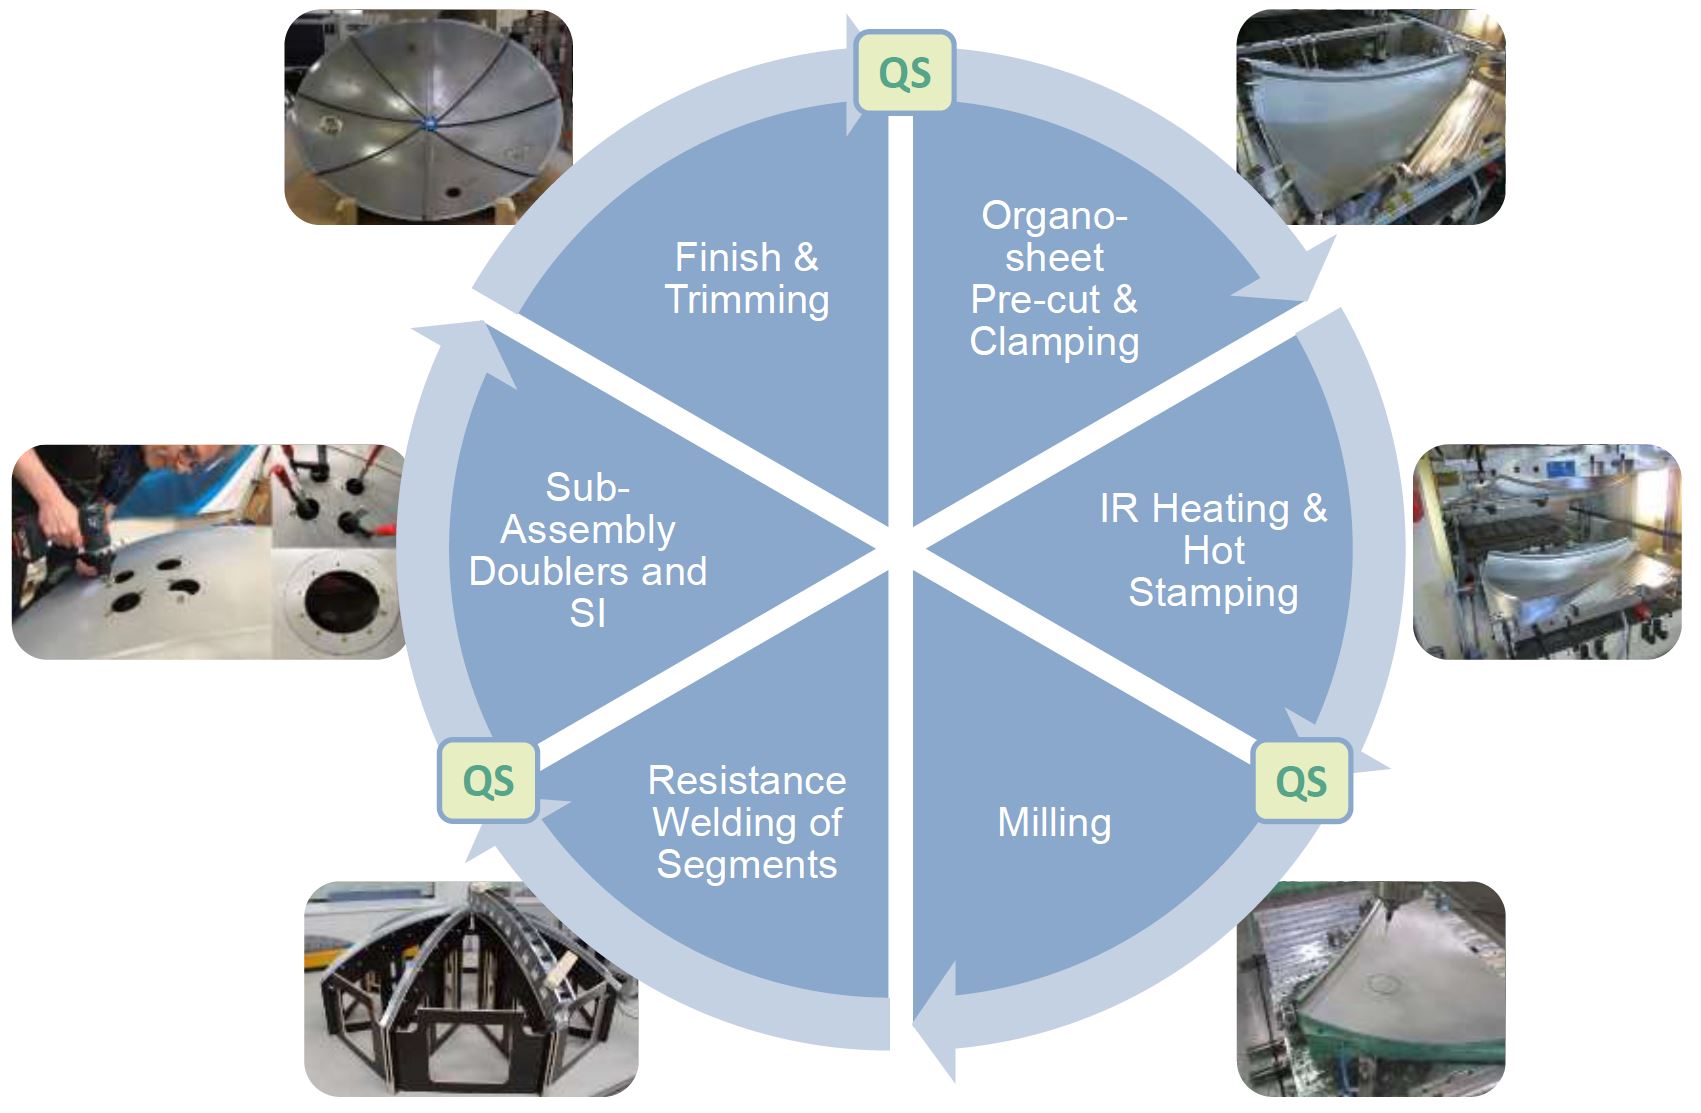
Fig. 2. Etapas do processo RPB termoplástico
Etapas usadas para produzir oito seções (base) de organofolha CF/PPS estampada que foram então unidas via soldagem por resistência para formar bulkhead demonstrador A320. Crédito: German Aerospace Center (DLR) Institute of Structures and Design
Integrando QA. "Tentamos termografia, tanto flash lamp- quanto ultrassom-ativada, mas não é tão fácil medir zona de solda com isso," explica Jarka. "Termografia é muito rápida, mas não diz facilmente se você tem boa consolidação." Em vez disso, usaram equipamento de teste padrão para fazer múltiplas amostras soldadas, medindo corrente, tensão e temperatura. "Então inspecionamos com teste ultrassônico (UT) e fizemos correlações entre parâmetros de processo e boa consolidação," diz Larsen. "Se temos bons parâmetros, temos boa peça. Também construímos simulação de processo para comparar dados obtidos durante soldagem com baseline inicial estabelecido."
Automação e tempo de ciclo. "Todo processo foi muito rápido, na escala de peças automotivas," diz Jarka. "Alcançamos TRL 3 em nossa revisão 2019 e desde então amadurecemos para TRL 4. Alcançaremos TRL 6 até final de 2021." Antes da pandemia, PAG indicou que colocaria RPB termoplástico em produção até 2021. Embora futuro agora menos claro, RPB termoplástico ainda visto como habilitando "fuselagem do amanhã", reduzindo peso de 41 para 35 kg, tempo de processo e montagem em 75% e custo total da peça em mais de 10%.
Comparando compósitos TS e TP
"Processos termoplásticos são tão rápidos que você pode ser mais barato versus alumínio e até atender taxa de produção de 100 aeronaves por mês," diz Jarka. "RPB é boa aplicação para soldagem termoplástica mas também para automação," diz Malecha. "RPB de fibra seca, moldado líquido é mais caro para automatizar."
"Mas essa automação é interessante porque você poderia alcançar ganhos reais automatizando apenas alguns sub-processos," diz Larsen. "Por exemplo, automatizando auxiliares, poderíamos completar embalagem a vácuo em cerca de uma hora, aproximadamente 10 vezes mais rápido que processo manual." Porém, concede que custo é grande obstáculo para implementar tal melhoria. "Custo de ferramentas digitais, robôs e desenvolvimento é demais para uma única peça, como RPB. Mas se pudéssemos desenvolver abordagem modular onde você pudesse usar este sistema para muitas peças, então este custo poderia ser espalhado mais amplamente, tornando-o acessível quando calculado com tempo e mão de obra reduzidos." ZLP de fato alcançou isso, como explicado na feature de julho 2020 da CW: "Composites 4.0: Transformação digital, produção adaptativa, novos paradigmas."
"Ainda não há muitas comparações entre estruturas de compósitos termofixos e termoplásticos," diz Malecha. "Mas estamos começando a comparar processos termofixos e termoplásticos." Nota que próximo objetivo é mostrar que linhas de solda termoplásticas têm propriedades requeridas para asas e fuselagens de aeronaves. E que desempenho também deve ser mostrado para asas grandes moldadas líquido integradas, por exemplo. Isso é exatamente o que programas MFFD e WOT se propuseram a realizar. Aguardamos seus resultados, assim como de muitos outros projetos Clean Sky 2 e CE, para mostrar próximos passos.
Resina
- Moldagem por Injeção de Borracha de Silicone Líquido — Precisão e Qualidade para Dispositivos Médicos
- EconCore ThermHex: Produção Avançada de Painéis Honeycomb Termoplásticos para Estruturas Sandwich Leves, Alto Desempenho
- Karl Mayer Apresenta Nova Linha de Produção de Fita UD Termoplástica para Construção FRP de Alta Qualidade
- INEOS Styrolution Expande Produção com Novo Local para Compósito Termoplástico Avançado StyLight
- Herone GmbH Vence Prêmio JEC de Inovação 2019 para Produção de Perfis Termoplásticos Aeroespaciais
- Sobremoldagem Termoplástica de 2 Minutos de Termofixos: Processo de Uma Célula para Compostos Automotivos
- LANXESS Aumenta Capacidade de Produção para Compósitos Termoplásticos Reforçados com Fibra Contínua
- Airtech Apresenta Filmes para Bolsa a Vácuo de Alta Temperatura para Moldagem Termoplástica Avançada
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Automação Eficiente para Produção de Acoplamentos de Perfuração de Petróleo