



Compósito de Fibra de Carbono/Epóxi de Alto Desempenho para Redução de Massa e Produção em Massa Automotiva
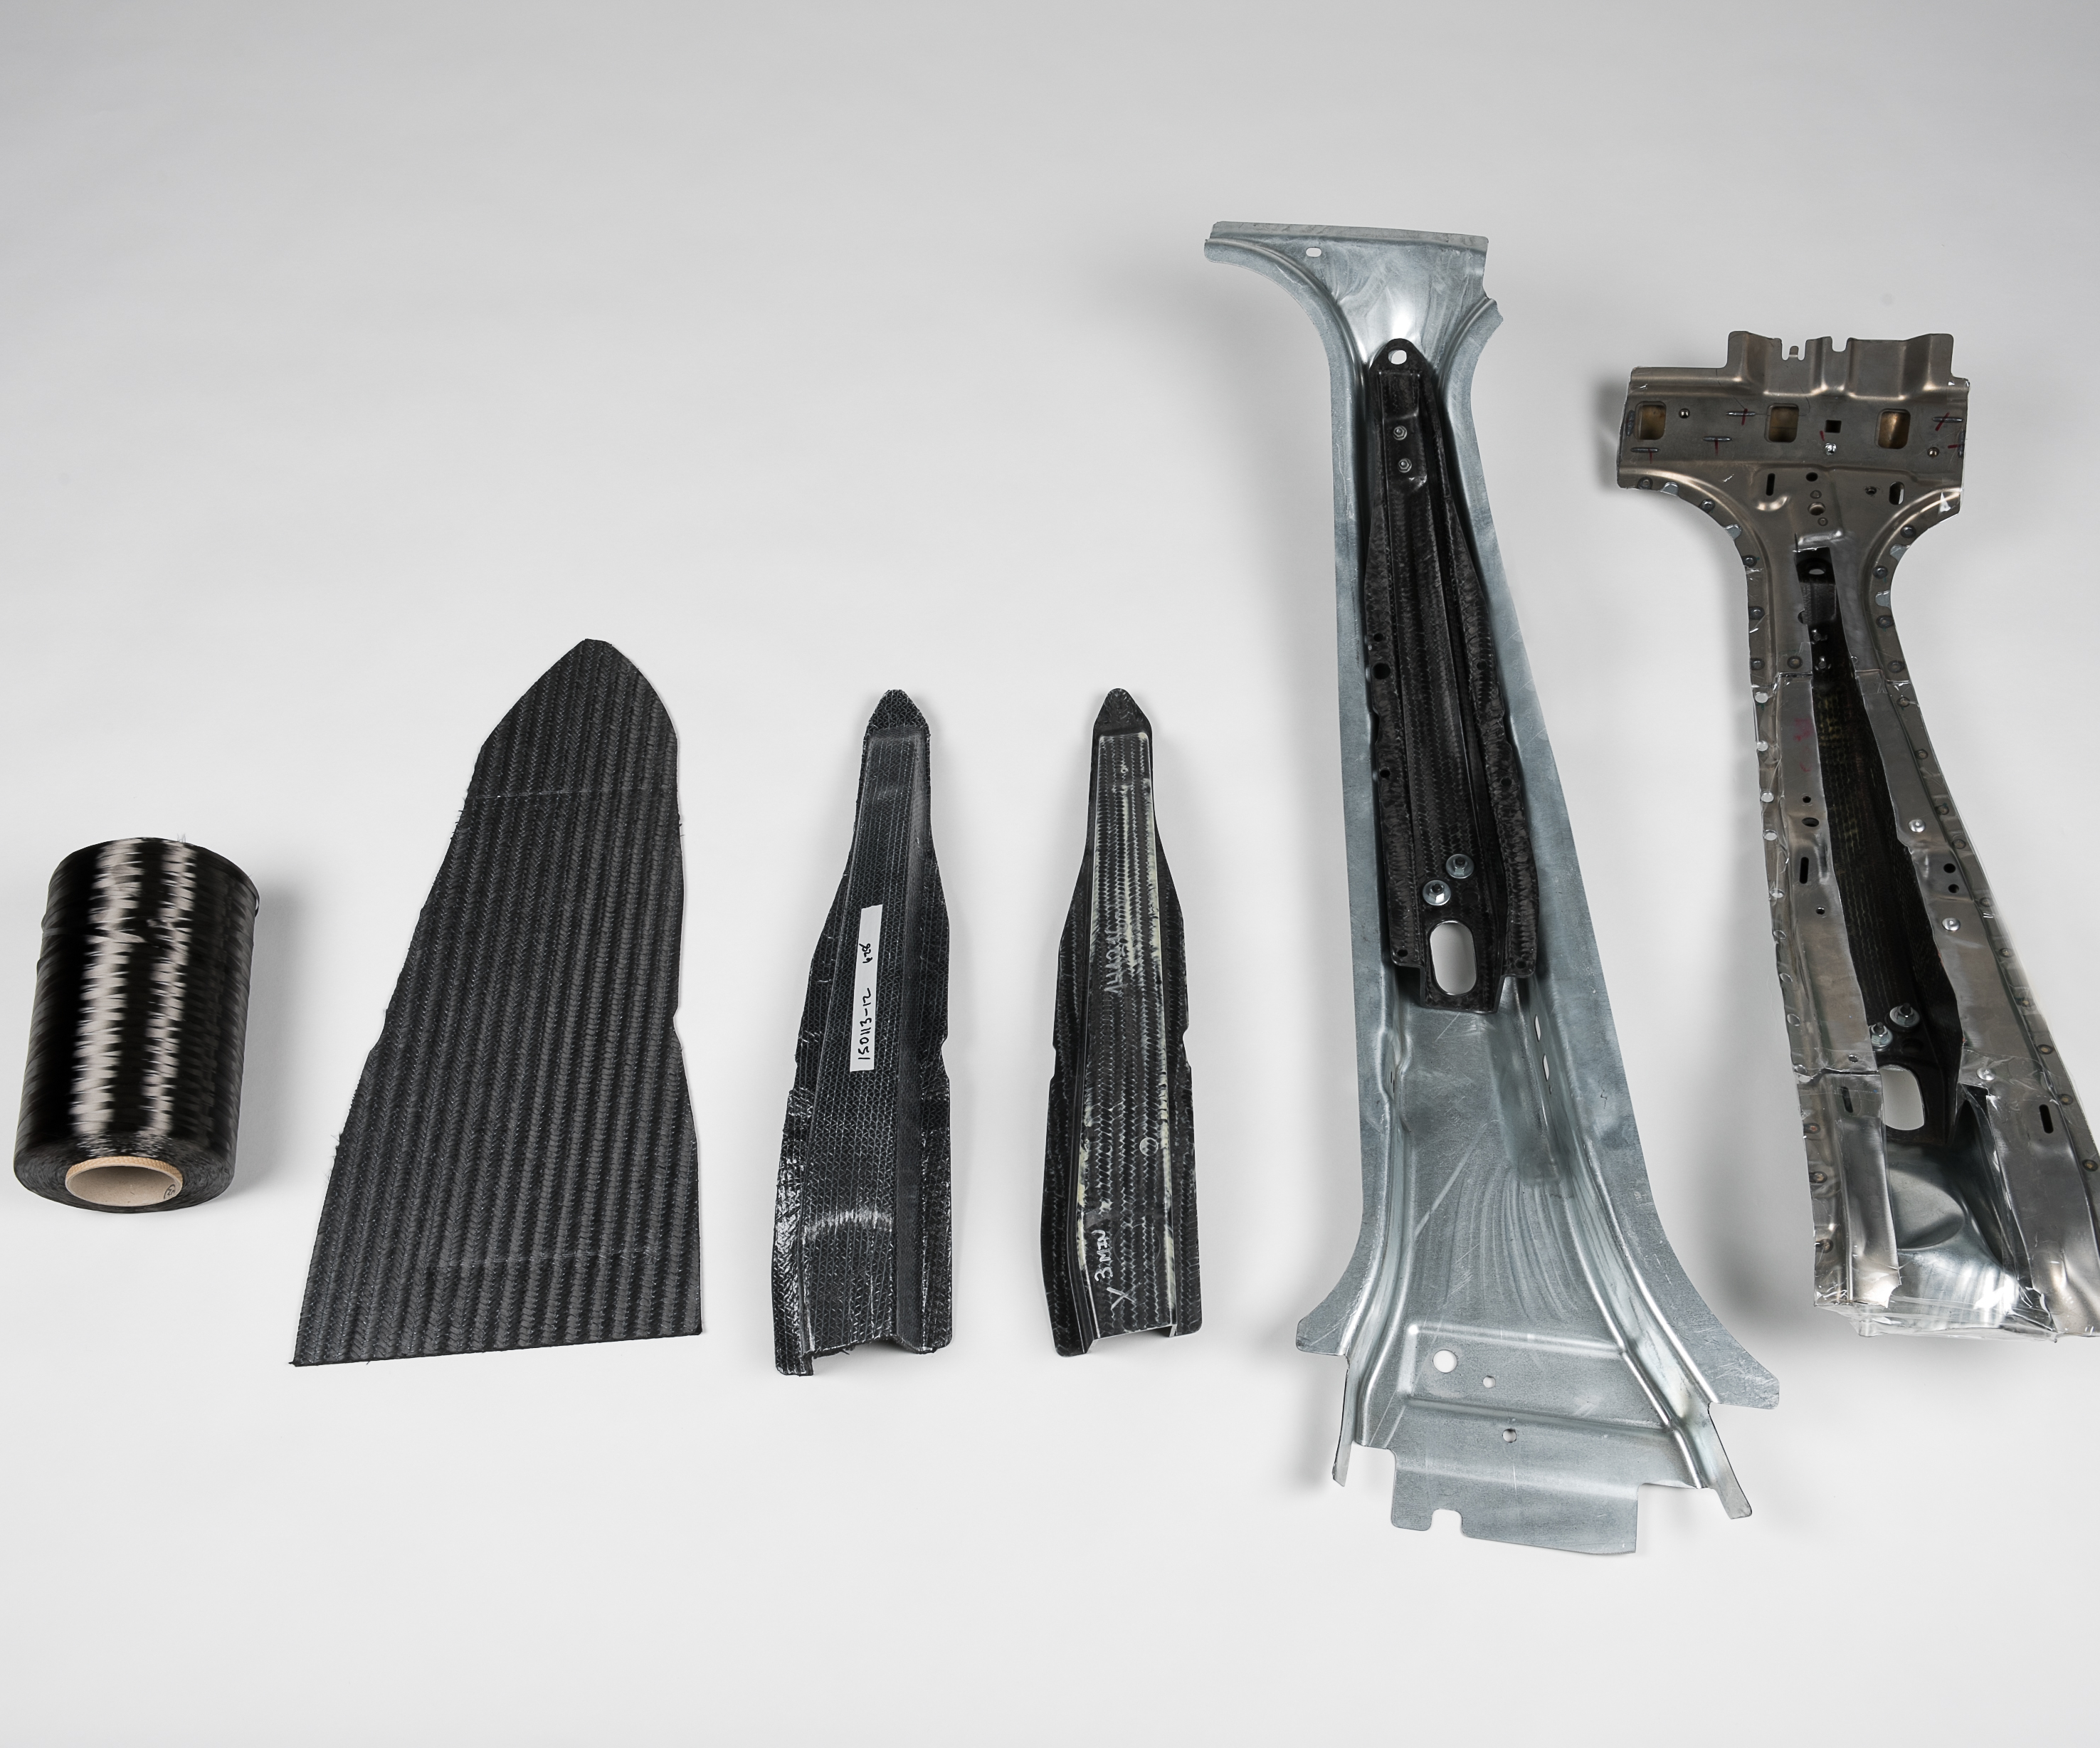
O Projeto 3.2 do IACMI avaliou compósitos reforçados com fibra de carbono infundidos com um novo sistema de resina epóxi para desenvolver peças compósitas estruturais com geometria complexa para substituir metais em aplicações altamente carregadas e críticas à segurança em estruturas primárias de carroceria de veículos de passageiros de alto volume. Uma das primeiras aplicações avaliadas foi o uso de um pré-impregnado de fibra de carbono/epóxi no pilar B de um veículo de teste. O material pré-impregnado de alto desempenho reduziu diretamente a massa em 3 kg e permitiu a redução de espessura da chapa metálica circundante, que então pôde ser especificada em ligas menos custosas, oferecendo economia adicional de peso e custo. Fonte: Ford Motor Co.
Fabricantes de automóveis na maioria das geografias enfrentam mandatos desafiadores para 2025 sobre redução de emissões de escapamento e/ou melhoria de economia de combustível para veículos de passageiros. No entanto, desenvolver tecnologia automotiva fundamentalmente nova para atender a esses requisitos é caro, então consórcios para permitir que membros da cadeia de suprimentos compartilhem custos de pesquisa pré-competitiva estão sendo usados em muitos países.
Nos EUA, uma dessas organizações é o Instituto para Inovação em Manufatura de Compósitos Avançados (IACMI — The Composites Institute, Knoxville, Tenn., EUA). Entre as iniciativas da organização, membros do IACMI da indústria, academia e governo trabalham em projetos multifacetados — envolvendo desenvolvimento integrado de materiais/processos, modelagem/simulação, união multi-material e reciclagem — para resolver problemas de engenharia, melhorar massa do veículo, reduzir consumo de energia e emissões, e criar novos empregos nos EUA.
Projeto 3.2 e o sistema de resina "impossível"
O Projeto 3.2 foi um dos primeiros projetos que o IACMI assumiu quando se formou em junho de 2015, embora a tecnologia usada no projeto tivesse começado a ser desenvolvida alguns anos antes da criação do IACMI, com uma colaboração entre a Ford Motor Co. (Dearborn, Mich., EUA) e o que era então a Dow Automotive (agora The Dow Chemical Co., Midland, Mich., EUA). Quando o IACMI se formou e o Projeto 3.2 começou, Ford e Dow trouxeram seu trabalho anterior em um novo sistema de resina epóxi para o programa. Uma vez unido ao IACMI, o programa se ampliou para eventualmente incluir várias fases representando novos usos para esta resina inovadora: um pilar B de pré-impregnado, uma tampa de deck totalmente em composto de moldagem em folha (SMC) e uma tampa de elevação SMC/alumínio.
Chamada VORAFUSE, a família de resinas desenvolvida pela Dow para a Ford é projetada para uso em pré-impregnado e SMC, e para processamento em equipamentos de moldagem por compressão, amplamente disponíveis na indústria automotiva norte-americana. Segundo os requisitos da Ford, a temperatura de transição vítrea (Tg) da resina é 150-160°C, molda a 145-155°C, e cura em menos de 2 minutos a 150°C (embora cura sub-1-minuto esteja disponível), tornando-a rápida o suficiente para produção de alto volume (100.000+/ano) de veículos. Alcança pós-curas de moldagem de mais de 95%. O sistema é livre de solventes e compostos orgânicos voláteis (COVs).
"Os CTQs [requisitos críticos de qualidade] definidos pela Ford são únicos e nunca foram alcançados em um único produto comercial antes", explica Dave Bank, fellow, P&D de Poliuretanos da Dow. "Por esta razão, química nova e uma série de produtos altamente não tradicionais foram necessários para atender a estas especificações exigentes."
"A separação termodinâmica de estabilidade de prateleira e polimerização na mistura resina/curativo resulta em uma pasta seca que pode ser infundida na fibra de carbono sem avançar a cura e resultando em um composto de moldagem seco e não pegajoso", acrescenta Bank. "No entanto, quando as condições de moldagem atingem 150°C, a química fica 'quente' e a cura avança rapidamente." A Dow submeteu 21 pedidos de patente e até agora obteve quatro para a tecnologia.
Recursos adicionais do sistema VORAFUSE:
- É estável em prateleira à temperatura ambiente por 50+ dias, mas oferece cura instantânea a 150°C ou acima. Não requer armazenamento em freezer antes de corte de kit e moldagem, desde que a temperatura de armazenamento não exceda 40°C.
- Sua química sem pegajosidade é ideal para manuseio automatizado. Por não ter a pegajosidade do pré-impregnado tradicional, não causa acúmulo e problemas relacionados com robôs e outros equipamentos de manuseio automatizado.
- Contém um agente inovador de desmoldagem interno (IMR) para que processadores possam moldar 1.000 peças antes de ter que aplicar desmoldante externo nas superfícies das ferramentas. Epóxi normalmente é antagônico ao IMR porque é um adesivo tão eficaz para metais.
- Produto não curado pode ser reciclado em peças de alto valor picando e alimentando o material de volta nos sistemas de moldagem como composto reforçado com fibra descontínua, ideal para moldar geometrias complexas como nervuras/bosses. Diferente de pré-impregnado epóxi convencional e SMC, todo sucata não curada pode ser reutilizada, tornando o material mais sustentável e economizando perdas de sucata que aumentam custos de peça.
Fase 1: Pilar B de pré-impregnado
Após o VORAFUSE ser trazido para o Projeto 3.2, o IACMI começou a trabalhar em uma aplicação automotiva que se tornaria a Fase 1 do projeto geral. Membros da equipe incluíam Ford, Dow, DowAksa US LLC (o braço baseado em Tucson, Az., EUA da DowAksa B.V., uma joint venture 50/50 entre Dow Chemical e Aksa Akrilik Kimya Sanayii A.Ş., Çiftlikköy-Yalova, Turquia); Michigan State University (East Lansing, Mich., EUA); Purdue University (West Lafayette, Ind., EUA); University of Tennessee-Knoxville (Knoxville, Tenn., EUA); Continental Structural Plastics (CSP, Auburn Hills, Mich., EUA); e Oak Ridge National Laboratory (Oak Ridge, Tenn., EUA).
Na primeira fase, pesquisadores desenvolveram pré-impregnado reforçado com fibra de carbono contínua (trançada e tecido não-crimp) impregnado com o epóxi. A resina VORAFUSE P6300 foi formulada para compatibilidade com fibra de carbono de módulo padrão DowAksa A42 D012 24K. O objetivo da equipe era usar o pré-impregnado de fibra de carbono/epóxi para desenvolver peças compósitas estruturais com geometria complexa para substituir metal estampado em aplicações altamente carregadas e críticas à segurança em estruturas primárias de carroceria de veículos de alto volume.
Para o demonstrador de tecnologia, o pilar B de um lado de um veículo de teste Ford Fusion foi usado. A viabilidade foi primeiro avaliada via simulação e então peças físicas foram moldadas e submetidas a todos os testes requeridos — incluindo colisões veiculares em escala real. Peças passaram com louvor, reduzindo massa em 3 kg por lado comparado aos metais incumbentes. Sucata não curada foi reciclada para formar as estruturas de nervuras complexas do pilar. O compósito de alto desempenho permitiu redução de espessura da chapa metálica circundante, que então pôde ser especificada em ligas menos custosas, oferecendo economia adicional de peso e custo.
Tendo passado em todos os requisitos da Ford, o primeiro uso comercial do material foi para um cabeçalho de teto frontal e um painel de fechamento de piso frontal no Ford GT supercarro intensivo em compósitos de carbono.
Não surpreendentemente, o pré-impregnado de fibra de carbono/epóxi carrega um prêmio de custo, então é melhor para veículos com mandatos significativos de redução de massa que podem pagar um prêmio por oportunidades significativas de economia de peso.
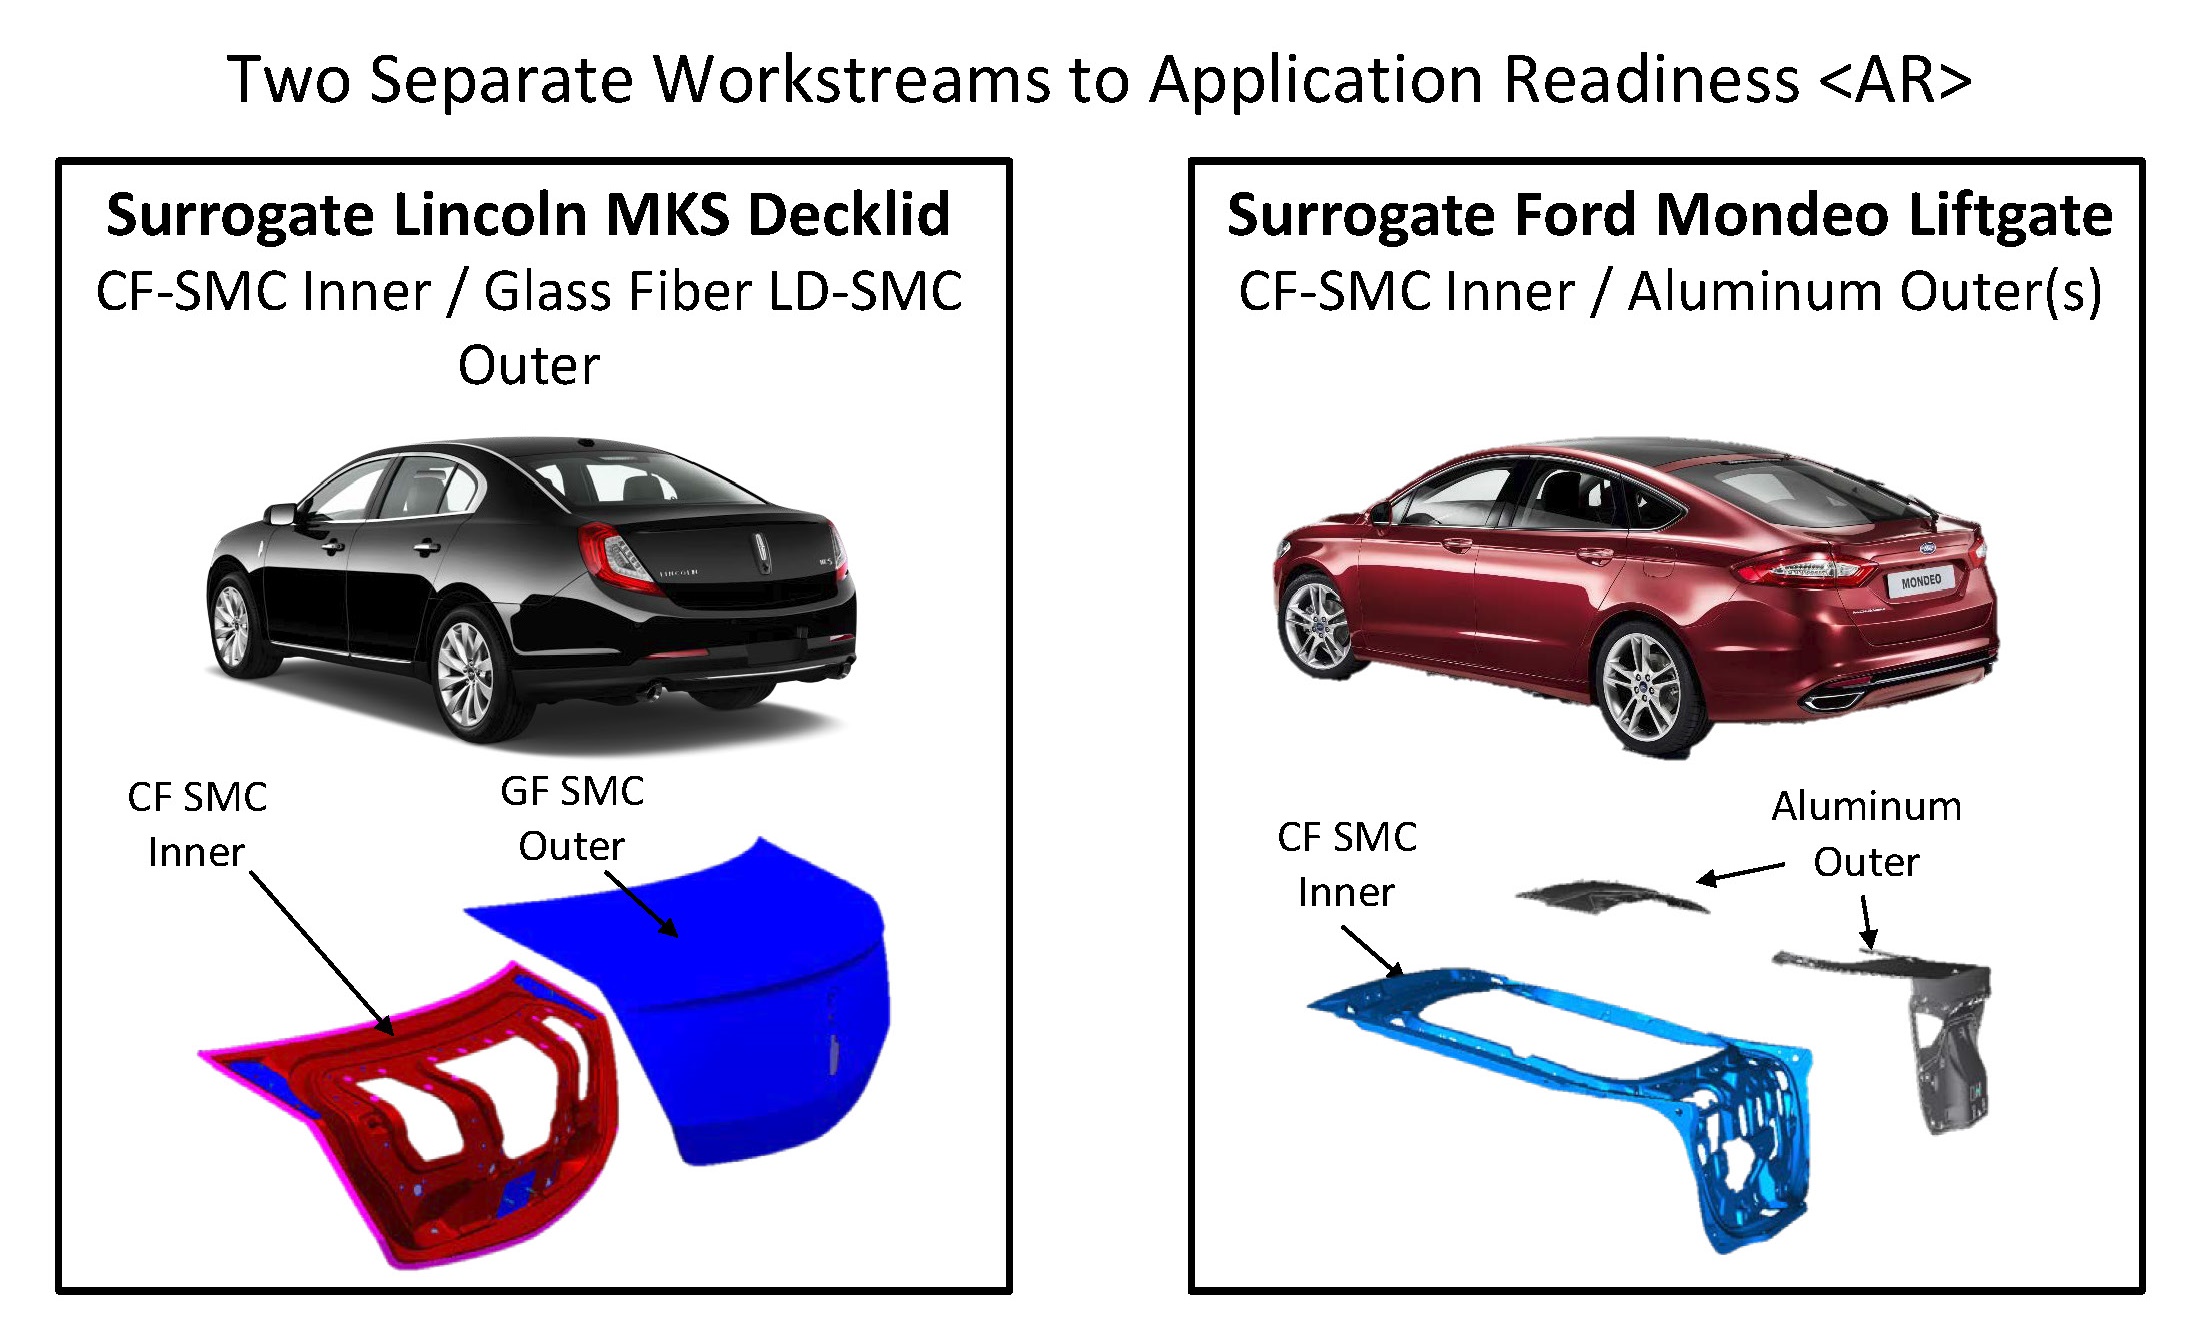 Mais recentemente, o Projeto 3.2 focou em SMC reforçado com fibra de carbono com o novo epóxi para painéis estruturais/internos tanto em uma tampa de deck (esquerda) quanto em uma tampa de elevação (direita). Embora o projeto esteja agora terminando, produziu tecnologia interessante que está pronta para comercialização e apontou áreas onde mais trabalho é necessário. Fonte: Ford Motor Co.
Fase 2/Workstream 1: Tampa de deck totalmente em SMC
Com base nos sucessos do pré-impregnado, pesquisadores do projeto exploraram SMC reforçado com fibra de carbono descontínua com a nova resina epóxi em estruturas 3D complexas com funções críticas de segurança. Em um demonstrador, o SMC de fibra de carbono/epóxi foi usado como painel interno/estrutural de uma tampa de deck (tampa do porta-malas) colada, e em outro demonstrador foi usado para o painel interno/estrutural de uma tampa de elevação (porta traseira/tampa contendo vidro, motores de limpador, luzes, etc.) muito maior e mais complexa. Em ambos os workstreams, restrições de design originais, hardware, técnicas de união e adesivos estruturais foram deixados inalterados. Metas mecânicas desafiadoras de mais de 300 MPa de resistência à tração e mais de 40 GPa de rigidez à tração — comparáveis a magnésio fundido e alumínio incumbentes — foram usadas. O SMC também precisava de fluxo maior que o pré-impregnado, então um grau ligeiramente diferente, VORAFUSE M6400, foi desenvolvido.
Para o demonstrador da tampa de deck, que representou um avanço incremental sobre a tecnologia atual de vidro/SMC, o SMC de fibra de carbono/epóxi substituiu o SMC de fibra de vidro/poliéster insaturado convencional para um painel interno de tampa de deck em um veículo protótipo Lincoln MKS. O painel interno de SMC de fibra de carbono/epóxi foi colado a um painel externo de SMC de fibra de vidro/poliéster de baixa densidade (LD, 1,25 SG), que substituiu um painel externo de SMC de fibra de vidro/poliéster de densidade padrão (1,9 SG) incumbente. Ambos os materiais de painel externo antigos e novos eram compatíveis com Classe A. Ferramentas originais foram reutilizadas para moldar tanto o painel interno de SMC de fibra de carbono/epóxi quanto os painéis externos de fibra de vidro/poliéster. Encolhimento — embora ligeiramente diferente entre ambos os sistemas de resina — foi próximo o suficiente para não causar problemas de ajuste e acabamento (ou seja, nenhuma mudança dimensional significativa foi observada).
Prototipagem virtual submeteu o conjunto colado a vários casos de carga desafiadores, incluindo rigidez torcional, rigidez de canto frontal, deflexão de cascata e cargas de trava. Dezenas de painéis internos e externos foram então moldados, colados e testados — incluindo impactos traseiros desafiadores a 89 km/h. Conjuntos passaram tanto em testes virtuais quanto físicos sem problemas.
A massa da tampa de deck foi reduzida 30% (de 10,5 para 7,33 kg) versus o benchmark. No entanto, se orçamentos permitissem que o painel interno fosse refeito — o que poderia ter sido projetado mais fino dado seu desempenho mecânico mais alto comparado ao incumbente — então pesquisadores calculam que a massa poderia ter sido reduzida pelo menos 35% com paredes de 2 mm, e ainda mais com paredes de 1,5 mm.
O SMC de fibra de carbono/epóxi passou em todos os requisitos da Ford e agora pode ser usado em plataformas comerciais, embora o custo seria maior que com SMC convencional de fibra de vidro/poliéster.
Fase 2/Workstream 2: Tampa de elevação SMC/alumínio
Para o último projeto, pesquisadores voltaram-se para um cenário verdadeiramente desafiador: substituir metal leve por SMC de fibra de carbono/epóxi para produzir um conjunto colado híbrido (metal/compósito) para tampas de elevação maiores e mais complexas em veículos de teste Ford Mondeo cinco portas/hatchback. Para minimizar mudanças nas sequências de construção do veículo, pesquisadores projetaram o conjunto para ser adicionado à carroceria em branco (BIW) antes do tratamento de revestimento eletroforético anticorrosão (e-coat) e ciclos associados de pintura.
SMC de fibra de carbono/epóxi substituiu magnésio para painéis estruturais/internos que foram colados a painéis externos de alumínio incumbentes. Como novas ferramentas tiveram que ser criadas para produzir o painel compósito, a peça foi redesenhada. A espessura do painel foi variada de acordo com requisitos de rigidez/resistência e para adicionar nervuras. Além disso, reforços metálicos foram usados em áreas de fixação de alta carga para amortecedores a gás, travas, dobradiças e fechaduras, tudo o que tornou o painel compósito um pouco mais espesso — algo que o espaço do pacote permitiu.
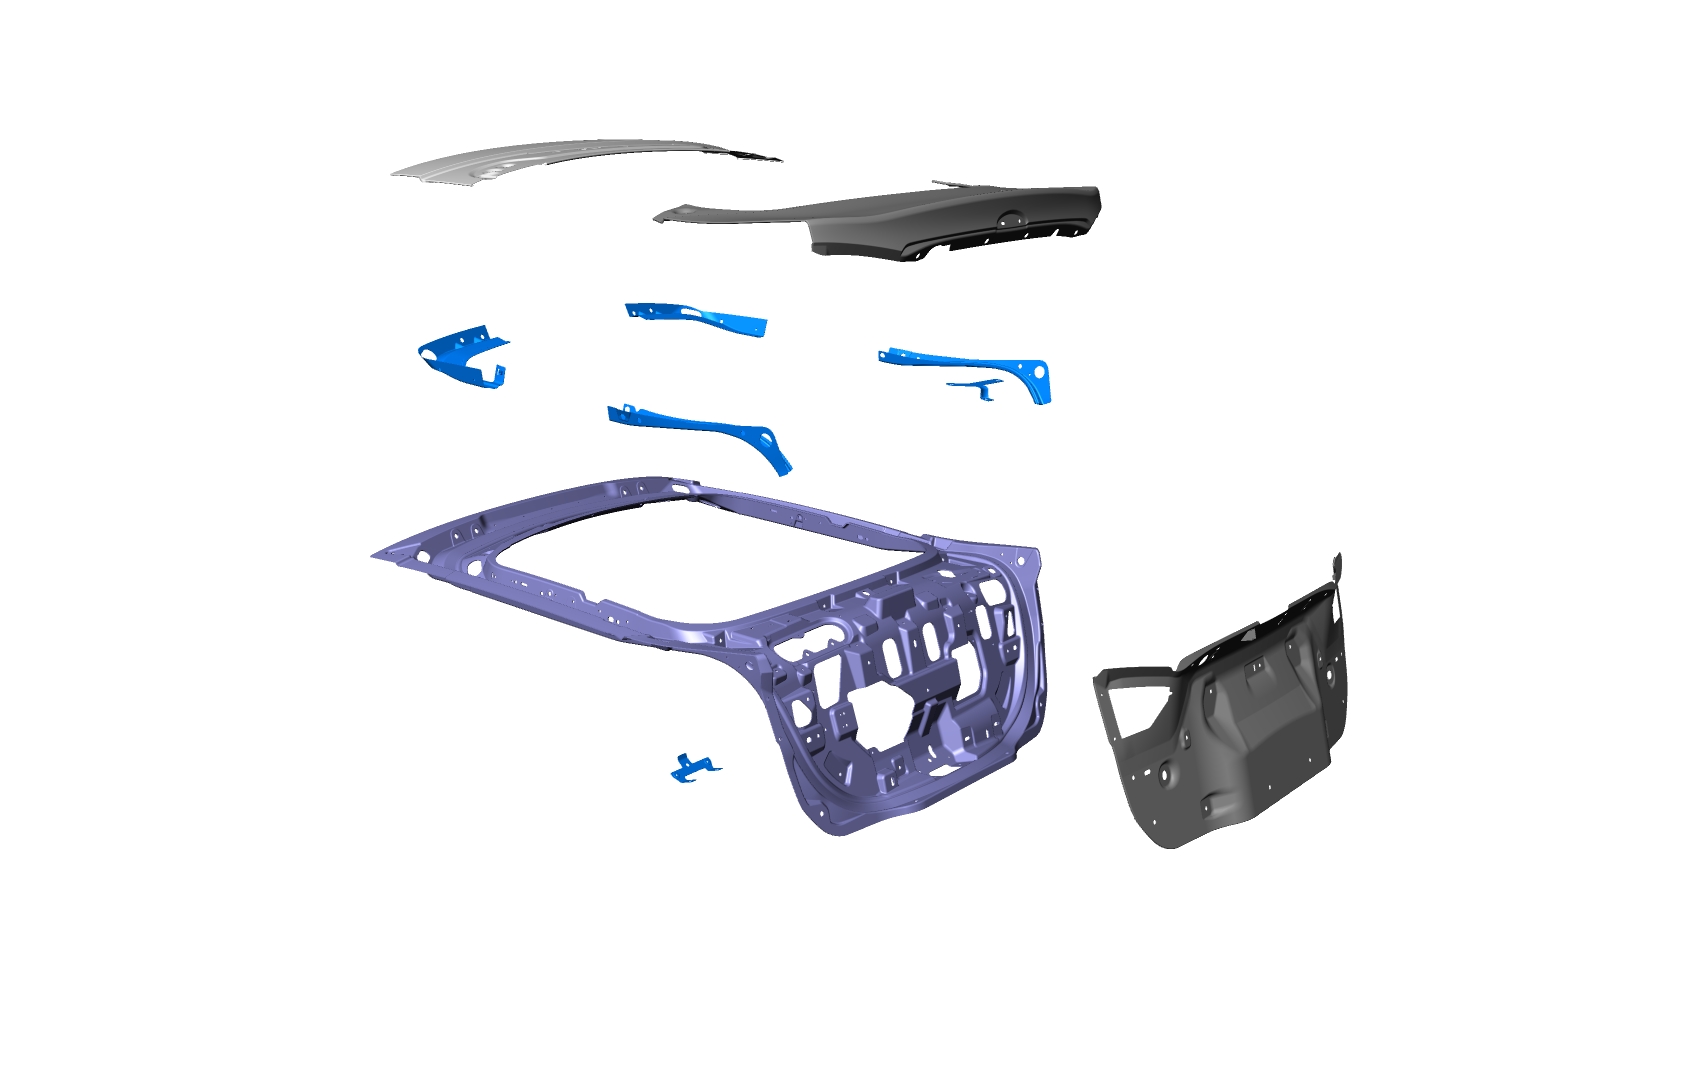
Vista explodida da tampa de elevação SMC/alumínio (com hardware metálico) para a versão cinco portas/hatchback do Ford Mondeo. Fonte: Ford Motor Co.
Estes conjuntos multi-materiais foram submetidos a requisitos exigentes, incluindo cargas torcionais e de flexão, estabilidade lateral, resistência à corrosão, durabilidade de longo prazo e testes de colisão traseira. Também tiveram que atender a requisitos rigorosos de estabilidade dimensional com relação a margens e alinhamento.
Embora o sistema híbrido tenha passado facilmente na maioria dos requisitos, houve problemas de ajuste e acabamento devido a incompatibilidades de coeficiente de expansão térmica linear (CLTE) entre painéis internos compósitos e painéis externos de alumínio, o que levou a acúmulo de tensão residual em juntas coladas e distorção do painel após resfriamento. Trabalho subsequente com a equipe de simulação da Purdue University focou em melhorar previsões de módulo, resistência e cinética de cura para o adesivo epóxi 1K (escolhido por sua capacidade de sobreviver a temperaturas de e-coat) na esperança de engenharia reversa de um adesivo que funcionasse melhor. Empenamento foi reduzido em uma ordem de magnitude, mas ligeiramente errou o alvo. Várias soluções são possíveis: um adesivo 2K/cura à temperatura ambiente ou cura por indução poderia ser tentado ou um novo adesivo de alta temperatura poderia ser desenvolvido. A longo prazo, substituir alumínio por compósito de fibra de carbono no painel externo eliminaria o problema, assim como produzir a tampa de elevação offline e adicioná-la mais tarde na sequência de construção do veículo. No entanto, ambas as opções adicionam custo.
O Projeto 3.2 está agora se encerrando, mas produziu tecnologia interessante, algumas das quais — o pré-impregnado do pilar B e SMC da tampa de deck — estão prontas para comercialização, e algumas apontam para áreas onde mais trabalho é necessário.
"Trabalhar com o IACMI e nossos parceiros industriais e acadêmicos nos permitiu mergulhar muito mais profundamente na tecnologia a partir de princípios fundamentais, para desenvolver ciência fundamental e recorrer a uma base de conhecimento muito mais ampla do que poderíamos ter feito sozinhos", resume o Líder do Projeto 3.2 Patrick Blanchard, líder técnico de sistemas poliméricos avançados, pesquisa & inovação da Ford. "Esperamos identificar novas oportunidades comerciais e atividades de P&D para continuar trabalhando com nossos parceiros do IACMI."
Resina
- Modernize sua Casa com Eletrodomésticos Duráveis de Fibra de Carbono
- Top 3 Aplicações de Manufatura com Impressão 3D de Fibra de Carbono
- Além da Fábrica: 8 Maneiras Inovadoras que a Fibra de Carbono Molda a Vida Cotidiana
- Revolucionando o Design Automotivo com Tecnologia de Fibra de Carbono
- 5 Aplicações Inovadoras de Chapas de Fibra de Carbono
- Envoltório (Wrap) de Fibra de Carbono: Usos, Benefícios e Comparação com Fibra de Carbono Real
- Borealis Lança Fibremod PP – Plástico Reforçado com Carbono/Vidro para Peças Automotivas Mais Leves e Custo-Eficientes
- Hexion Lança Sistema Epóxi de Dois Componentes Avançado para Otimizar Fabricação de Compostos Aeroespaciais
- Iate a Motor com Foils da ENATA Define Novos Padrões com Inovação em Fibra de Carbono/Epóxi
- Série NX: Centros de Usinagem Modulares para Linhas de Produção Automotivas