



Revolucionando Design Automotivo: União Automatizada Híbrida Metal–Compósito Termoplástico
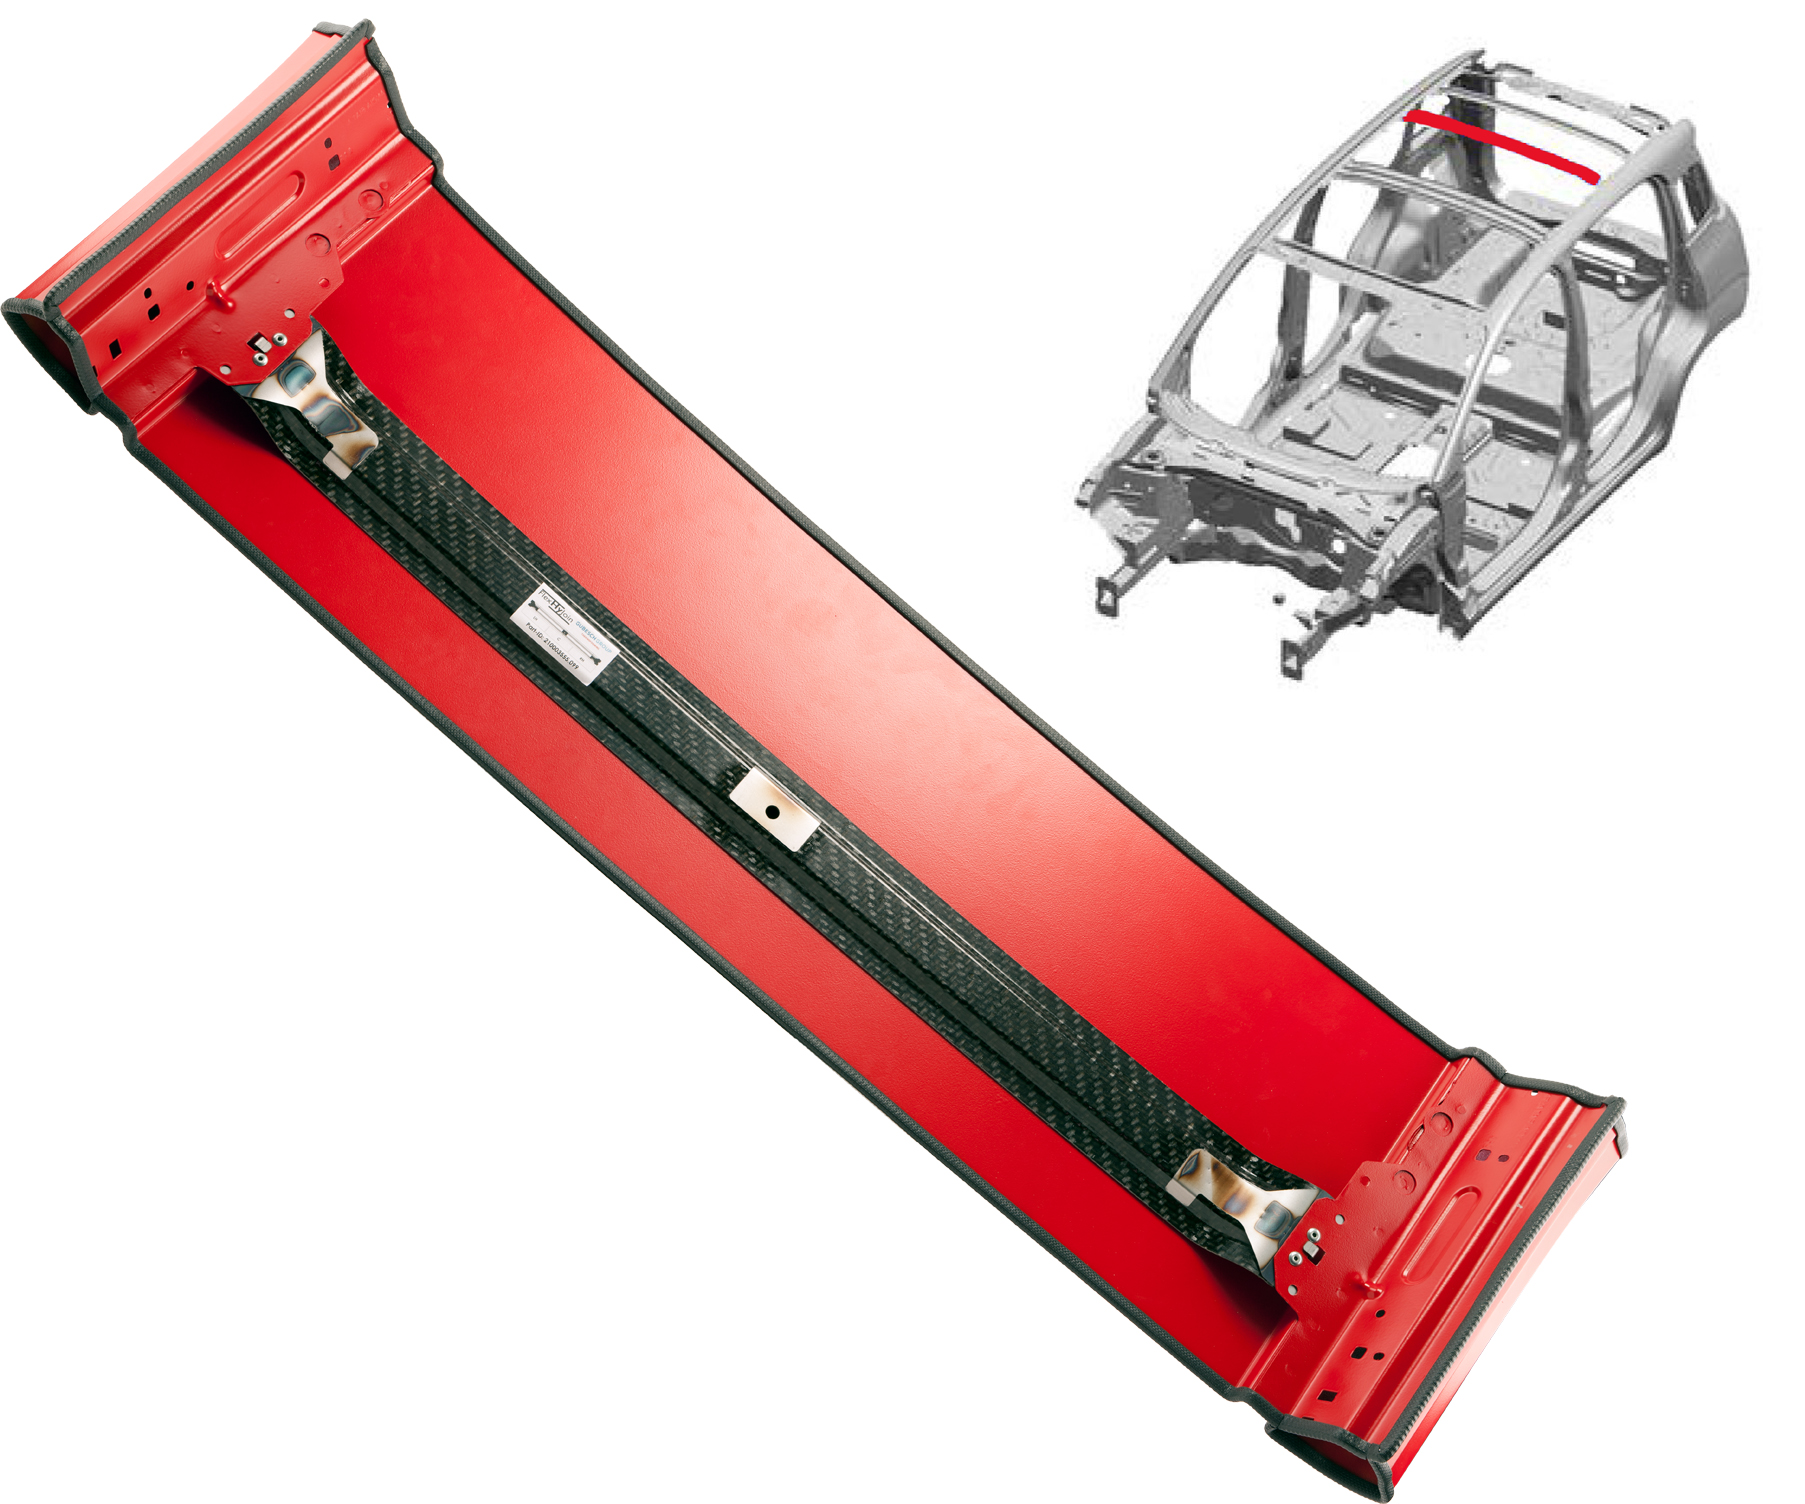
Permitindo união híbrida em escala industrial
FlexHyJoin demonstra um processo de produção em massa para produzir um reforço de teto de compósito termoplástico com suportes metálicos soldados para montagem em uma carroceria em branco metálica, como a do caso de uso do projeto, o Fiat Panda city car. Fonte: IVW
Estruturas híbridas metal-compósito continuam a ser de interesse para aplicações automotivas e aeroespaciais, oferecendo peso reduzido e desempenho melhorado ao colocar "o material certo no lugar certo". Compósitos termoplásticos (TPCs) são atraentes para tais estruturas multi-materiais devido ao seu processamento rápido, incluindo a capacidade de serem soldados e termoformados. No entanto, a união de compósitos a metais tem, até agora, dependido principalmente de fixadores mecânicos, que requerem furos que danificam fibras de carga. Colagem adesiva também tem sido usada, mas vários termoplásticos são difíceis de colar desta forma; também, adesivos adicionam material e peso. Por exemplo, o BMW i3, que usa um chassi de plástico reforçado com fibra de carbono (PRFC) e painéis de carroceria plásticos, usa 16 kg de adesivo, o que parcialmente contrabalanceia o potencial de economia de peso dos compósitos.
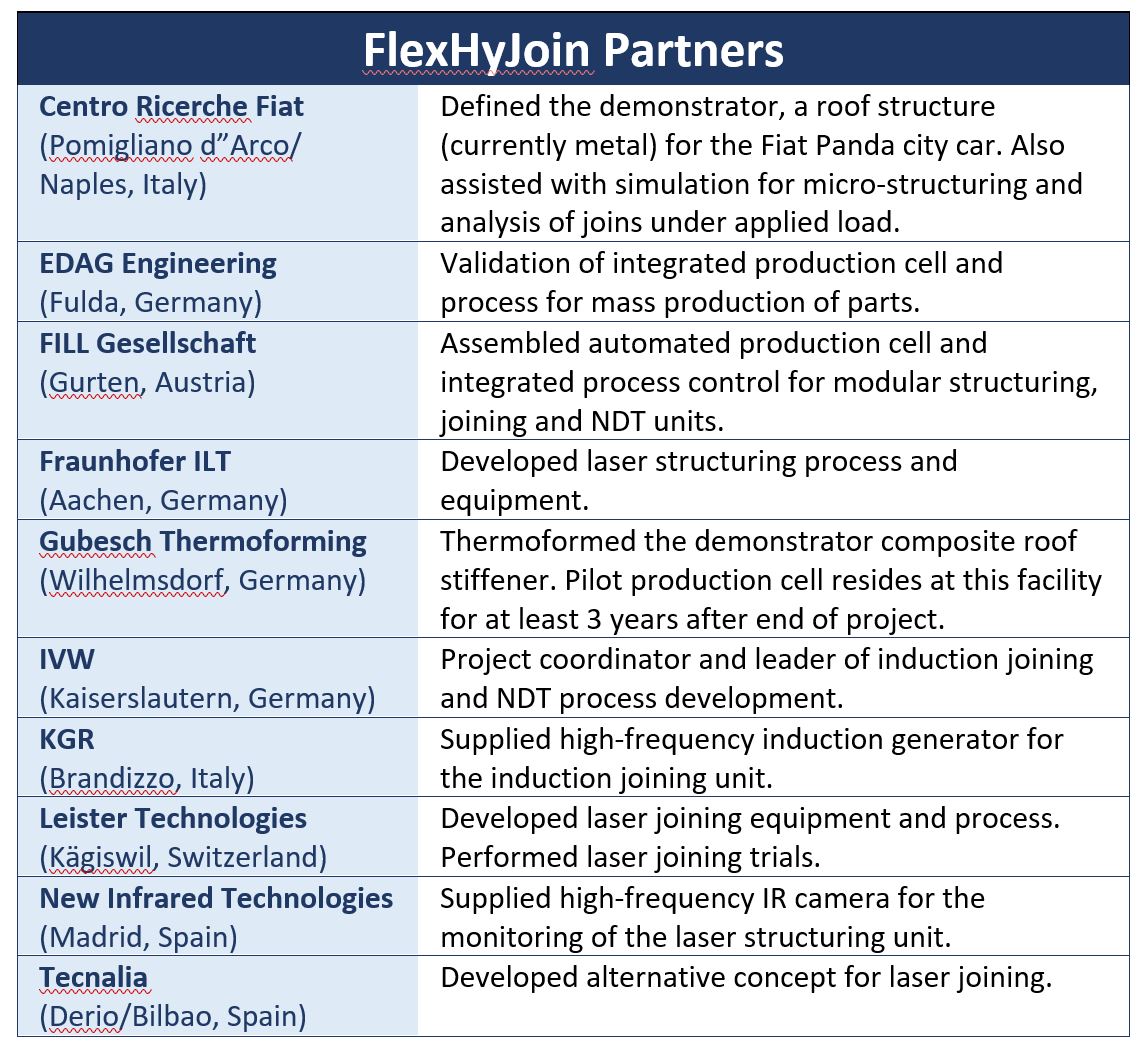
FlexHyJoin é um projeto financiado pelo programa de pesquisa e inovação Horizon 2020 da União Europeia, conduzido de outubro de 2015 a dezembro de 2018, que buscou abordar os desafios de união de peças TPC e metal. Coordenado pelo Institut für Verbundwerkstoffe (IVW) — uma instituição de pesquisa sem fins lucrativos do estado de Renânia-Palatinado e da Universidade Técnica de Kaiserslautern, Alemanha — FlexHyJoin reuniu 10 parceiros de toda a Europa para desenvolver um processo automatizado permitindo que uma estrutura de teto TPC automotiva seja montada em uma carroceria em branco (BIW) metálica. A estratégia era produzir uma junta de alta resistência, peso-neutro — sem adesivos ou fixadores — por pré-tratamento a laser de suportes metálicos e fixação destes ao reforço de teto via união por indução e laser. Isso foi alcançado em uma única célula de produção automatizada com controle de processo integrado e testes não destrutivos (END) em linha.
Demonstrador híbrido em 140 segundos
O parceiro do projeto Centro Ricerche Fiat (Pomigliano d'Arco/Nápoles, Itália) forneceu especificações para a peça demonstradora — um reforço de teto para o Fiat Panda city car que atualmente é fabricado em aço. Para o FlexHyJoin, a peça foi termoformada a partir de compósito termoplástico (Fig. 1) pela Gubesch Thermoforming (Wilhelmsdorf, Alemanha) usando organofolha Tepex Dynalite 102 tecida de fibra de vidro/poliamida 6 (PA6) de 1,5 milímetro de espessura fornecida pela Bond-Laminates (Brilon, Alemanha). Para unir este reforço de teto TPC na BIW de aço do Panda, um conjunto de suportes laterais (esquerdo e direito) feitos de aço DC04 de 0,7 milímetro de espessura foram unidos a laser nas extremidades. Um suporte central feito do mesmo material foi fixado usando união por indução. FlexHyJoin mostrou que ambos os métodos de união podem ser usados para produção industrial de estruturas híbridas.
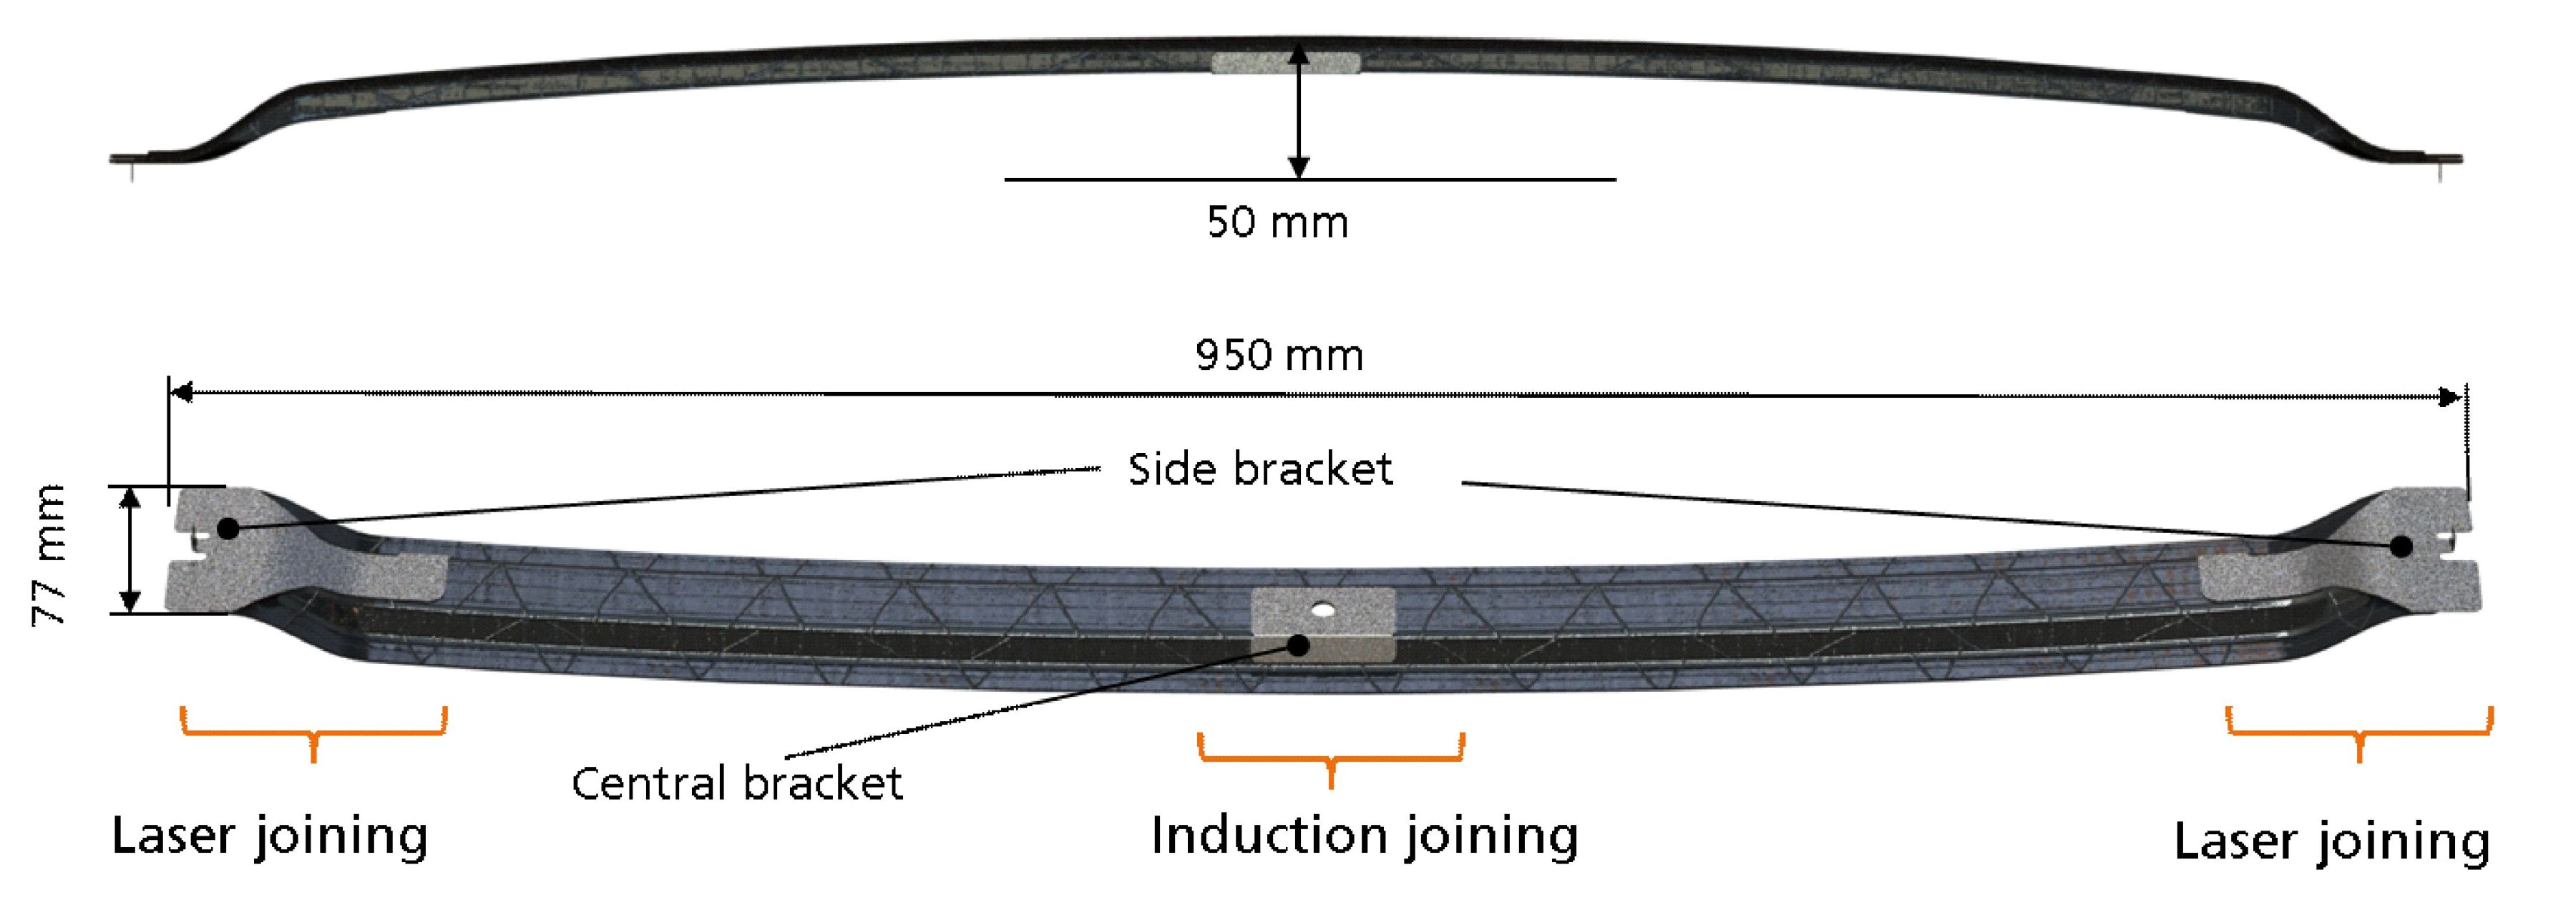
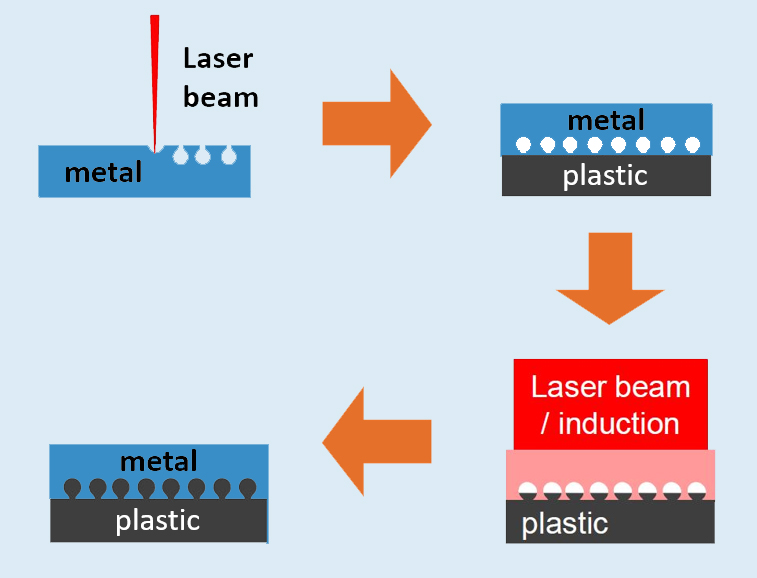
Fig. 1 Estruturação de superfície para união híbrida
FlexHyJoin demonstra união por indução e laser de suportes de aço a um reforço de teto GF/PA6 estampado (topo). Estas juntas híbridas dependem do tratamento de superfície dos suportes metálicos para criar rebaixos, que são preenchidos com plástico derretido durante as etapas do processo de união (baixo).
Fonte: IVW
Simplesmente derreter a matriz PA6 sobre os suportes de aço não produziria uma junta com resistência suficiente para atender aos requisitos estruturais. Assim, um tratamento de superfície a laser foi necessário antes da união. "A superfície dos suportes foi estruturada a laser para criar rebaixos", explica Johannes Voithofer, gerente de projeto na Fill Gesellschaft (Gurten, Áustria), encarregada de montar e integrar a célula de produção automatizada. "Os suportes tratados são colocados sobre a peça compósita. Calor e pressão são então aplicados durante a união, fazendo com que a matriz PA6 do compósito flua para os rebaixos induzidos a laser [veja Fig. 1]." O processo de estruturação foi desenvolvido por outro parceiro, Fraunhofer Institute for Laser Technology (ILT, Aachen, Alemanha), e resulta em uma junta metal-compósito que combina adesão de material bem como travamento mecânico.
Peças unidas são então transferidas para uma estação de END onde são escaneadas para defeitos usando um tipo de termografia. "Holofotes halógenos são usados para aquecimento modulado da superfície do compósito", explica Vitalij Popow, associado de pesquisa do IVW e líder no desenvolvimento do END e controle de processo do FlexHyJoin. "Isso leva a um campo de temperatura oscilante dentro da estrutura do compósito. Analisamos a resposta térmica na superfície ao longo do tempo e identificamos defeitos nas juntas." O teste totalmente automatizado é concluído dentro da célula de produção para cada componente fabricado. A validação do processo foi realizada em cerca de 400 juntas.
A célula de produção automatizada FlexHyJoin, como configurada atualmente, executa estruturação a laser, união e END em paralelo com tempos de ciclo de 81 segundos, 98-108 segundos e 100 segundos, respectivamente, não incluindo tempo para transferência robótica de peças entre estações. Voithofer diz que o tempo de ciclo por peça híbrida completa é de aproximadamente 140 segundos.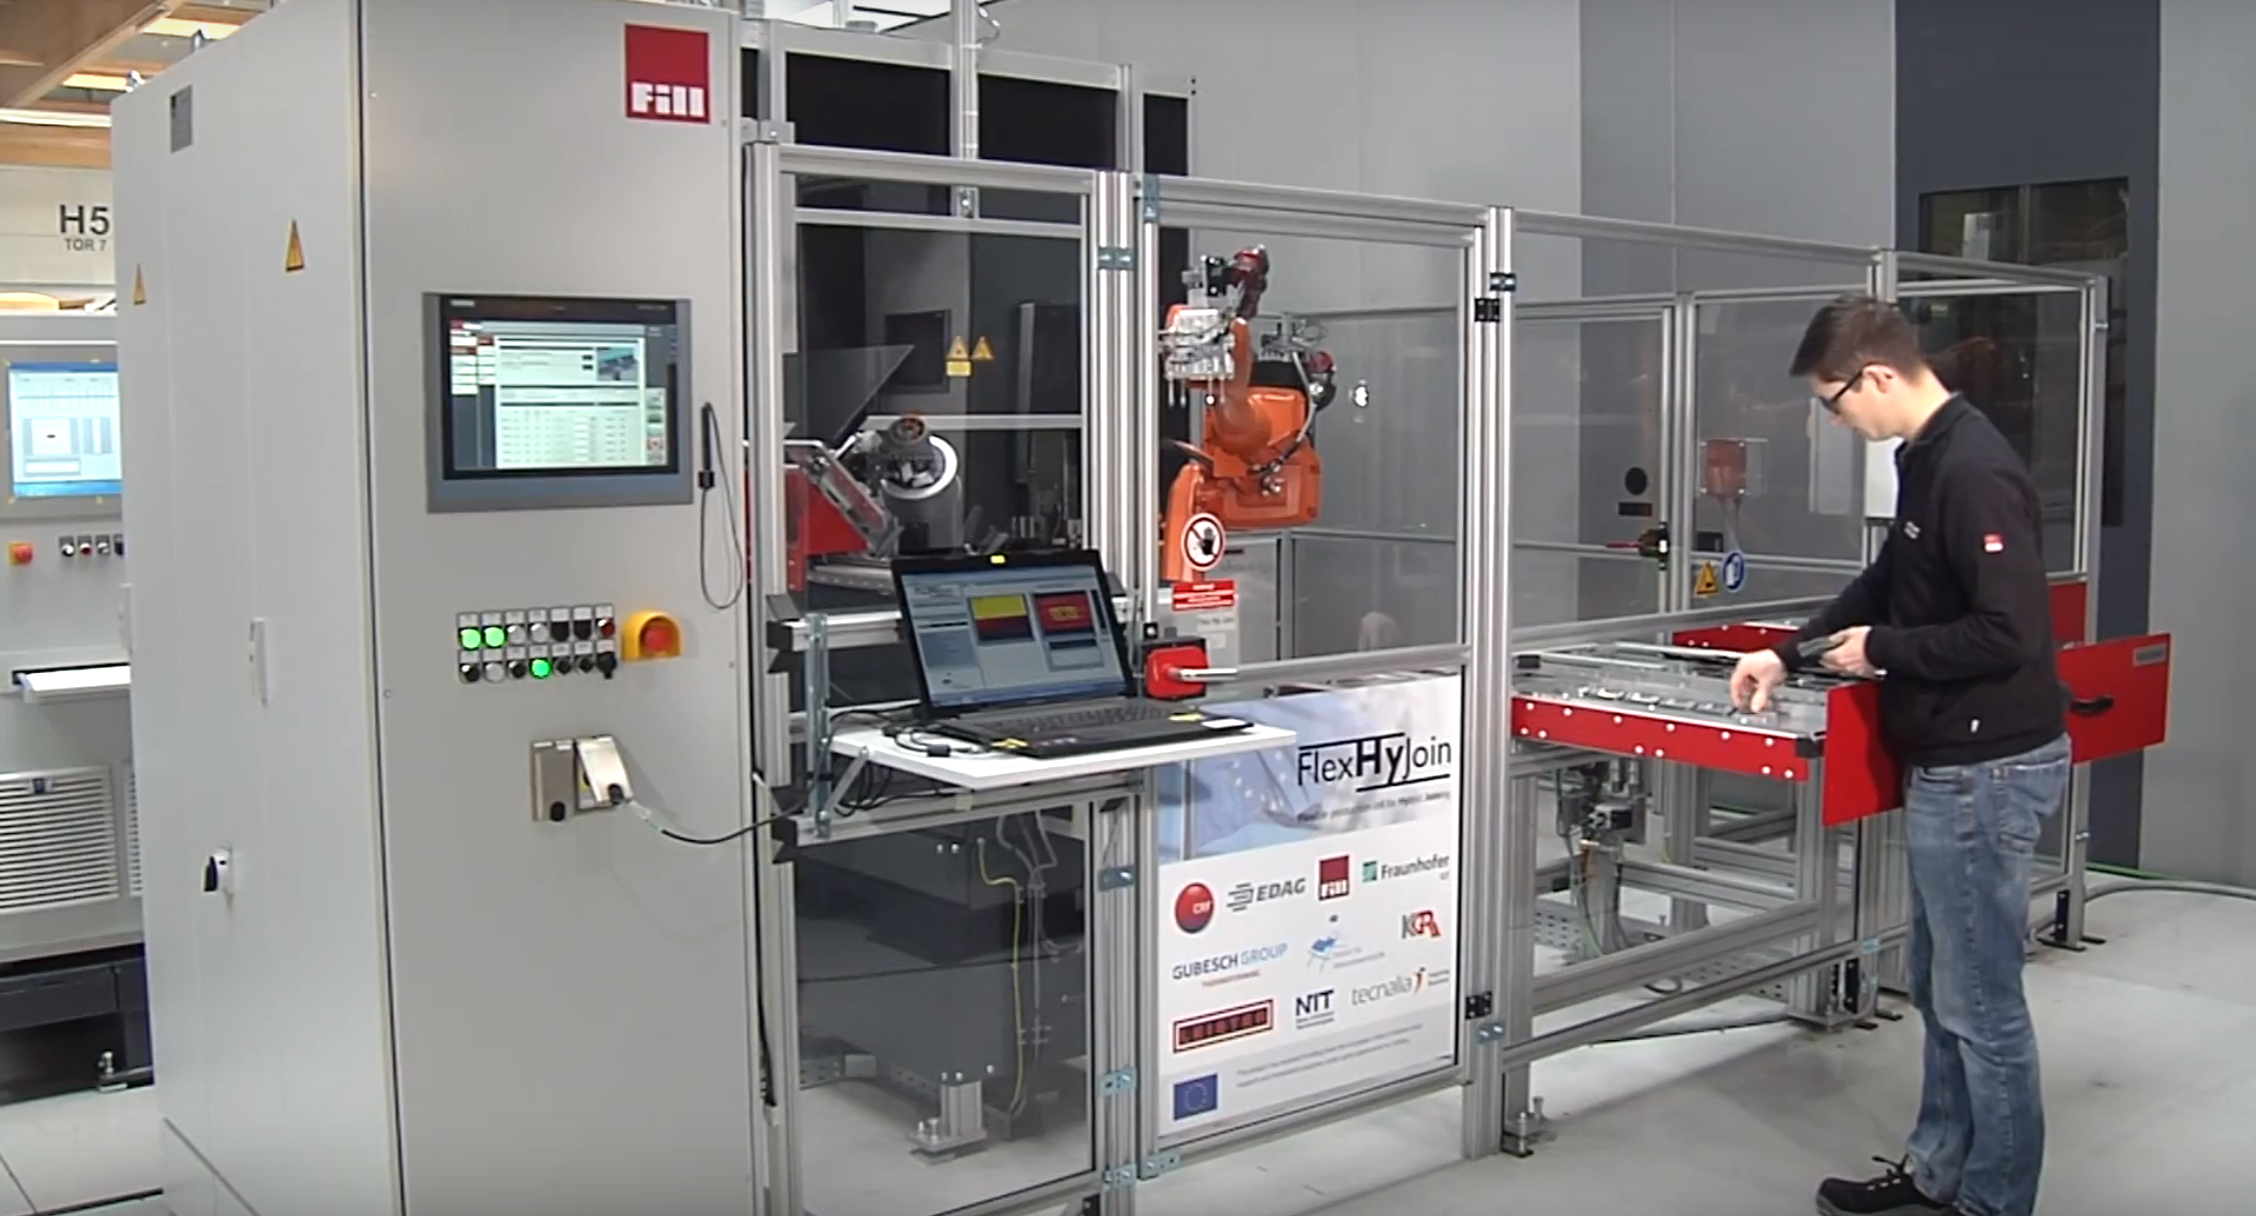
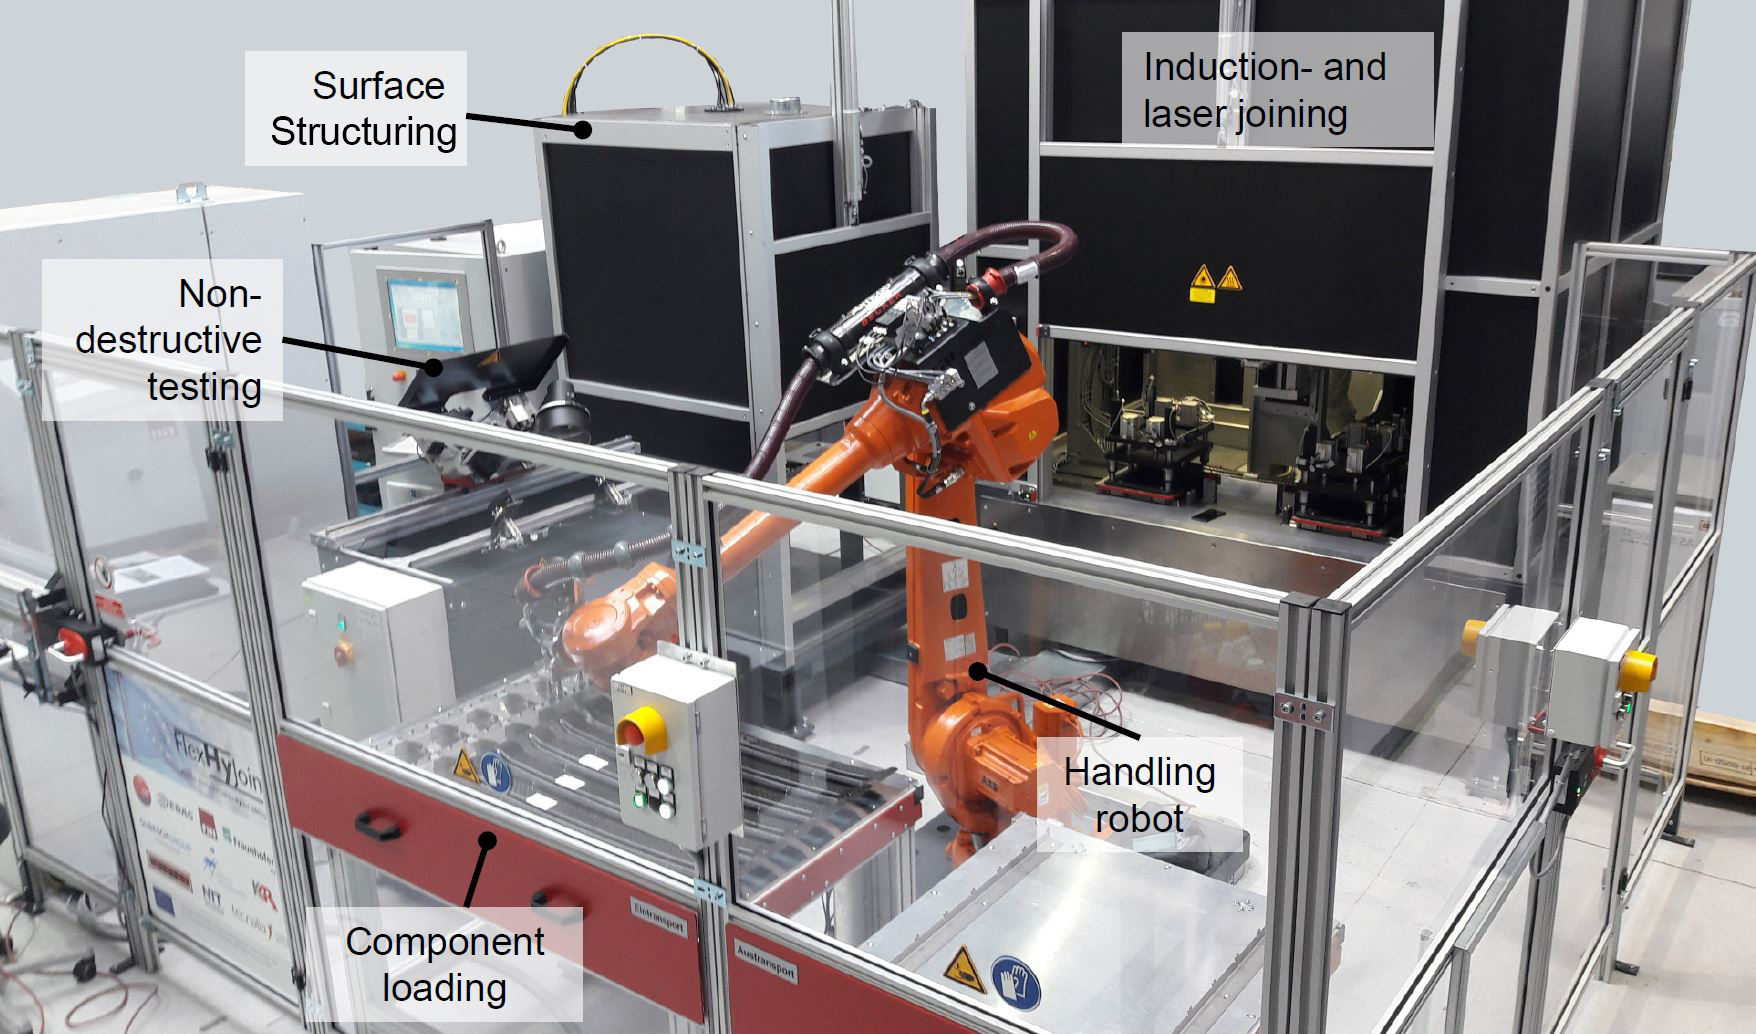
Fig. 2 Permitindo união híbrida em escala industrial
A célula de produção piloto FlexHyJoin apresenta três estações modulares para estruturação de superfície, união e END. O único robô de manuseio da célula transfere componentes da gaveta de carregamento para cada uma destas estações, colocando peças híbridas finalizadas em uma gaveta adjacente. Fonte: IVW e Fill
Estruturação a laser
O processo de estruturação a laser produz linhas com geometrias de rebaixo na superfície de união dos suportes metálicos. Para o FlexHyJoin, os rebaixos mediram 75 micrômetros de largura e 215 micrômetros de profundidade. Estas medições, bem como o número de linhas e padrão geral de linhas podem todos ser adaptados, e, idealmente, são combinados para atender requisitos de peça e tempo de ciclo.
"A posição bem como o número de microestruturas na superfície de união podem ser adaptados à carga no componente", explica Stefan Weidmann, associado de pesquisa do IVW e líder da equipe de desenvolvimento para a unidade de união por indução do FlexHyJoin. "A distância entre microestruturas pode ser reduzida em áreas altamente carregadas da superfície de união e aumentada em áreas menos carregadas para permitir um processo de microestruturação eficiente."
A estruturação é alcançada por ablação da superfície do suporte metálico usando um laser de fibra monomodo de alta potência fornecido pela IPG Photonics (Burbach, Alemanha). Este laser YLR-1000-WC tem potência máxima de saída de 1.000 watts em comprimento de onda de emissão de 1.070 nanômetros. "Usamos o laser de fibra monomodo para o processo de microestruturação por causa de sua alta focalização, mantendo um tamanho de ponto de aproximadamente 40 micrômetros", explica Christoph Engelmann, líder de equipe de processamento de polímeros no Fraunhofer ILT.
O laser está contido dentro de uma cabeça óptica montada em um braço robótico ABB 1200. "Dentro da cabeça óptica, temos dois espelhos galvométricos para desviar o feixe em um campo de trabalho de 240 milímetros por 240 milímetros", detalha Engelmann. "Além disso, há uma lente móvel para rastrear a altura z (z-shifter). Usamos apenas o robô para posicionar a cabeça de varredura acima dos componentes metálicos, e então o feixe é desviado pelos espelhos e a posição z para cada única linha da microestrutura é adaptada pelo z-shifter. Assim, não há movimento da cabeça durante o processamento. Desta forma, somos capazes de tratar peças 2.5D, permanecendo na mesma posição z para cada linha discreta mas capazes de ajustar entre linhas."
"Por razões de segurança, tanto a unidade de estruturação quanto a de união são fechadas", explica Voithofer, notando os gabinetes pretos na célula de produção piloto (Fig. 2). Assim, um portão/porta automatizado permanece abaixado durante operações a laser, abrindo para remoção de peças finalizadas e inserção de novas.
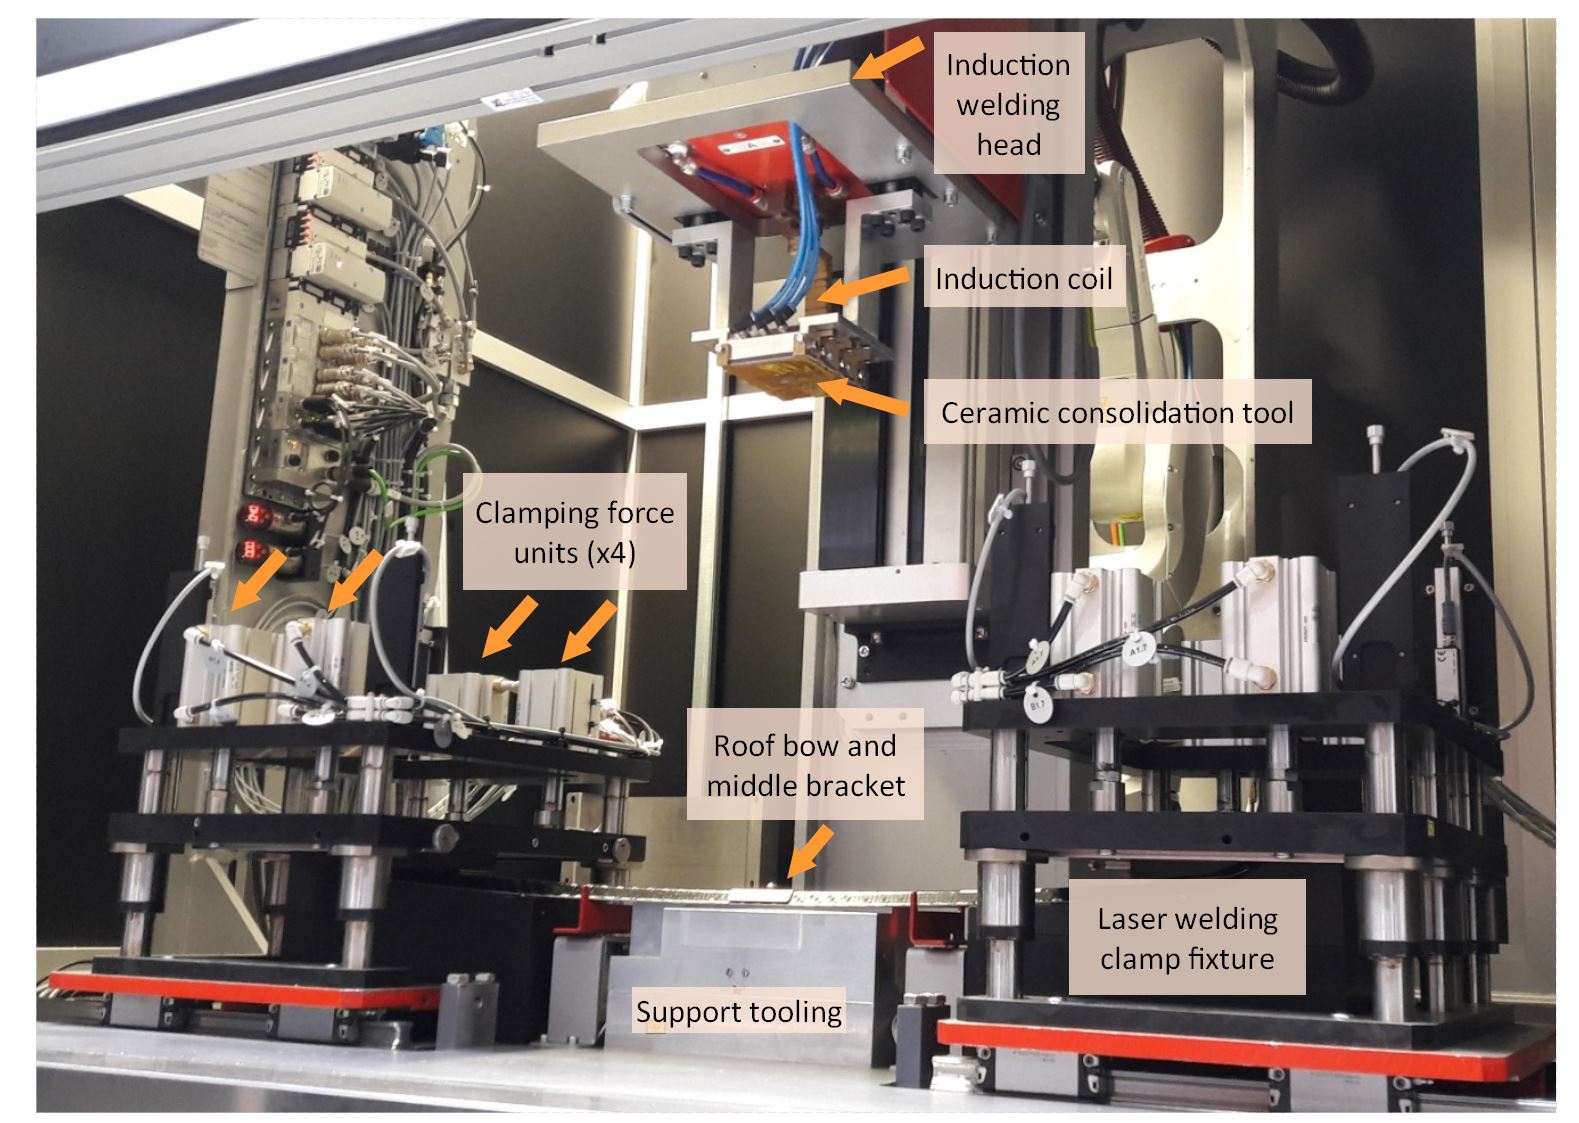
Fig. 3 Célula de união por indução e laser
Na célula de união, a união por indução é usada para fixar o suporte central enquanto a união a laser é usada para unir os suportes laterais em cada extremidade do arco de teto compósito. Fonte: IVW e Fill
União por indução e laser
Adjacente à célula de estruturação está a célula de união, que compreende duas operações distintas: união por indução do suporte central e união a laser dos suportes laterais esquerdo e direito. "Para peças maiores com complexidade moderada como o suporte central, a união por indução é um método de união mais adequado", diz Weidmann. "Uma ferramenta de consolidação cerâmica com indutor aplica pressão na área de união e é permeável para o campo eletromagnético, levando a uma entrada eficiente de energia no suporte metálico para aquecimento. Isso é conveniente para formas planas, mas mais desafiador para formas complexas, como a geometria dos suportes laterais. Assim, foi mais eficaz usar união a laser para estes." Weidmann adiciona, "União por indução é melhor para peças grandes e complexidade moderada, enquanto união a laser é mais adequada para peças com alta complexidade."
Um furo perfurado no reforço de teto compósito alinha-o em cima da ferramenta de suporte, moldada para combinar com a curvatura do reforço termoformado. Um furo cortado a laser no suporte central o localiza no reforço de teto enquanto os suportes laterais são alinhados por sua forma que combina com as extremidades do reforço de teto.
"O suporte central foi unido usando união por indução descontínua. "Este é essencialmente união por prensa quasi-estática", diz Weidmann, "o que simplesmente significa que é um processo estático, alcançando uma junta areal em um lugar, mas há movimento na direção z porque a espessura do compósito muda ligeiramente devido à pressão de consolidação aplicada durante a união (por indução)."
A unidade de união por indução contém um gerador de alta frequência KGR (Brandizzo, Itália) para fornecer um campo elétrico alternado à bobina de indução. A cabeça é movida via motor elétrico e fuso (Fig. 3) para que a ferramenta de consolidação cerâmica pressione sobre o suporte metálico. A bobina de indução na ferramenta de consolidação causa aquecimento do metal, que derrete a matriz do compósito e cria a junta. "Pressão é aplicada durante todo aquecimento e resfriamento", nota Weidmann.
A união a laser dos suportes laterais começa simultaneamente à união por indução. Dois dispositivos de fixação, localizados em cada lado da ferramenta de suporte, podem aplicar 4.000 Newtons de força de fixação aos suportes laterais. "A fixação é necessária para minimizar o espaçamento entre os componentes compósito e metálico", explica Voithofer. "Isso previne vazios na junta." Após a força de fixação ser aplicada, a cabeça a laser move-se para posição. Ela é equipada com um diodo laser LineBeam fornecido pela Leister Technologies (Kägiswil, Suíça). Johannes Eckstaedt da Leister explica que este laser tem potência máxima de saída de 600 watts em comprimento de onda de emissão de 980 nanômetros. O feixe é formado em uma linha de 27 milímetros por 1 milímetro por lentes ópticas, e é focado no suporte metálico. A cabeça a laser é montada em um braço robótico que permite que ela se mova ao longo da superfície moldada do suporte. "Definimos velocidades diferentes para cada área dos suportes para alcançar uma temperatura de união homogênea, reduzindo estresse térmico para os melhores resultados de união", diz Eckstaedt.
Em geral, a união a laser pode usar união por transmissão ou condução de calor. Para união por transmissão a laser, o compósito sendo unido deve ser transparente para o comprimento de onda selecionado do laser. O laser então passa através do compósito, atinge a superfície metálica do suporte e a aquece. No entanto, este método não foi usado no demonstrador FlexHyJoin porque o laminado organofolha do reforço de teto não era transparente a laser. Em vez disso, o método alternativo de união por condução de calor foi usado. Este simplesmente aplica o laser diretamente na superfície metálica, que conduz calor através do material base metálico para o compósito, derretendo a matriz PA6 a 220-300°C e criando a junta. "Devido à alta condutividade térmica dos suportes de aço, o calor do laser se espalha rapidamente, unindo eficientemente os suportes laterais", diz Voithofer.
Passo 1. Arcos de teto TPC e suportes metálicos são carregados manualmente na gaveta de peças da célula FlexHyJoin. A gaveta é fechada e a produção começa.
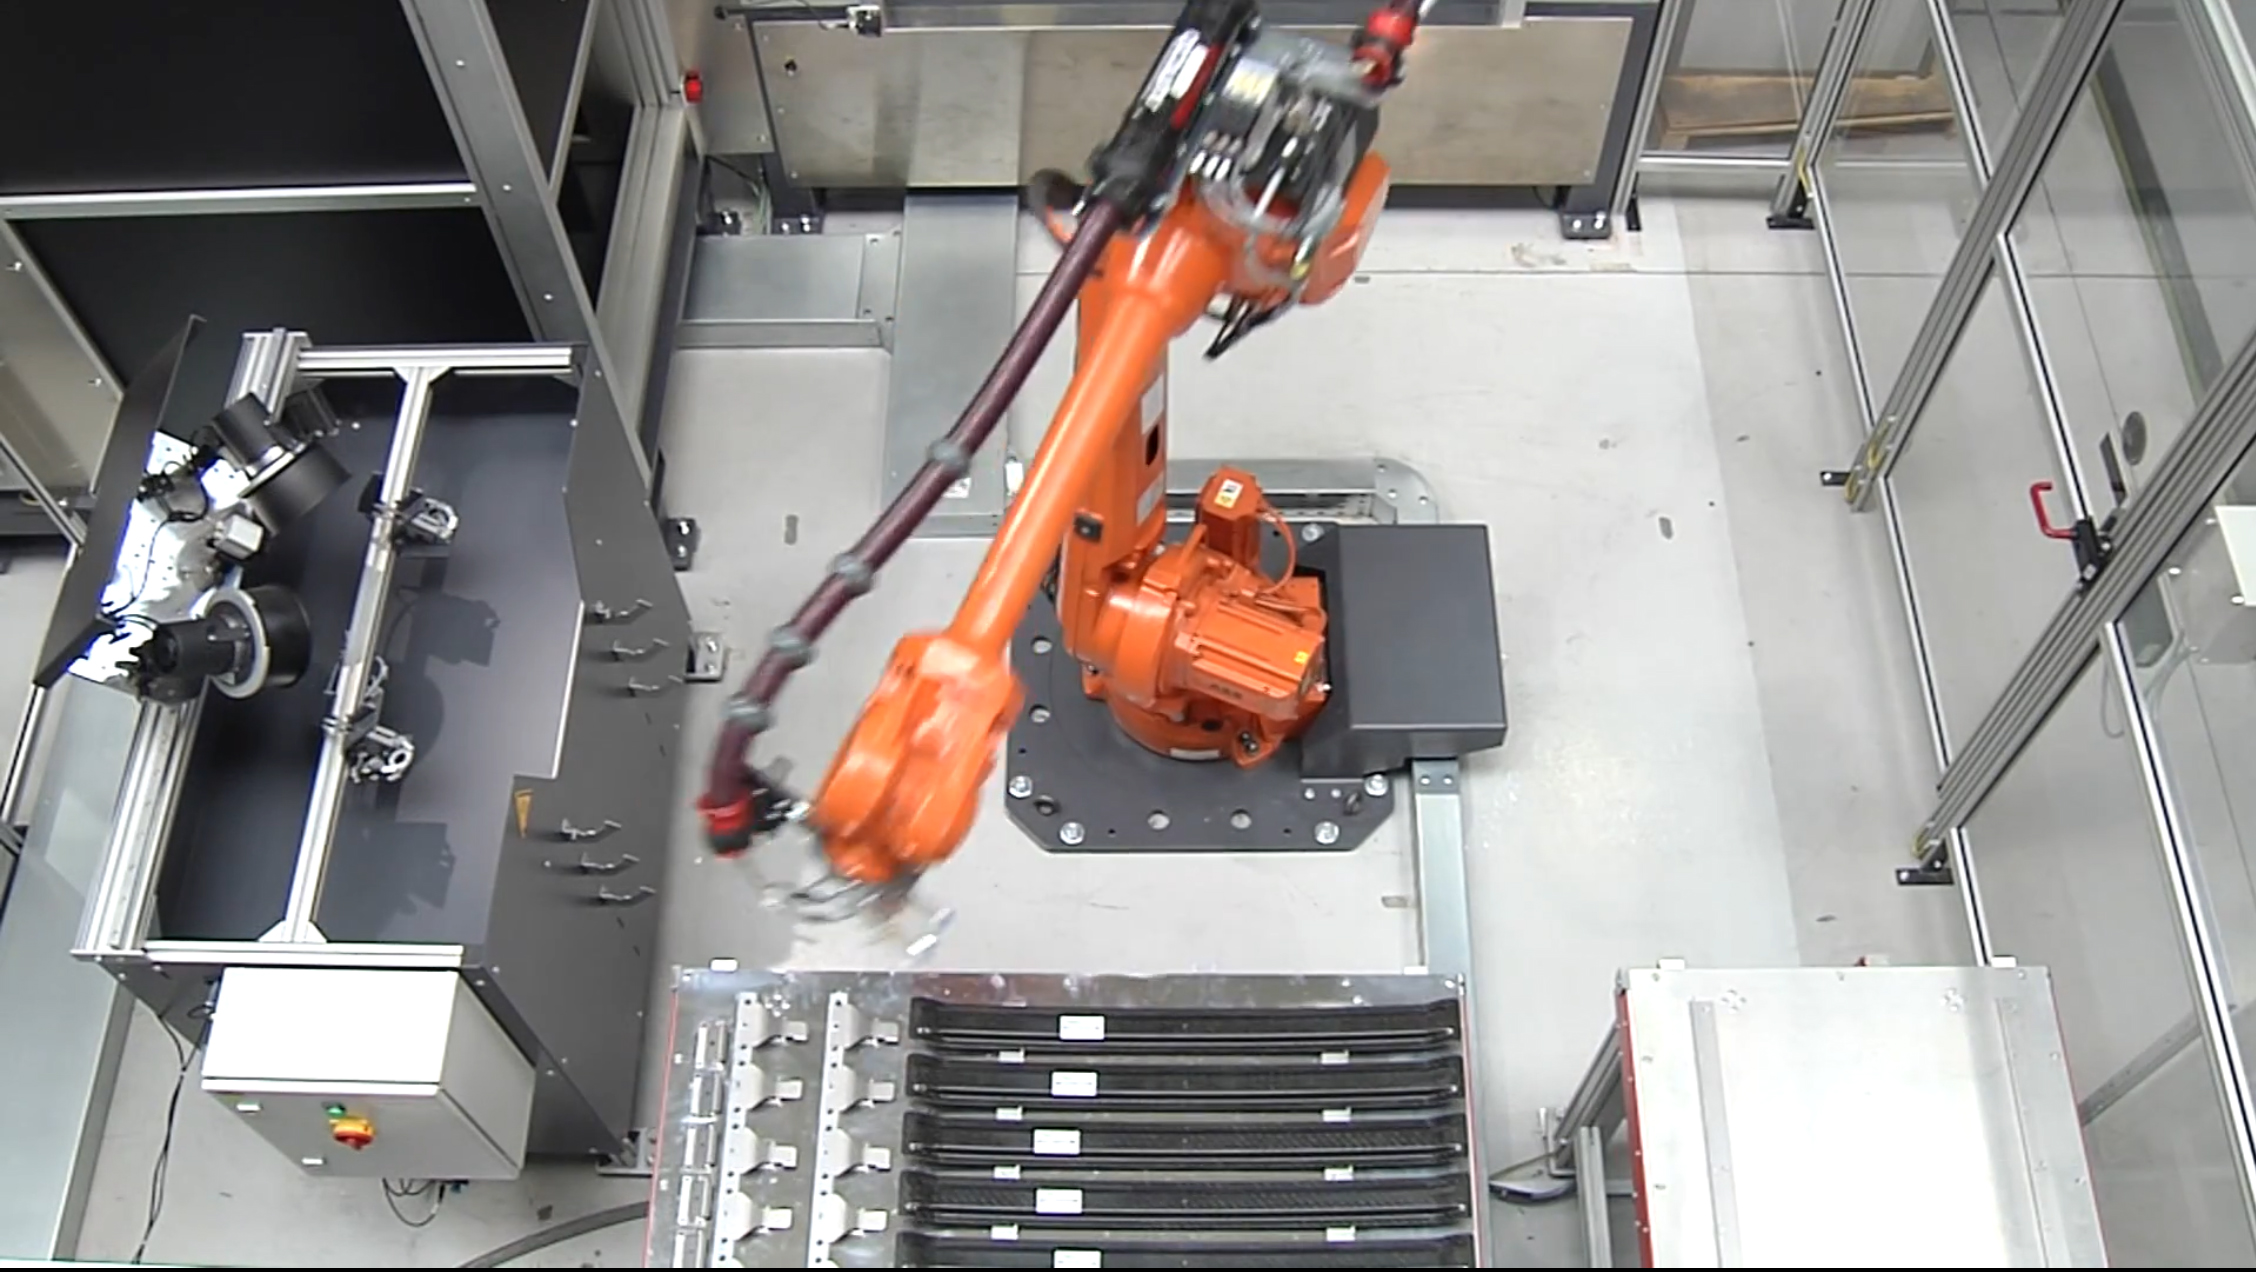
Passo 2. O robô pega um conjunto de suportes metálicos e coloca estes na célula de estruturação. A porta de proteção a laser fecha.
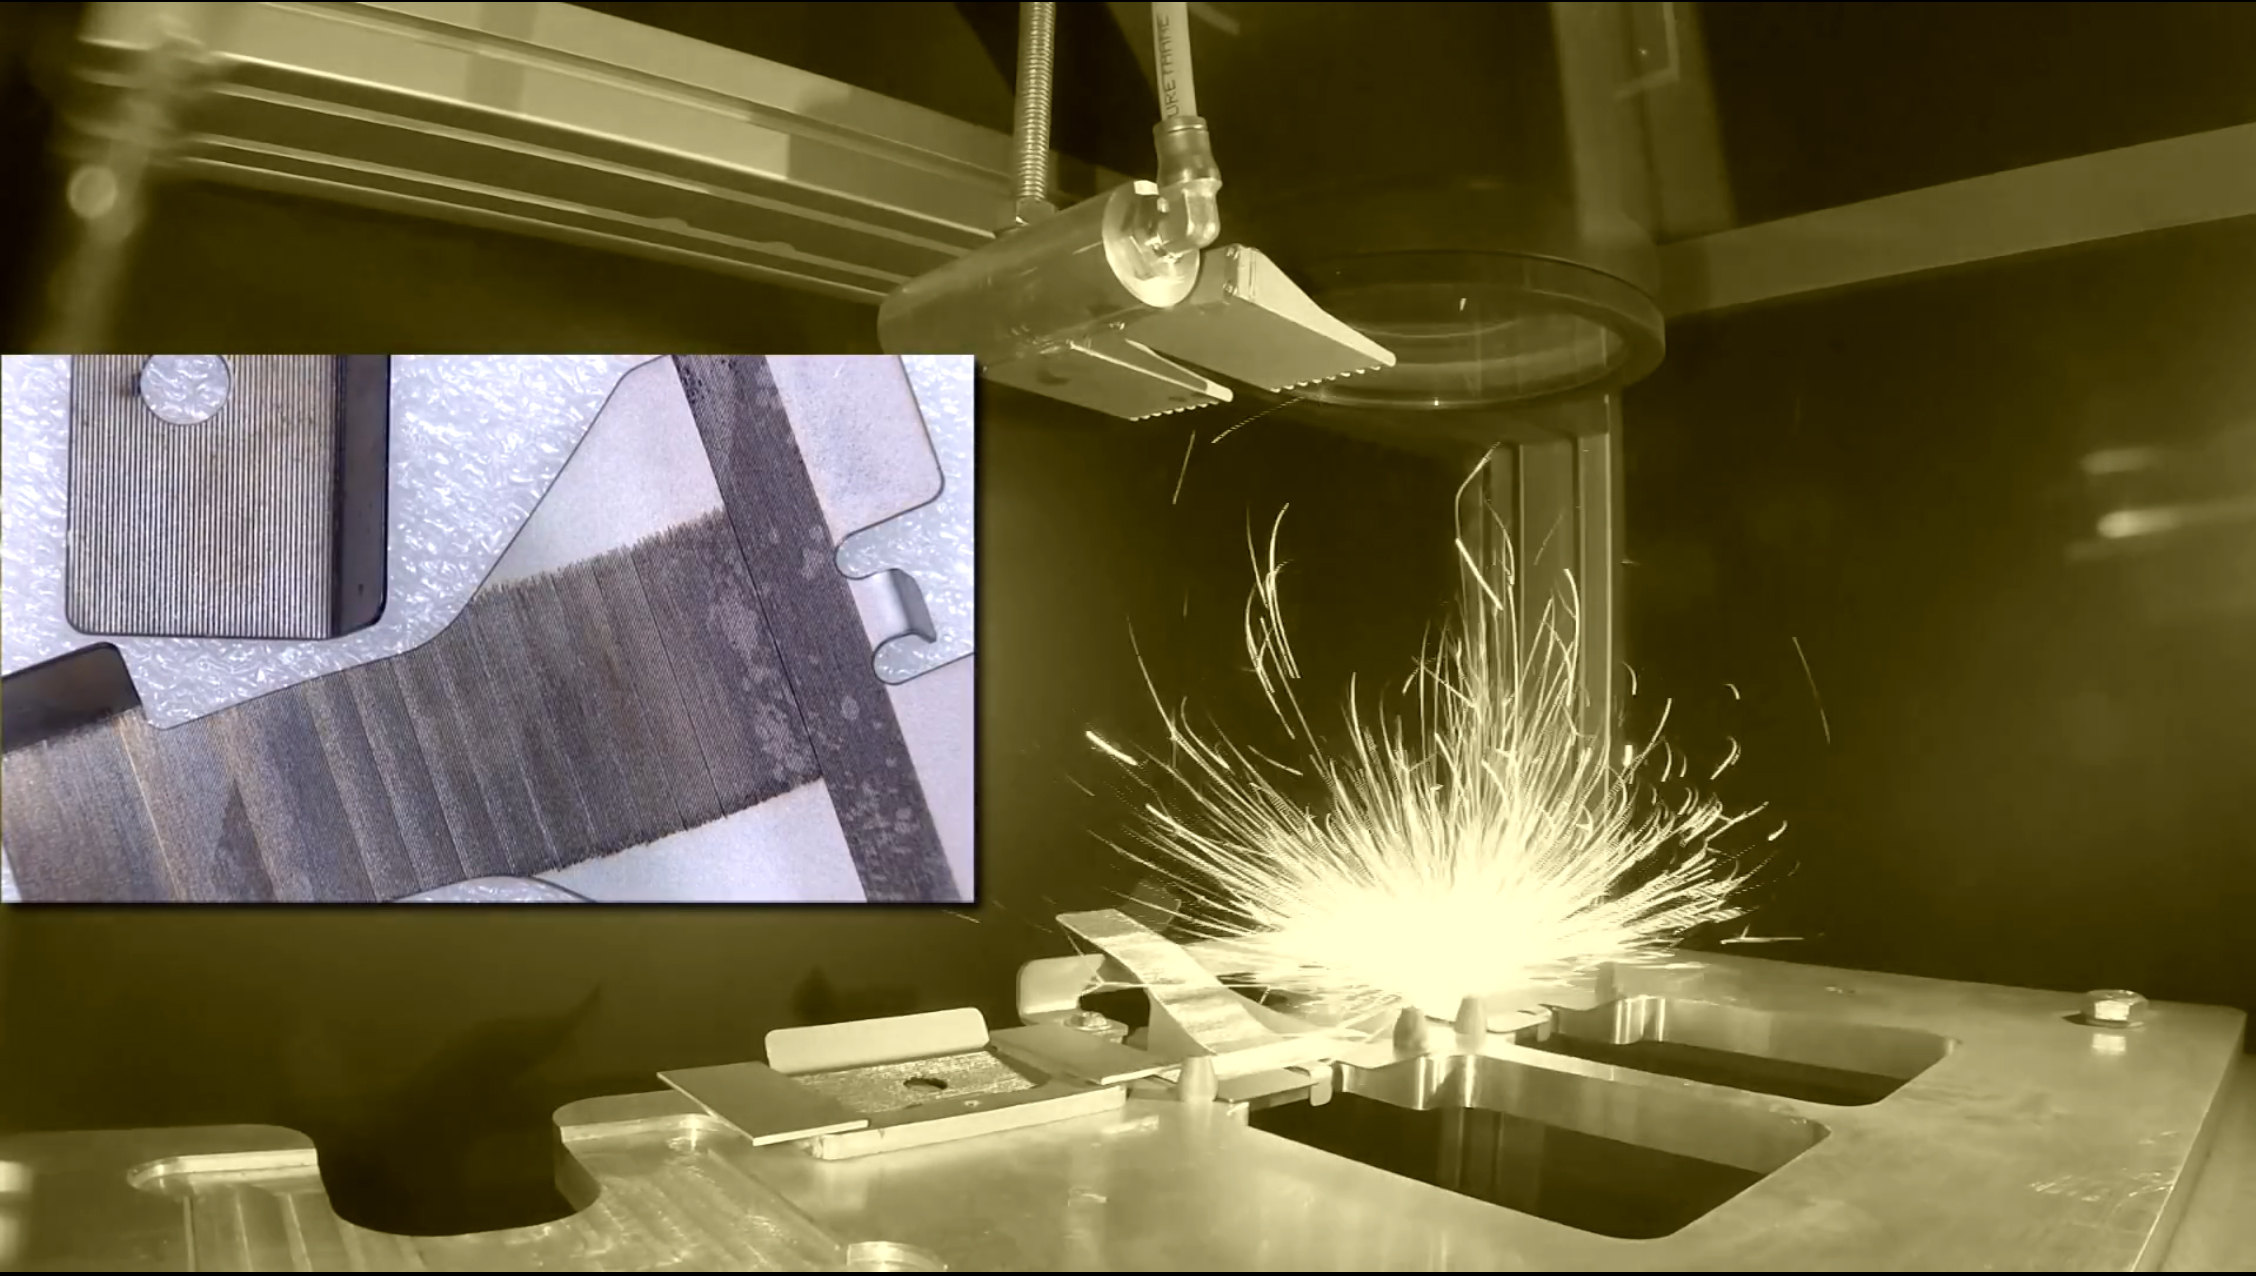
Passo 3. Dentro da célula de estruturação, um laser de fibra de alta potência cria rebaixos na superfície do suporte a ser unido no reforço de teto compósito.
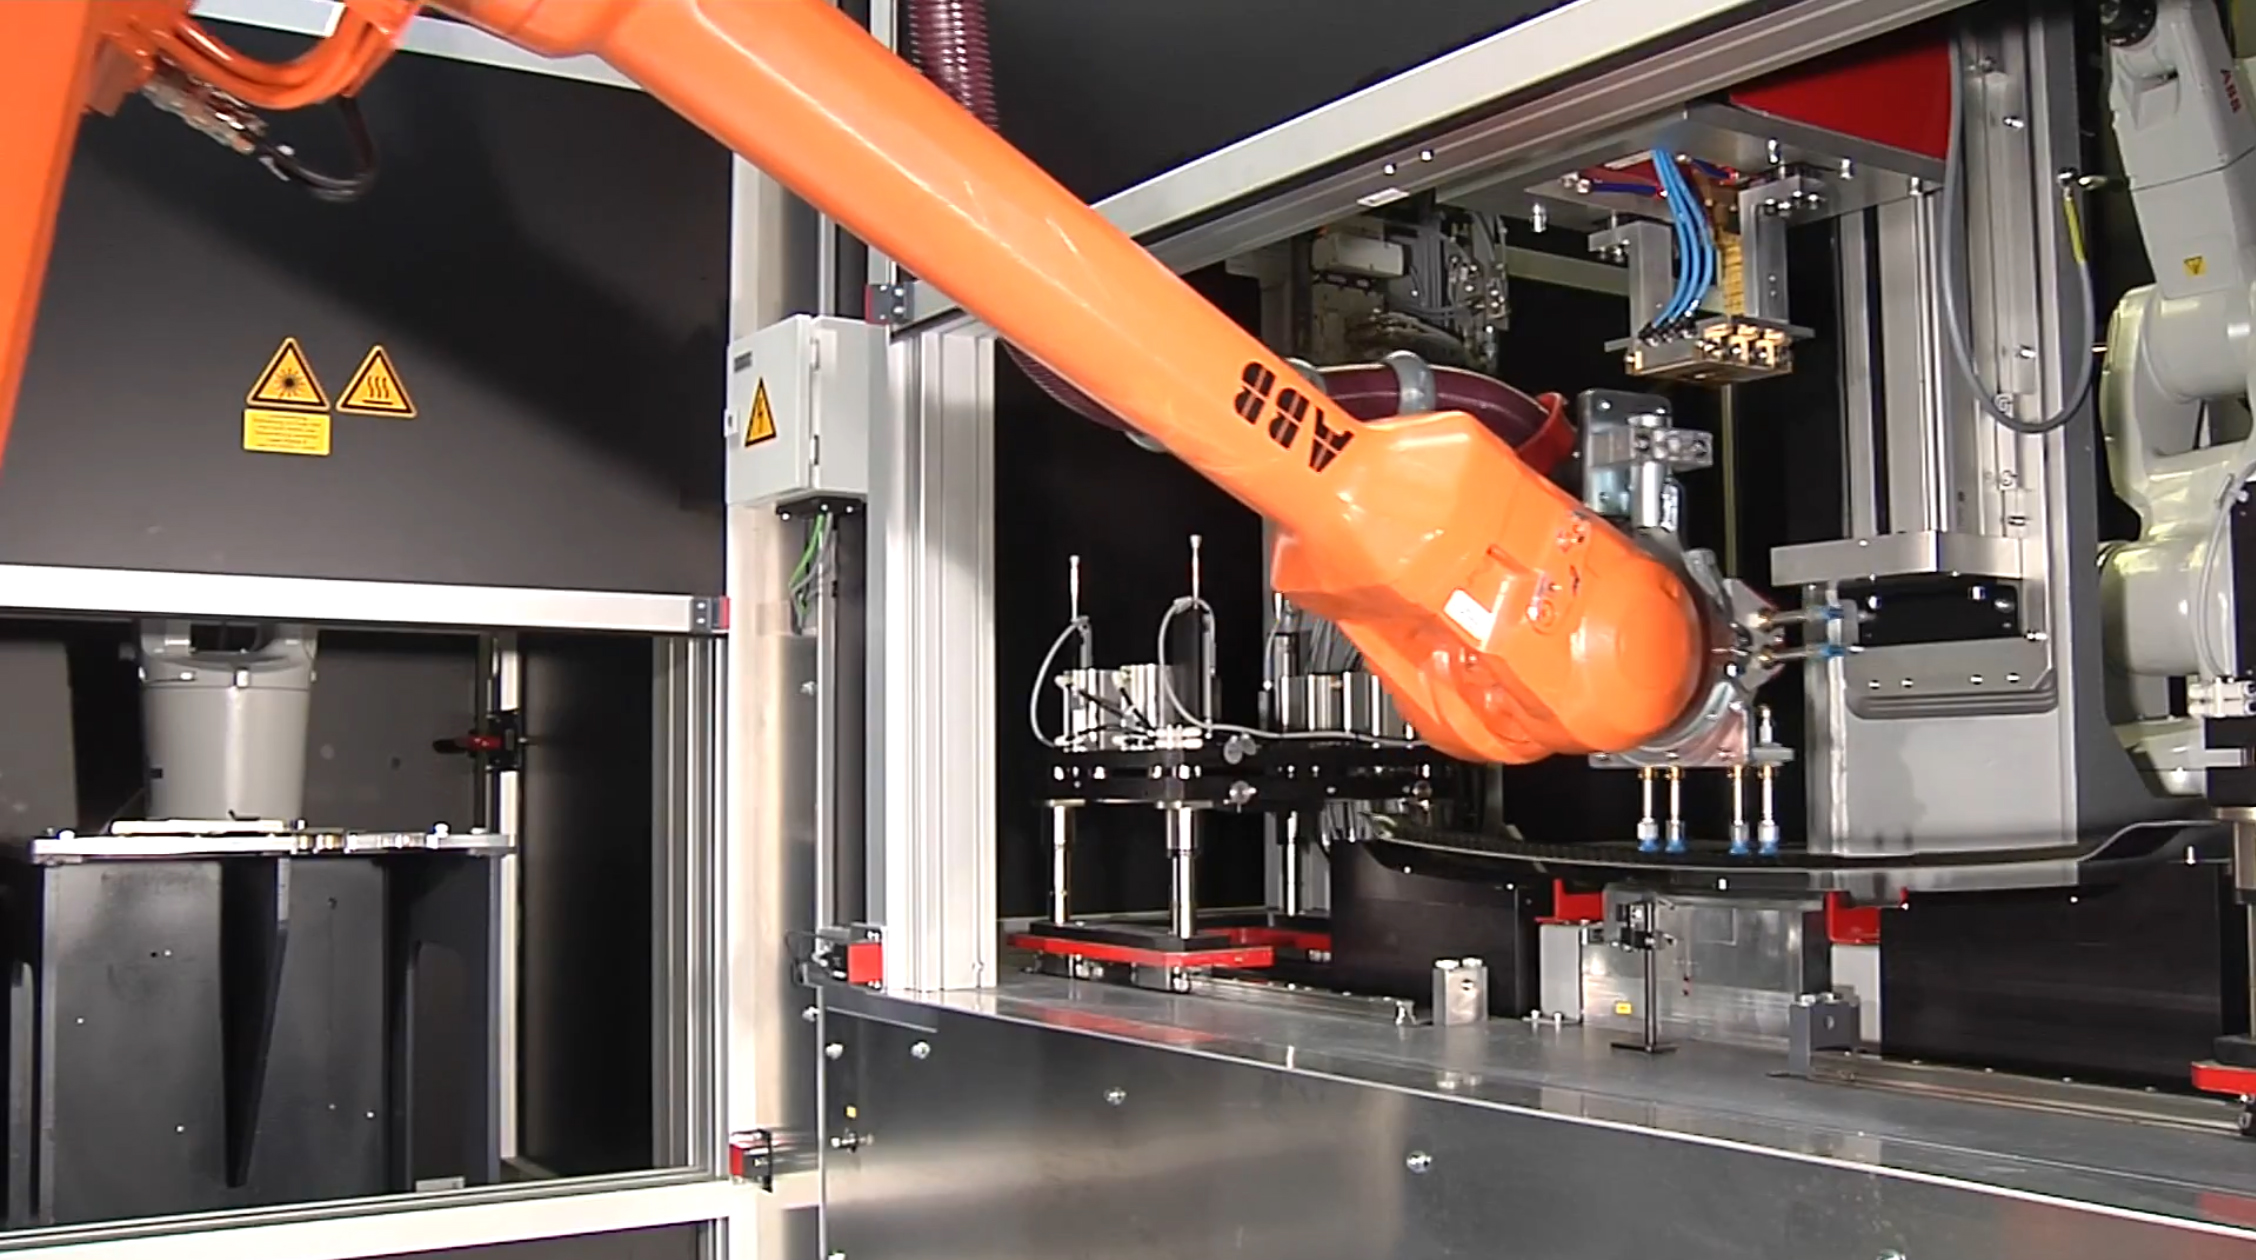
Passo 4. Enquanto os suportes são tratados a laser, o robô pega um arco de teto TPC da gaveta de peças e coloca-o na célula de união, à direita da célula de estruturação.
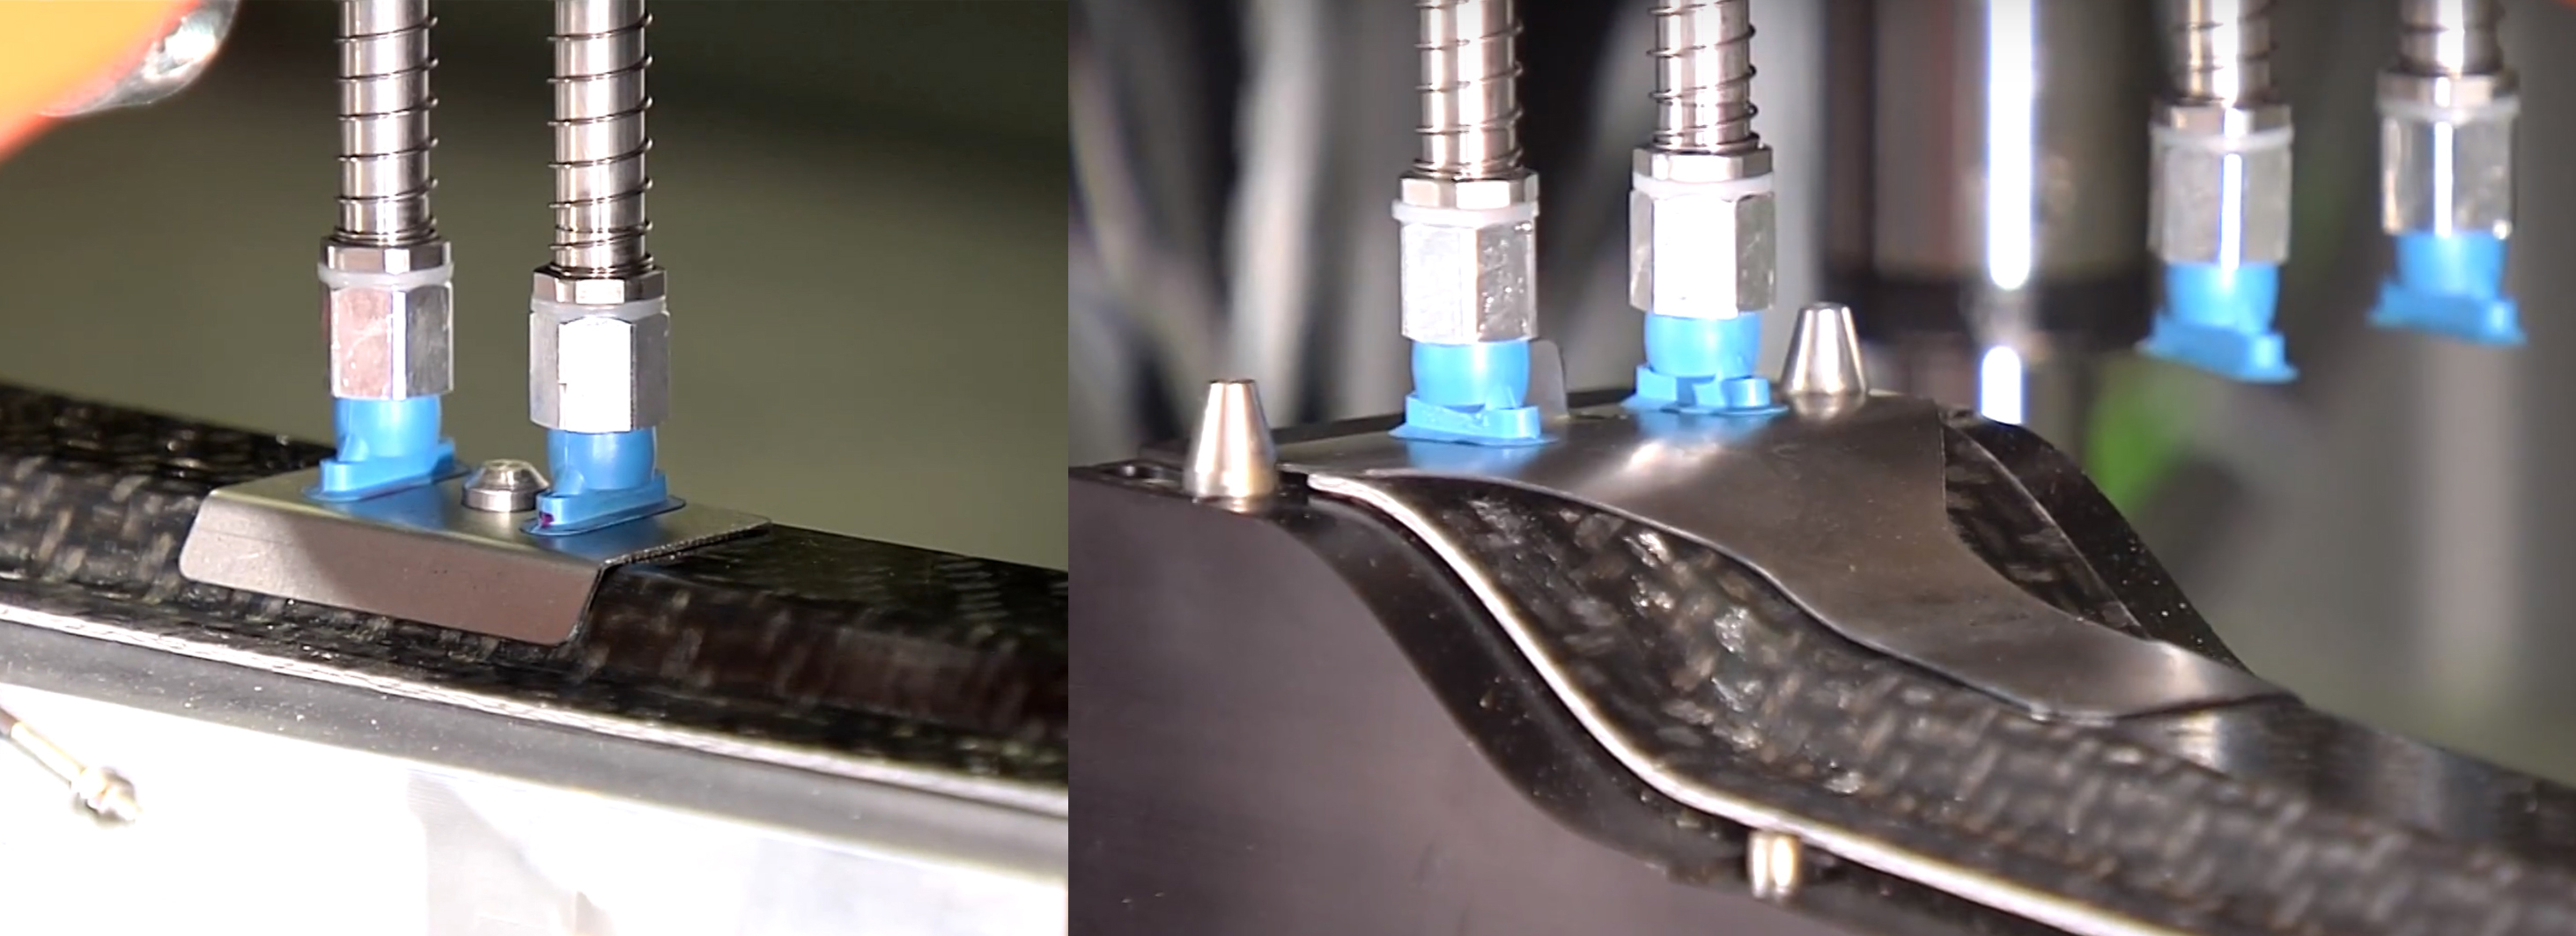
Passo 5. O robô volta à célula de estruturação, pega os suportes tratados e coloca-os, lado estruturado para baixo, sobre o arco de teto TPC.
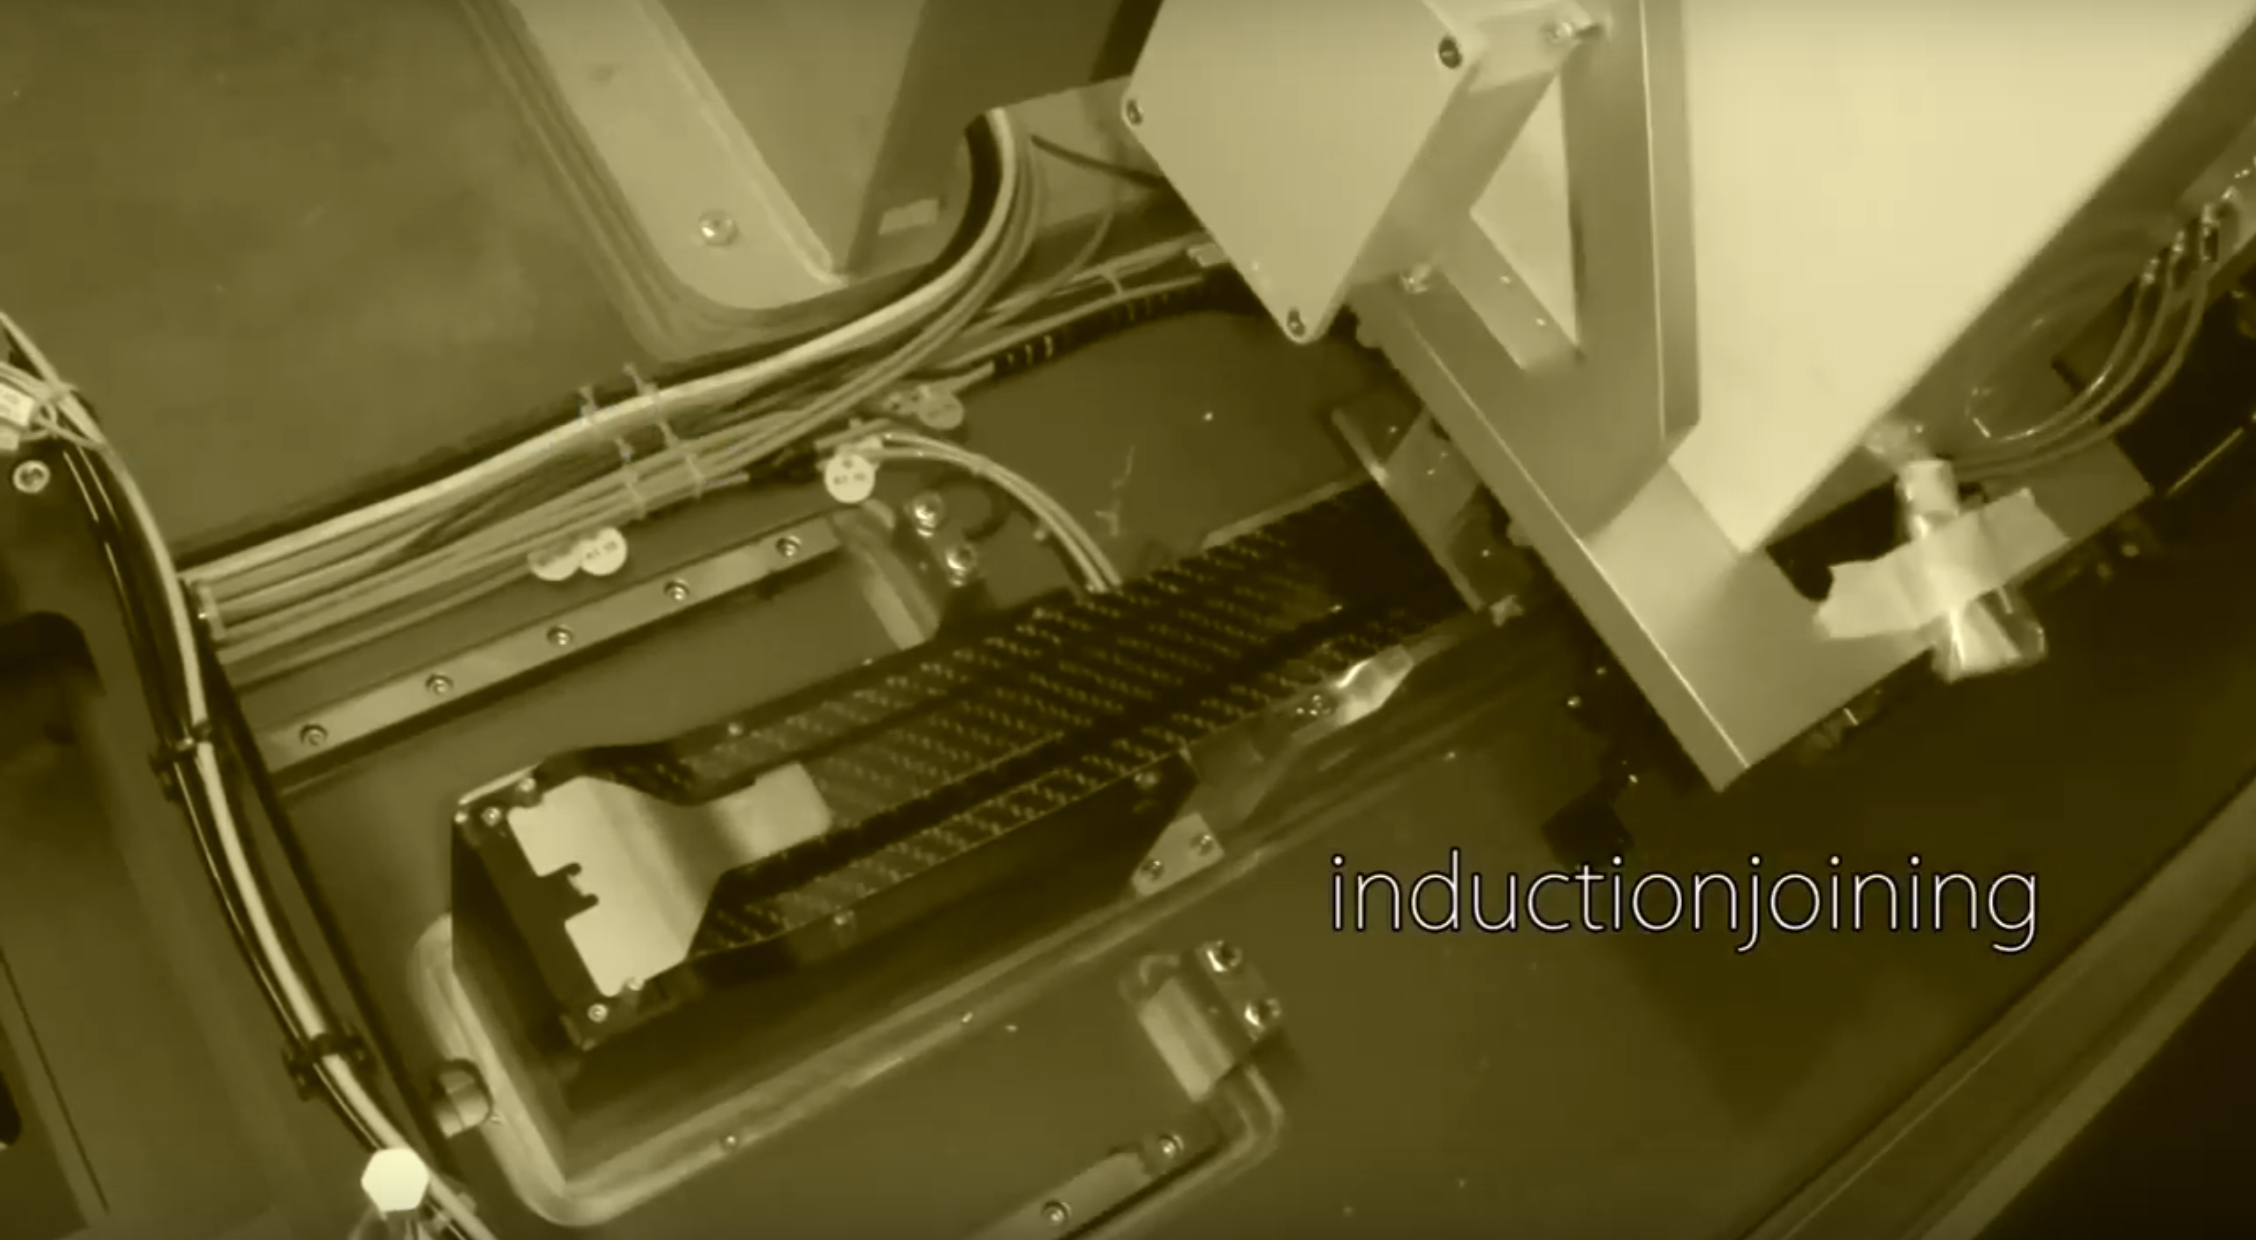
Passo 6. O robô então coloca unidades de fixação nos três suportes. A unidade de união por indução desce sobre o suporte central. A bobina de indução faz o suporte metálico aquecer, derretendo a matriz PA6 do compósito subjacente.
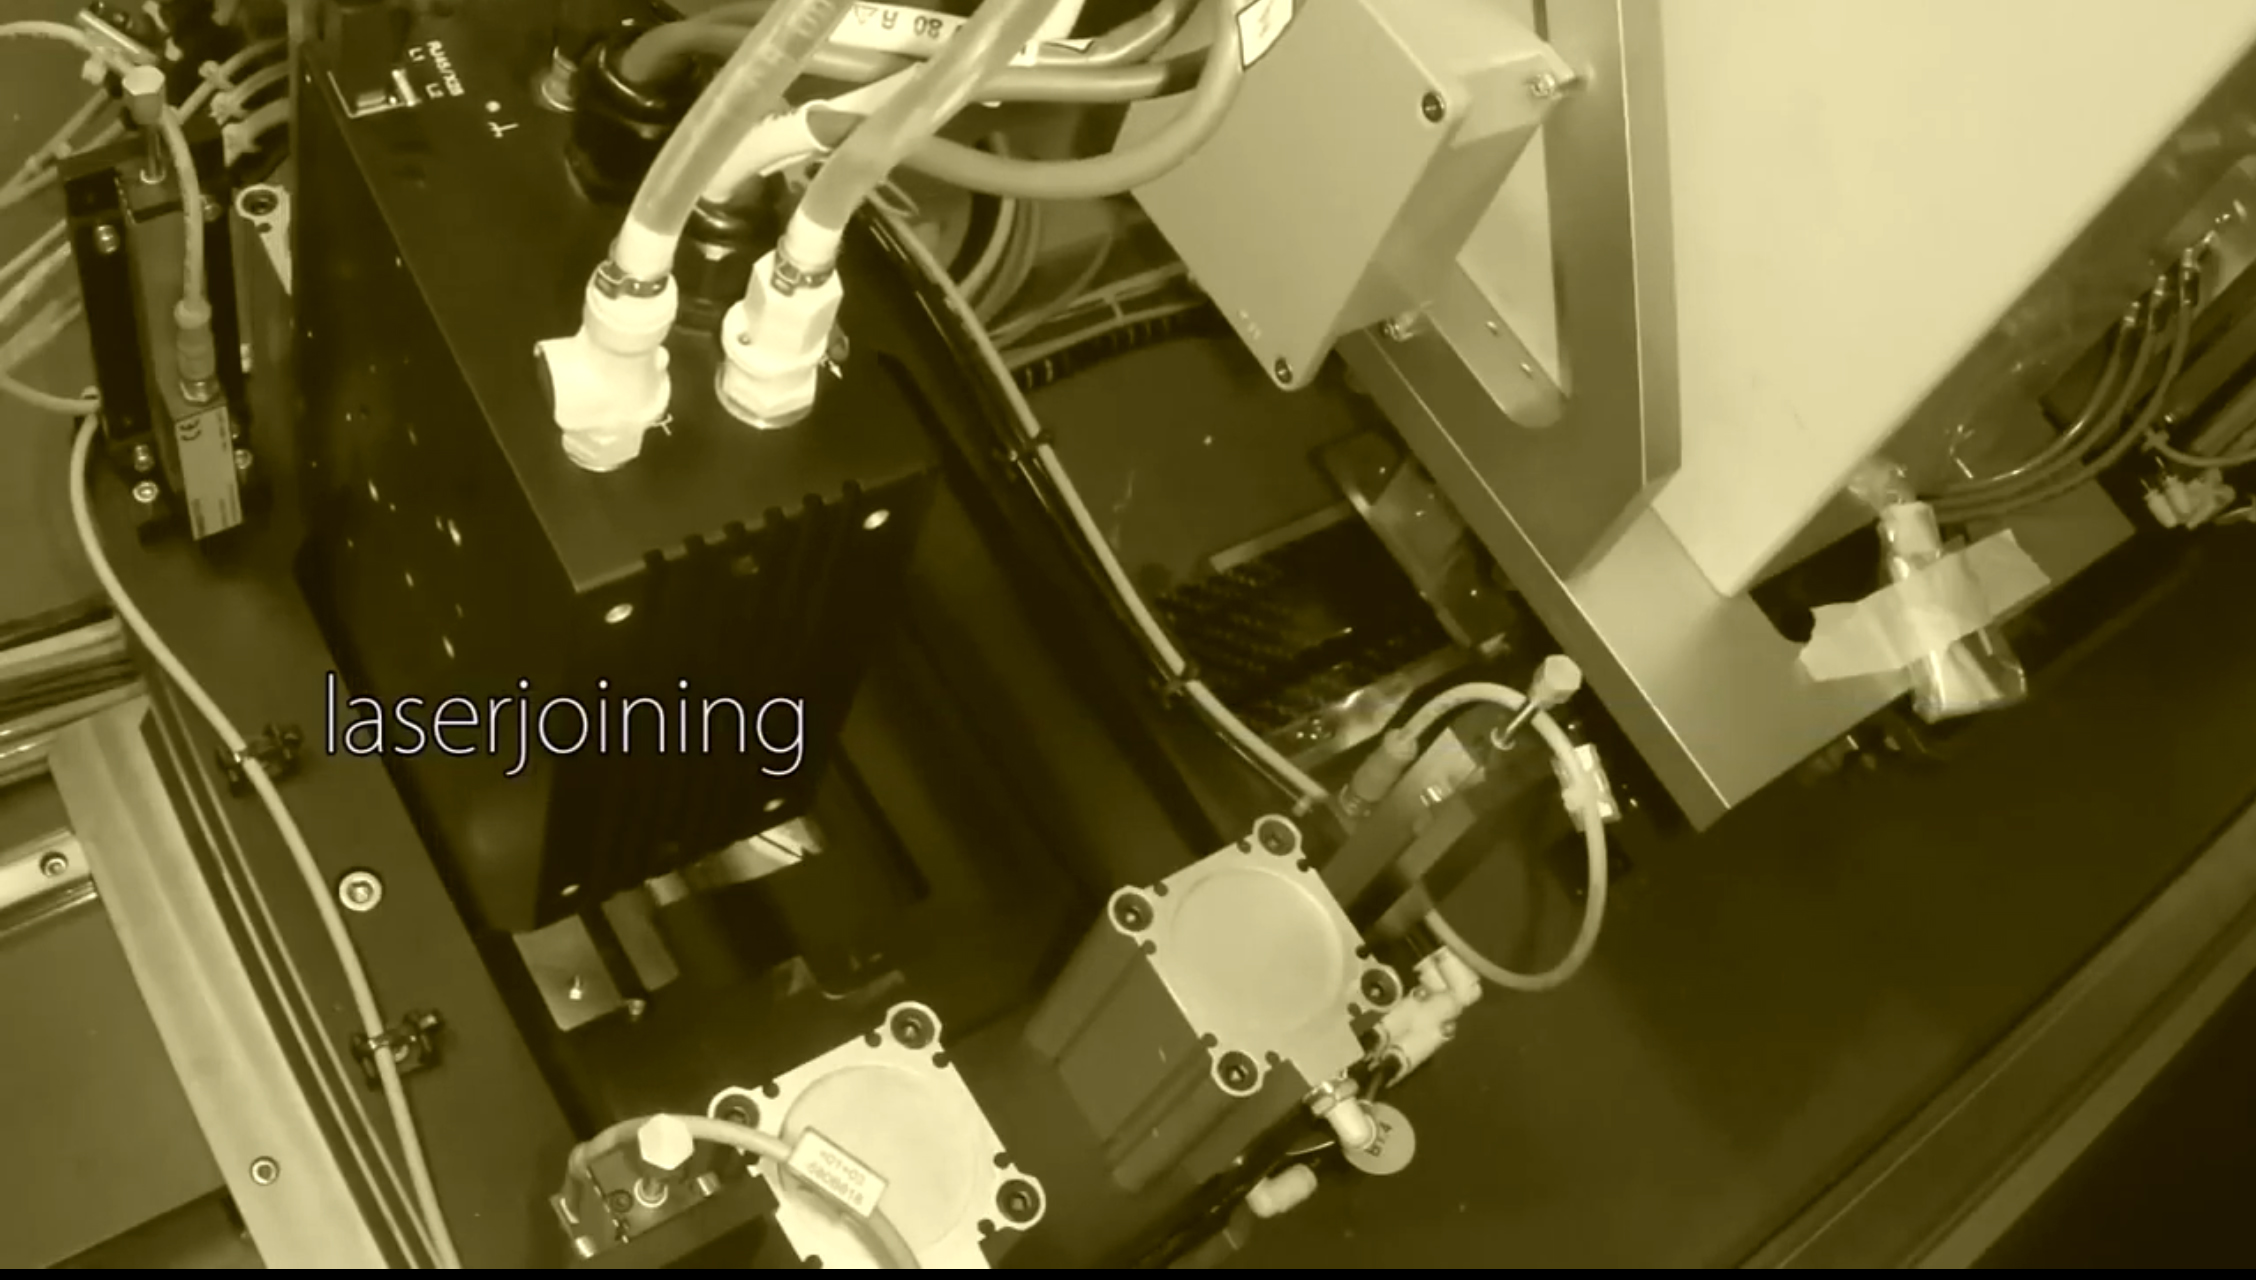
Passo 7. Enquanto a união por indução é completada, a unidade de união a laser é baixada para unir o suporte lateral esquerdo e depois o direito. O laser aquece o metal, fazendo a matriz PA6 subjacente derreter nos rebaixos, criando uma junta de alta resistência.
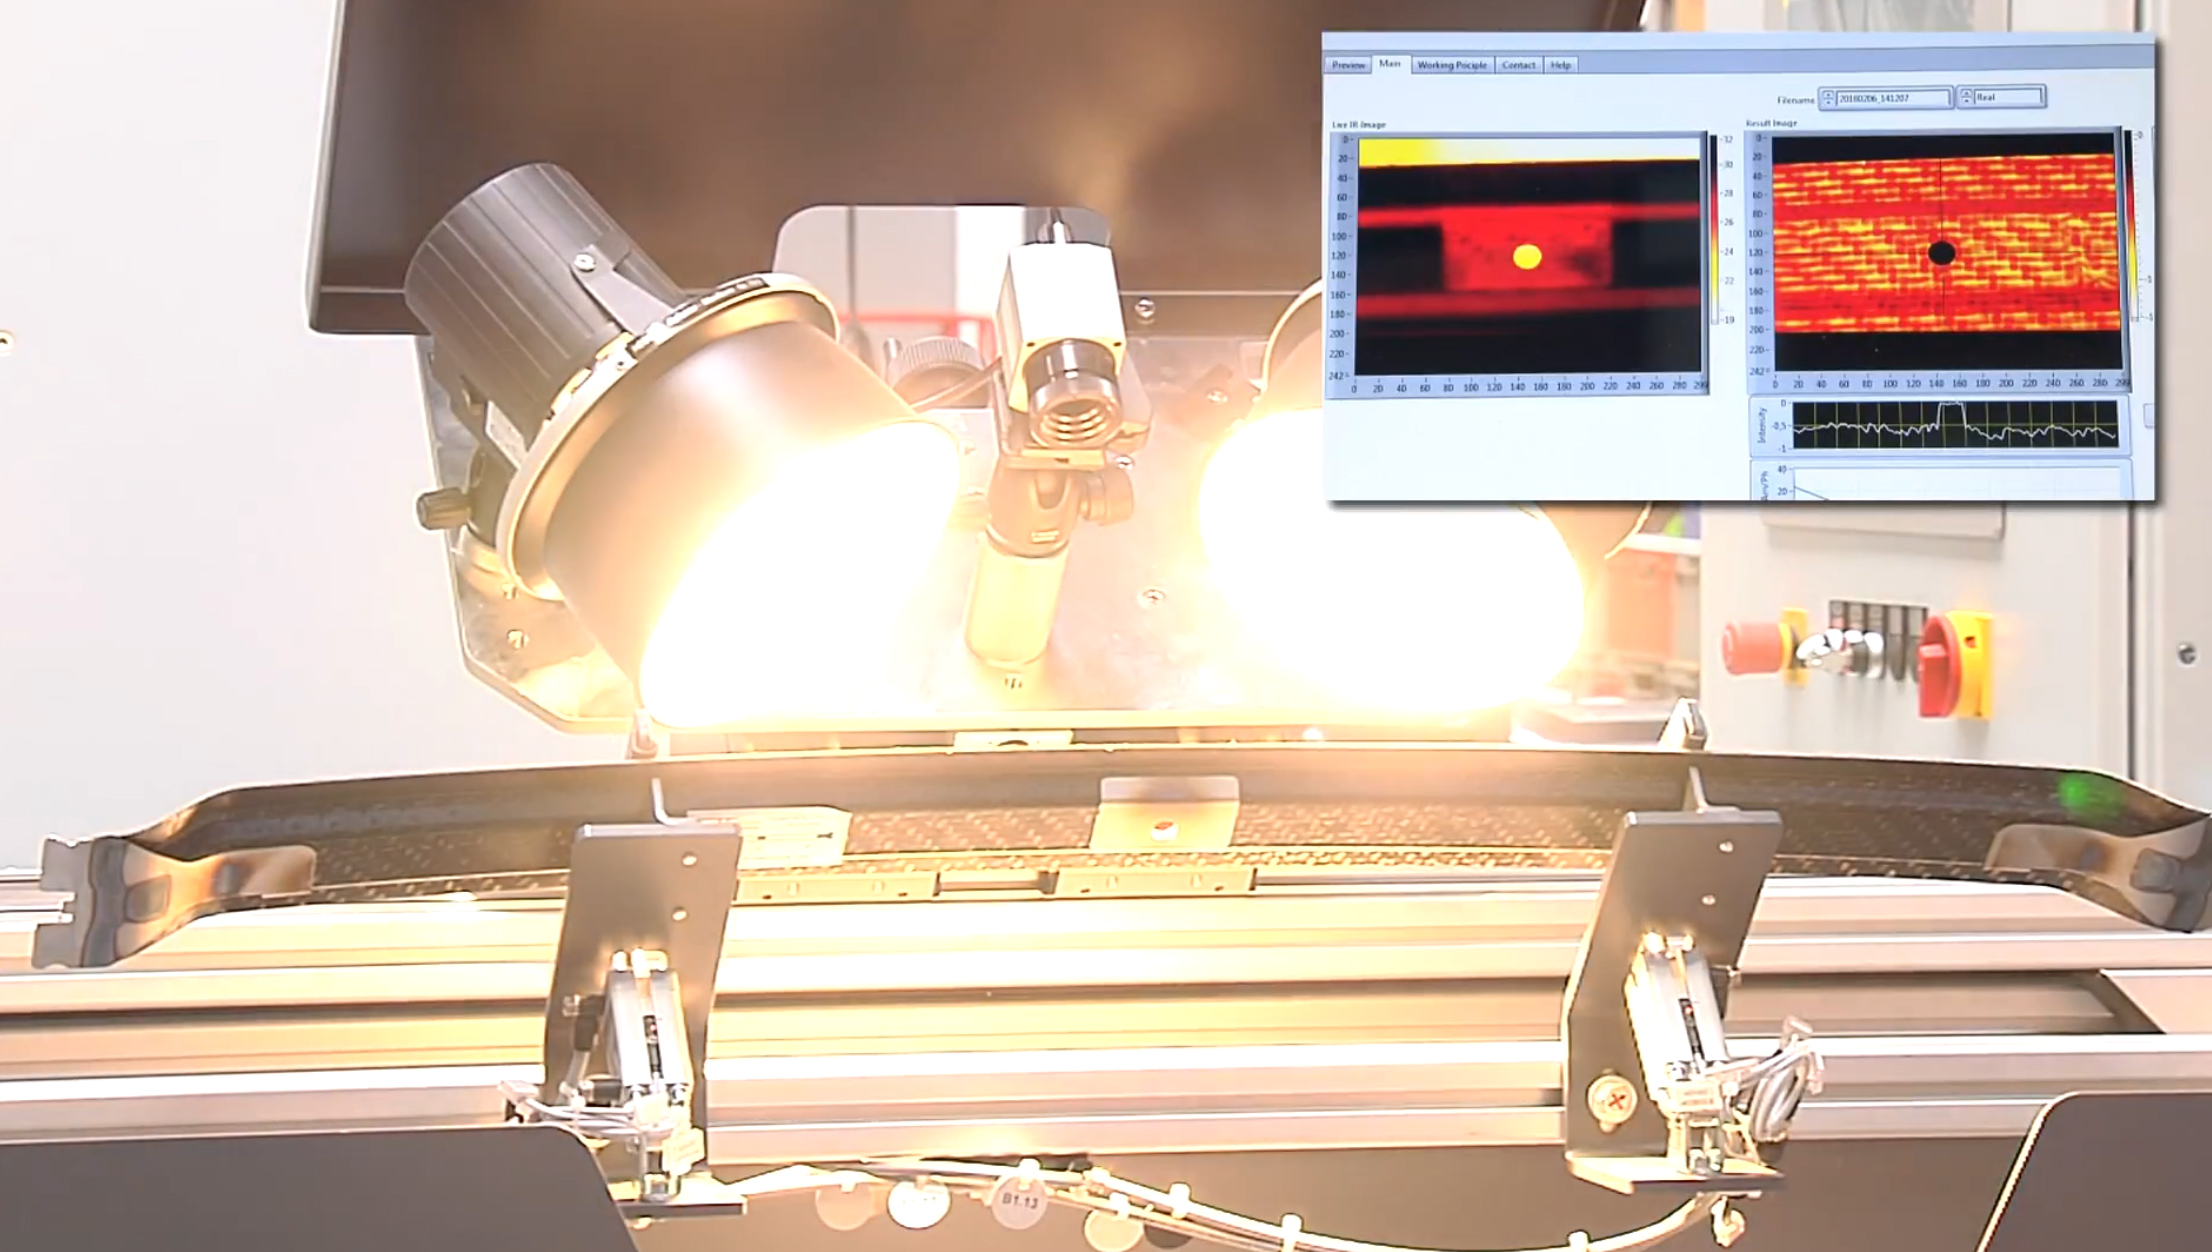
Passo 8. A estrutura híbrida completa é colocada na célula de END onde termografia lock-in é usada para detectar falhas. Lâmpadas halógenas aquecem a superfície do compósito e uma câmera IR mede a resposta ao longo do tempo. Análise destes dados é processada para fornecer uma avaliação visual de qualidade.
Controle do processo de união
O método básico para controlar ambos os processos de união é medir a temperatura e tempo versus um conjunto de parâmetros otimizados definidos através de testes. "Portanto, produzimos amostras de teste de união com diferentes parâmetros e realizamos testes mecânicos para cada conjunto de parâmetros usando configurações de teste especiais. Para o suporte lateral, uma combinação de teste de cisalhamento e descascamento foi desenvolvida, e para o suporte central usamos um teste de carga de pressão, comparável a um teste de cisalhamento de sobreposição, mas você empurra em vez de puxar, para obter uma carga de cisalhamento na área de união", diz Popow. A configuração destes testes especiais foi projetada junto com a EDAG Engineering GmbH (EDAG, Fulda, Alemanha), que também fez a análise dos resultados dos testes. Seguindo este procedimento, o melhor conjunto de parâmetros para os processos de união foi identificado e então usado na célula de produção piloto.
"O processo de união por indução foi calibrado antecipadamente", diz Weidmann. "Sabemos que alcançamos a temperatura de união após aproximadamente 30 segundos, mas também medimos a temperatura in-situ por razões de segurança para evitar superaquecimento." Um pirômetro, que mede remotamente a radiação de uma superfície, foi usado para medir um ponto quente conhecido na área de união por indução. "Mas não pode fornecer medições precisas da união a laser devido ao alto nível de luz e calor irradiados in-situ", ele explica. No entanto, sensores de contato poderiam ser usados no lado do compósito das áreas de união a laser, embora não fossem aplicáveis para o processo de união por indução porque são tipicamente feitos de metal e aqueceriam por indução e distorceriam a medição.
"As áreas aquecidas para todas as juntas também são cobertas pela ferramenta de prensa e fixações de fixação", nota Weidmann. "Assim, validamos a mudança de espessura do componente devido a pressão e calor antes e depois da união como um método de garantia de qualidade." Esta mudança de espessura é medida por um sensor de distância integrado na ferramenta de posicionamento para o reforço de teto (também mostrado na Fig. 3). "Quando pressionamos as peças juntas, o sensor de distância é movido", ele explica. "Quando aplicamos calor e pressão de união, o polímero de matriz derretido flui para as cavidades da estruturação a laser e é ligeiramente espremido para fora da zona de união até a junta esfriar. Isso leva a uma mudança de espessura que é registrada pelo sensor de distância." Weidmann e a equipe do IVW correlacionaram esta distância à qualidade da peça. "Uma mudança de espessura — em outras palavras, uma compactação — maior que 0,1 milímetro significa que a qualidade da junta é boa", nota Weidmann.
END em linha
O IVW desenvolveu outro método para garantia de qualidade — teste de termografia em linha. "Para garantia de qualidade, o objetivo principal era ver as propriedades na área da junta", explica Popow. "Mas isso era muito difícil, então realizamos termografia no lado do compósito das juntas após a peça ser completada."
O IVW escolheu uma técnica de termografia ativa chamada Termografia Lock-In porque oferece uma melhor relação sinal-ruído que outros métodos ativos (ex: Termografia de Fase de Pulso) e também pode inspecionar defeitos mais profundos. "A ideia básica é colocar calor no compósito, que então conduz para a área da junta e volta para a superfície", diz Popow. "Com Termografia Lock-In, o componente é excitado com uma frequência definida sobre vários períodos. Então analisamos esta resposta ao longo do tempo. Se você tem áreas entre a superfície do compósito e a área da junta que não são homogêneas devido a um vazio ou defeito, isso aparecerá na resposta térmica."
A resposta térmica é capturada como uma imagem. Os pontos que compõem estas imagens são pixels, abreviação de picture elements. Cada pixel também é um ponto de medição. Assim, o sinal de temperatura para cada pixel sobre toda a área de inspeção é analisado. "Como resultado, você obtém informação de amplitude e fase para cada pixel, e o software então reconstrói isto para uma imagem novamente, que pode ser inspecionada visualmente", ele adiciona. Mas também forneceu grandes conjuntos de medições para as 126 peças testadas. "Correlacionamos estes resultados de END com os resultados dos testes mecânicos realizados pela EDAG", diz Popow. Sua equipe também testou a área da junta após remover os suportes — ou seja, testes destrutivos. "Assim, correlacionamos três conjuntos de resultados de teste e agora podemos identificar áreas de junta de baixa resistência versus alta resistência a partir da análise visual dos resultados de termografia", ele diz.
Célula integrada para produção em massa
Uma das maiores conquistas do FlexHyJoin, diz Weidmann, é integrar todas as unidades de tecnologia, cada uma desenvolvida por um parceiro de projeto diferente, em uma linha de produção automatizada e otimizada. Voithofer, o integrador dos equipamentos na Fill, explica que "cada conjunto de equipamentos enviado para nós usava um controlador diferente. Tive que conceber um PLC mestre para controlar todas as diferentes unidades de processo." Isso incluía os fechamentos a laser e o robô de manuseio da célula, que foram fornecidos pela Fill. "Também foi muito difícil fazer todos estes passos de processo trabalharem juntos porque levam quantidades diferentes de tempo", ele adiciona.
Voithofer começou desenvolvendo uma arquitetura para cada unidade de processo e robô, considerando como posicionar estes para o melhor fluxo. "Nosso conceito era manter as três estações — estruturação, união e END — modulares, em três habitações separadas", ele diz. "Desta forma, poderíamos extrair unidades individuais e usá-las em feiras ou outros projetos de demonstração, e então retorná-las. Então, a célula de trabalho é modular, mas integrada."
As décadas de experiência da Fill neste tipo de integração de sistemas para produção serial de compósitos ajudaram a alcançar o que Popow vê como o maior feito do FlexHyJoin: mover de escala de laboratório para escala industrial. "Somos o primeiro consórcio a realizar um processo como este, que é adequado para produção em massa de compósitos unidos a metal", ele diz. "Este processo pode ser usado para muitas peças automotivas como links estabilizadores, para-choques e portas", nota Voithofer. "Há muitas peças compósitas que se conectam a peças metálicas em uma BIW leve."
Adaptação para múltiplas indústrias
No entanto, há algumas mudanças necessárias antes que a célula seja colocada em produção serial. "Não manteríamos mais a estruturação a laser e união em fechamentos separados, mas combiná-los em um", diz Voithofer. "Isso removeria a necessidade de portas de fechamento abrirem e fecharem entre estes processos, reduzindo tempo de ciclo." Ele também conectaria todas as estações linearmente em uma esteira transportadora. A linha assim rodaria continuamente, com peças pegas e colocadas de volta na esteira para cada estação antes de sair da célula pronta para montagem em uma BIW. Isso reduziria ainda mais o tempo de ciclo. Gavetas expandidas capazes de alimentar centenas de peças permitiriam que a linha rodasse por turnos inteiros sem necessidade de reabastecimento.
Embora esta célula de produção piloto tenha sido direcionada para a indústria automotiva, Popow nota que pode ser facilmente adaptada para aeroespacial, bens esportivos/de consumo e aplicações industriais. "Na verdade, essa era uma das principais diretrizes", diz Weidmann, "que deve ser capaz de unir diferentes geometrias e peças. A única mudança deve ser a ferramenta de compactação de união por indução, as fixações de fixação para união a laser e a ferramenta de suporte. As partes principais da célula devem permanecer as mesmas." Ele nota que o IVW também demonstrou união híbrida de titânio e aço a compósitos organofolha de fibra de carbono tecida/polifenileno sulfeto (PPS) e agora está desenvolvendo demonstrações de polietereetercetona (PEEK) e polieterecetonacetona (PEKK). "Isso simplesmente requer adaptar os processos de união para temperaturas mais altas e redefinir parâmetros de processo ótimos", diz Weidmann. "A célula está aberta a uma variedade de materiais, incluindo alumínio e cobre, bem como outros sistemas de matriz termoplástica compósita como polipropileno e polietileno."
"Os parceiros do projeto trabalharam bem juntos e estão entusiasmados em ir além no desenvolvimento", ele nota. "Acreditamos que este tipo de produção é muito promissor, e a resposta que recebemos da indústria até agora mostra que há uma variedade de empresas que veem esta promessa também."
Resina
- Solvay Amplia Produção de Compósitos Termoplásticos com Nova Fábrica em Greenville
- Esferas Híbridas Ti₀.₉₁O₂/CdS: Síntese, Caracterização Estrutural e Excepcional Transição Óptica Indireta
- Previsão de Impedância de Superfície de Estruturas Híbridas Metassuperfície-Grafeno no Regime Terahertz
- Fraunhofer Implementa Automação Engel de Ponta para Avançar P&D de Compósitos Termoplásticos
- Por Que a Seleção da Resina Importa: Aumentando Resistência e Desempenho do Compósito
- Instituto DLR de Estruturas e Design Avança Tecnologia de Fuselagem em Compósitos Termoplásticos
- Kits de reparo portáteis simplificam manutenção em campo de estruturas compósitos
- Hexcel e Arkema Lançam HAICoPAS para Revolucionar Compósitos Termoplásticos de Fibra de Carbono
- Qorad: Novo Revestimento FRP Revoluciona Revestimento Residencial
- Tecnologia Híbrida de Perfil Oco: Unindo Compósito e Metal para Reforço Superior