



Como Escolher o Processo Ideal de Impressão 3D para Seus Projetos
Introdução
Impressão 3D ou Manufatura Aditiva é termo guarda-chuva que abrange múltiplos processos. Cada processo tem benefícios e limitações, sendo mais adequado para certas aplicações.
Neste artigo, damos várias ferramentas fáceis de usar para auxiliá-lo a selecionar o processo certo para suas necessidades. Use gráficos e tabelas a seguir como referência rápida para identificar o processo que melhor atende aos seus requisitos de design.
Abordamos a seleção de processo de três ângulos:
- O material requerido já é conhecido
- As características da peça final (físicas ou visuais) já estão definidas
- Certas capacidades do processo (precisão, tamanho de construção etc.) são necessárias
Para tornar a informação acionável e sempre relevante no cenário em evolução da impressão 3D, algumas generalizações de alto nível foram introduzidas e serão discutidas em cada seção quando necessário.
Selecionando processo por material
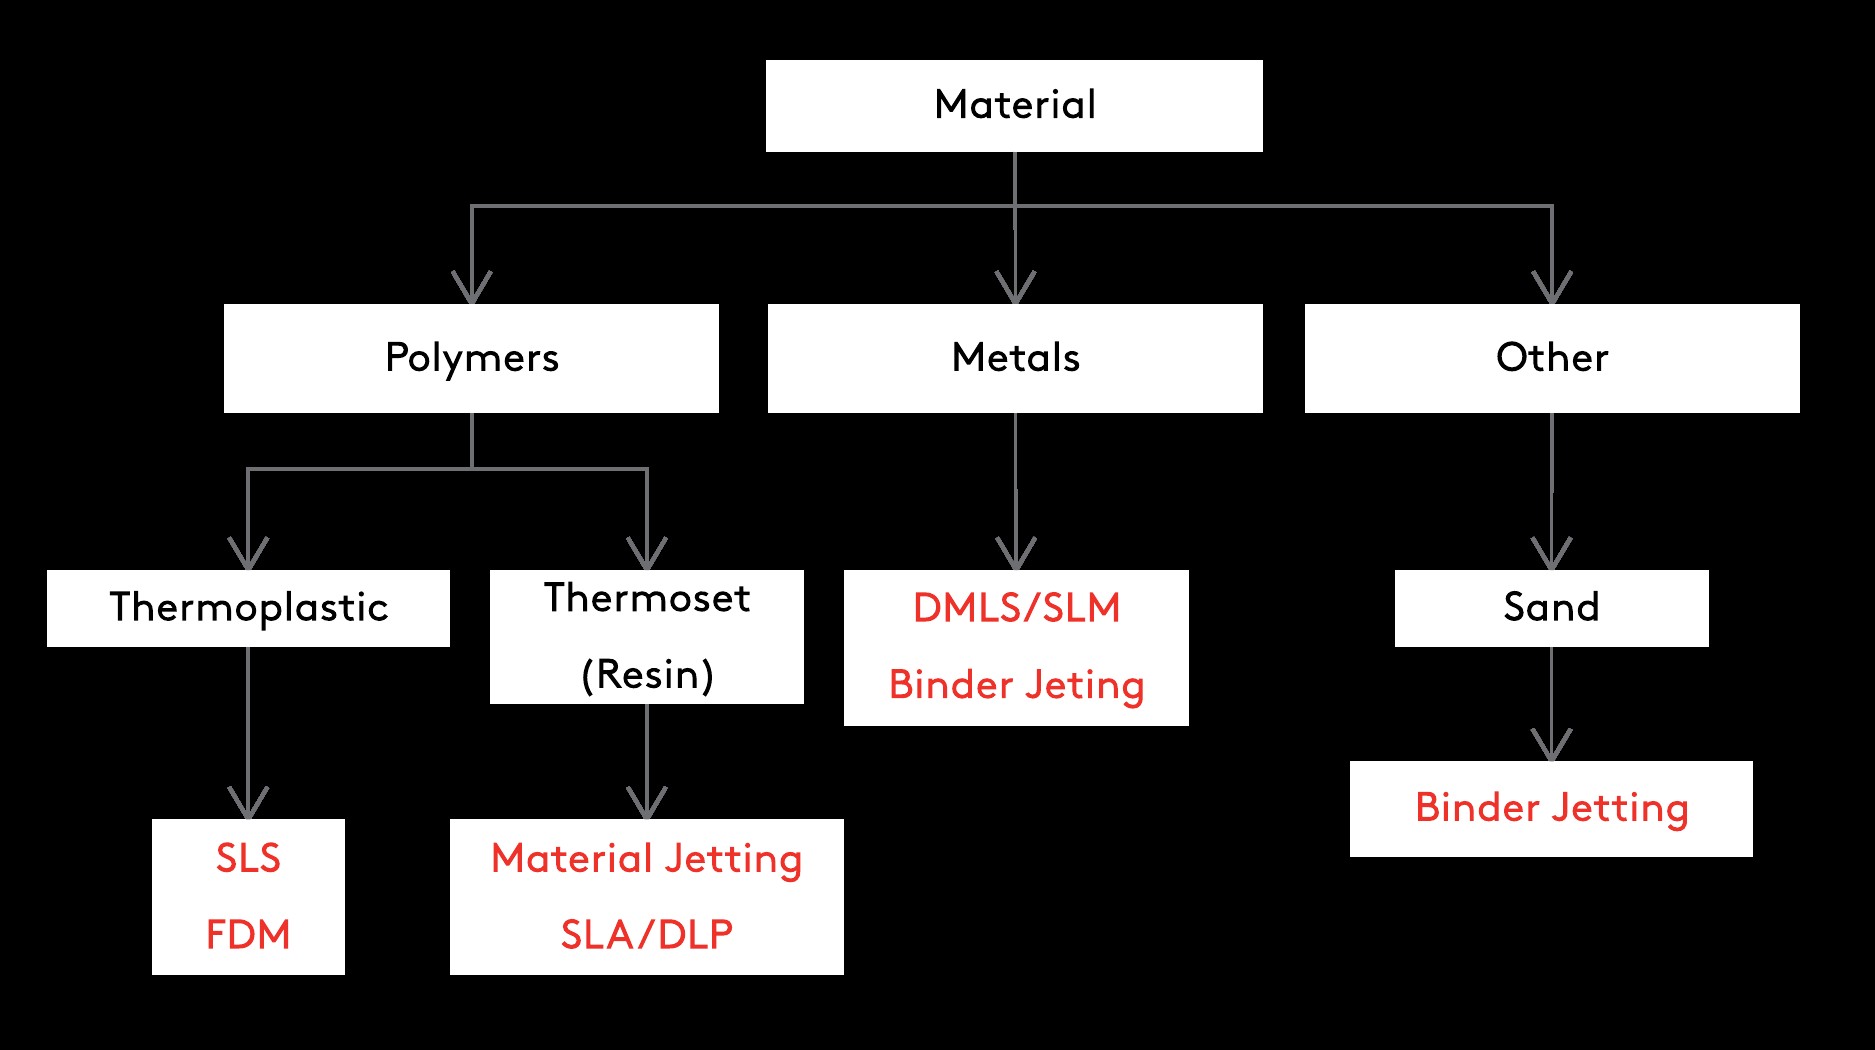
Materiais de impressão 3D geralmente vêm em filamento, pó ou resina (dependendo do processo). Polímeros (plásticos) e metais são os dois principais grupos, enquanto outros materiais (cerâmicas, compósitos) também estão disponíveis. Polímeros subdividem-se em termoplásticos e termofixos.
Se o material requerido já é conhecido, selecionar processo é relativamente fácil, pois poucas tecnologias produzem peças do mesmo material. Nesses casos, a seleção torna-se comparação custo vs propriedades.
Termoplásticos:
Termoplásticos são mais adequados para aplicações funcionais, incluindo fabricação de peças de uso final e protótipos funcionais.
Possuem boas propriedades mecânicas e alta resistência a impacto, abrasão e químicos. Podem ser reforçados com carbono, vidro ou outros aditivos para melhorar propriedades físicas. Termoplásticos de engenharia impressos em 3D (Nylon, PEI, ASA) são amplamente usados para produzir peças de uso final para aplicações industriais.
Peças SLS têm melhores propriedades mecânicas/físicas e maior precisão dimensional, mas FDM é mais econômico e tem lead times menores.
| Termoplásticos típicos para impressão 3D | |
|---|---|
| SLS | Nylon (PA), TPU |
| FDM | PLA, ABS, PETG, Nylon, PEI (ULTEM), ASA, TPU |
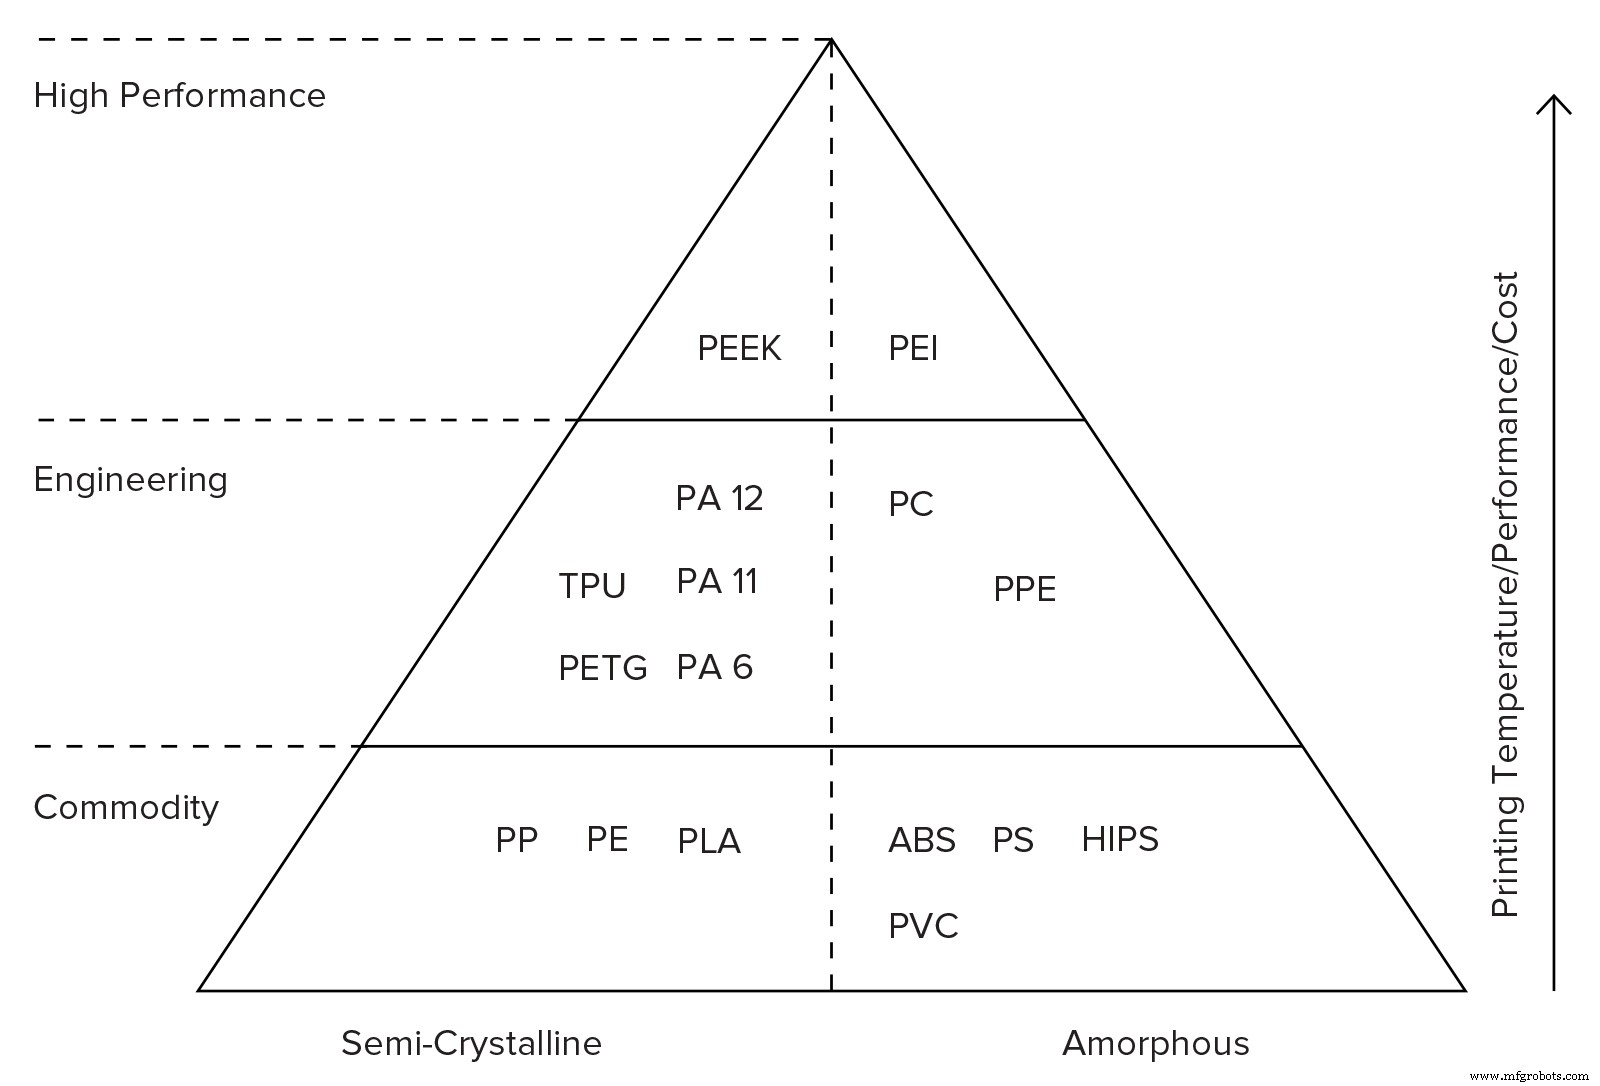
A pirâmide abaixo mostra os materiais termoplásticos mais comuns. Como regra geral, quanto mais alto o material na pirâmide, melhores suas propriedades mecânicas e geralmente mais difícil de imprimir (maior custo):
Termofixos (resinas):
Termofixos (resinas) são mais adequados para aplicações onde estética é importante, pois produzem peças com superfícies lisas tipo injeção e detalhes finos.
Geralmente têm alta rigidez mas são mais quebradiços que termoplásticos, não sendo adequados para aplicações funcionais. Resinas especiais estão disponíveis, projetadas para aplicações de engenharia (imitando propriedades de ABS e PP) ou inserts e implantes dentários.
Material Jetting produz peças com precisão dimensional superior e superfícies geralmente mais lisas, mas com custo maior que SLA/DLP. Ambos usam resinas acrílicas fotocuráveis similares.
| Termofixos típicos (resinas) para impressão 3D | |
|---|---|
| Material Jetting | Resina padrão, Digital ABS, Resina durável (tipo PP), Resina transparente, Resina dental |
| SLA/DLP | Resina padrão, Resina resistente (tipo ABS), Resina durável (tipo PP), Resina transparente, Resina dental |
Metais:
Peças metálicas impressas em 3D têm excelentes propriedades mecânicas e operam em altas temperaturas. As capacidades de forma livre da impressão 3D as tornam ideais para aplicações leves nas indústrias aeroespacial e médica.
Peças DMLS/SLM têm propriedades mecânicas e tolerâncias superiores, mas Binder Jetting pode ser até 10x mais barato e produzir peças muito maiores.
| Metais típicos para impressão 3D | |
|---|---|
| DMLS/SLM | Aço Inoxidável, Titânio, Alumínio |
| Binder Jetting | Aço Inoxidável (infiltrado com bronze ou sinterizado) |
Outros materiais:
Outros materiais também podem ser impressos em 3D, mas não são tão amplamente usados, pois suas aplicações são limitadas. Incluem cerâmicas e arenito em cores completas com Binder Jetting.
| Outros materiais para impressão 3D | |
|---|---|
| Binder Jetting | Areia, Cerâmicas |
Dica Pro:
Devido à natureza aditiva da tecnologia, peças impressas em 3D frequentemente terão propriedades mecânicas anisotrópicas, ou seja, serão mais fracas na direção Z. Para peças funcionais, essa característica deve ser considerada no design.
Exemplo: veja como as propriedades do nylon SLS se comparam ao nylon maciço neste artigo.
Selecionando processo por caso de uso
É importante determinar cedo no processo de seleção se a principal consideração de design é função ou aparência visual. Isso ajudará muito na escolha do processo mais adequado.
Como regra geral, peças de polímero termoplástico são mais adequadas para aplicações funcionais enquanto termofixos são melhores para aparência visual.
Funcionalidade:
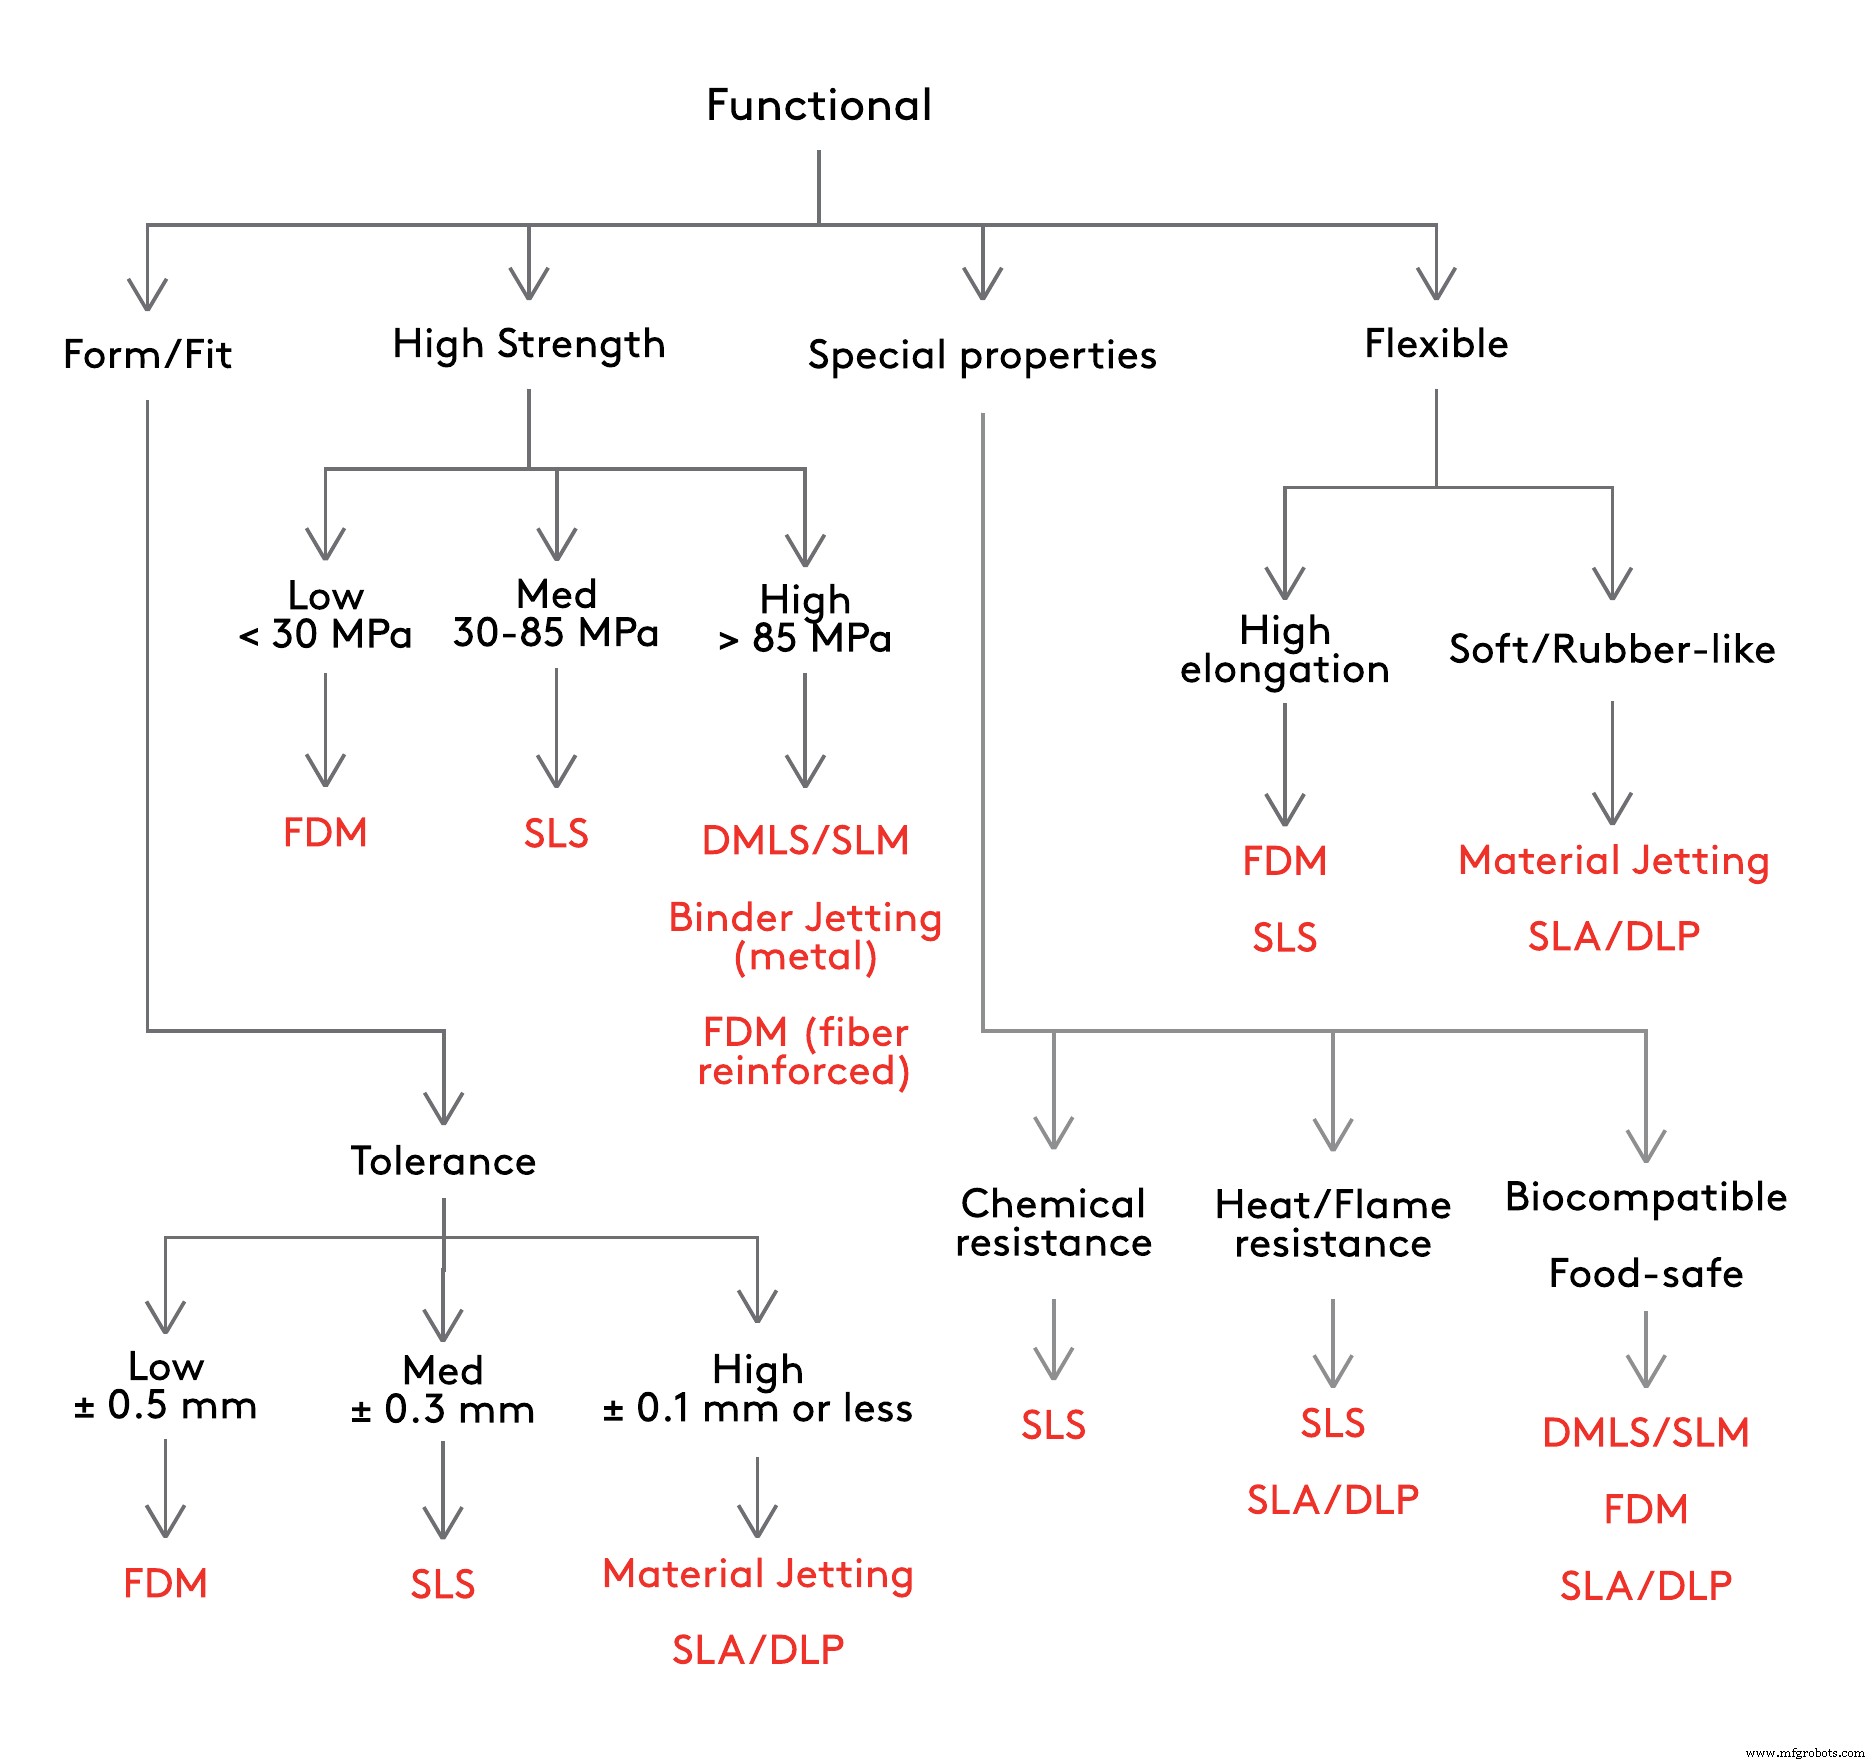
O fluxograma abaixo ajuda a identificar o processo mais adequado baseado em requisitos comuns para peças funcionais e protótipos.
Mais detalhes:
- Ao projetar peça que interferirá com outros componentes, é importante definir nível de tolerância necessário. Como regra, selecionar processo com maior precisão dimensional aumenta custo. Outra opção: finalizar características com dimensões críticas ou detalhes pequenos após impressão (ex.: furar roscas).
- Resistência geral da peça depende de diferentes propriedades mecânicas/físicas. Para simplificar, a resistência à tração do material pode servir de guia. Quando alta resistência e rigidez são necessárias, impressão 3D em metal ou FDM reforçado com fibras contínuas de carbono são as melhores soluções.
- Materiais de engenharia para impressão 3D estão disponíveis com propriedades especiais, como resistência a calor, chama, químicos, ou certificados como biocompatíveis ou alimentícios.
- Flexibilidade pode ser definida como alto alongamento na ruptura (termoplásticos como TPU disponíveis em SLS e FDM) ou como baixa dureza (materiais com sensação de borracha disponíveis para SLA/DLP e Material Jetting).
Aparência Visual:
Quando a aparência visual é a principal preocupação, a seleção de processo pode ser simplificada usando o fluxograma abaixo.
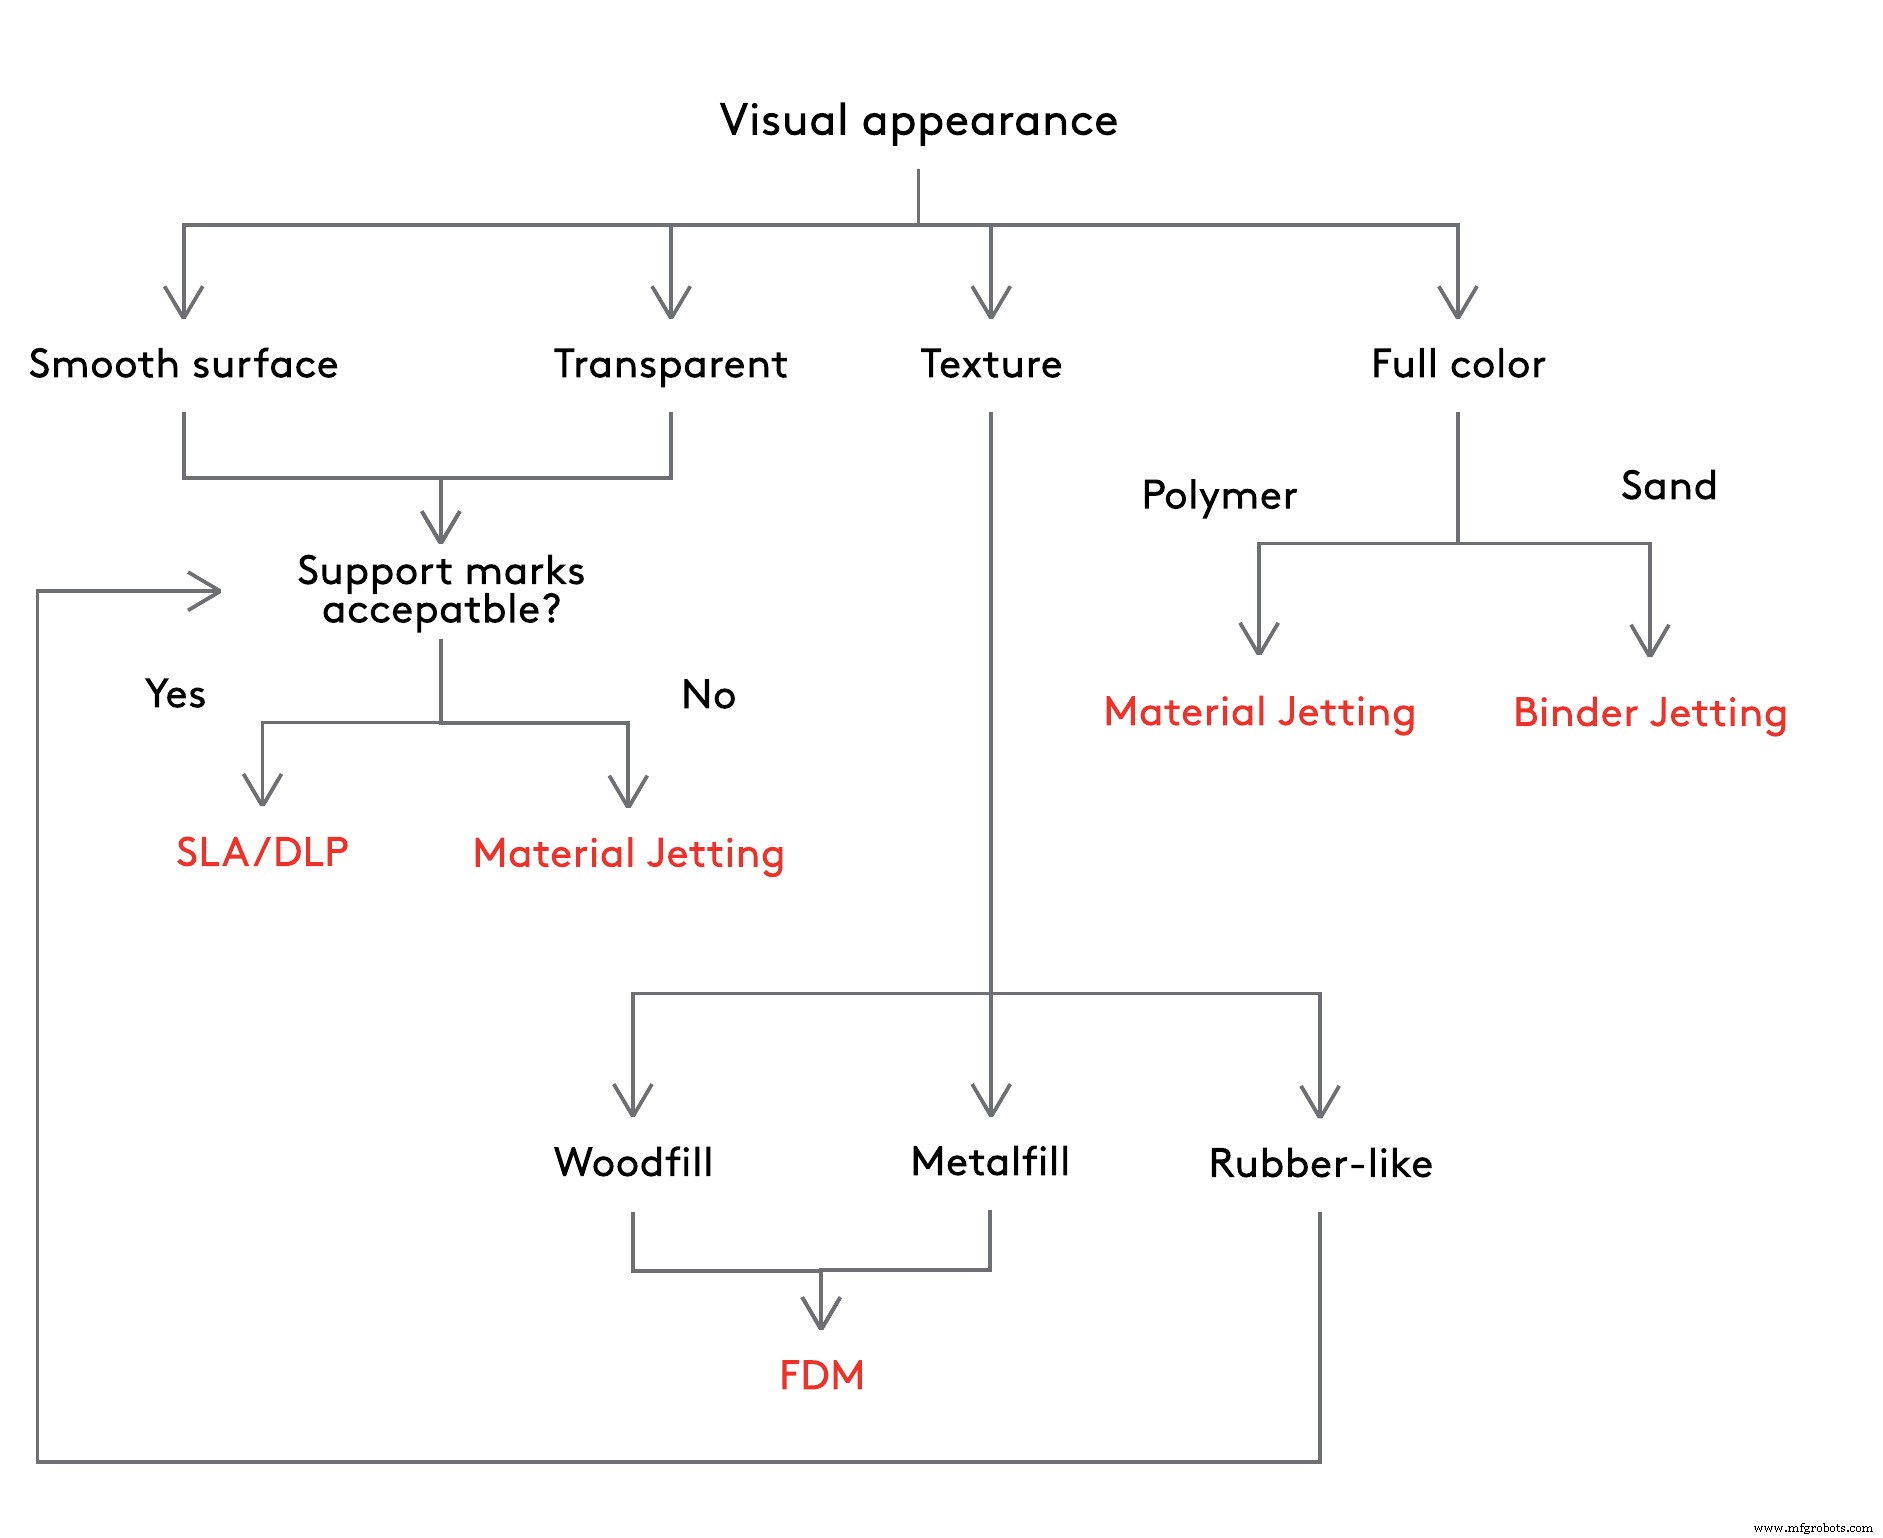
Mais informações:
- Tanto SLA/DLP quanto Material Jetting produzem peças com acabamento liso tipo injeção. A principal diferença (além do custo) é que suporte em Material Jetting é solúvel, enquanto em SLA/DLP precisa ser removido manualmente, deixando pequenas marcas que precisam de pós-processamento (lixamento/polimento).
- Material Jetting produz peças totalmente transparentes; SLA/DLP imprime semi-transparentes e podem ser pós-processadas para ficarem quase 100% ópticamente claras.
- Peças com textura especial (acabamento tipo madeira ou metal) podem ser impressas usando filamentos FDM woodfill ou metalfill. Peças tipo borracha são macias (dureza Shore < 70A) e dobram/comprimem, mas não têm desempenho de borracha verdadeira.
- Material Jetting e Binder Jetting são os únicos processos que atualmente oferecem impressão em cores completas. Material Jetting tem vantagem, pois oferece materiais com melhores propriedades físicas e capacidades multi-material. Outra opção: primar e pintar modelos após impressão ou usar impressora FDM com dupla extrusão (duas cores apenas).
Selecionando processo por capacidades de manufatura
Quando o design do modelo já está finalizado, as capacidades de cada tecnologia muitas vezes desempenham papel principal na seleção.
É importante ter visão geral da mecânica fundamental de cada processo para entender completamente seus benefícios e limitações. Para isso, veja artigos introdutórios dedicados a cada tecnologia no capítulo seguinte da Base de Conhecimento.
Regras práticas para interpretar os dados:
- Precisão dimensional está ligada ao nível de detalhe que cada processo alcança e qualidade de construção de cada impressora. Processos com maior precisão geralmente criam peças com características mais finas. Máquinas industriais têm maior precisão e repetibilidade que impressoras desktop.
- O tamanho de construção determina dimensões máximas de peça que uma impressora pode produzir. Para componentes que excedem tamanho típico, considere migrar para tecnologia alternativa ou dividir peça em múltiplos componentes montáveis depois.
- A necessidade de estruturas de suporte determina nível de liberdade de design. Processos que não requerem suporte (SLS) ou suporte solúvel (Material Jetting, dupla extrusão) têm menos limitações e produzem estruturas de forma livre com maior facilidade.
| Precisão dimensional | Tamanho típico de construção | Suporte | |
|---|---|---|---|
| FDM | ± 0,5% (limite inferior ± 0,5 mm) - desktop ± 0,15% (limite inferior ± 0,2 mm) - industrial | 200 x 200 x 200 mm desktop Até 900 x 600 x 900 mm industrial | Nem sempre necessário (solúvel disponível) |
| SLA/DLP | ± 0,5% (limite inferior ± 0,10 mm) - desktop ± 0,15% (limite inferior ± 0,05 mm) - industrial | 145 x 145 x 175 mm desktop Até 1500 x 750 x 500 mm industrial | Sempre necessário |
| SLS | ± 0,3% (limite inferior ± 0,3 mm) | 300 x 300 x 300 mm (até 750 x 550 x 550 mm) | Não necessário |
| Material Jetting | ± 0,1% (limite inferior ± 0,05 mm) | 380 x 250 x 200 mm (até 1000 x 800 x 500 mm) | Sempre necessário (sempre solúvel) |
| Binder Jetting | ± 0,2 mm (± 0,3 mm para impressão em areia) | 400 x 250 x 250 mm (até 1800 x 1000 x 700 mm) | Não necessário |
| DMLS/SLM | ± 0,1 mm | 250 x 150 x 150 mm (até 500 x 280 x 360 mm) | Sempre necessário |
Altura de camada
Outro aspecto importante ao escolher tecnologia é o impacto da altura de camada.
Devido à natureza aditiva, a altura de camada determina a suavidade da superfície como impressa e o tamanho mínimo de característica que uma impressora pode produzir (direção Z). Usar altura de camada menor também torna o efeito de degrau menos proeminente e ajuda a produzir superfícies curvas mais precisas.
| Espessura típica de camada | |
|---|---|
| FDM | 50 - 400 μm (mais comum: 200 μm) |
| SLA/DLP | 25 - 100 μm (mais comum: 50 μm) |
| SLS | 80 - 120 μm (mais comum: 100 μm) |
| Material Jetting | 16 - 30 μm (mais comum: 16 μm) |
| Binder Jetting | 100 μm |
| DMLS/SLM | 30 - 50 μm |
Regras Práticas
- Determine cedo no processo de seleção se funcionalidade ou aparência visual é a primeira prioridade.
- Quando mais de um processo pode produzir peças no mesmo material, a seleção torna-se comparação custo vs propriedades.
- Para peças funcionais em polímero, prefira termoplásticos (SLS ou FDM) sobre termofixos.
- Para aparência visual e estética, termofixos (SLA/DLP ou Material Jetting) são a melhor opção.
- Para peças em metal, escolha DMLS/SLM para alta performance e Binder Jetting para menor custo e maior tamanho de peça.
- Para peças funcionais em metal ou plástico, também considere usinagem CNC.
impressao 3D
- Dominando Empacotamento de Volume e Orientação de Peças para Manufatura Aditiva Mais Rápida e Econômica
- Escolhendo o Sistema Certo de Controle de Qualidade em Tempo Real para Impressão 3D
- Impressão 3D vs Usinagem CNC: Como Escolher o Melhor Método de Fabricação
- Escolhendo o Sistema de Acionamento Ideal: Corrente, Correia em V ou Correia Síncrona
- Como Escolher o Fornecedor Ideal de Lubrificação para Manutenção Otimizada
- Desmistificando Mitos da Impressão 3D: O que a Tecnologia Realmente Pode Fazer
- Como Escolher Parceiro Ideal de Desenvolvimento IoT: Desafios-Chave & Soluções
- Escolhendo a Geometria de Ponta Ideal para Fresas de Chanfro para Resultados Ótimos
- Como a Impressão 3D Transformará a Manufatura na Próxima Década
- Como a Impressão 3D Está Revolucionando a Manufatura Moderna