



Entendendo a Impressão 3D SLS: Como a Sinterização Seletiva a Laser Cria Peças Duráveis
A Sinterização Seletiva a Laser (SLS) é um processo de manufatura aditiva que pertence à família de Fusão de Leito de Pó. Na impressão 3D SLS, um laser sinteriza seletivamente as partículas de um pó polimérico, fundindo-as e construindo a peça camada por camada. Os materiais utilizados no SLS são polímeros termoplásticos em forma granular. Um serviço de impressão 3D SLS é usado tanto para prototipagem de componentes poliméricos funcionais quanto para pequenas séries de produção. Sua versatilidade torna o SLS uma excelente alternativa à injeção de plástico para produções de baixo volume.
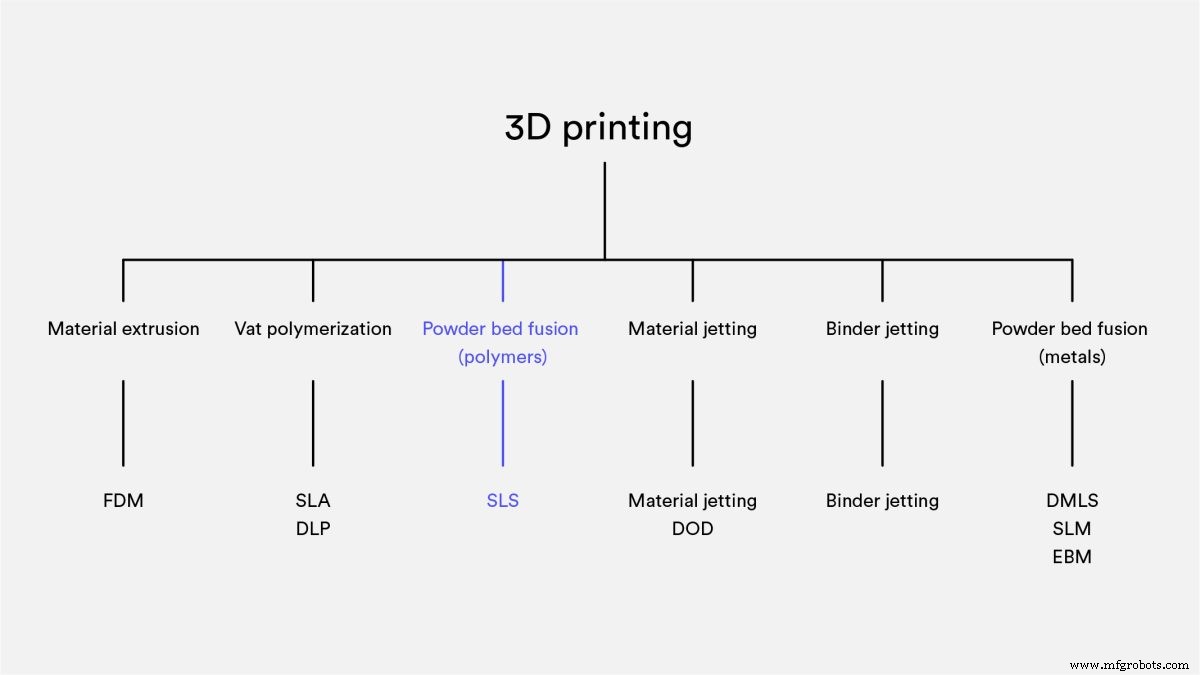
Como funciona a impressão 3D SLS?
A impressão 3D SLS usa um laser para sinterizar pequenas partículas de pó polimérico. Toda a seção transversal do componente é escaneada, resultando em uma peça sólida. O processo funciona da seguinte forma:
O recipiente de pó e a área de construção são aquecidos a uma temperatura ligeiramente abaixo do ponto de fusão do polímero.
Uma lâmina de recobrimento espalha uma camada fina de pó sobre a plataforma de construção.
Um laser CO2 então escaneia o contorno da próxima camada e sinteriza seletivamente — funde — as partículas do pó polimérico.
Quando uma camada é concluída, a plataforma de construção desce e a lâmina recobre a superfície. O processo se repete até que a peça esteja completa.
Após a impressão, as peças ficam completamente encapsuladas no pó não sinterizado. O recipiente deve esfriar antes que as peças possam ser removidas, o que pode levar um tempo considerável — às vezes até 12 horas.
As peças são então limpas com ar comprimido ou outro meio de jateamento, ficando prontas para uso ou pós-processamento adicional.
Assista ao processo SLS em ação neste vídeo de 30 segundos.
A impressão 3D SLS pode ser usada para prototipagem rápida?
O SLS é uma ótima solução para prototipagem rápida de polímeros funcionais, pois oferece alto grau de liberdade de design e alta precisão. Diferente das técnicas FDM ou SLA, produz peças com boas e consistentes propriedades mecânicas. Isso significa que pode ser usado para produzir peças muito próximas da qualidade final, podendo ser empregado em todo o processo de produção, desde o conceito até modelos de teste.
A impressão 3D SLS pode ser usada para pequenas séries de produção?
Sua versatilidade torna a impressão 3D SLS uma alternativa ideal à injeção de plástico para pequenas séries. O SLS pode fabricar peças com formas e geometrias complexas, e com uma ampla variedade de acabamentos e prazos de entrega.
Como funciona uma impressora 3D SLS?
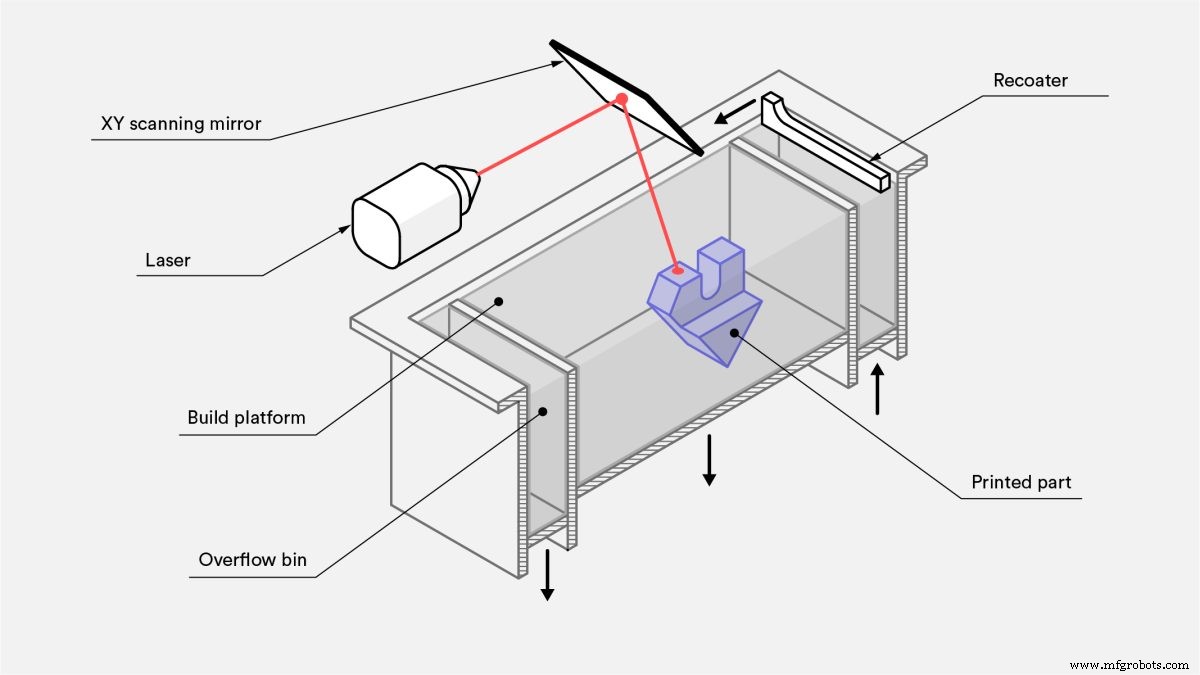
Para o uso de uma impressora 3D SLS, quase todos os parâmetros do processo são predefinidos pelo fabricante da máquina. A altura de camada padrão utilizada é de 100–120 mícrons.
Uma vantagem fundamental da impressão 3D SLS é que ela não necessita de estruturas de suporte. O pó não sinterizado fornece à peça todo o suporte necessário. Por esse motivo, o SLS pode criar geometrias de forma livre impossíveis de fabricar com qualquer outro método.
Aproveitar todo o volume de construção é muito importante na impressão SLS, especialmente para pequenas produções em lote. Um recipiente de uma dada altura levará aproximadamente o mesmo tempo para imprimir, independentemente do número de peças que contém. Isso ocorre porque a varredura do laser é muito rápida, sendo a etapa de recobrimento que determina o tempo total de processamento. A máquina terá que percorrer o mesmo número de camadas independentemente do número de peças. O empacotamento do recipiente pode afetar os prazos de entrega de pedidos pequenos, pois os operadores podem esperar até que o recipiente esteja cheio antes de iniciar a impressão.
Adesão entre Camadas
A resistência da ligação entre camadas na impressão 3D SLS é excelente. Isso significa que as peças impressas em SLS têm propriedades mecânicas quase isotrópicas.
As propriedades mecânicas de corpos de prova SLS impressos com pó de poliamida padrão (PA 12 ou Nylon 12) — o material mais usado no SLS — são mostradas na tabela a seguir e comparadas às propriedades do nylon em bloco.
| Direção X-Y | Direção Z | PA12 em Bloco | |
|---|---|---|---|
| Resistência à Tração | 48 MPa | 42 MPa | 35–55 MPa |
| Módulo de Tração | 1650 MPa | 1650 MPa | 1270–2600 MPa |
| Alongamento na Ruptura | 18% | 4% | 120–300% |
As peças SLS têm excelente resistência e módulo de tração, comparáveis ao material em bloco, mas são mais frágeis — seu alongamento na ruptura é muito menor. Isso se deve à porosidade interna da peça final.
Retração e Empenamento
As peças SLS são suscetíveis a retração e empenamento. À medida que a camada recém-sinterizada esfria, suas dimensões diminuem e tensões internas se acumulam, puxando a camada subjacente para cima.
Retração de 3 a 3,5% é típica no SLS, mas os operadores levam isso em conta na fase de preparação da construção e ajustam o tamanho do projeto adequadamente.
Superfícies planas grandes são as mais propensas a empenar. O problema pode ser mitigado orientando a peça verticalmente na plataforma, mas a melhor prática é reduzir seu volume minimizando a espessura das áreas planas e introduzindo recortes no design. Essa estratégia também reduz o custo total da peça, pois usa menos material.
Sobressinterização
A sobressinterização ocorre quando o calor radiante funde o pó não sinterizado ao redor de uma característica. Isso pode resultar em perda de detalhes em pequenas características, como fendas e furos. Como regra geral, fendas mais largas que 0,8 mm e furos com diâmetro maior que 2 mm podem ser impressos em SLS sem risco de sobressinterização. Leia nosso artigo sobre como projetar peças para impressão 3D SLS para mais dicas de DFM.
Remoção de Pó
Como o SLS não requer material de suporte, peças com seções ocas podem ser impressas facilmente e com precisão.
Seções ocas reduzem o peso e o custo da peça, pois usam menos material. Furos de escape são necessários para remover o pó não sinterizado das seções internas do componente. Recomendamos adicionar pelo menos dois furos de escape ao seu design, com diâmetro mínimo de 5 mm.
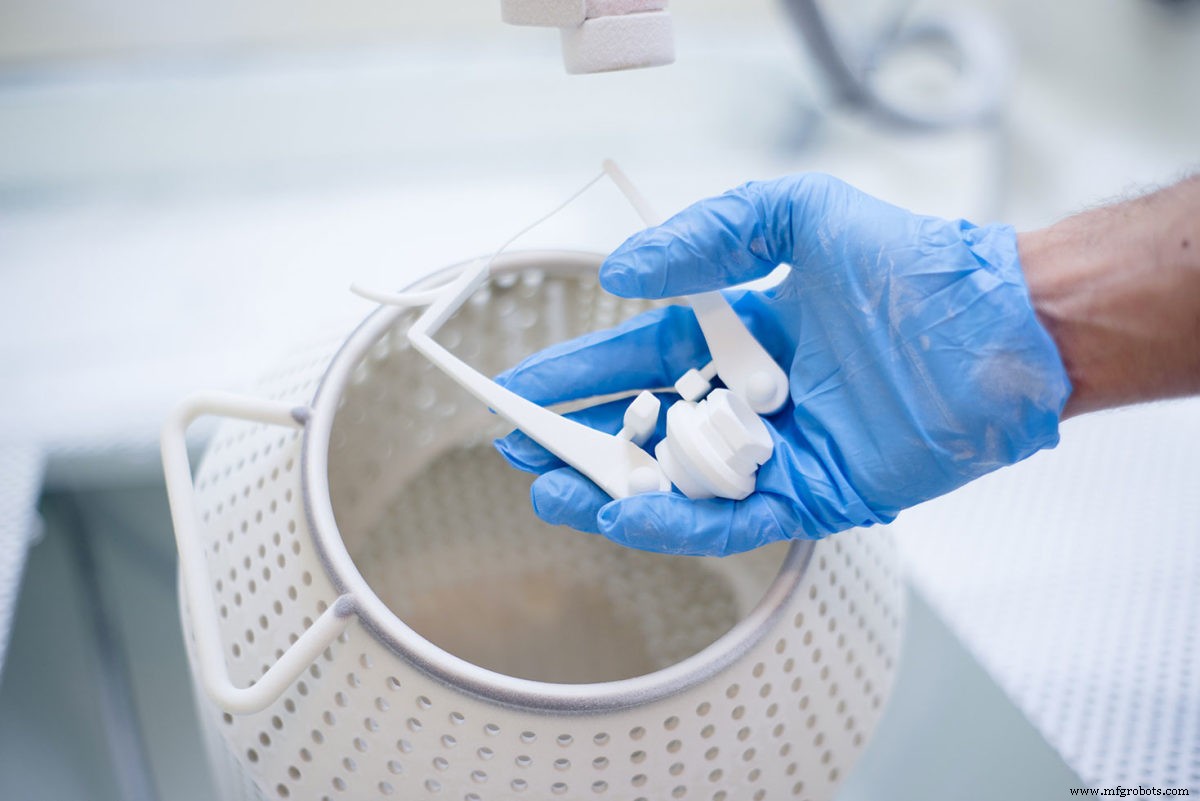
Se um alto grau de rigidez for necessário, as peças devem ser impressas totalmente sólidas. Uma alternativa é fazer um design oco omitindo os furos de escape. Dessa forma, o pó compactado ficará retido na peça, aumentando sua massa e fornecendo algum suporte adicional contra cargas mecânicas, sem afetar o tempo de construção. Uma estrutura de treliça interna em favo de mel (semelhante aos padrões de preenchimento usados no FDM) pode ser adicionada ao interior oco para aumentar ainda mais a rigidez do componente. Ocar a peça dessa forma também pode reduzir o empenamento.
Quais são as características da impressão 3D SLS?
As principais características do SLS são resumidas na tabela abaixo:
| Sinterização Seletiva a Laser (SLS) | |
|---|---|
| Materiais | Termoplásticos (geralmente nylon) |
| Precisão dimensional | ± 0,3% (limite inferior de ± 0,3 mm) |
| Tamanho típico de construção | 300 x 300 x 300 mm (até 750 x 550 x 550 mm) |
| Espessura de camada comum | 100–120 µm |
| Suporte | Não necessário |
Quais materiais são usados para impressão SLS?
O material SLS mais amplamente utilizado é a Poliamida 12 (PA 12), também conhecida como Nylon 12. O preço por quilo do pó PA 12 é de aproximadamente US$ 50–60. Outros plásticos de engenharia, como PA 11 e PEEK, também estão disponíveis, mas são menos utilizados.
O pó de poliamida pode ser preenchido com vários aditivos para melhorar o comportamento mecânico e térmico da peça SLS produzida. Exemplos de aditivos incluem fibras de carbono, fibras de vidro ou alumínio. Materiais preenchidos com aditivos costumam ser mais frágeis e podem ter comportamento altamente anisotrópico.
| Material | Características |
|---|---|
| Poliamida 12 (PA 12) | + Boas propriedades mecânicas + Boa resistência química - Superfície fosca e rugosa |
| Poliamida 11 (PA 11) | + Comportamento totalmente isotrópico + Alta elasticidade |
| Nylon com alumínio (Alumide) | + Aparência metálica + Alta rigidez |
| Nylon com fibra de vidro (PA-GF) | + Alta rigidez + Alta resistência ao desgaste e temperatura - Comportamento anisotrópico |
| Nylon com fibra de carbono (PA-FR) | + Rigidez excelente + Alta relação resistência-peso - Altamente anisotrópico |
Quais são as opções de pós-processamento para SLS?
A impressão 3D SLS produz peças com acabamento superficial pulverulento e granulado que pode manchar facilmente. A aparência das peças impressas em SLS pode ser melhorada a um padrão muito alto usando vários métodos de pós-processamento, como polimento por vibração, tingimento, pintura spray e verniz. Sua funcionalidade também pode ser aprimorada aplicando um revestimento estanque ou metalização. Para mais detalhes, confira este artigo extenso sobre pós-processamento para peças SLS.
Quais são as vantagens da impressão 3D SLS?
Peças SLS têm boas propriedades mecânicas isotrópicas, ideais para peças funcionais e protótipos.
O SLS não requer suporte, permitindo a produção fácil de designs com geometrias complexas.
As capacidades de fabricação do SLS são excelentes para produção em pequenos e médios lotes.
Todo o pó não sinterizado restante é coletado e pode ser reutilizado.
Quais são as desvantagens da impressão 3D SLS?
Apenas sistemas SLS industriais estão amplamente disponíveis atualmente, então os prazos de entrega são maiores que outras tecnologias de impressão 3D, como FDM e SLA.
Peças SLS têm acabamento superficial granulado e porosidade interna que podem requerer pós-processamento, se superfície lisa ou estanqueidade forem necessárias.
Superfícies planas grandes e furos pequenos não podem ser impressos com precisão no SLS, pois são suscetíveis a empenamento e sobressinterização.
Melhores práticas para SLS
O SLS é a escolha certa para sua peça ou projeto? Estas são as regras práticas:
O SLS pode produzir peças funcionais de uma ampla gama de plásticos de engenharia — mais comumente Nylon (PA12).
O volume típico de construção de um sistema SLS é 300 x 300 x 300 mm.
Peças SLS exibem boas propriedades mecânicas e comportamento isotrópico. Para componentes com requisitos especiais, pós de PA com aditivos estão disponíveis.
impressao 3D
- Impressão 3D Multi-Material: Liberando Designs Complexos e Produção Mais Rápida
- Impressão 3D por Jato de Ligante Explicada: Processo, Benefícios e Limitações
- Entendendo as Causas-Raiz do Stringing na Impressão 3D
- Robocasting na Impressão 3D: Processo, Diferenças e Principais Vantagens
- Entendendo Ringing (Ghosting) na Impressão 3D e Como Eliminá-lo
- Fotopolimerização na Impressão 3D: Como a Cura UV Molda Peças Sólidas
- O Que É um Marketplace de Impressão 3D? Guia Completo para Comprar e Vender Modelos 3D
- Entendendo a "Trilha" (Road) na Impressão 3D FFF
- Entendendo a Indústria Gráfica: Papéis-Chave e Serviços
- Entendendo a Impressão 3D em Resina: Processo, Aplicações e Benefícios