



Corrigindo Falha de Extrusão no Meio da Impressão: Guia Rápido de Solução de Problemas
Durante o uso regular e normal de uma impressora 3D, há uma grande variedade de problemas que podem aparecer. Alguns apenas atrasarão nosso trabalho por alguns minutos, enquanto outros podem tornar nossa máquina completamente inútil até que consigamos resolver o problema.
Um problema comum e irritante é quando nossa impressora para de extrudar filamento no meio da impressão. Depois de gritar e chorar por um tempo razoável, podemos nos perguntar: o que está causando este problema e como podemos resolvê-lo?
Os problemas mais comuns que fazem uma impressora parar de extrudar filamento no meio da impressão são um extrusor entupido ou um driver do motor do extrusor superaquecido. O extrusor pode estar entupido devido a má calibração, temperatura de impressão incorreta, má qualidade do filamento ou presença de poeira e sujeira nas proximidades da impressora.
Você pode desentupir o extrusor com uma agulha de acupuntura ou uma corda de violão, ou realizando um cold pull (puxada a frio). No caso de um driver do motor de extrusão superaquecido, a solução depende de resfriar o componente com um ventilador sempre ligado ou substituindo a peça por uma nova.
Entraremos em mais detalhes, discutiremos cada causa, como solucionar adequadamente, como resolver e, finalmente, como prevenir que isso aconteça novamente.
O Que Faz o Extrusor Parar no Meio da Impressão?
Fim de Filamento
Pode parecer óbvio, mas sempre verifique se este não é o caso antes de começar a solucionar problemas. Se o carretel acabou, você precisará iniciar com um novo carretel antes de retomar a impressão.
Se você é novo na impressão 3D, eu recomendaria verificar a estimativa do fatiador (slicer) da quantidade de filamento que seu modelo consumirá antes de começar a imprimir qualquer objeto.
Outra maneira de evitar este problema é instalar um sensor de fim de filamento que pausará o trabalho de impressão e permitirá carregar um novo carretel sem precisar parar a impressão completamente. A boa notícia é que cada vez mais fabricantes de impressoras 3D estão incluindo este recurso por padrão.
Também pode ser o caso de o carretel de filamento ter emaranhado. Isso pode ser devido a um problema de fabricação, mas é mais provavelmente causado por nós. Para prevenir isso, você deve manter a tensão do filamento e não deixar a ponta do filamento solta quando o armazenar.
Extrusor Entupido
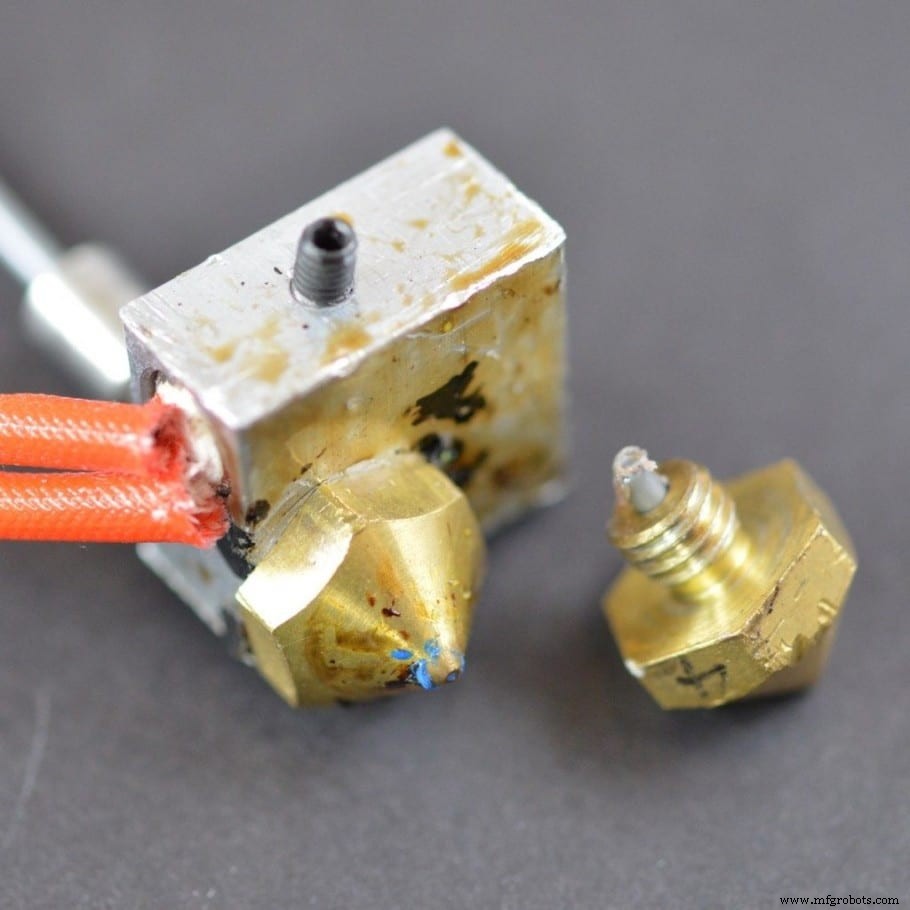
Agora que você sabe que sua máquina não ficou sem filamento, vamos começar com a solução de problemas real! Vamos começar verificando as coisas que podem levar a um bico entupido.
Altura Incorreta do Bico ou Má Calibração
Este problema é muito comum, e felizmente para nós, também é muito fácil de corrigir. Se seu extrusor não começa a extrudar plástico quando a impressão começa, pode ser devido a uma altura incorreta do bico (mesa não nivelada corretamente e o bico está cavando nela).
Se o bico estiver muito baixo, não há espaço suficiente entre a ponta do bico e a superfície da mesa de construção. Isso leva ao bico sendo bloqueado pela mesa de construção, e assim o filamento não conseguirá fluir suavemente.
Você notará este problema quando o filamento não extrudar na primeira ou mesmo na segunda camada, mas a partir da terceira ou quarta camada a extrusão deve ser normal. Se seu extrusor para de depositar filamento nas camadas sucessivas, quase certamente não é causado por isso.
A solução para este problema é calibrar sua impressora 3D (Nivelamento da Mesa) para que o espaço entre o bico e a superfície de impressão seja suficiente (entre 0,1 mm e 0,2 mm para bico de 0,4 mm) para garantir uma extrusão normal de filamento. Como regra prática, você deve ser capaz de colocar um pedaço de papel entre o bico e a mesa de construção.
Temperatura de Impressão Incorreta
Ao usar plástico PLA, a temperatura ideal de extrusão pode variar de 180°C até 220°C. Tentar imprimir em temperatura muito baixa provavelmente resultará em nenhuma extrusão, e imprimir em temperaturas desnecessariamente altas pode, contraintuitivamente, ser ainda pior.
Na verdade, se você tentar imprimir em uma temperatura muito alta para um determinado material, seu filamento pode simplesmente vitrificar no extrusor e, portanto, entupi-lo.
Em resumo, aconselho sempre verificar a temperatura ideal recomendada pelo fabricante do filamento. Geralmente podem ser encontradas na embalagem ou até no próprio carretel.
Na chance remota de você não encontrar lá, pode sempre googlar a marca e rezar para que alguém tenha encontrado a temperatura ideal. Não encontrar este parâmetro simples facilmente também é uma indicação de que seu filamento é, para dizer educadamente, subótimo.
Filamento de Má Qualidade
Como mencionamos acima, más práticas de fábrica podem resultar em alta probabilidade de problemas surgindo durante uma impressão. Significa que filamentos com diâmetro maior ou com largura inconsistente e imperfeita ao longo do carretel podem causar problemas durante o processo de impressão.
Um filamento de má qualidade e contaminantes involuntários escondidos dentro do material podem se acumular e entupir diretamente dentro do bico em intervalos aleatórios.
Os principais determinantes da qualidade de um filamento são as matérias-primas usadas para fazer o filamento, a tecnologia da linha de produção e os processos de controle que o fabricante implementa. É bastante importante usar material testado de qualidade de uma marca confiável. Sempre verifique avaliações e opiniões antes de comprar uma nova marca.
No entanto, se você quer um carretel de PLA acessível e de alta qualidade, compre este da Amazon, pois funciona muito bem.
Poeira ou Sujeira no Ambiente
Se sua impressora está em um ambiente que não é limpo adequadamente, poeira e sujeira podem interferir na operação da máquina. Se poeira de alguma forma entrar no extrusor, ela será carbonizada. Com o tempo, mais sujeira se acumulará dentro do bico. Isso impedirá o fluxo correto do material e levará a impressões de má qualidade. Eventualmente, pode até entupir o extrusor.
Driver do Motor do Extrusor Superaquecido
Quando o driver do motor do extrusor superaquece, pode pular alguns passos aleatórios que também podem levar a um bico entupido. O primeiro sinal de superaquecimento é comportamento errático do motor de passo. Tipicamente, isso pode ser reconhecido pelos sons do motor de passo repentinamente perdendo potência.
Pode até resultar em desligamento térmico. Se este for o caso, o motor do extrusor não se moverá de todo.
Se isso acontecer com sua impressora, você definitivamente deve desligar a máquina e permitir que a eletrônica esfrie antes de tentar imprimir novamente. Para prevenir que isso aconteça novamente, recomendo resfriar a placa da impressora com o ventilador sempre ligado.
Isso também pode ser causado por um componente defeituoso, caso em que não recomendaria que você tentasse soluções a menos que realmente saiba o que está fazendo.
Corrigindo um Extrusor Entupido
O fato de que filamento aquecido pode passar suavemente por um orifício de 0,4 mm e falhar apenas em eventos raros ainda me surpreende. Independentemente da minha propensão a me surpreender, vamos ver como podemos consertar um bico entupido quando nossa máquina exige!
Existem várias maneiras de consertar um bico entupido. Algumas corrigem o problema temporariamente, enquanto outras devem servir como solução mais definitiva. Vamos passar por cada uma!
Empurrar Manualmente o Filamento no Extrusor
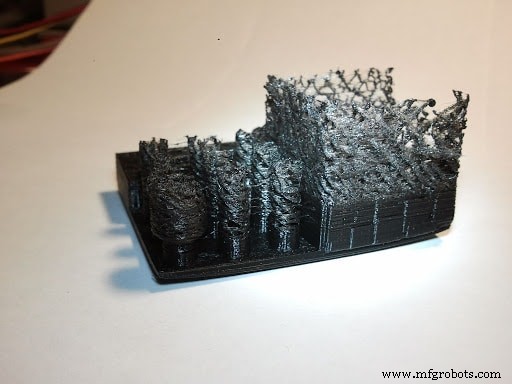
A maneira mais fácil de consertar um bico entupido é empurrar manualmente o filamento no extrusor. Antes de fazer isso, certifique-se de que o hotend esteja totalmente aquecido. Aperte o braço do extrusor para comprimir a mola, empurre o filamento (não muito forte) e verifique se sai pelo bico.
Esta solução pode corrigir seu problema, mas não garante que todo resíduo foi extrudado para fora do bico. Você ainda pode ter alguns resíduos dentro do bico que podem levar a um fluxo irregular de filamento, então fique de olho na qualidade das primeiras camadas após fazer isso.
Desentupir com Corda de Violão ou Arame de Acupuntura
Para resolver o extrusor entupido sem desmontar o hotend, você pode tentar limpar o bico com uma agulha de aço inoxidável, um fio fino, ou até com uma corda de violão.
O procedimento a seguir é bastante simples:
- Passo 1: Aqueça o hotend até a temperatura de extrusão do material que causou o entupimento.
- Passo 2: Insira a agulha/fio/corda pelo bico entre 10 mm e 30 mm de profundidade (algumas vezes).
- Passo 3: Se um fluxo contínuo não for obtido, repita todo o processo novamente.
Método Atômico / Cold Pull (Puxada a Frio)
Se o método da agulha não funcionou, tente o cold pull. Para este método, você precisará de um filamento com boa resistência térmica, como filamento ABS ou Nylon.
- Passo 1: Aqueça o bico a 220°C (Se você acabou de imprimir com PLA).
- Passo 2: Insira um pedaço de ABS, Nylon, ou qualquer filamento forte com boa resistência térmica, de cor branca ou clara.
- Passo 3: Empurre-o manualmente o mais forte possível.
- Passo 4: Observe se o filamento flui pelo bico (se a obstrução for total, pode não extrudar nada).
- Passo 5: Deixe a impressora esfriar até cerca de 90°C para PLA e 160°C para ABS. Mantenha a pressão durante o resfriamento.
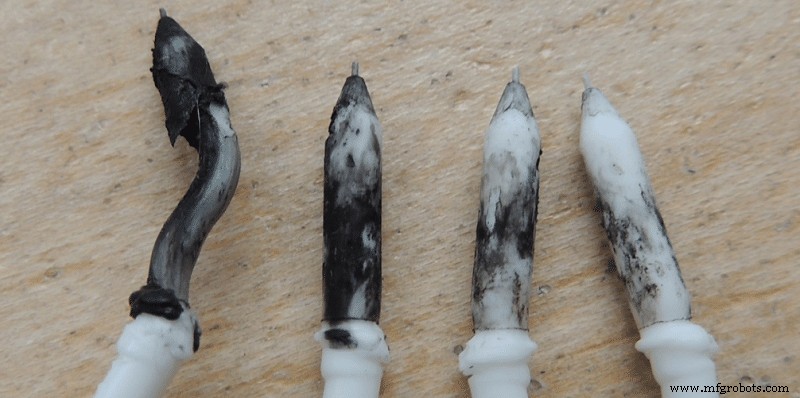
- Passo 6: Quando a impressora atingir a temperatura mais baixa mencionada no passo 5, remova o filamento rápida e firmemente do hotend e inspecione a parte semi-fundida do filamento. Esta deve ter um pouco de sujeira (pontos pretos). Esses pontos pretos estavam causando o bloqueio.
- Passo 7: Corte a parte suja do filamento e repita a partir do passo 2 até o filamento sair limpo.
Limpeza Profunda
Este método envolve desmontar o bico na temperatura mais alta que nosso extrusor pode atingir. Aqueça o bico usando um maçarico, uma pistola de calor, ou até o fogão de casa. Elimine todo o plástico dentro e fora do bico.
Para verificar se a limpeza realmente funcionou, aponte o bico para uma fonte de luz e tente olhar através do orifício. Se você vir um círculo bonito e redondo de luz, significa que limpou seu bico. Para limpar ainda mais o bico, você pode mergulhá-lo em acetona (para ABS) ou soda cáustica (para PLA) e deixar descansar por uma noite.
Como Prevenir Que Isso Aconteça Novamente
Agora você deve ser o orgulhoso proprietário de uma impressora que extruda filamento uniformemente durante todo o trabalho. Agora que o evento é recente e você ainda lembra o quanto odiava consertar este problema, você pode estar disposto a ler sobre as coisas que pode fazer para reduzir a probabilidade de fazer isso novamente no futuro próximo.
Aqui estão algumas dicas para prevenir a impressora de parar de extrudar repentinamente durante uma impressão:
Reduza a Velocidade de Impressão
Ao trabalhar com materiais flexíveis ou que exigem temperaturas mais altas (como Nylon), é importante respeitar o limite de velocidade imposto na ficha técnica da impressora 3D.
O que determinará a velocidade de impressão em impressoras 3D FFF/FDM são as propriedades do material sendo usado, bem como a qualidade dos componentes da sua impressora 3D.
Para filamentos flexíveis em máquinas Bowden, não é recomendado ir mais rápido que 20 mm/seg. Para máquinas com direct drive, a velocidade recomendada é 40 mm/seg para filamentos flexíveis de dureza média e alta e 25 mm/seg para filamentos flexíveis de baixa dureza.
Sempre Use Filamento de Boa Qualidade
Como mencionado linhas acima, o filamento que você usa pode ser o maior inimigo quando se trata da saúde geral do seu hotend. Material irregular pode prender o filamento dentro do trato até o final do curso do hotend. Além disso, um filamento sujo pode causar pequenos resíduos de poeira a formar uma parede de sedimento dentro da cavidade do bico ou na garganta do hotend.
Para prevenir este problema, podemos criar um pequeno filtro para impurezas. Apenas envolva um pedaço limpo de esponja preso a um grampo plástico ao redor do filamento para que a sujeira seja limpa ali antes de entrar no caminho do hotend.
Ventilador do Hotend
O ventilador do hotend é crucial para o filamento permanecer em temperatura estável antes de ser aquecido pelo bloco de aquecimento. Se perder eficiência, o filamento aquecerá antecipadamente, expandindo dentro do corpo do hotend e causando obstrução. Portanto, você deve sempre manter o ventilador limpo e em excelentes condições.
Tubo PTFE
O tubo de Teflon tem uma vida útil limitada pela temperatura e seu uso. O tubo padrão de impressora 3D não aguenta temperaturas acima de 240°C. Um dos primeiros sinais de um tubo PTFE defeituoso são sub-extrusão ou ruídos de filamento dentro do extrusor. Quando isso acontece, substitua o tubo PTFE para evitar entupir o bico.
Uma correção ainda melhor seria comprar o tubo Capricorn azul, pois ele suporta temperaturas mais altas.
Conclusão
Um extrusor entupido costuma ser uma grande dor de cabeça para muitos usuários e ainda mais quando precisamos imprimir algo o mais rápido possível. É importante garantir um fluxo suave e contínuo do filamento para dentro do extrusor. Isso, além de prolongar a vida do extrusor, também levará a uma qualidade de impressão geral melhor.
Todas as soluções e correções detalhadas não são nem difíceis nem caras. Você só precisa de um pouco de paciência e resiliência para aproveitar estas máquinas incríveis!
Confira nossa seção de produtos recomendados
Criamos uma seção de produtos recomendados que permitirá remover as conjecturas e reduzir o tempo gasto pesquisando qual impressora, filamento ou upgrades comprar, pois sabemos que isso pode ser uma tarefa assustadora e que geralmente leva a muita confusão.
Selecionamos apenas algumas impressoras 3D que consideramos boas para iniciantes, intermediários e até especialistas, facilitando a decisão. Os filamentos e upgrades listados foram todos testados por nós e cuidadosamente selecionados, então você sabe que qualquer um que escolher funcionará como pretendido.
impressao 3D
- Guia Passo a Passo para Substituição de Bicos na Sua Impressora 3D Stratasys
- Limpeza de Bico Ender 3: Desentupimento Rápido e Fácil para Impressões Confiáveis
- Corrigir Afundamento do Eixo X na Ender 3: Passos Simples para Restaurar Nivelamento
- Elimine Jerk e Ghosting na Impressão 3D: Técnicas Comprovadas para Impressões Mais Suaves
- Quanto Tempo Dura um Filamento de 1 kg para Impressora 3D? Guia Prático
- Consertando Bico Vazando em Impressora 3D: Guia Passo a Passo
- Consertando Impressora 3D que Não Alimenta Filamento: Guia Passo a Passo
- Prevenir e Resolver Filamento Grudando no Bico da Impressora 3D: Guia Prático
- Guia Rápido para Desembaraçar Carretéis de Filamento Emaranhados para Impressoras 3D
- Entendendo a Retração: Técnica Essencial para Qualidade na Impressão 3D