



Impressão ABS Otimizada na Série Ender 3: Configurações, Prevenção de Warping e Dicas de Especialistas
O ABS é um dos materiais mais difíceis de aprender a imprimir corretamente numa Ender 3, Pro ou V2, principalmente porque não é uma impressora fechada.
No entanto, ainda pode imprimir ABS numa Ender 3 ajustando algumas configurações e usando truques para melhorar a adesão à mesa.
Versão curta: Para imprimir ABS numa Ender 3, defina temperatura de impressão entre 230°C e 240°C, temperatura da mesa a 100°C, desligue a ventoinha de arrefecimento da peça, e aplique bastão de cola na superfície de construção para melhorar adesão e prevenir warping.
Claro que não é tudo — recomendo continuar a ler para ver como correram os meus testes, como melhorar adesão, prevenir problemas, e mais.
Se não quer passar por todo o erro e acerto para encontrar as Configurações Ideais para impressões de alta qualidade na sua Ender 3, confira os nossos Perfis Cura feitos à medida para a Série Ender 3 (Pode obter todos por apenas $7).
Recomendado: Use um Enclosure
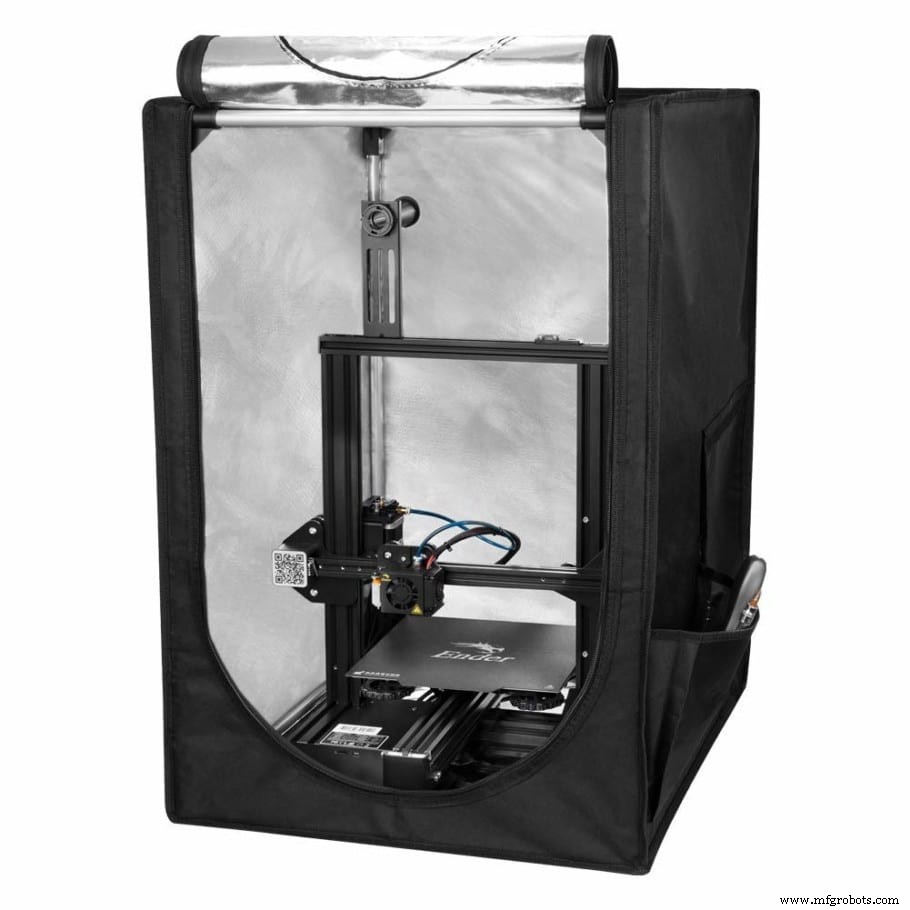
Antes das configurações, devo mencionar que deve absolutamente usar um enclosure para imprimir ABS numa Ender 3, pois mantém a temperatura interna consistente e previne warping e separação de camadas.
Vale notar que não precisa necessariamente de comprar um — pode fazer um você mesmo, ou até pôr uma caixa de cartão grande por cima da impressora, que também funciona.
Claro que isto pode ser um risco de incêndio, por isso não recomendo, mas funciona. A minha recomendação: compre um enclosure acessível e não inflamável da Creality para estar seguro.
Se já conhece as configurações de impressão e quer ir direto às dicas para melhorar adesão e prevenir warping, clique aqui.
Temperatura de Impressão
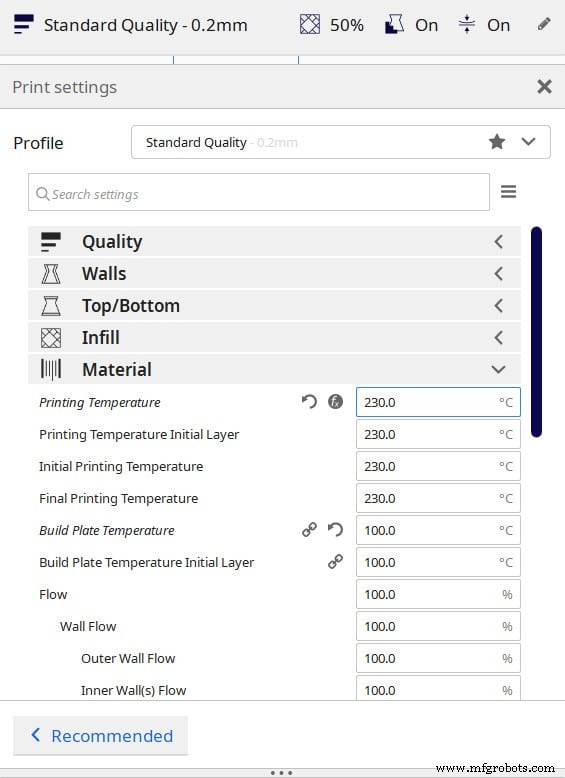
Na Ender 3 (Pro e V2), 230°C a 240°C parece ser o ponto ideal não só em detalhe, mas também qualidade de pontes e overhangs e prevenção de artefactos. Abaixo de 230°C resulta em má adesão entre camadas; acima de 240°C pode prejudicar qualidade de pontes.
Imprimi várias torres de temperatura, umas maiores outras menores, para testar adesão à mesa simultaneamente, e também um guia de cabos simples que desenhei para a minha secretária.
Como referido, a melhor temperatura parece ser 230-240°C para a Ender 3, especialmente com pontes e overhangs. Quanto aos guias de cabos, não notei diferença de qualidade entre temperaturas, pois eram designs simples.
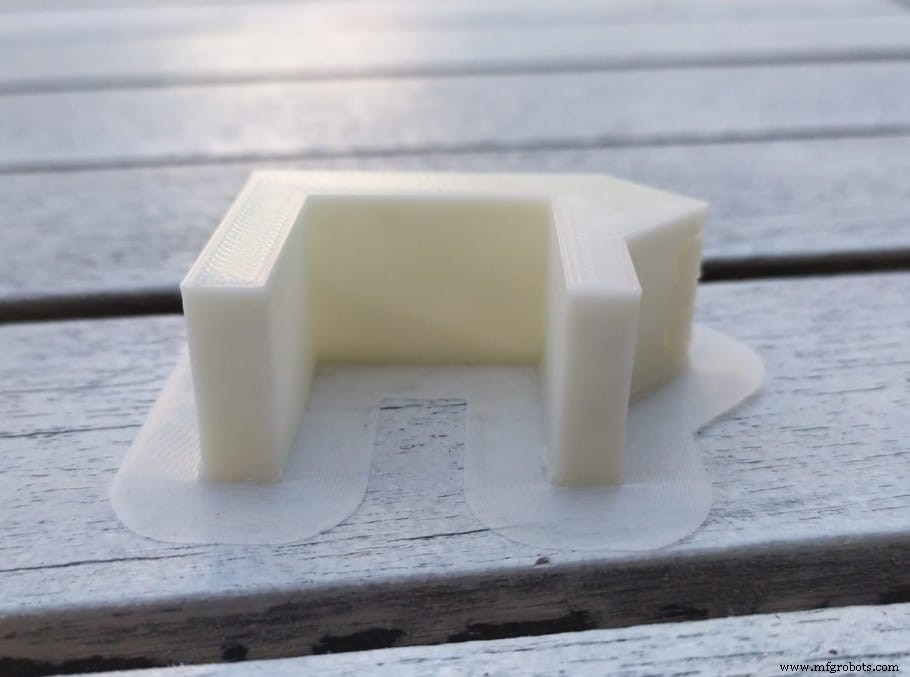
No entanto, voltando ao ponto do enclosure — não usei nestes testes, assumindo que a maioria não tem —, os guias de cabos racharam sempre no mesmo sítio (o de 230°C tinha racha mais larga que o de 240°C), o que mostra a importância do enclosure para manter temperatura alta e consistente à volta do objeto.
Nota: Para saber mais sobre a importância de enclosures e por que pode precisar de um, veja este artigo.
Vale notar que ABS pode ser impresso a temperaturas mais altas, mas parei nos 240°C devido ao tubo PTFE, que não aguenta acima de 245°C e danifica-se libertando fumos tóxicos. Não ultrapasse 245°C a menos que troque o tubo PTFE ou faça outras alterações.
- Temperatura ideal de impressão ABS na Ender 3: 230°C a 240°C.
Temperatura Ideal da Mesa
Se há uma coisa a acertar com ABS é adesão à mesa, e definir a temperatura correta é absolutamente crucial (também usar brim, mas mais adiante).
Um estudo sobre como a temperatura da mesa afeta a adesão concluiu: "Este estudo mostra um aumento significativo nas forças de adesão ao imprimir peças a uma temperatura da mesa ligeiramente acima da temperatura de transição vítrea do material de impressão".
Essencialmente, se tem problemas de adesão, aumente a temperatura da mesa ligeiramente acima da Temperatura de Transição Vítrea do filamento (60°C para PLA, 100°C para ABS, 80°C para PETG).
Para a Ender 3 (Pro e V2), a temperatura ideal da mesa com ABS é 100°C a 110°C (para adesão aumentada). Em alguns casos, o uso de bastão de cola pode ser necessário para evitar descolamento da peça.
Sem enclosure, terá sempre de lidar com warping, pois o ABS contrai demasiado, e em alguns casos a peça pode descolar completamente mesmo com mesa a 110°C (mais sobre prevenção de warping adiante).
- Temperatura ideal da mesa ABS na Ender 3: 100°C a 110°C.
Arrefecimento da Peça
Como o ABS contrai mais que outros plásticos ao arrefecer, a impressão tem maior probabilidade de warping, pois as camadas superiores não aquecidas pela mesa arrefecem e exercem força de tração nas inferiores, podendo causar warping ou separação de camadas (menos comum).
Por isso, deve manter o arrefecimento no mínimo ou desligado, não só nas primeiras camadas, mas sempre.
Nos meus testes, manter a ventoinha desligada nas primeiras camadas e depois a 30% deu ótimos resultados.
Porém, pontes podem ser problema com ABS, pois requerem arrefecimento rápido do plástico para funcionar — quanto maior a velocidade da ventoinha, melhor as pontes saem.
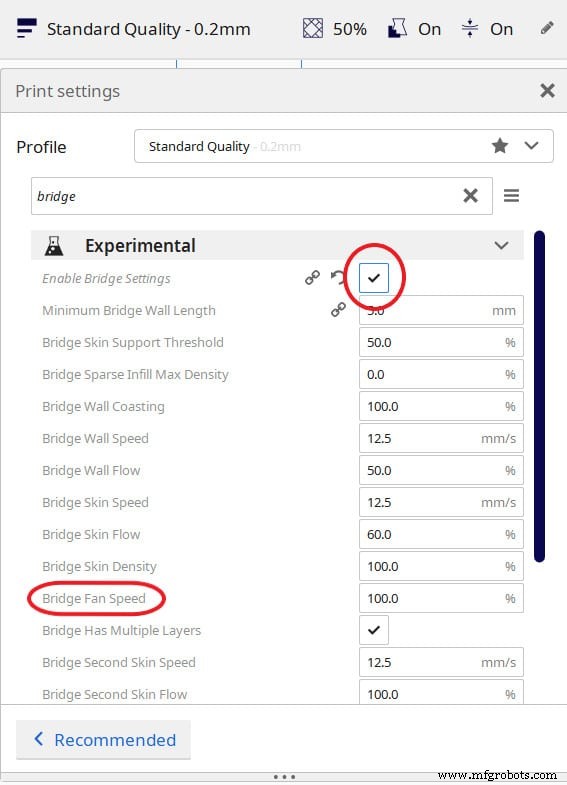
Felizmente, há uma configuração experimental no Cura chamada "Enable Print Cooling" onde pode ajustar "Bridge fan speed", permitindo definir a ventoinha a 100% apenas ao imprimir pontes (Para encontrar: digite "bridge" na pesquisa de configurações, marque "Enable Print Cooling" e desça até "Bridge fan speed").
Configurações ideais de arrefecimento ABS na Ender 3:
- Ventoinha completamente desligada nas primeiras camadas.
- Ventoinha a 30% ou desligada no resto da impressão.
- Ventoinha a 100% para pontes.
Configurações de Retração
Fiz um teste de retração/stringing e obtive resultados perfeitos com as mesmas configurações que uso para PLA, que são também as padrão no Cura:
- Combing Mode: ON e definido como "Within Infill" (padrão "not in Skin", ambos funcionam).
- Distância de Retração: 6,5 mm
- Velocidade de Retração: 25 mm/s
- Contagem Máxima de Retração: 100
- Janela Mínima de Distância de Extrusão: 10 mm
Com estas configurações, o teste de stringing saiu extremamente limpo, sem strings visíveis.
Configurações de Velocidade
Tal como com PLA, imprimir entre 40 mm/s e 60 mm/s é ideal para ABS na Ender 3, resultando em boas impressões sem muitos artefactos, ghosting & ringing. O melhor equilíbrio velocidade/qualidade é 50 mm/s.
Embora possa obter bons resultados a 50 e 60 mm/s, pode haver alturas em que queira baixar para 35 ou 40 mm/s dependendo da complexidade do modelo e nível de detalhe, para evitar ringing & ghosting.
- Configurações ideais de velocidade ABS na Ender 3: Entre 40 mm/s e 60 mm/s.
Se não quer passar por todo o erro e acerto para encontrar as Configurações Ideais para impressões de alta qualidade na sua Ender 3, confira os nossos Perfis Cura feitos à medida para a Série Ender 3 (Pode obter todos por apenas $7).
Resolvendo problemas do ABS na Ender 3
Como referido, o ABS contrai muito mais que outros termoplásticos ao arrefecer, causando warping e às vezes rachaduras nas linhas de camada.
Isto significa que o arrefecimento da impressão precisa de mais consideração que com filamentos mais fáceis como PLA ou PETG, por isso recomendo vivamente investir num enclosure, pois resolve a maioria dos problemas do ABS: warping, má adesão (causada por warping), delaminação/rachaduras de camadas, etc.
Se não quer um e vai imprimir com Ender 3 stock, aqui estão dicas para melhorar hipóteses de sucesso:
Mantenha a impressora longe de correntes de ar
Correntes de ar frio arrefecem a impressão mais rápido e de forma irregular, contraindo o plástico mais de um lado que do outro, causando warping e rachaduras.
Se imprime sem enclosure, mantenha a impressora numa sala o mais quente possível e feche janelas/portas para evitar correntes de ar.
Nota: O ABS emite fumos tóxicos — não deve estar na mesma sala que a impressora enquanto imprime.
Imprima usando Brim
Como adesão à mesa pode ser problema sério com ABS, deve usar todas as configurações do fatiador para melhorá-la, e usar brim é provavelmente a melhor forma. Um brim é essencialmente uma skirt que contacta a impressão e ajuda com adesão e warping — imprima sempre ABS com Brim.
Use bastão de cola para melhor adesão
Consegui manter a impressão colada à mesa e até prevenir warping aplicando um pouco de bastão de cola na superfície.
O bastão de cola melhora drasticamente a adesão e ajuda na remoção após a mesa arrefecer.
Nota: tentar remover a impressão com a mesa ainda quente será quase impossível devido à força da ligação com a cola — deixe arrefecer primeiro à temperatura ambiente e depois remova.
Usar bastão de cola foi de longe o que me deu melhores resultados na impressão ABS no que toca a adesão, e embora houvesse warping ligeiro, era mal percetível.
Use fita de pintor
Colar fita de pintor na superfície também ajuda muito na adesão. Certifique-se de aplicar as tiras o mais limpo possível e sem espaços entre elas.
Quanto a adesão, o ABS colou muito bem à fita e causa menos sujidade que o bastão de cola, sendo a remoção também mais fácil.
Contudo, o bastão de cola funcionou um pouco melhor, por isso recomendo usá-lo em vez da fita.
Rachaduras na impressão (camadas a separar)
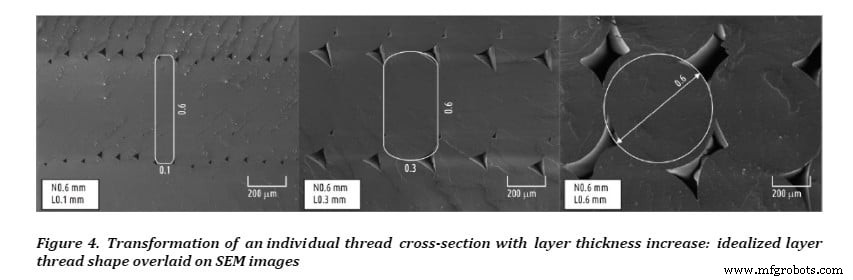
Embora a única forma real de resolver seja imprimir com enclosure, quanto mais forte a ligação entre camadas, menor o risco de delaminação. Usar um bico maior pode evitar rachaduras pois fornece área de contacto muito maior entre camadas, aumentando a força da ligação.
Ambientes frios e correntes de ar aumentam ainda mais o risco de impressões rachadas, por isso mantenha a impressora numa sala fechada com temperatura ambiente o mais alta possível.
Conclusão
O grande inimigo do ABS é o arrefecimento rápido e irregular, que causa warping, descolamento da mesa e rachaduras.
Imprimir com enclosure resolve tudo e imprimir ABS torna-se fácil, mas sem enclosure, pode pôr bastão de cola ou fita de pintor na superfície para melhorar adesão, e manter a impressora numa sala fechada longe de correntes de ar frio.
Aumentar a temperatura da mesa para ligeiramente acima da transição vítrea do ABS (100°C) também ajuda na adesão, então experimente. Obtive melhores resultados sem bastão de cola a 110°C.
A diferença entre 100°C e 110°C sem cola foi notória; com cola, nem tanto. Por isso recomendo manter a mesa a 100°C e aplicar bastão de cola, pois é de longe a melhor adesão que consegui.
Por fim, lembre-se de baixar ou desligar completamente a ventoinha para melhores resultados, mas ative a configuração que liga a ventoinha nas pontes, senão não saem bem.
Confira a nossa secção de produtos recomendados
Criámos uma secção de produtos recomendados para eliminar adivinhações e reduzir o tempo gasto a pesquisar que impressora, filamento ou upgrades comprar, pois sabemos que esta pode ser uma tarefa assustadora que geralmente leva a muita confusão.
Selecionámos apenas algumas impressoras 3D que consideramos boas para iniciantes, intermediários e até especialistas, facilitando a decisão. Filamentos e upgrades listados foram todos testados por nós e cuidadosamente selecionados, para que saiba que qualquer escolha funcionará como esperado.
impressao 3D
- Guia Passo a Passo: Substituir o Bico na Ender 3, Ender 3 Pro e Ender 3 V2
- Plástico ABS: Pode Ser Reciclado? É Biodegradável?
- Calibração Precisa de Z-Offset na Ender 3: Guia Passo a Passo
- Corrigir Afundamento do Eixo X na Ender 3: Passos Simples para Restaurar Nivelamento
- Resistência ao Calor do PLA Explicada: Comparando ABS, ASA, PETG e Outros Materiais de Impressão 3D
- Análise Ender 3 Pro: Guia de Compra 2022 e Avaliação de Valor
- Corrigir Problemas de Nivelamento da Base Ender 3: Guia Passo a Passo
- Nivelamento Perfeito da Mesa na Ender 3: Guia Passo a Passo para Impressões Lisas
- Melhores Upgrades para Ender 3, Pro e V2: Impressões Gratuitas e Kits Premium
- Configurações Ideais de PETG para Ender 3 Pro e V2: Alcance Impressões Perfeitas