



Otimizar Configurações de Retração na Ender 3: Acabe com Stringing no Pro e V2
Se pensarmos em impressão 3D, a primeira coisa que vem à mente é uma máquina que derrete plástico enquanto um extrusor se move ao longo de 3 eixos ortogonais formando um objeto sólido. Parece simples, mas ao aprofundar, descobrimos inúmeros parâmetros que determinam como isto acontece.
Dependendo do tipo de modelo, as configurações de retração podem fazer ou quebrar as suas impressões. Se tem uma Ender 3 (ou qualquer máquina Bowden), as seguintes configurações de retração serão definitivamente úteis:
Sendo uma impressora tipo Bowden, a Ender 3 requer maior distância de retração e recomenda-se ativar "Combing Mode" e defini-lo como "Within Infill". Além disso, defina Distância de Retração a 6 mm, Velocidade de Retração a 20 mm/s, Contagem Máxima de Retração a 5, e Janela Mínima de Distância de Extrusão a 10 mm.
Se não quer passar por todo o erro e acerto para encontrar as Configurações Ideais para impressões de alta qualidade na sua Ender 3, confira os nossos Perfis Cura feitos à medida para a Série Ender 3 (Pode obter todos por apenas $7).
O que é retração e por que é importante na impressão 3D?
Como já sabe, o hotend recebe filamento do extrusor, que empurra o material através de uma roda dentada. Este empurrão gera aumento de pressão dentro do bico. Se a temperatura for suficiente e os passos do motor do extrusor estiverem corretamente calibrados, o plástico fluirá na quantidade exata necessária para criar o modelo desejado.
O problema é que permanece pressão residual no cano após o motor parar, forçando o filamento a continuar a fluir pela única saída livre (o bico). Quando a impressão requer que o hotend se mova de um ponto a outro sem depositar material, é necessário aliviar essa pressão residual para evitar que o plástico "escape" durante o movimento.
A forma de o fazer é inverter a rotação do motor de passo do extrusor, de modo que alguns milímetros de filamento saiam do hotend e compensem a pressão. Esta inversão chama-se "retração" e é um parâmetro fundamental para obter objetos com bom acabamento superficial.
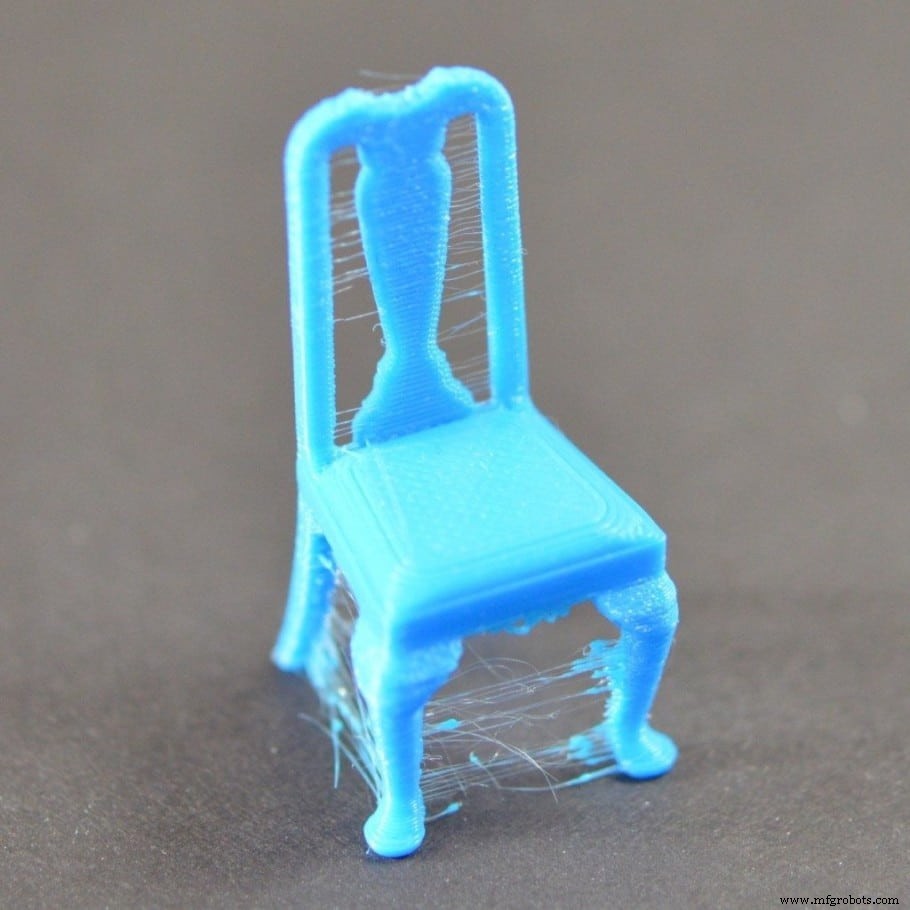
O material sobre-extrudado do bico fica mais fino à medida que o hotend se move, deixando um "fio" ou "string" entre duas paredes da peça. Isto é "stringing" e pode ser evitado (ou minimizado) através de parâmetros de impressão. Pode não ter ouvido o termo, mas quase de certeza que já viu. Veja a imagem seguinte de uma cadeira com muito stringing.
Parâmetros relacionados com retração
Primeiro, certifique-se que a caixa "enable retraction" está ativa para aceder aos parâmetros. Focaremos nas configurações do Cura. Encontrará parâmetros equivalentes na maioria dos fatiadores.
Devo clarificar que uso a nomenclatura do Cura, mas os mesmos princípios aplicam-se a todos os fatiadores.
Distância de Retração (Retraction Distance)
A distância de retração diz à impressora quantos milímetros de filamento retrair quando necessário. Retrair distância muito pequena provavelmente não resolve stringing, enquanto exagerar fará com que não haja plástico disponível no bico nos momentos iniciais da próxima extrusão.
Para evitar isto, existe a configuração "priming" (preparação), que devolve o filamento à posição anterior à retração. Se 5 mm foram retraídos, após mover entre dois pontos sem extrudar, 5 mm serão empurrados de volta ao bico.
Muitas vezes, o modelo requer muitas retrações sequenciais num curto período. Se a distância de retração for demasiado alta, os dentes da engrenagem começam a moer o filamento. Se ficar demasiado fino, as engrenagens não o empurram, deslizam contra ele. Resultado: não sai mais filamento, e a impressão estraga-se.
Para evitar, estabeleceremos a distância mínima de retração que mitiga o stringing. O intervalo 3-6 mm costuma funcionar para a maioria das impressoras Bowden. Comece com 3 mm e aumente 1 mm se necessário.
Embora impressoras Ender 3 estejam no mercado há anos e sejam conhecidas pela fiabilidade, muitos utilizadores modificam configurações para melhores resultados. Uma modificação comum é transformar em sistema de extrusão direta. Não recomendamos modificar design testado (a menos que tenha competências de engenharia muito confiantes), mas pode experimentar e tirar conclusões.
Uma vantagem do direct drive é controlo mais preciso de retrações. Para esses, comece com 0,5 mm e aumente em incrementos desse valor até resultado ótimo.
Contagem Máxima de Retração (Maximum Retraction Count)
Este parâmetro define o número máximo de retrações no mesmo segmento de filamento. Assim evita-se a moagem do filamento. Comece definindo entre 5 e 10. O padrão do Cura é 100, mas é demasiado alto.
Janela Mínima de Distância de Extrusão (Minimum Extrusion Distance Window)
Aqui define o comprimento do segmento de filamento a que as retrações do "Maximum Retraction Count" se aplicam. Como retrações são 3-6 mm, 10 mm é valor apropriado. Assim garante que o filamento não é danificado por retrações excessivas.
Velocidade de Retração (Retraction Speed)
Especifica quão rápido o extrusor roda em reverso. Deve ser rápido o suficiente para impedir vazamento pelo bico, mas não excessivo pois velocidade excessiva requer potência que o motor não consegue entregar, perdendo passos. Bom valor inicial: 20 mm/s. Pode depois aumentar através de teste de stringing (links abaixo).
Velocidade de Preparação de Retração (Retraction Prime Speed)
Define a velocidade a que o material é alimentado de volta ao bico. Controla como o hotend fica pronto para continuar a extrudar como se nada tivesse acontecido.
A velocidade de retração divide-se em dois parâmetros por boa razão. Ao remover filamento, a pressão é maior no início da retração que no fim, aliviando stress na engrenagem. Na preparação, a pressão (e força na engrenagem) aumenta progressivamente.
Por isso, a preparação pode danificar mais o filamento que a retração. Recomendamos velocidade 5 mm/s menor neste parâmetro que na "Retraction Speed".
Quantidade Extra de Preparação (Extra Prime Amount)
Com este parâmetro compensa a quantidade de material perdido por oozing (gotejamento). Se definiu distância e velocidade de retração corretamente, não precisa compensar nada, por isso recomendamos deixar a 0 e fazer testes de calibração. (links abaixo)
Configurações de retração recomendadas para Ender 3 (Pro / V2)
Como as Ender 3 são das impressoras mais populares (senão a mais), entro nas configurações específicas que recomendo e uso na minha. Embora todas as impressoras sejam algo únicas, estas servem como excelente ponto de partida.
- Combing Mode: ON e "Within Infill"
- Distância de Retração: 6 mm
- Velocidade de Retração: 20 mm/s
- Contagem Máxima de Retração: 5
- Janela Mínima de Distância de Extrusão: 10 mm
Estas configurações servem para todas as impressoras tipo Bowden. Pode obviamente ajustar e melhorar para necessidades específicas. Testes de impressão desenhados para reduzir stringing ajudam a afinar rapidamente. Listo todos no fim.
Pode surpreender que imprimir miniaturas requer configuração de retração específica para melhores resultados. Obviamente, listo-as agora!
Configurações de retração recomendadas para miniaturas na Ender 3 (Pro / V2)
- Combing Mode: ON e "Within Infill"
- Distância de Retração: 6 mm
- Velocidade de Retração: 45 mm/s
- Contagem Máxima de Retração: 10
- Janela Mínima de Distância de Extrusão: 10 mm
Interessante saber que o Z-hop, parâmetro que levanta o eixo Z curta distância antes de mover sem extrudar e baixa ao chegar ao próximo ponto, aumenta consideravelmente o stringing (independentemente da calibração prévia). Recomendo fortemente desativá-lo, especialmente se já atingiu configuração ótima.
Pessoalmente, este vídeo do Makers Muse foi inestimável quando encontrei este problema pela primeira vez.
Por que "Enable Combing Mode" é recomendado?
O problema do stringing é que torna a superfície exterior do objeto desagradável. Se o stringing ocorresse apenas no interior, não nos incomodaria. Portanto, a retração só faz sentido quando o bico viaja entre pontos através de área sem camadas de impressão por baixo. Ao ativar combing mode, ordena ao fatiador mover o hotend apenas dentro de áreas impressas (sempre que possível).
Existem 4 opções, mas a minha favorita é "within infill". Embora aumente tempo de impressão, reduz o número de retrações ao mínimo inevitável.
Testes de calibração de retração e stringing
Torre de Temperatura (Temperature Tower)
Embora não tenhamos mencionado, um parâmetro que afeta seriamente o stringing é a temperatura do hotend. Quanto mais quente, mais fácil o filamento flui, aumentando oozing do bico. Por isso, primeiro deve calibrar a temperatura até melhores resultados. Recomendo imprimir o seguinte teste: torre de temperatura que aumenta 5°C em intervalos de camada bem definidos.
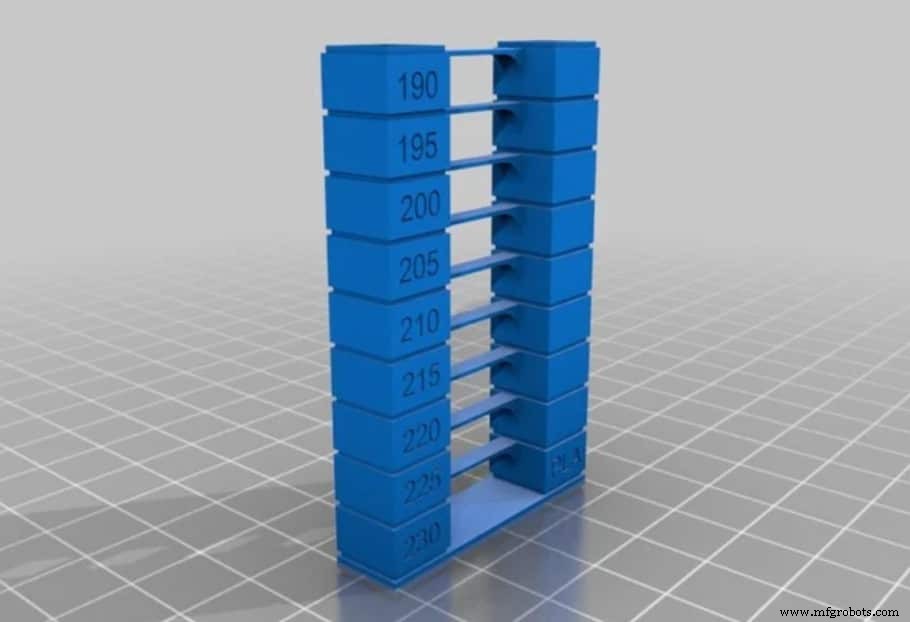
Se clicar em "Thing files" verá ficheiro G-code já compatível com Ender 3. Não use o seu fatiador para gerar G-code como habitualmente, pois não variará a temperatura durante a impressão. Usar processos diferentes no Cura é opção, mas o ficheiro anexado funciona perfeitamente.
Teste Básico de Stringing (Basic Stringing Test)
Uma vez calibrada a temperatura, desative retrações no fatiador e imprima o ficheiro seguinte. Veja a imagem e adivinhe o que avalia.
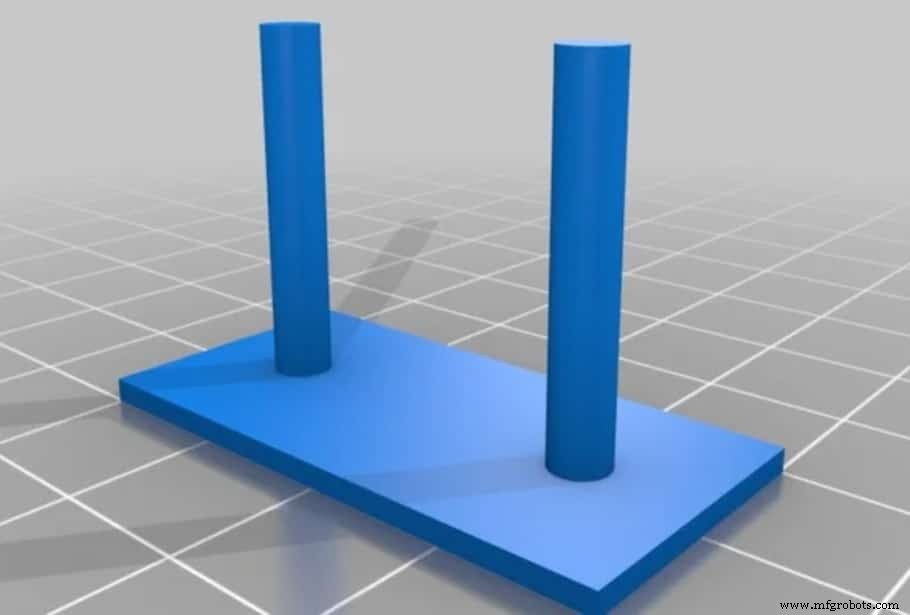
O resultado será peça cheia de fios entre cilindros. Reative retrações e compare com peça recém-impressa. A partir daí, aumente ou diminua Retraction Speed e Retraction Distance até ambos cilindros impressos corretamente sem fios entre eles.
Ferramenta de Calibração de Retração (Retraction Calibration Tool)
Se ainda não está maravilhado com a comunidade de impressão 3D, veja esta ferramenta online gratuita que alguém criou. Permite criar G-Code para testes compatíveis com a sua impressora específica. Instruções são detalhadas e úteis, mas leia-as com atenção.
Perguntas frequentes (FAQ)
A retração é igual para sistemas Bowden e Direct Drive?
Embora ativar retração seja útil independentemente do tipo, máquinas Bowden geralmente requerem maior distância de retração que impressoras direct drive.
A razão: impressoras Bowden (como Ender 3) colocam o extrusor longe do hotend, e o filamento passa por tubo PTFE. Como o tubo tem diâmetro interno 2 mm e o filamento 1,75 mm, a folga entre eles requer compensação aumentando a distância de retração.
Sistemas direct drive não têm este problema, e encolhimento do filamento não é grande problema.
Essencialmente, sistemas Bowden requerem distância de retração muito maior.
A retração é igual para todos os tipos de filamento?
Felizmente, PLA é polímero muito estável, pelo que é possível ajustar a impressora para quase nenhum stringing. O mesmo com ABS, embora apresente outros problemas como warping e rachaduras. Outros materiais, como PETG, requerem temperatura muito mais alta para derreter, o que favorece formação de strings ao arrefecer.
Materiais flexíveis, como TPU, comprimem durante extrusão e esticam durante retração, por isso não é conveniente ativar retração para os imprimir. Neste caso, stringing é inevitável.
Além das configurações de retração, humidade no filamento também aumenta probabilidade de stringing, por isso recomendo sempre guardar bobinas em recipiente hermético com muitos sacos de gel de sílica.
Se não quer passar por todo o erro e acerto para encontrar as Configurações Ideais para impressões de alta qualidade na sua Ender 3, confira os nossos Perfis Cura feitos à medida para a Série Ender 3 (Pode obter todos por apenas $7).
Conclusão
Agora tem melhor compreensão de todas as configurações de retração e como devem ser configuradas diferentemente consoante o tipo de impressora (Bowden ou Direct Drive). Impressoras Bowden, como Ender 3 (Pro e V2), requerem distâncias de retração maiores. Em resumo: ative "Combing Mode" e defina "Within Infill". Distância de Retração 6 mm, Velocidade 20 mm/s, Contagem Máxima 5, Janela Mínima 10 mm.
Confira a nossa secção de produtos recomendados
Criámos uma secção de produtos recomendados para eliminar adivinhações e reduzir o tempo gasto a pesquisar que impressora, filamento ou upgrades comprar, pois sabemos que esta pode ser uma tarefa assustadora que geralmente leva a muita confusão.
Selecionámos apenas algumas impressoras 3D que consideramos boas para iniciantes, intermediários e até especialistas, facilitando a decisão. Filamentos e upgrades listados foram todos testados por nós e cuidadosamente selecionados, para que saiba que qualquer escolha funcionará como esperado.
impressao 3D
- Upgrade de Ventoinhas Silenciosas para Ender 3 Pro e V2 – Guia Passo a Passo com Fotos
- Silenciando a Série Ender 3: Dicas Comprovadas para Impressão 3D Mais Silenciosa
- Guia Passo a Passo: Substituir o Bico na Ender 3, Ender 3 Pro e Ender 3 V2
- Limpeza de Bico Ender 3: Desentupimento Rápido e Fácil para Impressões Confiáveis
- Resina vs Filamento: Comparação de Custos para Impressoras 3D FDM e SLA
- Entendendo as Temperaturas de Transição Vítrea de Filamentos 3D e Como Otimizá-las
- Calibração Precisa de Z-Offset na Ender 3: Guia Passo a Passo
- Análise Ender 3 Pro: Guia de Compra 2022 e Avaliação de Valor
- Qual a Tensão Ideal das Correias da Ender 3 (Pro/V2)? Guia Especializado de Tensão
- Entendendo a Retração: Técnica Essencial para Qualidade na Impressão 3D