



Como Corrigir Separação de Camadas na Impressão 3D: Melhorar Adesão e Prevenir Delaminação
Ao imprimir, os seus modelos racham e as camadas separam? Isto é comumente chamado de separação de camadas ou delaminação e é essencialmente causado por má adesão entre camadas.
Neste artigo, abordo o que é delaminação, por que acontece e como resolver.
Vamos começar!
Delaminação ou Separação de Camadas: o que é?
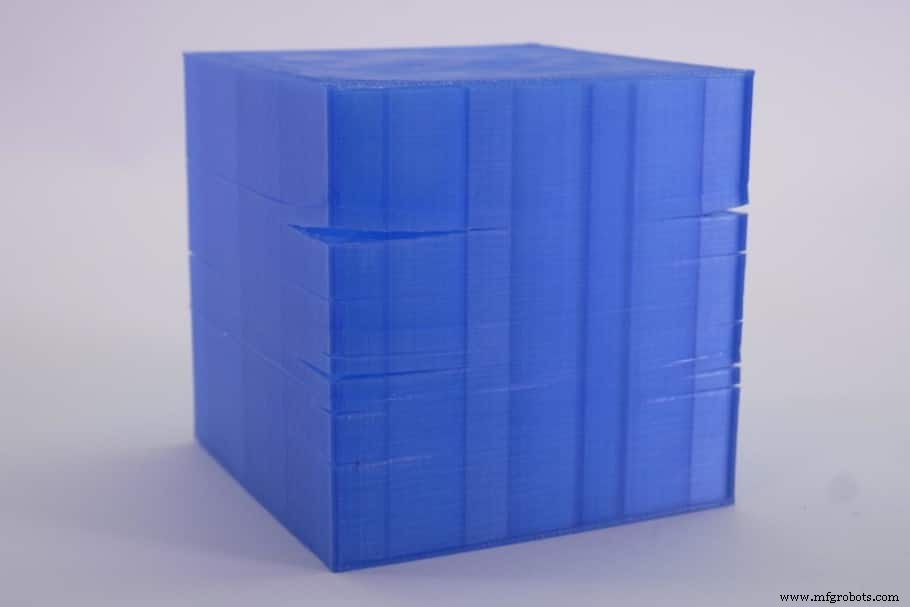
A impressão FDM funciona construindo objeto camada a camada, onde a última camada é impressa sobre a anterior. Se a adesão entre camadas não for forte o suficiente, a peça pode rachar ou separar em vários pontos, visível como cortes ou rachas no exterior.
Isto acontece frequentemente com ABS, pois contrai ao arrefecer e isso pode separar camadas se não for impresso com enclosure ou mesa devidamente aquecida.
Vejamos de perto por que a separação acontece:
Por que acontece a separação de camadas?
A separação ocorre quando o objeto 3D racha devido às forças exercidas pelo plástico quando as camadas arrefecem a taxas diferentes, criando força geralmente chamada "warping" no meio da impressão, que excede a adesão entre camadas e as separa.
Embora não seja possível consertar uma impressão já rachada, é bastante fácil garantir que não volta a acontecer com alguns passos simples, vejamos agora.
Como resolver a separação de camadas
Na maioria dos casos, resume-se a imprimir com enclosure, pois mantém a peça de arrefecer irregularmente, e definir corretamente a temperatura da mesa. Isto resolve o problema na maioria das situações.
Contudo, aqui está uma lista com todas as possíveis soluções para lidar com separação de camadas e melhorar adesão entre camadas.
Use um enclosure
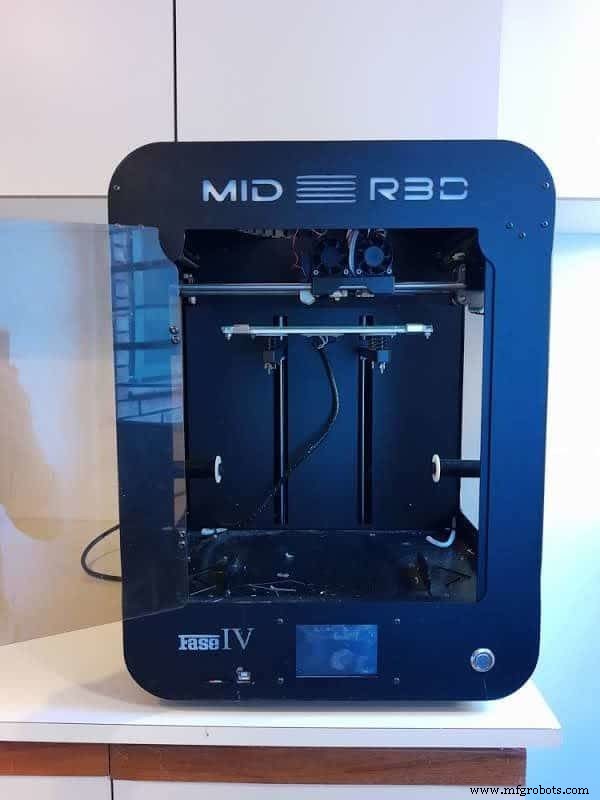
O enclosure estabiliza a temperatura dentro da impressora, impedindo que as peças arrefaçam demasiado rápido, o que reduz warping e separação de camadas.
Nem todas as impressoras trazem enclosure, mas não precisa necessariamente de comprar uma que tenha ou comprar um — pode fazer um você mesmo. Certifique-se que os materiais não são inflamáveis. Também pode comprar enclosures com dimensões padrão para a maioria das impressoras!
Se quer construir o seu, siga este guia que vai muito a fundo.
Nota: A maioria dos enclosures não é aquecida ativamente, mas retém o calor produzido pela mesa e bico, o que geralmente basta para resolver problemas relacionados com mesa aquecida.
Escrevi um artigo inteiro sobre por que pode querer imprimir com enclosure, pode encontrar aqui.
Reduza a altura da camada
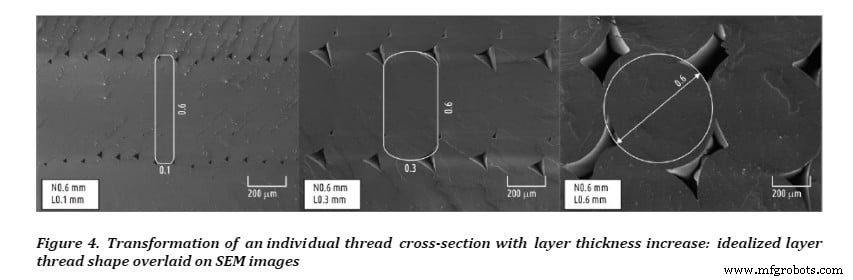
Ao imprimir com altura de camada menor, há maior área de contacto, o que significa que a ligação entre cada camada será muito mais forte que se imprimir com altura maior. Se as camadas aderem mal, reduzir a altura fortalecerá essa ligação.
Como vê na imagem linkada, diminuir a espessura da camada melhora drasticamente a área de contacto entre camadas, traduzindo-se diretamente em impressões mais fortes.
Alturas de camada mais fortes: 0,1 mm a 0,15 mm.
Escrevi um artigo aprofundado sobre qual a melhor altura de camada para impressão 3D, tanto em resistência como detalhe, confira.
Aumente a temperatura de impressão
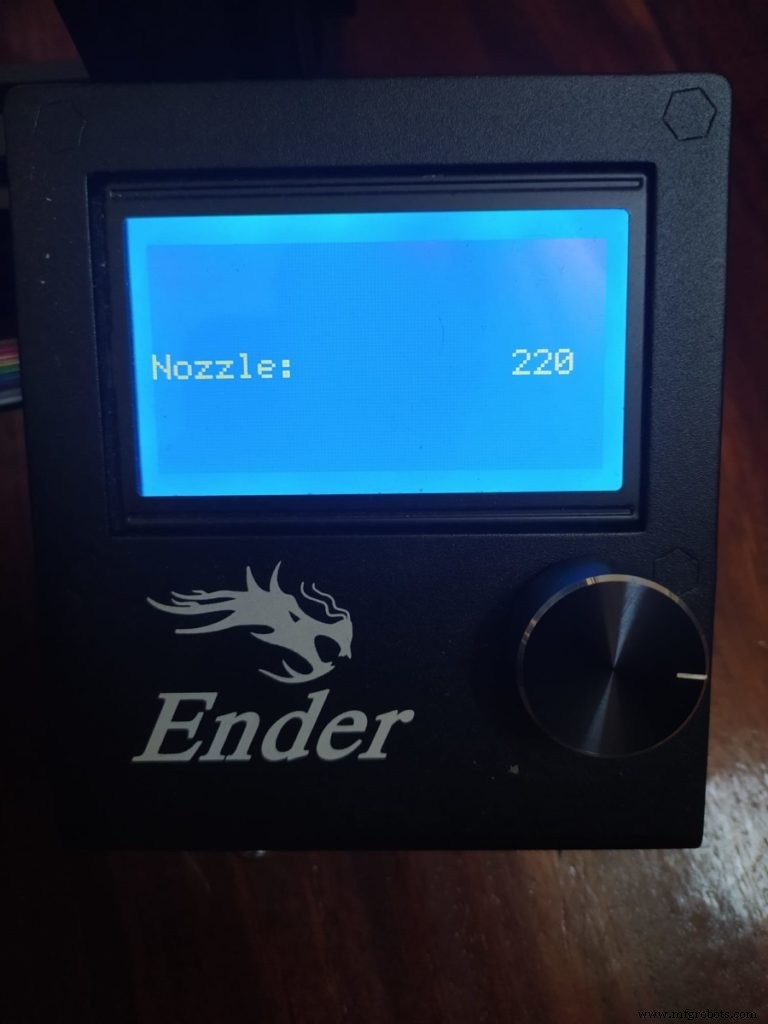
O plástico liga-se melhor quanto mais quente está. Se as camadas não ligam bem e se separam, aumente a temperatura. Exemplo: ABS geralmente imprime a 220-235°C criando boa ligação; imprimir abaixo, digamos 200°C, dará impressões fracas.
Verifique sempre as instruções do filamento que comprou para saber a temperatura ideal, mas se achar que a adesão podia ser melhor, tente aumentar gradualmente 5°C e faça testes.
Aqui está uma tabela com temperaturas ideais para a maioria dos filamentos, bem como temperatura da mesa, transição vítrea, e mais.
| Filamento | Temp. Bico | Transição Vítrea Tg (°C) | Temp. Fusão Tm (°C) | Temp. Mesa | Risco Warping | Facilidade |
|---|---|---|---|---|---|---|
| PLA | 180–230°C | 60-65°C | 155°C | 60°C (não obrigatório) | Baixo | Fácil |
| ABS | 230–250°C | 105°C | 210°C | ~100°C | Moderado | Intermédio |
| PETG | 230–250°C | 80-82°C | 200°C | ~100°C | Baixo | Fácil |
| Nylon | 230–260°C | 70-80°C | 217°C | 80–100°C | Moderado | Intermédio |
| ASA | 220–250°C | 100°C | 250-260°C | ~100°C | Baixo | Intermédio |
| Policarbonato | 270–310°C | 147°C | 260°C | 90–110°C | Alto | Difícil |
| HIPS | 230–250°C | 88-92°C | 180–270°C | ~100°C | Baixo | Intermédio |
| TPE | 210–230°C | 60-130°C | 150–210°C | Não necessário | Baixo | Fácil |
Ajuste a ventoinha de arrefecimento
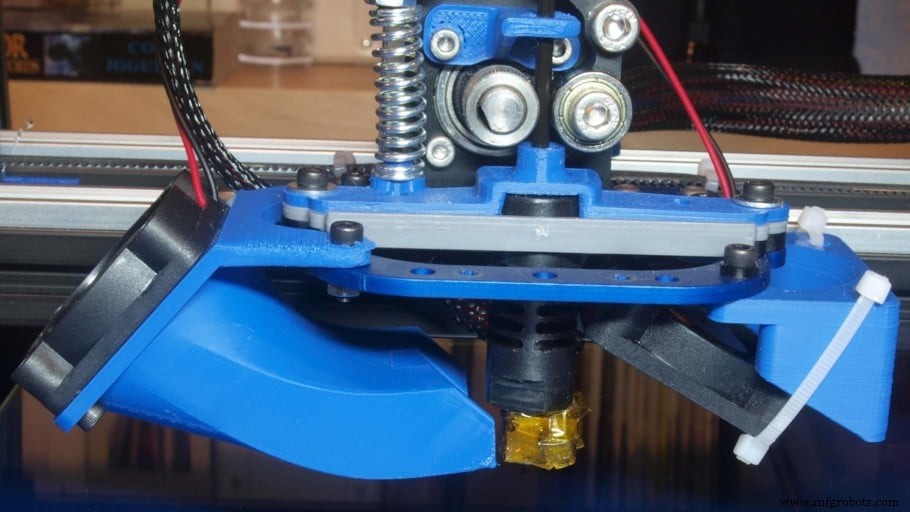
A ventoinha arrefece a camada de plástico recém-depositada, mas se arrefecer demasiado rápido, o novo plástico não aderirá tão fortemente à camada anterior, por isso baixar a velocidade da ventoinha pode potencialmente aumentar a adesão entre camadas e, portanto, a resistência da impressão.
Segue o mesmo conceito do ponto anterior: aumentar temperatura melhora ligação entre camadas, e arrefecer demasiado rápido pode dar o mesmo resultado indesejado.
Nota: Faça testes diminuindo a velocidade da ventoinha 10% cada vez até encontrar o ponto ideal.
Aumente a taxa de fluxo (Extrusion Multiplier)
Mesmo que a impressora não sofra de sub-extrusão, pode ajudar aumentar ligeiramente a taxa de fluxo se as camadas não aderem bem, pois extrudará mais plástico fundido, e mais material significa melhor adesão.
Sub-extrusão manifesta-se como espaços entre camadas, camadas pequenas insuficientes, camadas em falta, ou pequenos pontos na impressão, e definitivamente afeta a resistência da peça.
Como tudo na impressão 3D, ao ajustar a taxa de fluxo não o faça drasticamente, mas em pequenos passos e teste resultados.
Por defeito, a taxa de fluxo é 100% (ou 1.0), mas como nem todos filamentos e impressoras são iguais, pode precisar ajustar para cima ou para baixo.
Recomendação: Aumente a taxa de fluxo em incrementos de 5% e teste até encontrar o ponto ideal.
Reduza a velocidade de impressão
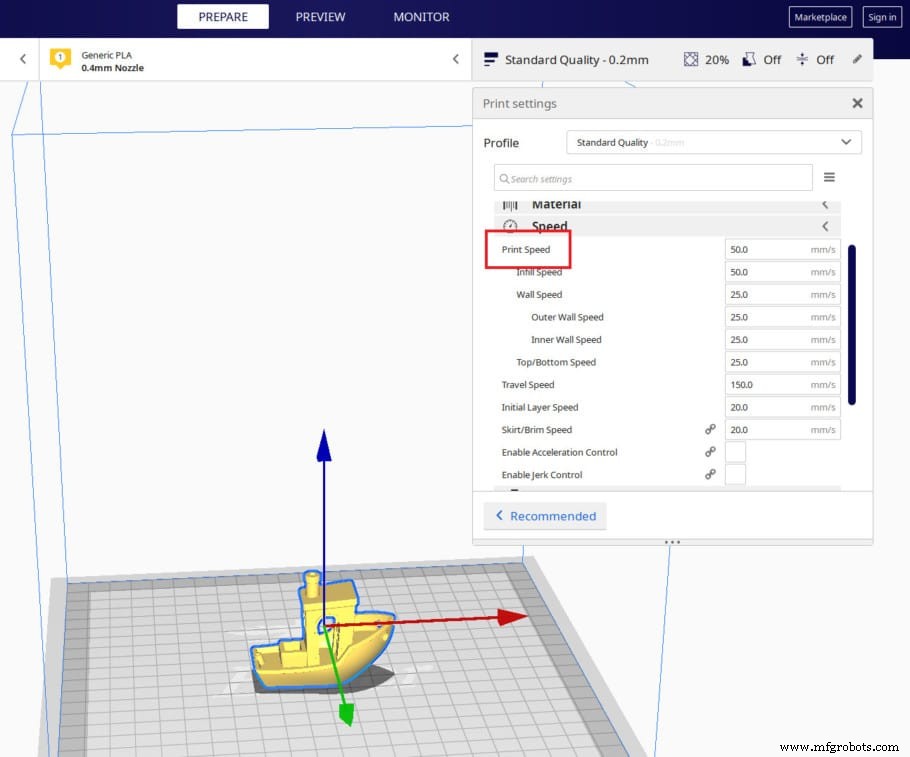
Tal como aumentar a temperatura permite melhor ligação, reduzir a velocidade tem efeito similar. Se a cabeça move-se demasiado rápido, o plástico extrudado pode não ter tempo para ligar corretamente à camada anterior.
Não só isso, mas imprimir a alta velocidade cria outros problemas: sub-extrusão (que também enfraquece a peça), ringing, artefactos visíveis, e má adesão geral.
Recomendação: Reduza a velocidade em incrementos de 5 ou 10 mm/s e teste até encontrar o ponto ideal.
Use um bico mais largo
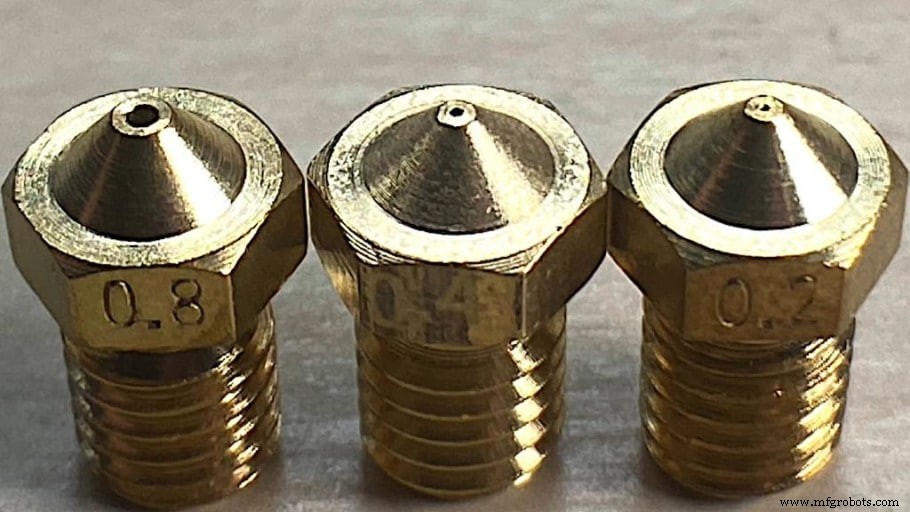
O diâmetro do bico afeta a largura do plástico extrudado. Essencialmente, bico 0,8 mm deposita tira de plástico duas vezes mais larga que 0,4 mm, aumentando área de contacto e tornando a adesão entre camadas muito mais forte.
Já referi que altura de camada menor resulta em adesão mais forte por aumentar área de contacto. Pois bem, se aumentar o tamanho do bico e mantiver a mesma altura baixa, todas as camadas terão muito mais área de contacto para criar ligação mais forte.
Vale notar que aumentar o bico resulta em impressões significativamente menos detalhadas no plano horizontal (vistas de cima ou baixo) pois as camadas são mais largas.
Recomendação: Aumente o bico em 0,2 mm e mantenha a mesma altura de camada e verifique resultados. Pode sempre mudar para bico mais largo se precisar de peça mais forte. Pode também comprar este conjunto barato de bicos em todos os tamanhos (com ferramentas extra).
Nota Importante: Aumentar o bico pode exigir aumentar a temperatura. Exemplo: com bico 1,2 mm pode precisar imprimir PLA normal a 240°C em vez de 200-220°C.
Verifique se o bico está entupido
Entupimento do bico significa que o furinho na ponta fica bloqueado, seja por poeira, partículas estranhas, impurezas no filamento, heat creep, ou uso de filamentos menos comuns como fibra de carbono, plásticos com madeira, etc., resultando em sub-extrusão (menos plástico saindo do bico) e impressões mais fracas.
A boa notícia é que desentupir é fácil e, como a maioria imprime PLA, PETG ou ABS, entupimentos não acontecem frequentemente.
Mas se a impressão sofre de má adesão entre camadas, pode ser bico entupido.
Como limpar bico entupido
Existem várias abordagens, mas aqui estão duas simples que não demoram muito e resolvem na maioria dos casos:
Aqueça o bico e use agulha:
- Aqueça o hotend à temperatura de impressão do filamento.
- Com agulha (geralmente incluída na impressora), empurre o filamento pelo furo do bico para dentro do hotend.
- Empurre manualmente o filamento e veja se sai pelo bico.
Aqui não tenta tirar as partículas que entopem, mas empurrá-las para dentro e quebrá-las.
Outra forma é "cold pull" (puxar a frio):
- Passo 1: Aqueça bico a 220°C (se acabou de imprimir PLA).
- Passo 2: Insira pedaço de ABS, Nylon, ou filamento forte com boa resistência térmica, de cor clara ou branco.
- Passo 3: Empurre manualmente o máximo possível.
- Passo 4: Observe se filamento flui pelo bico (se obstrução total, pode não extrudar nada).
- Passo 5: Deixe arrefecer até ~90°C para PLA e ~160°C para ABS. Mantenha pressão durante arrefecimento.
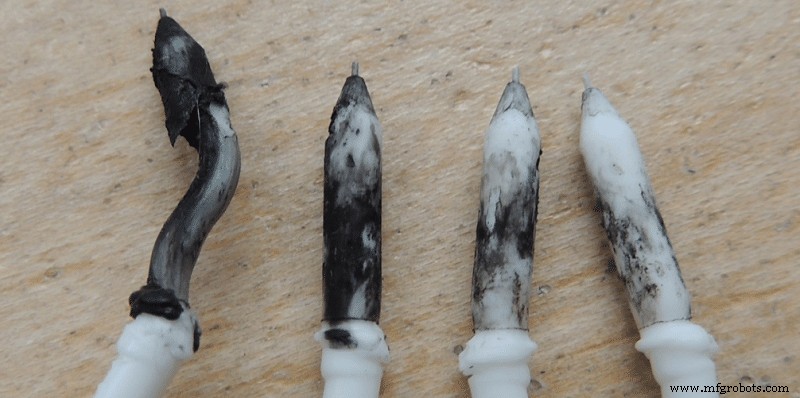
- Passo 6: Quando atingir temperatura do passo 5, retire filamento rápida e fortemente do hotend e inspecione a parte semi-fundida. Deve ter sujidade (pontos pretos) — eram esses a causar bloqueio.
- Passo 7: Corte parte suja e repita do passo 2 até filamento sair limpo.
Conclusão
A delaminação não é tão grande problema hoje em dia, pois fabricantes encontraram formas de a resolver com sucesso.
Porém, se acontecer consigo (mais comum com ABS), tente seguir os passos deste guia. A melhor correção seria usar enclosure ou cobrir a impressora com saco de lixo, mas isto pode ser risco real de incêndio.
Se não funcionar, experimente todas as opções listadas uma a uma para avaliar qual dá melhores resultados.
Confira a nossa secção de produtos recomendados
Criámos uma secção de produtos recomendados para eliminar adivinhações e reduzir o tempo gasto a pesquisar que impressora, filamento ou upgrades comprar, pois sabemos que esta pode ser uma tarefa assustadora que geralmente leva a muita confusão.
Selecionámos apenas algumas impressoras 3D que consideramos boas para iniciantes, intermediários e até especialistas, facilitando a decisão. Filamentos e upgrades listados foram todos testados por nós e cuidadosamente selecionados, para que saiba que qualquer escolha funcionará como esperado.
impressao 3D
- Entendendo o Deslocamento de Camadas na Impressão 3D: Causas e Soluções
- Principais Gargalos no Fluxo de Trabalho de Impressão 3D e Soluções Comprovadas
- Dominando a Impressão 3D Polyjet: Precisão, Detalhe e Aplicações Versáteis
- Bioprinting Explicado: Como a Impressão 3D Cria Tecidos Vivos e Órgãos Futuros
- 5 Problemas Comuns na Impressão 3D de Metal — e Como Resolvê‑los
- Impressão 4D Explicada: O Futuro da Fabricação Adaptativa e Sensível ao Tempo
- Desmistificando a Impressão 3D: Três Equívocos Comuns Explicados
- Entendendo a Impressão 3D FDM: Guia Completo pela Hubs
- Descubra Como a Impressão 3D é Fácil: Guia para Iniciantes
- Dicas Especializadas de Design para Impressão 3D FDM: Precisão e Eficiência