



Domine a Calibração de Impressora 3D: Guia Passo a Passo para Qualidade de Impressão Ideal
Você sabe como calibrar precisamente sua impressora 3D para garantir o melhor desempenho e obter os melhores retornos sobre seu investimento?
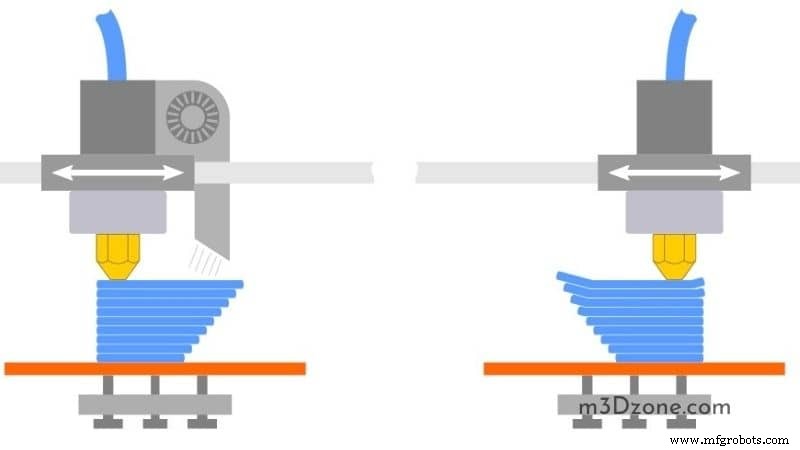
A calibração da sua impressora 3D afeta a qualidade de impressão da impressão finalizada?
Se o bico da sua impressora estiver muito próximo da mesa de impressão, a primeira camada da sua impressão pode ficar achatada e destruída. Assim, você pode ter que cancelar a impressão.
Por outro lado, se o bico estiver muito longe da mesa de impressão, a impressão pode não ter adesão e falhará.
Você pode trabalhar na sua primeira camada ajustando o offset Z. O offset Z diz à sua impressora 3D o quão longe você deve mover o eixo Z dos fim de curso Z ou da mesa da impressora.
No entanto, aprender a ajustar finamente todos os motores pode ser um desafio para iniciantes em impressão 3D. Mas uma vez que você calibra um motor, terá um tempo mais fácil calibrando os outros.
O objetivo da calibração precisa é garantir que a primeira camada da sua impressão grude na mesa de impressão.
Então, como você calibra uma impressora 3D?
O Que Você Precisa para a Calibração da Impressora 3D?
- Uma impressora 3D com software
- Filamento
- Fita
- Régua (40cm)
- Paquímetros digitais
- Um bloco de papel e um lápis (ver na Amazon)
Antes de começar a calibração, certifique-se de ter uma mesa de impressão nivelada e uma estrutura quadrada para ajudar a obter os resultados esperados. Sem os dois, há chances do cabeçote de impressão derreter na mesa de impressão, levando a resultados desagradáveis.
O Que é um Cubo de Calibração?
Um cubo de calibração refere-se a uma forma geométrica que ajuda você a ajustar finamente as configurações da sua impressora 3D. Você também pode usá-lo para ajustar as configurações de milímetros.
Calibrando os Motores de Passo
Impressoras 3D vêm com motores de passo que giram usando pequenos passos para mover o extrusor e os eixos uma distância particular. Se a rotação for 100 passos, o motor de passo gira 50 vezes para virar meia rotação.
Calibrar os motores em uma impressora 3D envolve determinar a relação entre distância e passos. Para alcançar a melhor calibração do extrusor, você deve garantir que a impressora não está extrudando muito filamento.
Assim, você tem que enviar alguns comandos G-code para sua impressora 3D.
Você pode usar os seguintes passos para calibrar seus motores:
1. Prepare Seus Valores de Calibração
Aqui, você compara as configurações da sua impressora 3D com como ela imprime. Você deve fazer alguns cálculos para corrigir quaisquer discrepâncias.
- Primeiro, envie o comando M503 para sua impressora para recuperar suas configurações. Alguns dos resultados após inserir o comando incluem Passos por unidade: M92 X100.00 Y100.00 Z400.00 E140.00.
- Os três primeiros valores do comando correspondem aos passos dos seus motores de passo para mover um milímetro nas direções X, Y e Z. O último valor na saída representa os passos que seu motor do extrusor dá por milímetro de filamento extrudado. Você pode marcar o último número como A.
- Depois disso, insira seu filamento e coloque uma marca de cerca de 50mm no topo do extrusor. Você pode usar paquímetros (ver na Amazon) para obter o valor real e então marcar o valor como B.
- Em seguida, extrude cerca de 10mm de filamento e meça o valor do topo do extrusor até o ponto marcado. Você pode marcar o valor como C. Como tal, B-C é a medição real do filamento extrudado.
Seu extrusor está calibrado corretamente se B-C=10. Caso contrário, você precisa atualizar os passos do extrusor por milímetro. Assim, você pode chegar ao seguinte valor D = 10*A / (B – C). O novo valor representa os passos por mm para o extrusor da impressora.
2. Calibre o Extrusor
Para começar a calibrar seu extrusor, você precisa informar sua impressora 3D do novo valor.
O comando informará a impressora do novo valor, mas não o salvará. Você deve usar o comando M500 para salvar o novo número na impressora.
Enquanto você calibra o eixo, não deve esperar resultados perfeitos. Você experimentará algumas variações ao confirmar se sua calibração está correta. No entanto, sua impressora está bem calibrada se você estiver próximo do valor desejado.
3. Calibre os Eixos da Impressora 3D
Após calibrar seu extrusor, você deve então calibrar os eixos da impressora 3D. Calibrar os eixos segue o mesmo processo que calibrar o extrusor.
No entanto, ao calibrar os eixos, você precisa imprimir algo.
Você deve garantir que calibre o extrusor antes de calibrar os eixos, pois o extrusor pode afetar o tamanho do seu objeto impresso.
Para calibrar os eixos, você pode começar imprimindo um pequeno cubo. Você pode projetar um usando software CAD de sua escolha.
Quando o pequeno cubo terminar de imprimir, meça as dimensões. No próximo passo, repita o cálculo para cada eixo como você fez com a extrusão, ou seja, D = 10*A / (B – C). No entanto, certifique-se de substituir as variáveis com novos valores da seguinte forma:
- (B – C) com as novas medições
- o número 10 com seu valor alvo da nova medição
- o valor que você obteve no passo 1 após enviar o comando M503 com o valor M92 para o eixo particular
Finalmente, envie os comandos M92 para sua impressora 3D e substitua o E pela letra do eixo particular que você precisa definir.
Será melhor fazer múltiplas medições e ter sua média como você fez com o extrusor.
Você não precisa começar a imprimir múltiplos objetos para medir. Em vez disso, você pode medir diferentes posições do cubo ao longo do mesmo eixo.
4. Medindo o Valor do Eixo X
Quando você quiser medir o valor do eixo X, deve começar fazendo o home do eixo X e colocando o eixo Z de lado.
Pegue uma fita, de preferência uma fita menos flexível, e coloque-a na sua mesa de impressora. A fita deve estar no ponto da impressora 3D que não se moverá ao mover o eixo X.
Em seguida, diga à impressora 3D para mover seu eixo X. Se você usa uma mesa de impressora 100x100x100mm, será melhor começar em 70mm. Você pode empurrar o eixo mais longe, desde que não vá além das capacidades da impressora.
Depois disso, você pode usar seus paquímetros para medir a medição real para o eixo X. Se a medição for 70mm, então seu eixo x está apropriadamente calibrado.
Você pode não obter 70mm precisamente na sua primeira tentativa, mas deve anotar as medições que fez.
5. Calibrando o Eixo Y
Calibrar o eixo Y é similar a calibrar o eixo X. A única diferença é onde você cola a fita para medir o movimento do eixo Y.
Primeiro, você deve fazer o home dos seus eixos X, Y e Z. No próximo passo, mova o eixo X até que esteja alinhado com a parte mais externa da impressora 3D.
Em seguida, coloque uma fita no eixo Y sobre um ponto que você marque no eixo X. Mova seu eixo Y para 70mm e marque o ponto usando fita. Você deve então medir a distância real entre dois pontos.
Você pode usar as duas medições e o valor atual M92 para resolver seu novo valor m92.
6. Calibrando o Eixo Z
Você pode usar uma régua em vez de paquímetros digitais para medir o eixo Z.
Primeiro, você deve fazer o home dos seus eixos x, y e z. Em seguida, você deve colocar a régua perpendicular à mesa de impressão. Depois disso, mova seu olho para nivelar com um ponto particular da sua impressora 3D, como a parte mais alta do braço.
Garanta que seu olho esteja nivelado com o ponto que você quer medir ao fazer as medições. Em seguida, instrua sua impressora a subir 100mm e então verifique o quão longe a impressora se moveu.
Subtraindo a segunda medição da primeira ajuda você a descobrir se você passou do ponto da sua impressora.
Ajuste Fino das Configurações do Seu Filamento
Cada rolo de filamento vem com suas propriedades. Plásticos de diferentes fabricantes e cores do mesmo material são diferentes.
Para obter a melhor impressão, você deve ajustar finamente as configurações do seu filamento. Você pode obter impressões de alta qualidade usando configurações que o fabricante do filamento recomenda.
Você pode usar os seguintes passos para ajustar finamente as configurações:
a) Meça o Filamento
O diâmetro de um carretel de filamento pode diferir do relatado pelo fabricante por uma pequena porcentagem. Assim, seria útil se você usasse seus paquímetros para medir o diâmetro real do filamento.
Você deve medir o diâmetro do filamento em alguns lugares ao longo do carretel. Tire a média das diferentes medições e insira o resultado como o diâmetro do seu filamento.
Obter o diâmetro correto é essencial, pois garante que a impressora 3D extrude a quantidade correta de filamento.
b) Obtenha a Temperatura de Impressão Certa
Você pode obter a temperatura certa para impressão criando uma torre de calibração de temperatura de impressão.
A torre de temperatura é separada em blocos em várias alturas, onde cada bloco é impresso em temperaturas diferentes. Você pode analisar os blocos após a impressão para determinar a melhor temperatura para imprimir seus materiais.
Nota, imprimir uma torre de temperatura requer algum trabalho. Alguns fatiadores podem permitir que você imprima em temperaturas diferentes para várias alturas. Caso contrário, você tem que editar o G-code manualmente antes de poder imprimir.
Você terá que inserir comandos G-code para definir a temperatura do extrusor. Os comandos G-code para definir a temperatura começam com M104.
Como você define a temperatura certa?
- Você deve começar determinando a altura de cada bloco. Você pode marcar o número como H. Assim, os blocos terão alturas 0, H, H1, H2, H3, H4, etc.
- Em seguida, abra seu arquivo G-code. Você deve procurar comandos que instruam sua impressora 3D sobre como se mover. Os comandos começam com G1. O arquivo G-code deve conter um grande número de comandos.
- Em seguida, você deve obter o primeiro comando G-code do G1 de Z[H]. O comando também pode consistir em movimentos X e Y.
- Antes da linha G1, insira a linha M104 S [T]. T representa a temperatura do bloco na altura H
- Repita o processo para cada bloco, usando a temperatura apropriada
- Quando terminar, imprima seu arquivo atualizado.
Ao imprimir uma torre de temperatura, examinar os blocos ajudará você a determinar a temperatura mais apropriada para imprimir seu material. Defina a temperatura no seu fatiador como a temperatura de impressão.
Conclusão
Além de calibrar sua impressora 3D e configurações do fatiador, existem outras configurações que você pode usar para melhorar a qualidade da sua impressão. Você pode usar os testes de tortura para determinar no que sua impressora é boa e o que não faz bem.
Aperfeiçoar as impressões ajudará você a lidar com várias áreas, como overhangs e pontes. Os testes de tortura também ajudam você a diagnosticar vários problemas.
impressao 3D
- Ghosting na Impressão 3D: Causas, Efeitos e Prevenção
- Impressoras 3D Multi-Bico Explicadas: Como Funcionam e Por Que Importam
- Como Impressoras 3D Fabricam Peças Metálicas: Do Pó à Precisão
- O Que É Uma Impressora 3D Desktop? Guia Prático para Empresas
- Como Impressoras 3D Desktop Estão Remodelando a Manufatura Industrial
- Guia Passo a Passo para Substituição de Bicos na Sua Impressora 3D Stratasys
- Revolucionando a Odontologia Indiana: Como a Impressão 3D Transforma o Cuidado ao Paciente
- Escolhendo a Impressora 3D Industrial Certa: Um Guia Prático
- Quanto Tempo Dura um Filamento de 1 kg para Impressora 3D? Guia Prático
- Consertando Bico Vazando em Impressora 3D: Guia Passo a Passo