



Escolhendo o Hotend Certo: Guia para Impressão 3D FDM
O hotend é uma das partes fundamentais de uma impressora 3D FDM, e apesar da sua aparente simplicidade, uma das mais complexas. Este componente não só determina a resolução da impressora, mas também a capacidade de imprimir certos materiais, como abrasivos ou de alta temperatura. Existem múltiplas opções ao selecionar um hotend, bem como múltiplos peças de reposição e acessórios para cada um deles. Não existe hotend perfeito para todas as aplicações, e a escolha do mais adequado para cada utilizador será condicionada pelo uso preferencial que dá à impressão 3D ou pelos materiais que costuma usar.
Para aprender a selecionar e configurar o hotend mais adequado para cada utilizador, é necessário entender como funciona e que partes o compõem.
Como funciona o Hotend
O hotend é o conjunto de elementos destinados a fundir e extrudir o filamento, antes de o depositar no espaço de construção. O hotend always trabalha em conjunto com o extrusor, seja em montagem direta ou indireta (bowden). Basicamente consiste em: o extrusor empurra o filamento para uma pequena câmara onde funde e, devido à pressão gerada, o material fundido sai através de um pequeno orifício onde solidifica ao ser depositado na base de construção ou na peça. Como o filamento é empurrado, é necessário que mantenha a máxima rigidez antes de chegar à zona de fusão. Para isso, devem existir duas zonas claramente diferenciadas no hotend: uma zona fria e uma zona quente, com uma transição entre elas o mais curta possível.
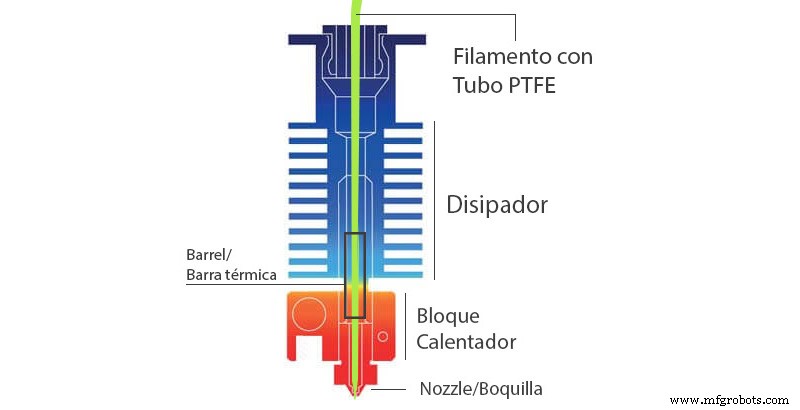
Imagem 1: Esquema de um hotend. Fonte: impresoras3d.com
Partes do hotend
Os hotends consistem principalmente em seis componentes:
- Bico (Nozzle)
- Bloco de aquecimento (Heating block).
- Sonda de temperatura (Temperature probe).
- Cartucho de aquecimento (Heating cartridge).
- Heatbreak (Quebra-calor).
- Dissipador de calor (Heatsink)
Bico (Nozzle)
É a parte final do hotend e a que determina a resolução da impressora no plano XY. Ao selecionar o mais adequado, devemos considerar três parâmetros: o sistema a que pertencem, o diâmetro e o material.
Sistema:
Existem múltiplos sistemas de hotend, embora os mais comuns sejam dois: o sistema V6 e o Mk8. Além destes, algumas marcas reconhecidas como Ultimaker, BCN3D ou Raise 3D têm o seu próprio.
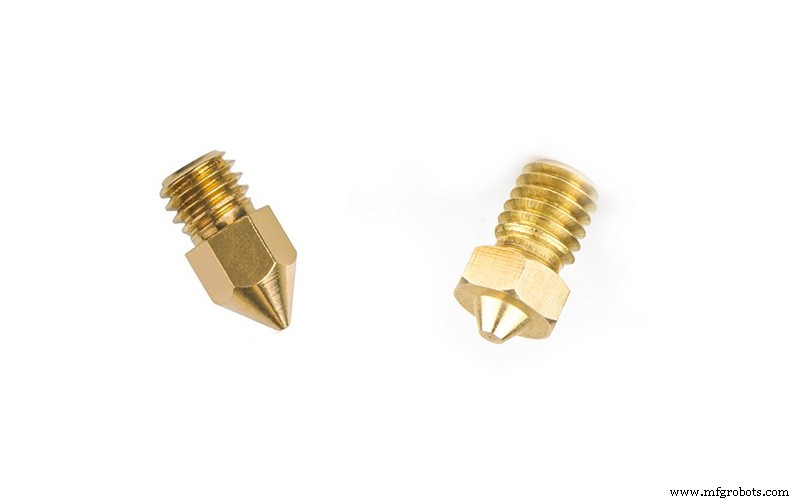
Imagem 2: Bicos MK8 e V6.
Embora tanto os bicos V6 como MK8 tenham rosca M6x1 e possam parecer compatíveis à primeira vista, não é o caso. As dimensões diferem consideravelmente entre os dois. Enquanto os bicos do sistema MK8 têm um comprimento de 8 mm, os do sistema V6 têm um comprimento de 5 mm. Isso implica que em impressoras onde o sensor de nível está localizado na cabeça, o bico ficará mais alto e não será imprimível. Embora possam ser feitas modificações na impressora para adaptar hotends de outro sistema, é aconselhável permanecer dentro do sistema original e evitar misturar componentes de outros sistemas. Atualmente isso não é problema pois existem fabricantes em ambos os sistemas que produzem componentes de qualidade extraordinária como E3D, MicroSwiss ou 3DSolex.
Diâmetro:
Em geral, a maioria dos hotends usa um bico de 0,4 mm por defeito, pois é considerado o compromisso ideal entre resolução e tempo de impressão. No entanto, existem muitas outras opções de diâmetro que podem ser melhores em certos casos.
A gama de bicos disponíveis varia por sistema e fabricante, mas geralmente varia de 0,25 a 0,8 mm. Isto deve-se às limitações intrínsecas da tecnologia FDM. Os plásticos, quando fundidos, mantêm uma viscosidade considerável que torna necessário aplicar uma pressão maior quanto menor o diâmetro. Por isso abaixo de 0,25 mm a pressão necessária é tão alta que é impossível imprimir alguns plásticos de maior viscosidade. No entanto, alguns fabricantes como E3D têm bicos experimentais até 0,15 mm, com os quais é possível obter excelentes resultados imprimindo com PLA a baixa velocidade.
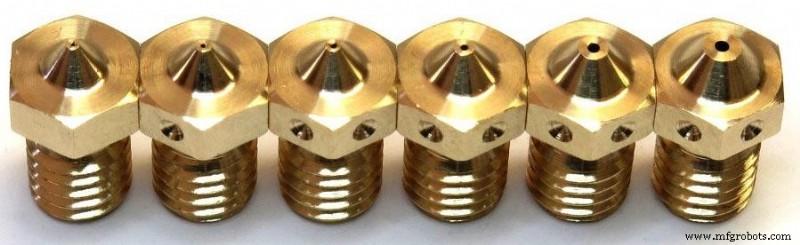
Imagem 3: Bicos de diferentes tamanhos. Fonte: e3d-online.com
Para bicos acima de 0,8 mm a limitação deve-se à capacidade dos hotends de fundir fluxo volumétrico de plástico suficiente para manter uma extrusão adequada. Um bico de grande diâmetro requer uma velocidade de extrusão tão alta que pode ser impossível fundir o filamento à mesma velocidade. Apesar disso, dois dos fabricantes mais reconhecidos conseguiram resolver parcialmente este limite usando duas estratégias diferentes.
Por um lado, a E3D oferece dois subsistemas V6 conhecidos como Volcano e Supervolcano que se baseiam em aumentar o comprimento da zona quente do hotend, conseguindo fundir um fluxo de plástico muito maior. Isso envolve a possibilidade de imprimir a velocidades mais altas com bicos de tamanhos padrão, bem como a possibilidade de usar bicos até 1,4 mm.
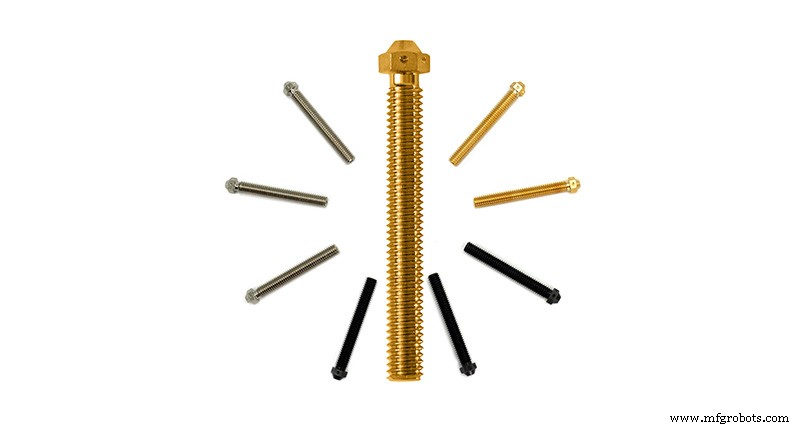
Imagem 4: Bicos Supervolcano. Fonte: e3d-online.com
Por outro lado, o fabricante 3DSolex introduziu a tecnologia inovadora "Core Heating Technology". Esta tecnologia baseia-se em dividir o interior do hotend em três câmaras, alcançando uma maior superfície quente em contacto com o filamento e assim uma fusão mais rápida e homogénea sem necessidade de aumentar o comprimento da zona quente. Graças a isto, 3DSolex oferece bicos com diâmetros até 2 mm compatíveis com o sistema V6.
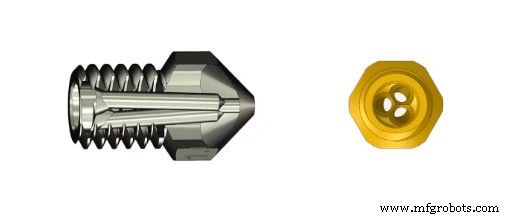
Imagem 5: Bico 3DSolex. Fonte: 3DSolex.com
Materiais:
Nos últimos anos, o surgimento de novos materiais avançados também significou a necessidade de desenhar bicos em novos materiais. Atualmente os materiais mais comuns no fabrico de bicos são os seguintes:
- Latão: É o material mais comum. As suas principais vantagens são o seu baixo custo, facilidade de fabrico e alto coeficiente de transmissão térmica . Entre as suas principais desvantagens estão a sua baixa resistência ao desgaste, bem como a sua baixa resistência a altas temperaturas, pois não é aconselhável usá-lo acima de 300 ºC. É o material ideal quando só se imprime com materiais como PLA, ABS, ASA
- Latão niquelado: Está a tornar-se o standard nos hotends de mais alta qualidade. É um bico de latão ao qual foi aplicado um fino revestimento de níquel. Este tratamento superficial dá-lhe maior resistência ao desgaste, menor coeficiente de atrito e alta resistência à corrosão. Isso faz com que tenham uma durabilidade superior aos bicos de latão.
- Cobre niquelado: O material específico para impressão com filamentos de alta temperatura. Deve ser combinado com um bloco de aquecimento do mesmo material. Permite alcançar temperaturas até 500 oC.
- Aço endurecido ou aço ferramenta: Destacam-se pela sua alta resistência à abrasão. Foram desenhados para trabalhar com filamentos altamente abrasivos como os reforçados com fibras ou partículas. É essencial em materiais como filamentos metálicos ou reforçados com fibra de vidro ou carbono. A sua principal desvantagem é que geralmente fornecem menor qualidade de impressão superficial que os anteriores. Embora estejam geralmente disponíveis em tamanhos desde 0,4 mm, é recomendado usar tamanhos superiores a 0,5 mm para evitar obstruções. Embora possam suportar até 500 ºC, não é recomendado usá-los com materiais abrasivos acima de 350 ºC
- Aço inoxidável: Embora possa parecer semelhante ao anterior e muitos utilizadores o adquiram para usar com filamentos abrasivos, esta não é a sua principal aplicação pois a sua resistência à abrasão é muito menor que a anterior. Este tipo de bicos são usados principalmente em aplicações médicas e alimentares pois, devido à sua alta resistência à corrosão, não libertam partículas tóxicas que possam misturar-se com o material fundido. Provavelmente é o material menos comum no fabrico de bicos. Como os bicos de cobre niquelado, são adequados para aplicações de alta temperatura, suportando até 500 ºC.
- Latão ou cobre com ponta de rubi: São bicos feitos de latão ou cobre, com um rubi incrustado na ponta. Embora muitas pessoas acreditem que são bicos que não sofrem desgaste, isso não é totalmente correto. Embora seja verdade que a alta dureza da ponta de rubi faz com que a ponta não sofra desgaste e mantenha uma alta qualidade de impressão durante toda a vida do bico, o corpo de latão ou cobre sofre desgaste. Com filamentos sem cargas, a durabilidade deste tipo de bicos é muito alta e em muitos casos pode ser superior à da impressora, no entanto, com filamentos abrasivos o desgaste interno do corpo de latão ou cobre faz com que o rubi se separe do bico ao longo do tempo. É o bico ideal para imprimir materiais abrasivos com a mais alta qualidade, desde que este uso cause uma vida útil limitada. Também é o bico ideal para aqueles utilizadores que não usam materiais abrasivos e querem um bico com alta durabilidade e que mantenha a mais alta qualidade durante toda a vida útil.
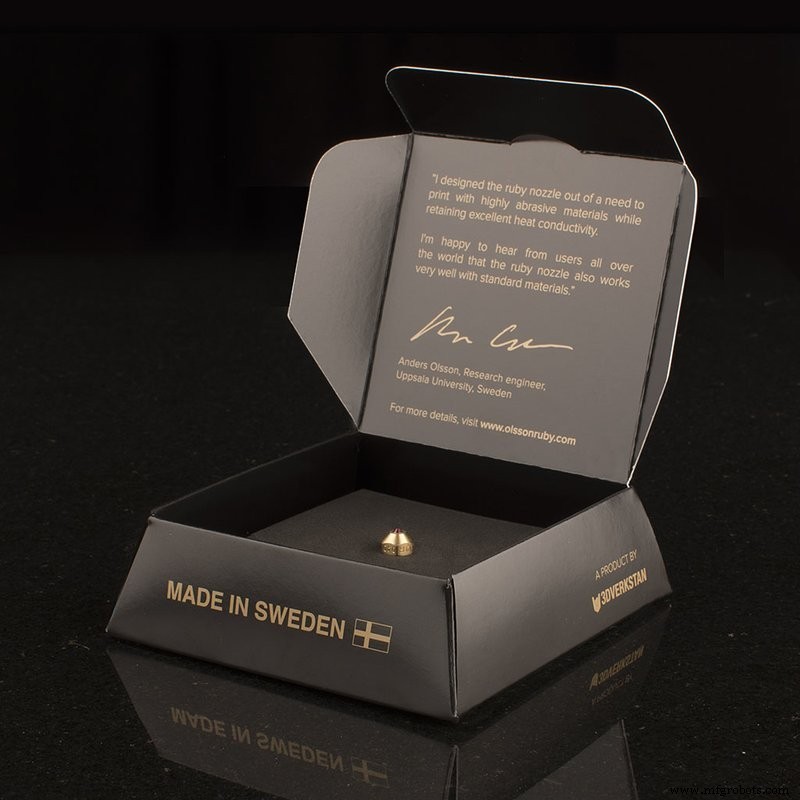
Imagem 6: Bico The Olson Ruby. Fonte: olssonruby.com
Bloco de aquecimento:
É o elemento responsável por transmitir calor ao bico e à zona quente do heatbreak. Existem principalmente dois tipos: normal e alta temperatura. Os blocos de aquecimento standard são geralmente feitos de alumínio. São os mais económicos, mas só suportam temperaturas até 300 oC. Os de alta temperatura são feitos de cobre niquelado, e podem suportar temperaturas até 500 oC.
Alguns, como os do sistema V6, têm como opção uma capa ou meia de silicone que ajuda a proteger a peça do calor irradiado, algo de particular importância com materiais como PLA.
Sonda de temperatura:
É o elemento responsável por medir a temperatura do bloco de aquecimento. Existem múltiplos tipos diferentes, com diferentes fatores de forma e parâmetros. É talvez um dos elementos mais difíceis de trocar, pois além de ter diferentes fatores de forma, pode ser necessário modificar o firmware da impressora ou até adicionar componentes eletrónicos adicionais. Os três tipos mais comuns são:
- Termístor: É o mais comum. Tem alta precisão a baixas temperaturas e o seu preço é muito económico. Como desvantagem, não é adequado para temperaturas acima de 285 ºC.
- Termopar: Permitem medir temperaturas muito altas com precisão, no entanto, quando calibrados para um intervalo específico, não podem medir temperaturas altas e baixas com alta precisão ao mesmo tempo. Embora sejam geralmente baratos, requerem eletrónica adicional para converter o sinal. Uma das suas principais desvantagens é que são sensíveis a ruído eletromagnético, por isso os seus cabos devem ser blindados e mantidos afastados de fontes de alimentação ou bobinas.
- Sonda PT100: Substituíram quase completamente o uso de termopares. Permitem medir temperaturas até 500 ºC com precisão, combinando as vantagens de termístores e termopares. Em troca, o seu preço é o mais alto e requerem eletrónica adicional.
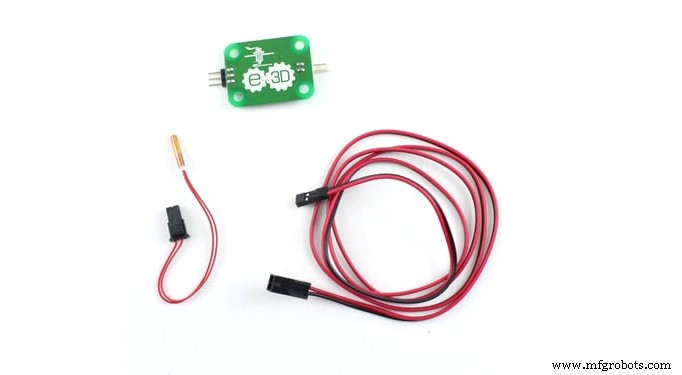
Imagem 7: Sonda PT100. Fonte: e3d-online.com
Cartucho de aquecimento:
Basicamente consiste em uma resistência que, ao passar corrente, transmite calor ao bloco de aquecimento. Os mais comuns têm uma potência de 30 W ou 40 W. Com exceções, as suas dimensões são geralmente universais. Estão disponíveis em versões 12V e 24V, sendo essencial usar a voltagem adequada à placa da impressora.
Heatbreak (Quebra-calor):
Um dos elementos mais importantes do hotend. A sua função é separar a zona quente e a zona fria do hotend e a sua qualidade é decisiva para evitar possíveis entupimentos. É o componente que determinará se um hotend é do tipo All-Metal ou não, dependendo se o seu interior é revestido com Teflon ou não. É fabricado com materiais de baixo coeficiente de transmissão térmica como aço inoxidável para aumentar o efeito de quebra térmica. Os de mais alta qualidade são produzidos em titânio ou com combinações bimetálicas como Slice Engineering.
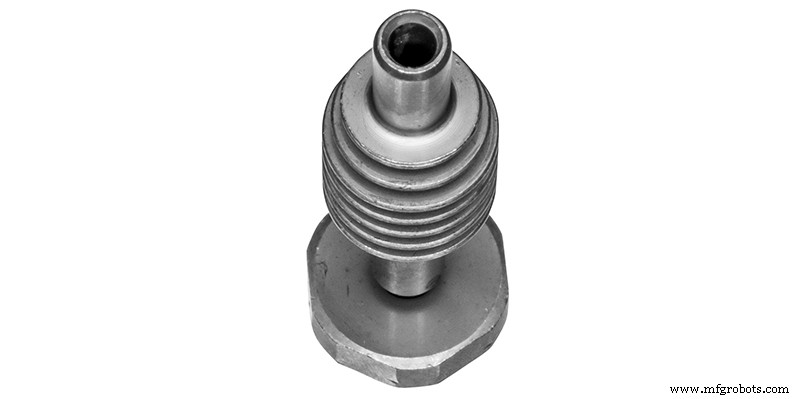
Imagem 8: Heatbreak Bimetálico da Slice Mosquito. Fonte: sliceengineering.com
Dissipador de calor (Heatsink):
A sua função é arrefecer a zona fria do hotend, e impedir que o filamento derreta antes de atingir a zona de fusão. É muito importante que a sua qualidade e desempenho sejam muito altos, especialmente quando se usam altas temperaturas ou polímeros com baixa temperatura de amolecimento como PLA. No caso de usar extrusores diretos, outra função importante é impedir que o calor seja transmitido a este, exceto exceções de extrusores compactos como E3D Aero e Hemera, nos quais o próprio corpo do extrusor atua como dissipador.
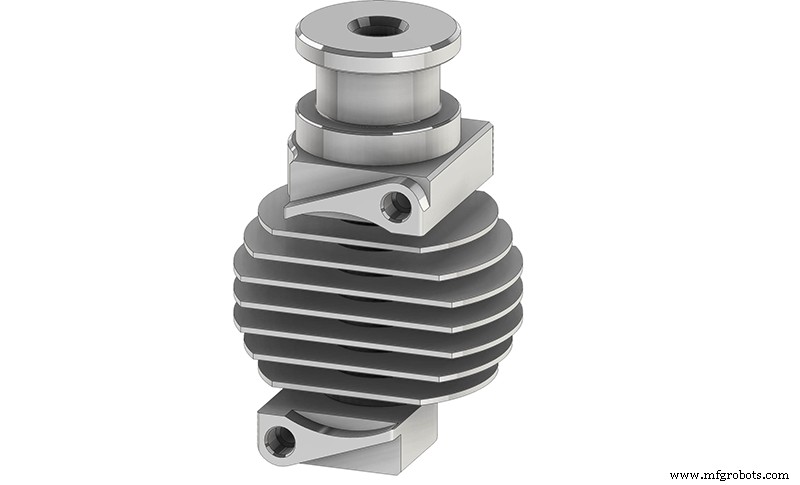
Imagem 8: Dissipador para Slice Copperhead. Fonte: sliceengineering.com
Como escolher o Hotend certo
Como discutimos no início, não existe hotend ideal capaz de trabalhar ao máximo desempenho em todos os casos. Para cada situação, existe um modelo ou combinação ótima. Embora hotends standard funcionem geralmente bem em impressões ocasionais com materiais básicos, quando ocorrem situações mais exigentes pode ser necessário substituir o hotend ou certos componentes dele. Entre estas situações especiais estão estas seis mais comuns:
- Impressão com materiais não abrasivos que requerem alta temperatura
- Impressão com materiais abrasivos que requerem alta temperatura
- Impressão com materiais abrasivos
- Aplicações médicas e alimentares
- Impressões 3D de grande formato
- Impressões de alta velocidade
Impressão com materiais não abrasivos que requerem alta temperatura
Embora em geral os materiais mais comuns tenham temperaturas de impressão abaixo de 280 oC, existem alguns filamentos de engenharia cuja temperatura de impressão pode ser ligeiramente superior como é o caso do policarbonato ou mesmo bem superior como PEKK. Nestes casos, é essencial selecionar um hotend cujos componentes sejam capazes de suportar altas temperaturas. Para este efeito, tanto o bloco de aquecimento como o bico são feitos de cobre niquelado. Além disso, devem ser acompanhados por um heatbreak All-Metal com o menor coeficiente de transmissão térmica possível, como os feitos de titânio ou compostos bimetálicos.
Devido à limitação dos termístores, será essencial que o hotend faça a medição de temperatura através de um termopar ou sonda PT100.
No caso de usar um extrusor direto, o dissipador deve ser de alta qualidade e refrigerado o melhor possível.
Entre as opções disponíveis, provavelmente as melhores para este tipo de aplicação são os hotends Mosquito e Copperhead da Slice Engineering.
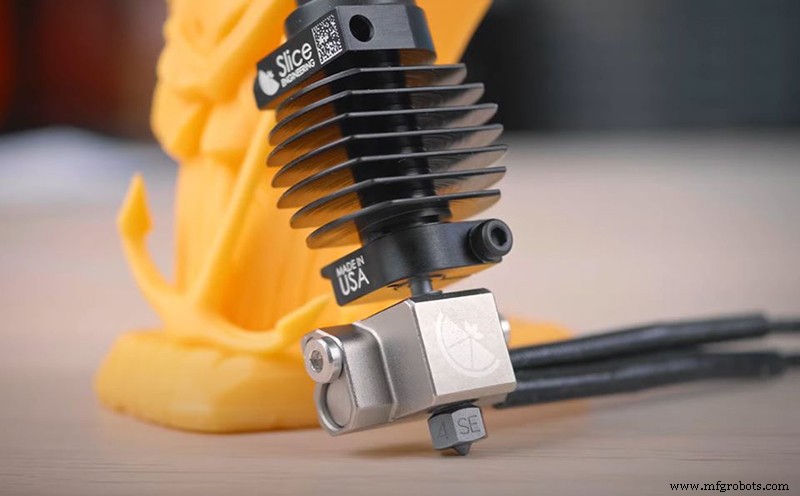
Imagem 9: Slice Copperhead. Fonte: sliceengineering.com
Impressão com materiais abrasivos que requerem alta temperatura
Provavelmente um dos casos mais exigentes. A escolha seria a mesma do caso anterior, exceto que seria necessário substituir o bico de cobre niquelado por um adequado para materiais abrasivos como o Bico de Aço Endurecido ou o Bico E3D Nozzle X em tamanhos de 0,6 mm. Ambos compatíveis com hotends Slice Engineering.
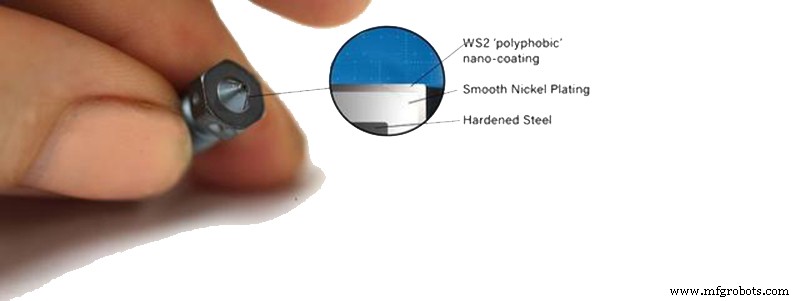
Imagem 10: Nozzle X. Fonte: e3d-online.com
Impressão com materiais abrasivos
Ao usar materiais abrasivos, mas não requerendo atingir temperaturas acima de 285 oC, também é aconselhável, como no caso anterior, usar um bico resistente à abrasão e um heatbreak All-Metal. Embora um heatbreak de Teflon também funcionasse corretamente, o desgaste seria alto, e o tubo de PTFE teria de ser substituído frequentemente. Dentro dos heatbreaks metálicos, heatbreaks de titânio têm maior durabilidade face a materiais abrasivos devido à sua alta dureza. No entanto, neste caso um bloco de aquecimento de alumínio seria mais que suficiente.
Aplicações médicas e alimentares
No caso de imprimir peças com materiais biocompatíveis ou para uso alimentar, o essencial é evitar contaminação com resíduos metálicos que possam causar toxicidade. O melhor é que todos os componentes em contacto com o filamento sejam feitos de aço inoxidável ou titânio. Por isso, um hotend E3D V6 com heatbreak de titânio e bico de aço inoxidável seria a combinação perfeita.
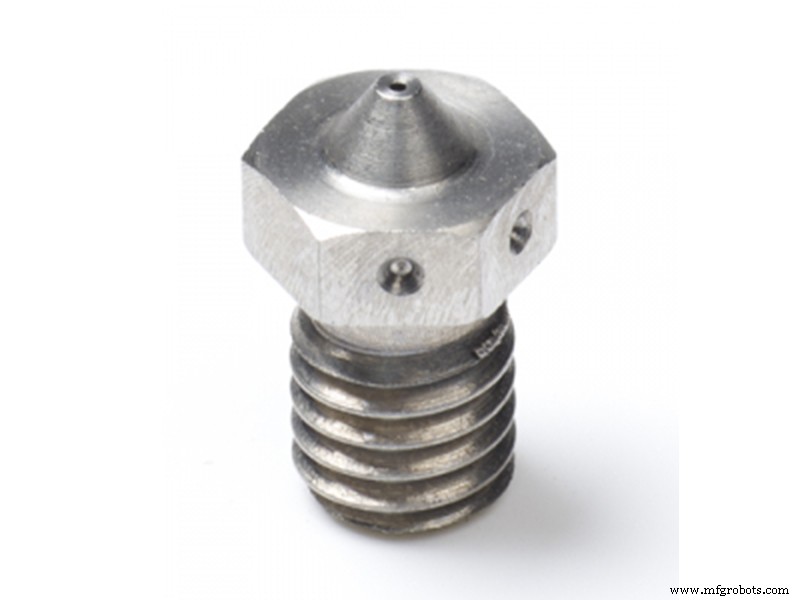
Imagem 11: Bico de aço inoxidável. Fonte: e3d-online.com
Impressões 3D de grande formato
Quando se imprimem peças com grandes volumes, o tempo de impressão pode ser priorizado antes da resolução. Nestes casos, pode ser útil usar bicos com diâmetros grandes, superiores a 1 mm. Isso envolve usar hotends capazes de fundir grandes fluxos de filamento a uma taxa razoável. Nest situações, o sistema V6 Volcano ou Supervolcano são uma das melhores opções.
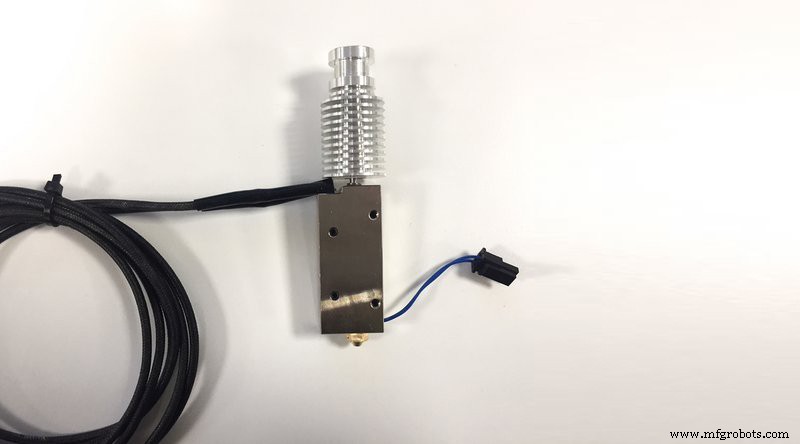
Imagem 12: V6 Supervolcano. Fonte: e3d-online.com
Impressões de alta velocidade
Como no caso anterior, o limite é determinado pela velocidade a que o nosso hotend consegue fundir o filamento. Embora neste caso tanto o sistema V6 Volcano como V6 Supervolcano seriam adequados, a opção ótima é o uso de bicos Solex com tecnologia "Core Heating Technology" capazes de atingir taxas de fluxo até 30 mm3/s e compatíveis com hotends E3D e Slice Engineering.
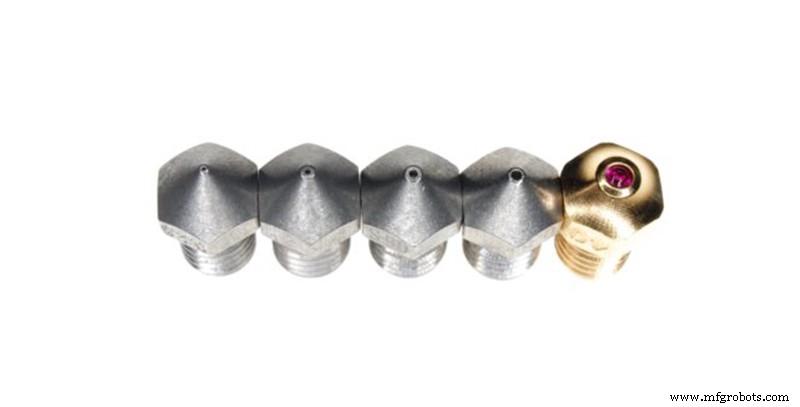
Imagem 13: Bicos 3DSolex. Fonte: 3dsolex.com
Em muitos casos, as nossas necessidades não se limitam a apenas um destes casos, por isso será necessário procurar um compromisso que permita um desempenho adequado em várias situações.
No entanto, é ideal ter um sistema altamente modular como o E3D V6 ou o novo Copperhead da Slice Engineering. Graças a estes dois sistemas, é possível reconverter o nosso hotend para proporcionar o máximo desempenho em cada situação.
impressao 3D
- Escolher os Pés Niveladores Ideais para Mobiliário e Maquinaria
- Como Escolher Corrediças de Gaveta Certas: Guia Abrangente
- Escolhendo o Software CAD Certo para Design de Joias: Um Guia Completo
- Escolhendo o Compactador Certo: Guia Completo para Gestão Eficiente de Resíduos
- Selecionando o Freio Embreagem Industrial Ideal: Um Guia Prático
- Guia Especialista: Selecionando a Encaixotadora Ideal para sua Linha de Produção
- Escolhendo a Máquina de Corte a Jato d'Água Ideal para Sua Oficina
- Escolhendo o Curvador de Tubos Ideal para suas Necessidades de Fabricação
- Selecionando a Velocidade Ideal de Serragem para Serras de Fita: Guia Prático
- Escolhendo a Bomba Submersível Certa: Dicas de Especialistas e Principais Características