



Escolhendo o Modo de Caminho de Ferramenta Ideal para Fresamento CNC: Um Guia Prático
Com o desenvolvimento contínuo da manufatura moderna e tecnologia de usinagem, equipamentos de usinagem CNC e seu sistema CAM de suporte têm sido amplamente utilizados e desenvolvidos. A trajetória de usinagem da ferramenta gerada pelo sistema CAM (ou seja, o padrão de caminho da ferramenta) é o núcleo da operação de usinagem do equipamento de controle. Afeta diretamente a precisão, rugosidade da superfície, tempo total de usinagem, vida útil das máquinas-ferramenta e outros aspectos da peça usinada, e finalmente determina a eficiência de produção.
Este artigo analisa as diferentes características do método de corte e alguns fatores que afetam sua seleção, e compara os métodos tecnológicos e métodos de corte no processo de fresamento, e fornece uma referência para como escolher o modo de caminho de ferramenta apropriado.
1. Modo de Caminho de Ferramenta
O conceito básico do modo de caminho de ferramenta.
Na usinagem CNC, o padrão de caminho de ferramenta refere-se ao método de planejamento de caminho quando a ferramenta completa o corte da peça de trabalho. No processamento da mesma peça, vários métodos de corte podem atender aos requisitos de tamanho e precisão da peça, mas a eficiência de processamento é diferente.
A classificação do Modo de Caminho de Ferramenta
O modo de caminho de ferramenta pode ser dividido em 4 tipos: alimentação unidirecional, alimentação reciprocante, alimentação de corte circular e alimentação composta. A alimentação composta é uma alimentação mista dos três primeiros tipos. Alimentação unidirecional ou reciprocante são todos corte linear em termos de estratégias de processamento. Portanto, de acordo com as diferentes estratégias de processamento, o método de corte pode ser dividido em corte linear, corte circular e outros métodos especiais. Comumente usados são cortes em linha e cortes em anel.
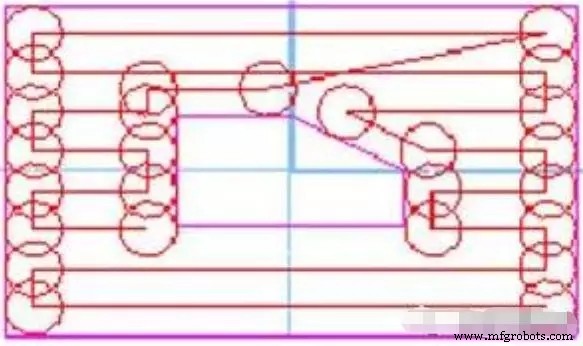
O corte linear é benéfico para a taxa de avanço máxima da máquina-ferramenta, e a qualidade da superfície de corte também é melhor que o corte circular. No entanto, quando uma cavidade plana complexa tem vários ressaltos para formar vários contornos internos, ações adicionais de elevação da ferramenta são frequentemente geradas, ou seja, em algum lugar no caminho da ferramenta, ou para evitar interferência entre a ferramenta e o ressalto, ou para retornar a ferramenta à área restante não processada, é necessário elevar a ferramenta a uma certa altura do plano de usinagem, e então transladar para o início de outro caminho de ferramenta, e então continuar cortando.
O caminho de ferramenta de corte em linha é composto principalmente por uma série de segmentos de linha reta paralelos a uma certa direção fixa, e o cálculo é simples. É adequado para acabamento de cavidade simples ou desbaste com grandes margens removidas.
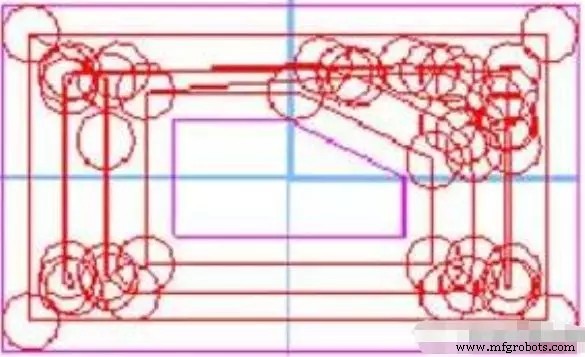
No corte em anel, a ferramenta se move ao longo de um caminho com contornos de limite semelhantes, que é composto por um conjunto de curvas fechadas, o que pode garantir que a ferramenta mantenha o mesmo estado de corte ao cortar peças. Como o processo de corte em anel é calcular a próxima trajetória de anel continuamente deslocando o gráfico da trajetória do anel atual, o cálculo é complicado e demorado. Adequado para processamento de cavidades complexas e superfícies curvas.
2.Os fatores que afetam o modo de caminho de ferramenta
A forma e elementos geométricos da peça de trabalho
A forma e elementos geométricos da peça de trabalho incluem a forma geométrica da área de processamento, o tamanho e localização da ilha, e assim por diante. Esta é uma característica inerente da própria peça de trabalho, e é um fator imutável, mas é o fator fundamental que determina o modo de alimentação da ferramenta.
Roteamento
O roteamento do processo é o processo direto para atingir o propósito de processamento e a base direta para a seleção do modo de caminho de ferramenta. O roteamento do processo determina a sequência de domínios de processamento, a fusão e divisão de ilhas, a divisão de desbaste, semi-acabamento e acabamento. Existem muitos roteamentos de processo para atingir o objetivo, o que determina as diferentes escolhas do modo de caminho de ferramenta.
Material da peça de trabalho
O material da peça de trabalho também é um dos fatores que determinam o modo de caminho de ferramenta. O material da peça de trabalho é o objeto de processamento direto e não afeta diretamente a alimentação da ferramenta, mas afetará a seleção do material da ferramenta, tamanho, método de processamento, etc., que indiretamente afeta o modo da ferramenta. A forma e tamanho do branco da peça de trabalho causarão a distribuição da margem de usinagem de cada parte da peça de trabalho a ser uniforme. Ao mesmo tempo, para a peça de trabalho com branco opcional, o uso do tamanho e forma do branco mudará o método de fixação e a redistribuição da área de processamento para afetar as estratégias de processamento, levando a uma abordagem diferente para a alimentação da ferramenta.
Método de fixação e aperto da peça de trabalho
Os métodos de fixação e aperto da peça de trabalho também afetam indiretamente o modo de corte, como a influência de novas "ilhas" produzidas pela placa de pressão, o efeito da força de aperto na quantidade de corte e a mudança do modo de corte, e o impacto da vibração no modo de corte.
Seleção da ferramenta
A seleção de ferramentas inclui material da ferramenta, forma da ferramenta, comprimento da ferramenta, número de dentes da ferramenta, etc. Esses parâmetros determinam a área e frequência de contato entre a ferramenta e a peça de trabalho, e assim determinam o volume do material de corte por unidade de tempo, a carga da máquina-ferramenta, e o grau de resistência ao desgaste. E a vida da ferramenta determina o comprimento do tempo de corte. Entre eles, o tamanho da ferramenta (ou seja, diâmetro) tem impacto direto no método de corte. Como a seleção de ferramentas com diferentes diâmetros afetará o tamanho da área residual, causará mudanças no caminho de processamento, e levará a diferentes métodos de corte.
Seleção de áreas de usinagem
No processo de fresamento, quando a cavidade plana complexa tem vários ressaltos para formar vários contornos internos, ações adicionais de elevação da ferramenta são frequentemente geradas para corte linear, e o caminho de usinagem é alongado para corte circular. Este tipo de ação adicional de elevação da ferramenta ou alongamento do caminho de processamento reduzirá seriamente a eficiência do processamento de corte. Portanto, como minimizar o número de tais situações é uma questão importante com a qual nos preocupamos.
Divida toda a área de corte em várias sub-áreas de acordo com as necessidades de processamento, e processe cada sub-área separadamente. A elevação da ferramenta ocorre entre as sub-áreas. Ao mesmo tempo, essas sub-áreas de processamento são fundidas ou divididas de acordo com o método de corte, ou até ignoradas. Esta escolha de diferentes domínios de processamento não apenas reduz o número de elevações de ferramenta, mas não torna o caminho de processamento relativamente mais longo. Ao mesmo tempo, o método de corte mais razoável pode ser adotado para a nova área, o que melhora a eficiência de usinagem.
3. Escolha Razoável Do Modo De Caminho De Ferramenta
Princípio básico de seleção
Existem dois pontos a considerar ao escolher o método de alimentação: um é o comprimento do tempo de processamento, e o outro é se a margem de usinagem é uniforme. De modo geral, o método de corte circular é um método de corte baseado na forma da peça de trabalho, e a margem de usinagem é relativamente uniforme. No entanto, a margem de usinagem do método de corte em linha é relativamente desigual. Se você quiser deixar uma margem mais uniforme após o processo de corte em linha, geralmente é necessário aumentar o caminho de ferramenta de corte circular ao redor do limite. Se o requisito de desigualdade da margem for negligenciado, o comprimento do caminho da ferramenta de corte em linha é geralmente relativamente curto. Se a desigualdade da margem for considerada para aumentar o caminho de ferramenta de corte circular, quando o limite da área de processamento for mais longo, o caminho de ferramenta de corte circular ao redor do limite terá um impacto mais óbvio no tempo total de processamento, e o caminho de ferramenta de corte horizontal é geralmente melhor que o caminho de ferramenta de corte circular. longo. A posição da ferramenta de corte em linha é fácil de calcular, e ocupa menos memória, mas há mais vezes de elevação da ferramenta. Quando um caminho de ferramenta circular é usado, é necessário deslocar o limite do anel várias vezes e limpar o loop auto-intersectante.
Escolher de acordo com as características de aparência
As características de forma da peça de trabalho determinam o modo de usinagem. De acordo com os diferentes objetos de processamento, a peça de trabalho pode ser simplesmente dividida em tipo de cavidade plana e tipo de superfície de forma livre. Cavidades planas são geralmente processadas por corte em linha. Como a maioria deste tipo de peças é formada por desbaste e fresamento, como caixas, bases e outras peças, a margem de usinagem é grande. O método de corte em linha é benéfico para maximizar a velocidade de avanço da máquina-ferramenta. Velocidade de alimentação, melhorar a eficiência de processamento, e sua qualidade de superfície de corte também é melhor que o processamento de corte em anel.
Superfícies de forma livre geralmente usam processamento de corte circunferencial, principalmente porque a superfície é principalmente fundida ou formada a partir de uma forma regular, e a margem não é uniformemente distribuída. Ao mesmo tempo, a superfície tem requisitos mais altos para a precisão da superfície. Pode se aproximar da forma real da superfície melhor do que ter boas características de processamento de superfície.
Escolher de acordo com a estratégia de usinagem
O processamento de peças é frequentemente dividido em três estágios de desbaste, semi-acabamento e acabamento, e às vezes há um estágio de acabamento final. Uma divisão razoável dos estágios de processamento é necessária para garantir a precisão do processamento. Métodos de usinagem tradicionais têm funções relativamente únicas de máquinas-ferramenta, então os limites de cada estágio podem ser claramente vistos no roteamento do processo. No entanto, os limites dos métodos de processamento de fresamento CNC são relativamente difusos e podem ser misturados.
O principal objetivo do desbaste é buscar a taxa de remoção de material por unidade de tempo e preparar o contorno geométrico da peça de trabalho para usinagem de semi-acabamento. Portanto, o método de corte em linha ou o método composto é frequentemente usado para corte em camadas. O principal objetivo do semi-acabamento é tornar o contorno da peça de trabalho suave e a margem de acabamento da superfície uniforme. Portanto, o método de corte em anel é frequentemente usado. O principal objetivo do acabamento é obter peças com dimensões geométricas, precisão de forma e qualidade de superfície que atendam aos requisitos. De acordo com as características geométricas da peça de trabalho, o método de corte interno deve ser adotado, e o método de corte circular deve ser adotado para as bordas e juntas.
Escolher de acordo com a estratégia de programação
Os principais princípios para determinar o modo de corte durante a programação são: deve ser capaz de garantir os requisitos de precisão de usinagem e rugosidade da superfície das peças; o roteamento de processamento deve ser encurtado o máximo possível, o tempo de movimento ocioso da ferramenta deve ser reduzido, o cálculo numérico deve ser simples, e o número de segmentos de programa deve ser pequeno. Reduzir a carga de trabalho de programação. De modo geral, para a cavidade plana, a área de processamento é dividida pelo método de corte em linha para reduzir o número de elevações de ferramenta, e o método de corte circular de superfície de forma livre aproxima a forma. O tamanho selecionado da forma do branco afetará a escolha da programação. Ao aumentar a forma do branco, o processamento de forma que não é fácil de ser fixado pode ser convertido em método de corte em linha de fixação fácil e processamento de cavidade, ou a superfície de forma livre processada por corte em anel pode ser alterada para método de corte em linha. Cortar para uma grande margem para melhorar a eficiência de processamento.
Processo de manufatura
- Escolhendo a Máquina de Corte a Plasma CNC Certa para sua Oficina: Guia Prático
- Habilidades Essenciais para Operar Fresadoras CNC
- Seleção de Ferramentas para Máquinas-Ferramenta CNC: Guia Profissional para Vida da Ferramenta e Produtividade
- Dominando a Fresagem CNC: Guia Completo de Operação e Configuração
- Guia Completo para Escolher o Router CNC Ideal
- Domine a Precisão do Fresamento CNC: Passos Comprovados para Peças de Precisão
- Escolhendo a Máquina de Corte a Jato d'Água Ideal para Sua Oficina
- Como Escolher o Fluido de Corte Certo para Seu Material: Guia Prático
- Selecionando o Cortador CNC Ideal e Programação para Desempenho Máximo
- Selecionando a Melhor Mini Fresadora CNC para sua Oficina