



Lasers de Fibra Potencializados: Revolucionando Desempenho de Corte
Não apenas lasers de fibra para aplicações de corte dominam o mercado, sua qualidade está melhorando. Aumento de potência, velocidade e capacidade estão permitindo novas aplicações.
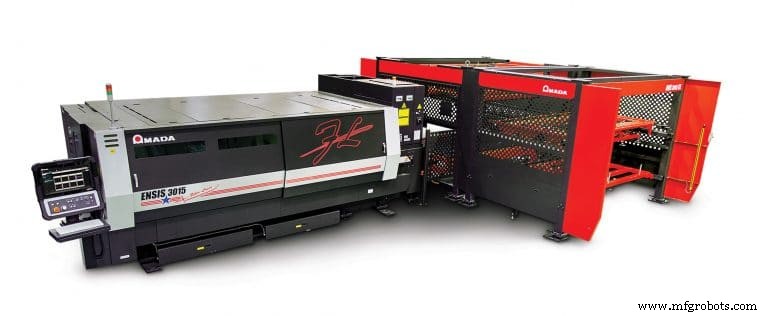
Implementar um sistema abrangente de corte a laser não é tarefa para os fracos de coração. Além do investimento financeiro, requisitos incluem planejamento para um sistema completo, não apenas o laser, segundo Dustin Diehl, gerente de produto da divisão laser, Amada America Inc., Buena Park, Calif. Há também a locação da instalação e aquisição da unidade laser e equipamentos, incluindo carregadores, descarregadores, chillers e controles. Finalmente, o sistema precisa ser integrado em loops gerais de relatório e feedback. O resultado é um sistema capaz de gerar ROI substancial em tempo surpreendentemente curto.
Embora lasers CO2, que representaram a fase formativa do corte a laser, tenham sido eclipsados pelos mais novos lasers de fibra, eles ainda têm lugar no mercado. Jeff Tyl, gerente de vendas norte-americano de fabricação na Murata Machinery USA Inc., Charlotte, N.C., explicou: "lasers CO2 modernos são tipicamente usados para corte de chapas acima de 1" e podem entregar corte limpo. Também, não são limitados por tamanho de mesa. Eles ainda são fator importante em indústrias críticas como construção naval e defesa, mas o laser de fibra é claramente a escolha mais popular para aplicações convencionais de chapa metálica."
Enquanto a maioria dos lasers de fibra vendidos hoje está na faixa de 1 a 6 kW, configurações de maior potência estão ganhando espaço em aplicações seletivas e continuarão a crescer em presença no mercado. Brendon DiVincenzo, gerente de produto para lasers e automação na Bystronic Inc., Elgin, Illinois, comentou: "centros de serviço de aço deram boas-vindas ao advento de unidades de maior potência que atualmente têm capacidade operacional na faixa de 10 a 12 kW. À medida que velocidades aumentam, veremos maior demanda."
Os lasers de fibra de hoje são tipicamente parte de um sistema de processamento completo, como notado por Diehl da Amada. "O laser não pode ser considerado como unidade autônoma. Tem que ser parte de um sistema", disse ele. "Trabalhamos com nossos clientes para 'fazer o dever de casa' na entrada de forma a entregar um pacote no qual todos os módulos — carregamento, descarregamento e a própria unidade — são projetados juntos. Potência é parte da equação, mas dependendo da aplicação, o sistema inteiro tem que ser considerado."
Lasers de fibra precisam ser versáteis também, capazes de processar diferentes tipos de material. Por exemplo, a Série ENSIS da Amada usa tecnologia proprietária de laser de fibra para processar materiais finos e grossos sem troca de lente de corte ou setup manual. O motor de fibra de 3 kW incorpora tecnologia ENSIS da Amada, que otimiza o modo do laser e produto de parâmetro de feixe (BPP) baseado na espessura do material sendo processado. A Série ENSIS é capaz de corte de alta velocidade em material fino, capacidade chave da tecnologia de fibra, e pode processar chapa grossa eficientemente, segundo Amada America.
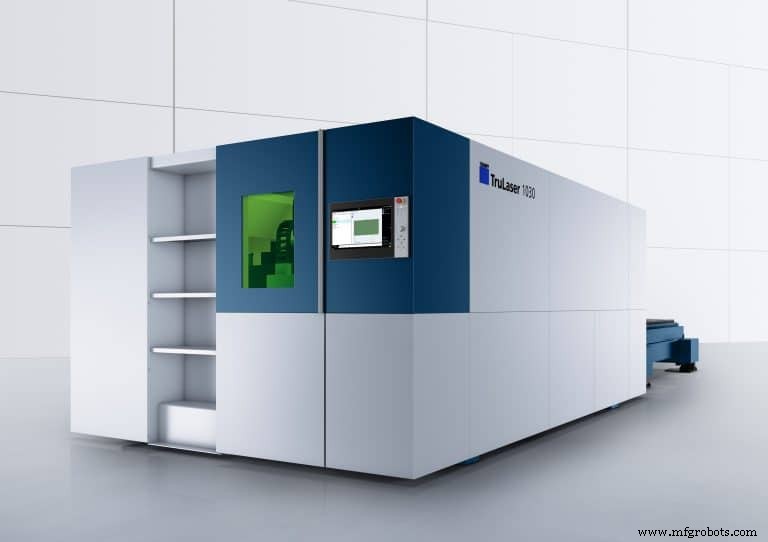
Melhorias na tecnologia de corte são fator significativo na crescente popularidade de lasers de fibra. "As primeiras unidades de fibra tinham problemas deixando bordas irregulares", disse Mark Bronski, chefe de vendas para lasers na Trumpf Inc. em Farmington, Conn. "A potência adicional e refinamentos resultaram na capacidade de alcançar acabamento comparável a CO2 em chapa de 5/8 a 3/4" [15,9-19,05 mm]."
Hank White, gerente de sistemas de software na MC Machinery Systems Inc. em Elk Grove Village, Illinois, notou que clientes são seletivos quando se trata de potência do laser. "Embora estejamos vendo crescimento no mercado para sistemas de 8 kW, clientes são excepcionalmente cuidadosos em determinar requisitos de potência para sua aplicação individual. Se unidades de menor potência podem fazer o trabalho, eles permanecerão naquela categoria porque unidades maiores custam mais para comprar e operar, e em muitos casos, não podem ir mais rápido."
Corte Especializado
Corte a laser de maior potência está fazendo avanços significativos em áreas mais especializadas. Estas incluem aplicações 3D, furação, e processamento de bobinas e tubos. Mark Barry, vice-presidente de vendas e marketing na Prima Power Laserdyne LLC, Champlin, Minn., comentou: "em corte bidimensional, a indústria está vendo demanda aumentada para 6 kW, mas quando se trata de alta precisão em aplicações como furação de furos de resfriamento em motores de turbina, lasers QCW (Quasi Continuous Wave) de maior potência entregam o nível de precisão requerido."
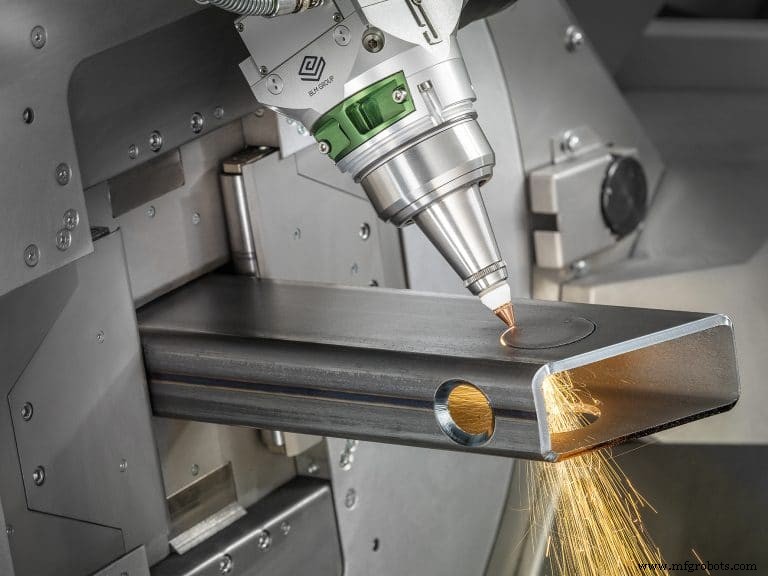
Robert Adelman, gerente de produto laser norte-americano na BLM Group USA, Novi, Mich., notou que, em aplicações de corte de tubo, requisitos de potência subiram de 3 kW para 5 kW. "Lasers de fibra todos furam mais rápido e cortam mais rápido, embora não usemos as potências de saída típicas do mundo de chapa plana pois sempre há o outro lado do tubo a considerar", disse ele. "Isso é verdade tanto em máquinas 2D convencionais quanto unidades 3D até 45°. Dependendo da máquina, diâmetros variam de 1/2 a 24" [12,7-610 mm] OD, e máquinas maiores podem furar e rosquear também."
A LaserCoil Technologies LLC, de Napoleon, Ohio, compra lasers para integrar em operações de blanking de bobina. Jay Finn, GM e CTO, afirmou: "aumentamos potência quando estamos confortáveis com a óptica. Atualmente usamos laser de 8 kW para sistemas que processam material de 0,5 a 35 mm enquanto produzem o bordo desejado. A maioria de nossos sistemas apresenta múltiplas cabeças e inclui sistemas completos de manuseio de material."
Automação Combinada com Lasers
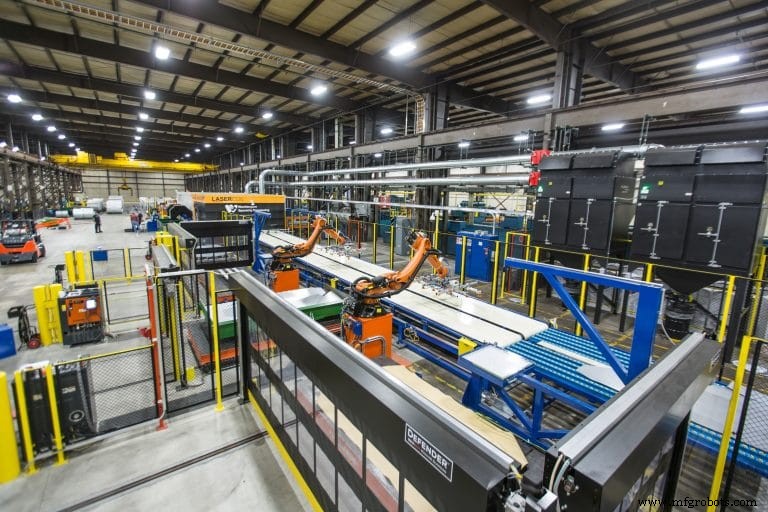
Com lasers de fibra, automação é fato da vida. É possível para uma pequena oficina começar com sistema de carregamento simples. Antes, no entanto, a percepção surge de que mais componentes são necessários para alcançar seu potencial pleno. Então torna-se óbvio que uma boa dose de planejamento e comprometimento é requerida.
Uma das principais considerações envolve espaço. Lasers precisam de área dedicada razoavelmente livre de contaminantes e grande o suficiente para prover adição de mais equipamentos de automação. Diehl da Amada notou que é sábio "estimar dólares por pé quadrado. Antes de entrar, familiarize-se com os vários sistemas modulares de forma a entender como a instalação progrediremos. Raramente vendemos lasers autônomos. Os sistemas que fornecemos são voltados tanto para expansão quanto flexibilidade. Dadas as velocidades de produção, o desafio primário é a gestão do fluxo de peças saindo da máquina."
DiVincenzo da Bystronic concordou. "Automação é fator significativo tanto para grandes OEMs quanto pequenas oficinas, embora difiram em necessidades de processo", disse ele. "Por exemplo, um centro de serviço de aço preocupa-se primariamente com quantidade, em termos de 'toneladas através da mesa do laser', enquanto uma job shop busca velocidade e fluxo de material eficiente." A variedade de componentes tornou possível para usuários desenvolverem estratégias individuais de automação que lhes convenham.
Tyl da Murata Machinery notou: "vendemos três variedades de sistemas, amplamente falando. O carregador de palete, uma torre com quatro ou oito gavetas, e um sistema de classificação de peças. A torre fornece o estoque, e o sistema de classificação de peças avança peças cortadas para a próxima estação. Movendo para o futuro, vemos lasers híbridos com múltiplas funções ganhando popularidade." Pequenas oficinas podem ser limitadas por custos. "Oficinas usando vários materiais podem entrar no jogo programando um único carregador de palete", disse Tyl. "À medida que seu negócio aumenta, a automação torna-se irresistível graças ao ROI rápido."
À medida que automação de corte impulsiona produção aumentada, mais automação é necessária. "Processamento downstream é a próxima fronteira, incluindo limpeza de borda e conformação", afirmou White da MC Machinery Systems. Chave para o sucesso é o desenvolvimento de software que possa puxar módulos de diferentes fabricantes juntos através de um programa unificado."
Os muitos formatos e configurações diferentes de tubulação precisam de abordagem mais especializada. "Convencionalmente, máquinas não eram capazes de carregar feixes de formas customizadas em lasers de tubo", explicou Adelman da BLM Group USA. "Hoje, lasers de tubo podem carregar automaticamente forma especial como 'amendoim'. Usando câmeras especializadas, a máquina pode detectar orientação do tubo para garantir fixação adequada, bem como orientação adequada da peça."
"Flexibilidade é chave no processamento de bobina", explicou Finn da Laser-Coil. "Todo sistema que vendemos opera em modos contínuo e indexado e pode interligar com qualquer tipo de empilhamento. Também, projetamos nossos módulos para apresentar a mesma pegada que equipamentos de blanking mecânicos mais antigos para facilitar o processo de atualização."
Barry da Prima Power Laserdyne resumiu: "Se você vai ter corte a laser, vai ter automação. O laser não é item discreto, é um componente."
Controles, Automação e Operadores
Apoiando o impulso rumo a sistemas automatizados de corte a laser estão uma variedade de controles sofisticados que devem ser integrados. "O paradigma de controle ideal envolve integração perfeita a sistemas ERP, eliminando desperdício nos processos administrativos. Crucial para o sucesso é monitoramento total constante, bem como alertas de manutenção. A meta é zero tempo de inatividade não planejado", afirmou Bronski da Trumpf.
Sistemas de automação modernos melhoraram grandemente o status do operador. Isso é especialmente visível na evolução de controles em sistemas integrados. Diehl da Amada America comentou: "Vinte anos atrás, controle de sistema a laser era tão complexo quanto cockpit de avião. Agora, é mais como um iPad, oferecendo interface touchscreen e melhores gráficos. Os sistemas têm melhor função de edição e feedbackvastamente melhorado. O operador pode monitorar remotamente questões de serviço, histórico de serviço, e status de alarme para alarmes passados ou atuais."
DiVincenzo da Bystronic notou demanda aumentada de clientes por controles padronizados. "Clientes exigem controles compatíveis que possam interligar não apenas com o sistema de corte a laser mas com outras máquinas e sistemas ERP, processando ordens de trabalho e canalizando dados e peças para a próxima operação." White concordou e notou: "Quando se trata do processador, diferentes construtores todos têm seu 'molho secreto'. Não obstante, padronização está chegando, mas com ela, segurança é crítica."
Controles e sistemas de software fizeram enorme diferença no processamento de bobina. Sistemas de software podem calcular ninho baseado no padrão de corte ótimo para uma largura de bobina particular, bem como determinar a largura de bobina que oferecerá melhor rendimento. Finn explicou: "O ninho final depende do processo de alimentação da bobina. A borda inicial deve combinar com a borda final. Para facilitar adoção, desenvolvemos software para automatizar ninho e otimização de caminho de corte. Isso torna menos intimidante trazer lasers para sua operação."
Controle e sistemas de software também criaram avanços extensivos na manipulação do laser. "Houve enorme melhoria em tempo de troca para peças convencionais e complexas. Agora podemos mudar potência em base pulso-a-pulso com tempo de resposta literalmente além de milissegundos", disse Barry da Prima Power Laserdyne. "Isso nos permitiu adquirir flexibilidade imensa em operações multi-propósito. Por exemplo, somos capazes de não apenas produzir qualquer formato de furo em qualquer ângulo mas mover de furação para soldagem. Ajustando potência e pulsação, também somos capazes de lidar com novos materiais incluindo compósito de matriz de carbono (CMC)."
Controles também avançaram flexibilidade no processamento de materiais tubulares. "Os mais recentes sistemas integrados tiram o trabalho da máquina e o moveram para o estágio de planejamento de produção", disse Adelman da BLM Group USA. "Agora, software de ninho pode não apenas encaixar peças em jobs mas também selecionar quais opções são necessárias (como orientação de costura de solda em tubos) para criar uma produção completa, enquanto operador novato pode focar em gerenciar carregamento de material e embalagem de peças. Funções de controle podem criar cronogramas de produção e calcular tempos e custos de job precisos. Para garantir que nossos clientes possam beneficiar-se das muitas capacidades de controle, fornecemos treinamento tanto em nossa instalação quanto nos sites de nossos clientes."
Melhorias de Qualidade em Lasers de Fibra
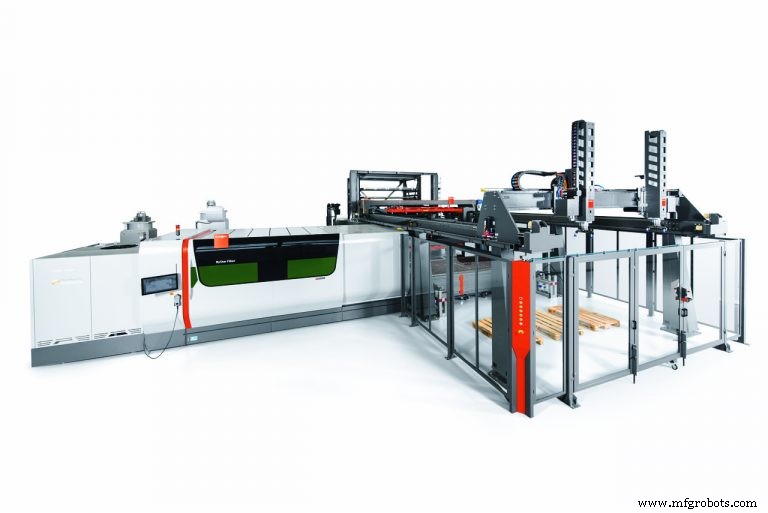
Graças à combinação de potência e características de controle, os lasers de fibra de hoje subiram a curva, no que concerne a qualidade. Em certa medida, isso se deve à experiência do usuário e capacidade de controle em definir parâmetros corretos para tipos específicos de material. "Tecnologia de fluxo, melhorias no uso de diodos e ópticas, e maior cuidado na definição da mistura de gases todos contribuíram", segundo White da MC Machinery Systems. "Mesmo com as melhorias na cabeça do laser, a equação de custo ainda está presente, e alguns usuários sentem que é mais econômico empregar um processo de acabamento subsequente do que gastar o esforço em regular o laser."
Dois dos fatores mais importantes em controle de qualidade são manutenção preventiva e gestão de material, segundo Bronski da Trumpf. "A complexidade de sistemas a laser demanda alto grau de manutenção preventiva, e treinamento é absolutamente essencial. Outro fator chave tem a ver com o material envolvido no processo. Usuários têm que inspecionar o que recebem para garantir alta qualidade ou vão perder em desempenho."
Diehl da Amada America citou a importância da mistura de gases. "Usar a mistura adequada de gases pode melhorar qualidade de borda a ponto de eliminar operações secundárias. Estamos vendo popularidade crescente de geração interna de nitrogênio usando filtração, bombas booster e tanques de armazenamento. Há também tendência a inspeção de peças através de imagem 3D e sistemas de visão."
O equilíbrio de velocidade contra qualidade permanece consideração primária. À medida que sistemas avançaram, esforços para manter qualidade em alta velocidade incluíram uso de acionamentos lineares de alta precisão em oposição a cremalheira e pinhão, e incorporação de servomotores. Inspeção em tempo real é chave em operações de tubo e bobina. Escaneamento agora pode detectar torções em estoque tubular e ajustar para compensar. Da mesma forma, estoque de bobina pode ser inspecionado "on the fly" para garantir controle de qualidade adequado. DiVincenzo da Bystronic resumiu a economia da qualidade: "Não é mais sobre custo de mão de obra mas velocidade de mão de obra."
À medida que melhorias em tecnologia de corte a laser e automação progridem, fabricantes e outros usuários finais enfrentarão variedade de escolhas que impactarão não apenas a operação de corte mas, no caso de OEMs, o processo de manufatura inteiro. A velocidade do laser e o advento de automação mais extensiva podem bem fazer para fabricação o que a linha de montagem fez para produção automotiva.
A Experiência do Usuário Final: Hatco Corp.
Sediada em Milwaukee com instalações de manufatura em Sturgeon Bay, Wis., a Hatco Corp. é fabricante de equipamentos de foodservice comercial. Fabrica aquecedores de alimentos, expositores, torradeiras e outros produtos. Lotes de produção variam de centenas de unidades para colocação em conveniências ou fast-foods a um único aquecedor especialmente configurado para uma instalação particular. O mantra da empresa é "Uma quantidade de pedido econômica de um."
Na busca deste objetivo, a empresa continuamente ampliou e atualizou sua instalação de manufatura com o mais recente em equipamentos e técnicas.
Segundo Steve Christoferson, vice-presidente de manufatura da Hatco, "muitos fabricantes e oficinas tendem a ser 'part centric' e veem as peças individuais como fins em si mesmas. Na Hatco, nossos processos são product driven e, como nossa gente pode ver o processo inteiro sob um teto, há consciência constante de manter controles de estoque apertados e fluxo de manufatura eficiente."
A experiência da Hatco com lasers remonta o suficiente para que Christoferson recorde "a velocidade lenta dos primeiros lasers era dolorosa de assistir. Agora, graças a velocidade e qualidade, fibra é o futuro."
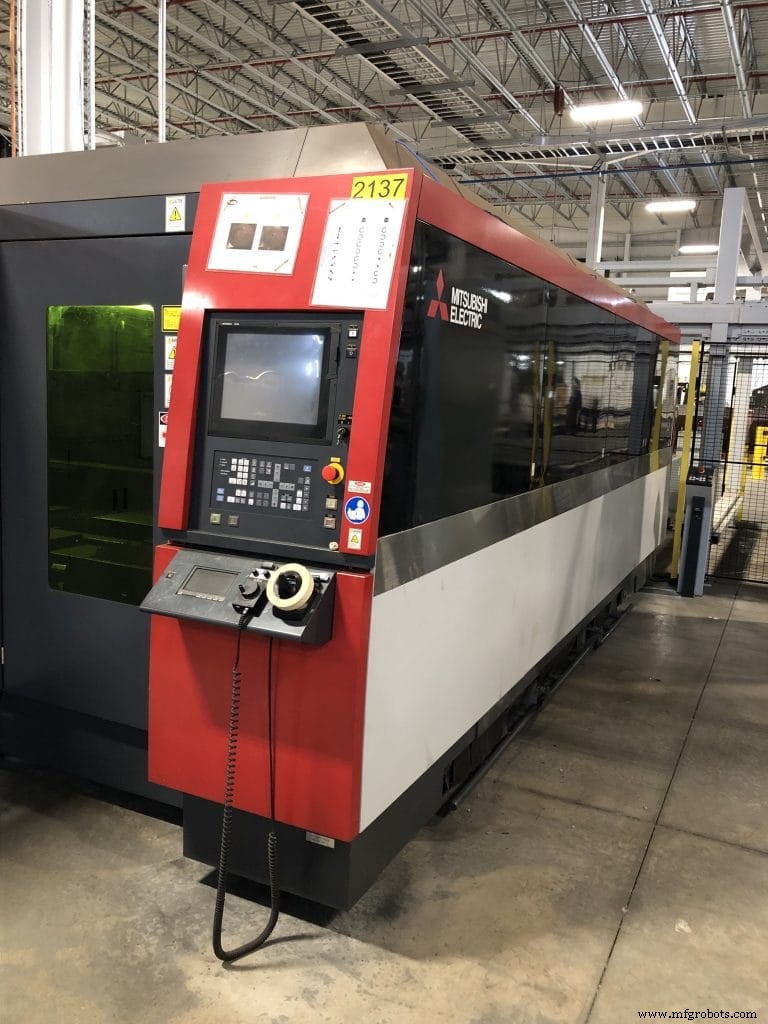
Atualmente, a Hatco usa quatro lasers Mitsubishi, três dos quais são CO2 e o mais recente um laser de fibra de 4 kW. O metal processado inclui mais de 100 tamanhos e bitolas diferentes, de chapa a 24 e 28 gauge e inclui aço inoxidável e aço doce bem como alumínio. Tolerâncias podem ser tão apertadas quanto 0,0001" (2,54 µm). "Como tantas das peças que fabricamos são tridimensionais, literalmente temos que pegar a peça e 'desdobrá-la' para alcançar o padrão de corte correto. Usamos ninho dinâmico para otimizar rendimentos das matérias-primas", comentou Christoferson.
Os lasers estão localizados em seção dedicada da planta. Um FMS "River" da Mitsubishi move material para dentro e fora. "Levou um ano inteiro de trabalho para mover para o sistema automatizado que queríamos", disse Christoferson. "Optamos por sistema de fibra de 4 kW como o mais econômico para nossos propósitos. Trabalho é atribuído a cada um dos quatro lasers baseado no tipo e espessura do material e qualidade de corte que pode ser alcançada." A área do laser foi projetada para permitir expansão futura e está localizada adjacente a processos downstream para rebarbação (quando necessário) e dobra.
Quando se trata de qualidade, Christoferson notou que "todo operador é um inspetor." Funcionários da Hatco são treinados em múltiplas disciplinas de manufatura de forma a entender as complexidades do processo e poder intervir caso quaisquer problemas sejam detectados. Vários anos atrás, a empresa foi comprada pelos funcionários, e há um "interesse proprietário" por parte de todos.
Dave Rolston, presidente da Hatco, era anteriormente chefe de engenharia e pode ser frequentemente visto no chão de fábrica. "Estamos excepcionalmente orgulhosos da qualidade de nossos equipamentos e da extensão de automação que alcançamos em nossa área de laser", comentou Rolston. "Mas, no final, é a habilidade e orgulho de nossa gente que nos mantém 'best in class'."
Sistema de controle de automação
- 5 Principais Vantagens do Corte a Laser para Manufatura Moderna
- O Guia Definitivo para Escolher uma Máquina de Corte a Laser de Fibra
- Máquinas de Corte a Laser de Fibra: Longevidade, Desempenho e Insights de Manutenção
- Por que Máquinas de Corte a Laser de Fibra Superam Lasers CO₂ em Precisão e Eficiência
- Máquinas de Corte a Laser de Fibra: Liberando Precisão e Eficiência na Manufatura de Chapas Metálicas
- Corte a Laser de Fibra Robótico vs Corte a Plasma: Diferenças-Chave e Escolha da Solução Certa
- Entendendo a Tecnologia a Laser: Guia Completo para Corte e Gravação
- 5 Vantagens-Chave do Corte a Laser de Tubos para Fabricação de Precisão
- De Jato de Água a Laser de Fibra: Desbloqueando Novo Potencial Produtivo
- Manutenção Essencial de Máquinas de Corte a Laser de Fibra: Melhores Práticas e Dicas