



Desbloqueie Resultados Superiores de Fabrico Aditivo com Nova Funcionalidade de Design Generativo do Fusion 360

Como parte da atualização de dezembro 2020 do Fusion 360, entregámos um presente escondido mesmo a tempo para as festas: um novo método para gerar resultados de fabrico aditivo. Internamente, chamamos este projeto Additive 2.0, e é parte da nossa pré-visualização de Solvers e Funcionalidades Generativas Experimentais. Este novo método deve ajudar muito a melhorar a qualidade da forma e imprimibilidade dos resultados comparado com o que via anteriormente em design generativo. Este foi um presente que sei que muitos de nós estávamos ansiosamente à espera, e a minha equipa e eu gostaríamos de "desembrulhar" tudo o que entregámos.
Usar o Novo Algoritmo Additive 2.0
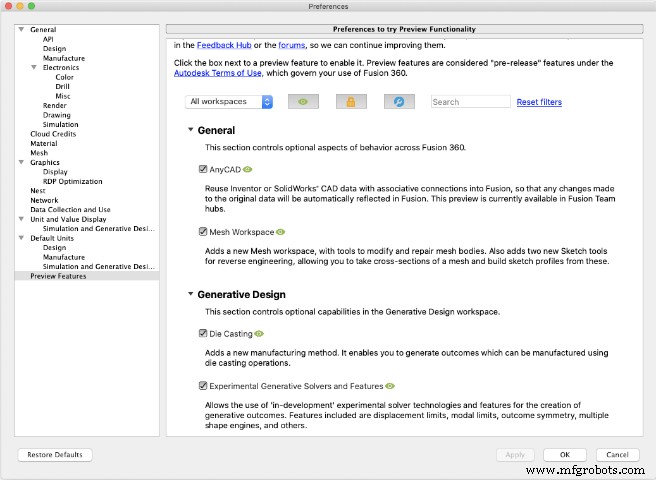
Primeiro, deve ativar a nossa pré-visualização de Solvers e Funcionalidades Generivas Experimentais nas suas Preferências de Utilizador.
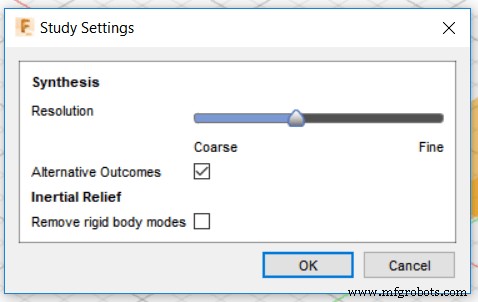
Com a pré-visualização ativada, precisará de ativar Resultados Alternativos nas Configurações do Estudo. A partir daí, configure o seu estudo como habitualmente. Ative a restrição de fabrico aditivo no diálogo Restrições de Fabrico, escolha as orientações de impressão desejadas, e deixe os nossos solvers tratar do resto.
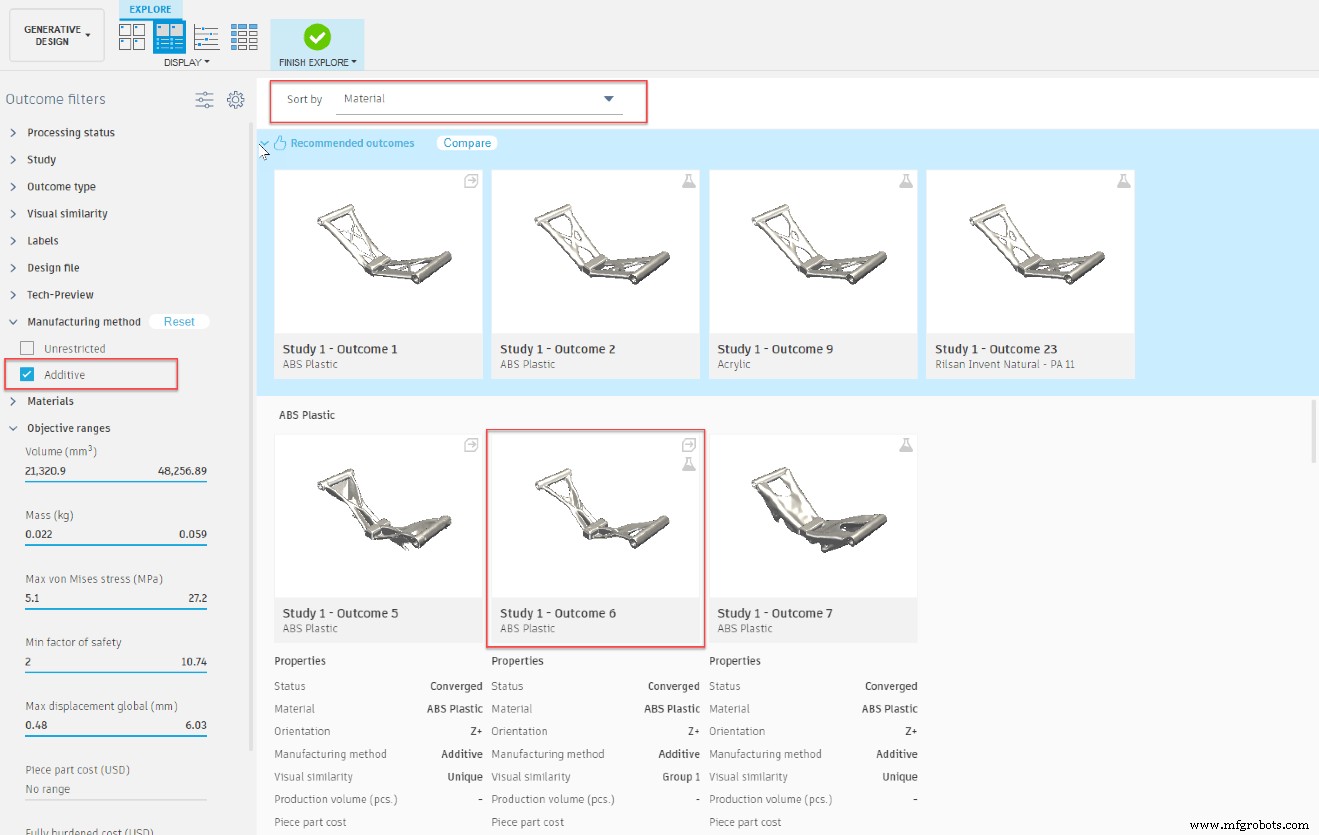
Uma vez no Explorar, para cada conjunto de resultados aditivos (onde um conjunto equivale a dado material e direção), Additive 2.0 gerará o segundo resultado em cada conjunto. Dica rápida: a maneira mais fácil de ver isto é mudar para a vista de propriedades, isolar até ao método de fabrico aditivo, e definir o menu suspenso Ordenar Por para Material.
Como o Additive 2.0 é Melhor?
A nossa abordagem inicial para gerar resultados aditivos deixou muito a desejar em qualidade de forma em muitos cenários (muitos de vós disseram-nos isso, e ouvimos!). Era comum ver resultados com degraus pronunciados e outros artefactos enquanto tentávamos atender requisitos de sobreposição e ser totalmente auto-sustentável. Com a nossa nova abordagem, os nossos solvers fazem um trabalho muito melhor em atender requisitos de espessura mínima, equilibrar massa de design, e minimizar material de suporte. Esta nova abordagem não sacrificará qualidade de forma para ser totalmente auto-sustentável.
Vamos cavar em alguns exemplos que demonstram como estas melhorias impactam os resultados que criamos.
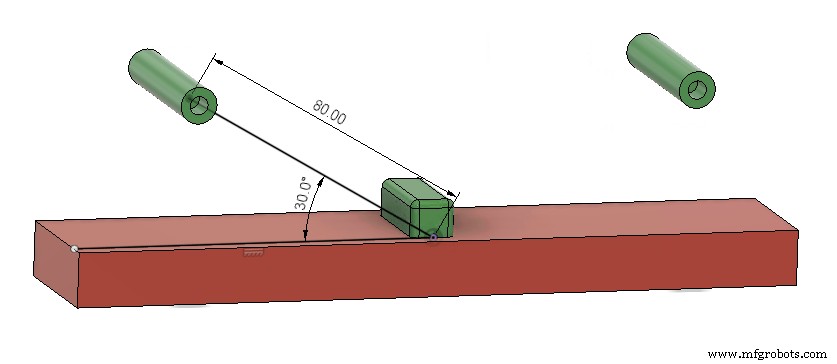
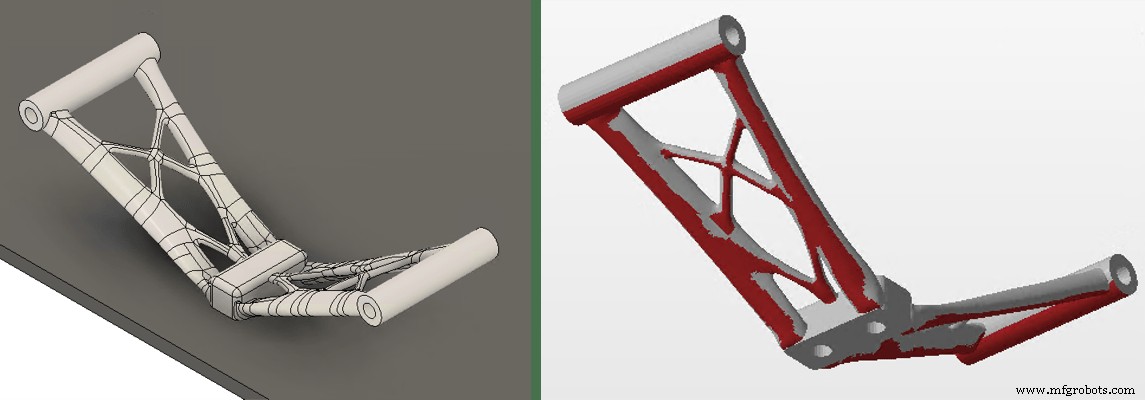
O nosso primeiro exemplo é a configuração generativa simples mostrada abaixo (cargas e restrições estão ocultas). Pretendemos fabricar esta peça na orientação mostrada na Figura 1 (abaixo), substituindo o obstáculo vermelho pela placa de construção.
Esta configuração produz um resultado sem restrições, como visto na Figura 2 (abaixo), que é difícil de fabricar por várias razões. Primeiro, uma grande área sob a geometria da peça requer estruturas de suporte (regiões realçadas a vermelho na segunda metade da figura). Além disso, as características finas perto do centro da peça são frágeis e podem quebrar durante remoção de suporte. Embora este design possa ser fabricado aditivamente, está longe de otimizado.
Quando começamos a olhar para Additive 2.0 lado a lado com as nossas restrições aditivas existentes (Additive 1.0), as diferenças tornam-se óbvias, como mostrado na Figura 3 (abaixo). Em ambos os casos, configurámos a restrição aditiva com um ângulo de sobreposição de 45 graus e uma espessura mínima de 3mm.
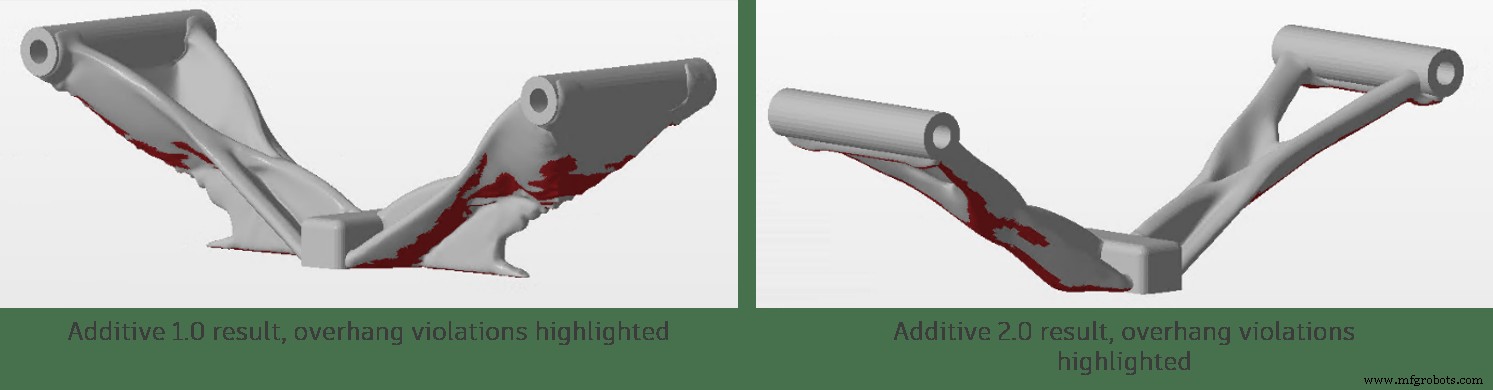
Em ambos os casos, a quantidade de material de suporte requerida é reduzida mas não eliminada. No entanto, o resultado Additive 1.0, que constrói material a partir da placa de construção para suportar toda a estrutura, é 50% mais pesado que o resultado sem restrições. Exibe artefactos de degraus que eram um aborrecimento comum com a solução original de fabrico aditivo. Additive 2.0 também reduz significativamente a quantidade de material de suporte requerida mas faz com mudanças mais subtis na geometria e aumenta a massa apenas 11% para este modelo. Ambos os designs aditivos satisfazem o tamanho mínimo de característica de 3mm, mas Additive 2.0 retém uma estrutura muito mais próxima do irrestrito, fundindo as vigas de treliça demasiado finas numa estrutura orgânica mais grossa. Os novos resultados Additive 2.0 também eliminam grande parte da má qualidade de superfície no resultado original.
Em teoria, as novas restrições Additive 2.0 reduzirão área suportada e eliminarão vigas finas com aumento mínimo na massa total da peça. Mas estes designs são realmente mais fabricáveis? Vamos passar pelo processo de preparação de impressão e ver.
Validar o Processo de Impressão
Exemplo FFF
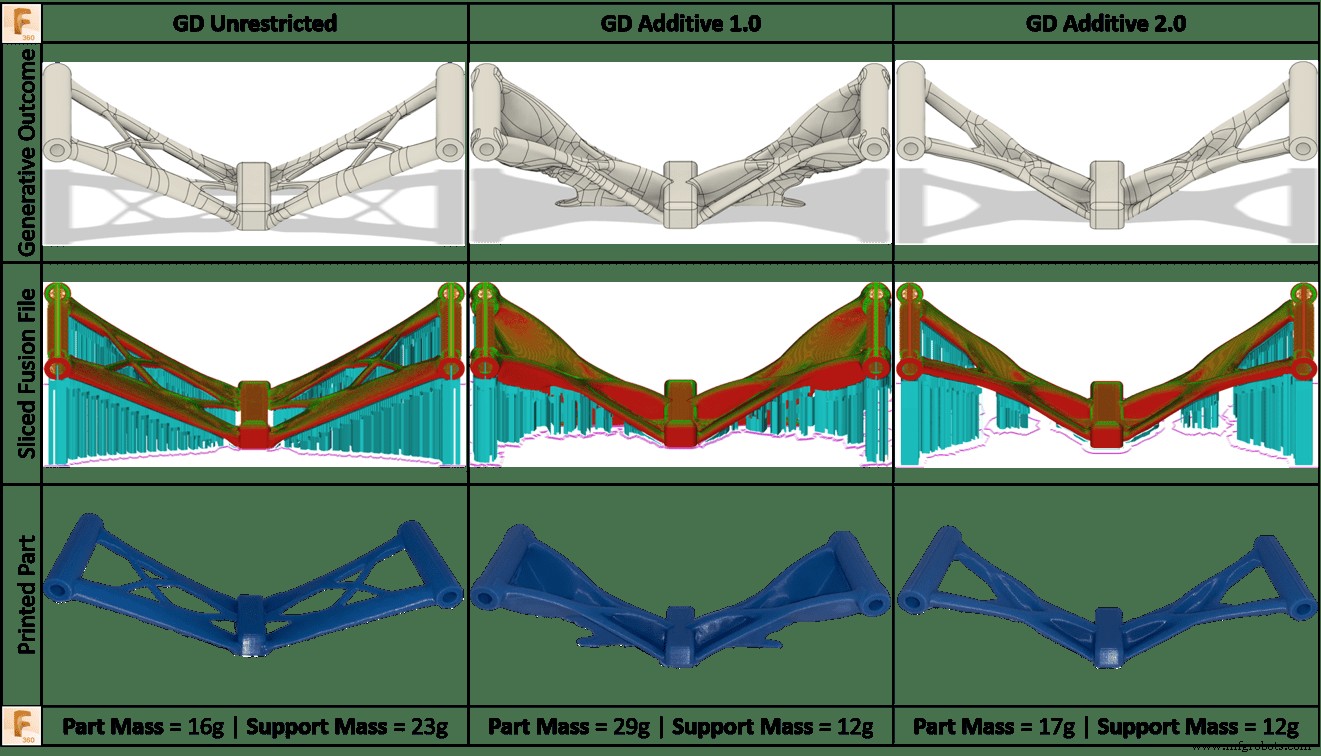
Figura 4 (abaixo) compara os resultados para Additive 1.0 e Additive 2.0 junto com o resultado original irrestrito. Cada um destes resultados foi levado através do fluxo de trabalho FFF genérico usando o espaço de trabalho aditivo Fusion 360. Os modelos foram fatiados e pós-processados usando Fusion 360 antes de serem impressos numa máquina FFF de secretária. Cada peça foi pós-processada usando as mesmas configurações de impressão, máquina e no mesmo filamento PLA. Os resultados mostrados na Figura 3 identificam claramente a melhoria entre Additive 2.0 e 1.0, com uma redução significativa de 41.3% na massa da peça. O benefício do Additive 2.0 comparado a utilizar as restrições irrestritas também é destacado, com uma redução de 47.8% de material de suporte requerido.
Exemplo SLA
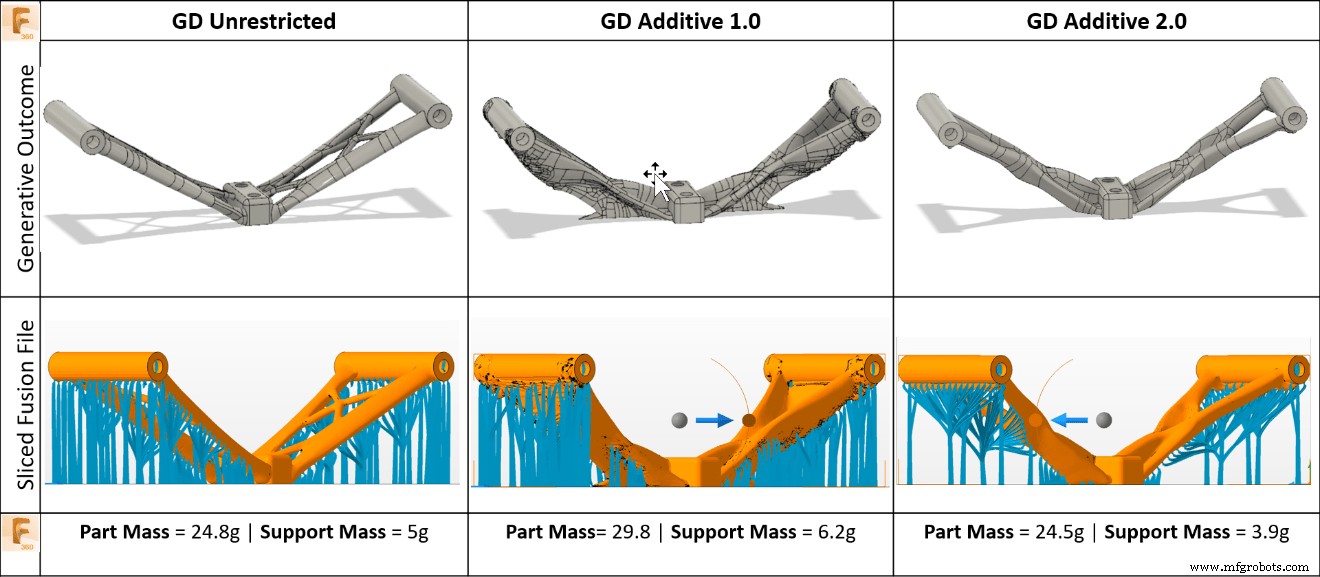
Figura 5 (abaixo) compara os resultados para Additive 1.0 e Additive 2.0 junto com o resultado original irrestrito preparado para impressão num processo SLA. Cada um destes resultados foi levado através do fluxo de trabalho SLA genérico usando Netfabb. Semelhante aos resultados acima, Figura 5 identifica claramente a melhoria de Additive 1.0 para 2.0. Tanto massa da peça como material de suporte requerido neste processo também.
Exemplo SLM
Vamos olhar para outro exemplo mais real. O exemplo de Triplo Grampo de Motociclo nos materiais de treino de design generativo percorre o desenho de um componente estrutural que conecta os tubos da forquilha ao eixo de direção numa motocicleta. Para este exemplo, queremos fabricar aditivamente o componente em alumínio usando fusão seletiva a laser (SLM).
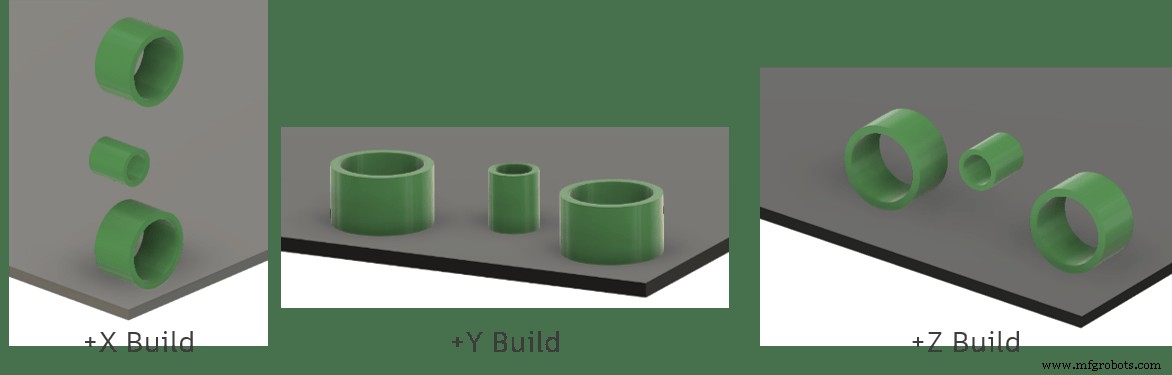
Antes de executar o estudo generativo, selecionámos a direção de construção para o componente. Altura de construção é um grande impulsionador de custo, então evitámos a direção +X. Sabemos por experiência que precisaremos de preencher a maioria dos grandes furos com material durante a impressão e depois pós-usinar para obter a tolerância que precisamos. Uma vez que os furos são preenchidos, a orientação +Y terá uma mudança rápida na área de secção transversal na face superior da peça, que causa arrefecimento rápido de uma grande superfície e pode causar problemas de construção. Como resultado, rejeitámos a orientação +Y e decidimos pela direção de construção +Z.
Selecionámos um tamanho mínimo de característica de 0.25 pol (6.35 mm) para garantir que quaisquer vigas produzidas são grandes o suficiente para resistir às forças da remoção de suporte. O ângulo de sobreposição foi definido para 45°, consistente com os parâmetros do processo SLM. O resultado Additive 2.0 é mostrado na imagem abaixo.
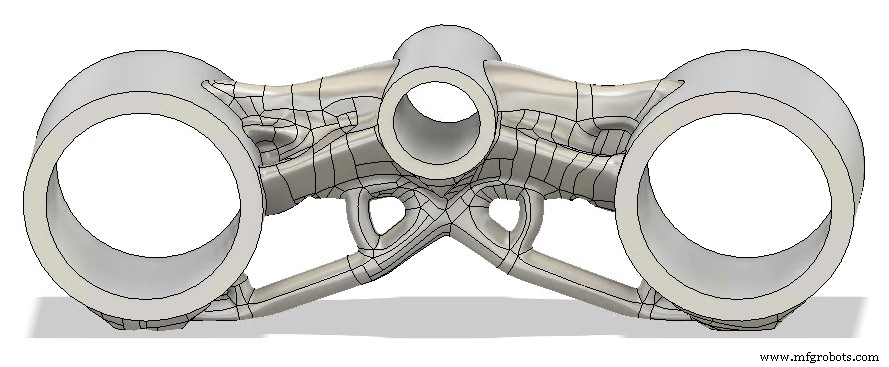
Normalmente, provavelmente faríamos ajustes de design à forma orgânica neste ponto e validaríamos desempenho de design. Para hoje, saltaremos esses passos e iremos direto ao espaço de fabrico para preparar para impressão.
Vamos usar um Renishaw AM250 para fabricar o design, que requer a extensão Additive Build Fusion. Primeiro, precisamos de preencher os grandes furos com material para que possamos depois usiná-los à tolerância. Faremos isto no espaço de Fabrico criando um Modelo de Fabrico no qual Empurramos/Puxamos os furos para ser um diâmetro menor.
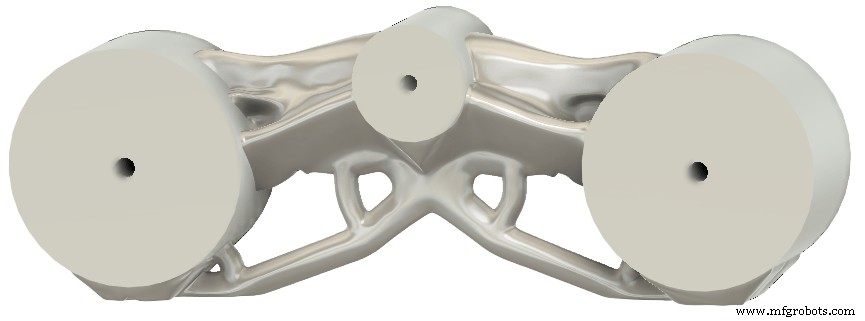
Agora criaremos uma nova configuração, selecionando a máquina Renishaw e a nossa geometria modificada. Após um pouco de trabalho com o comando Mover, a nossa peça está posicionada na plataforma de construção.
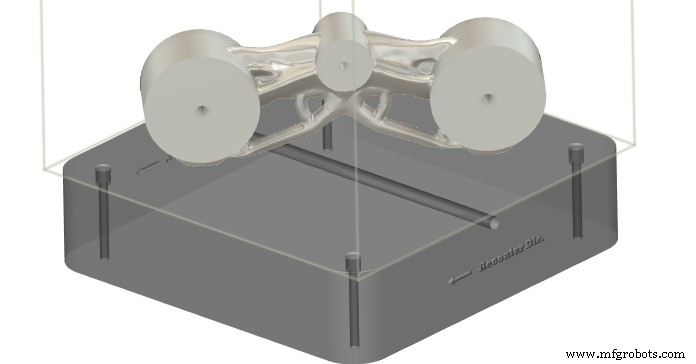
Agora usaremos o comando Suporte de Volume para gerar material de suporte.
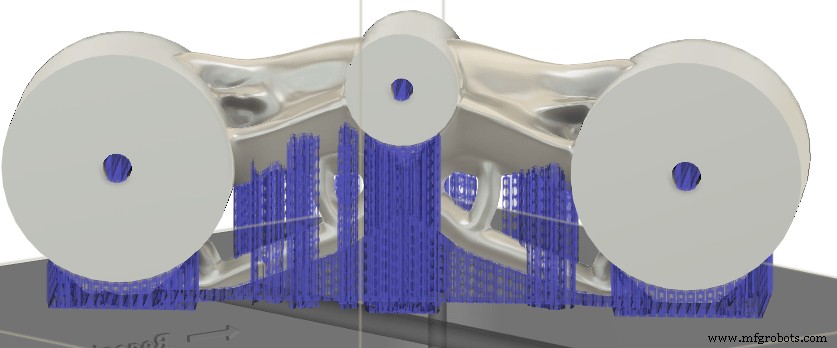
Neste ponto, estamos prontos para simular a impressão, depois gerar g-code e enviá-lo para a máquina.
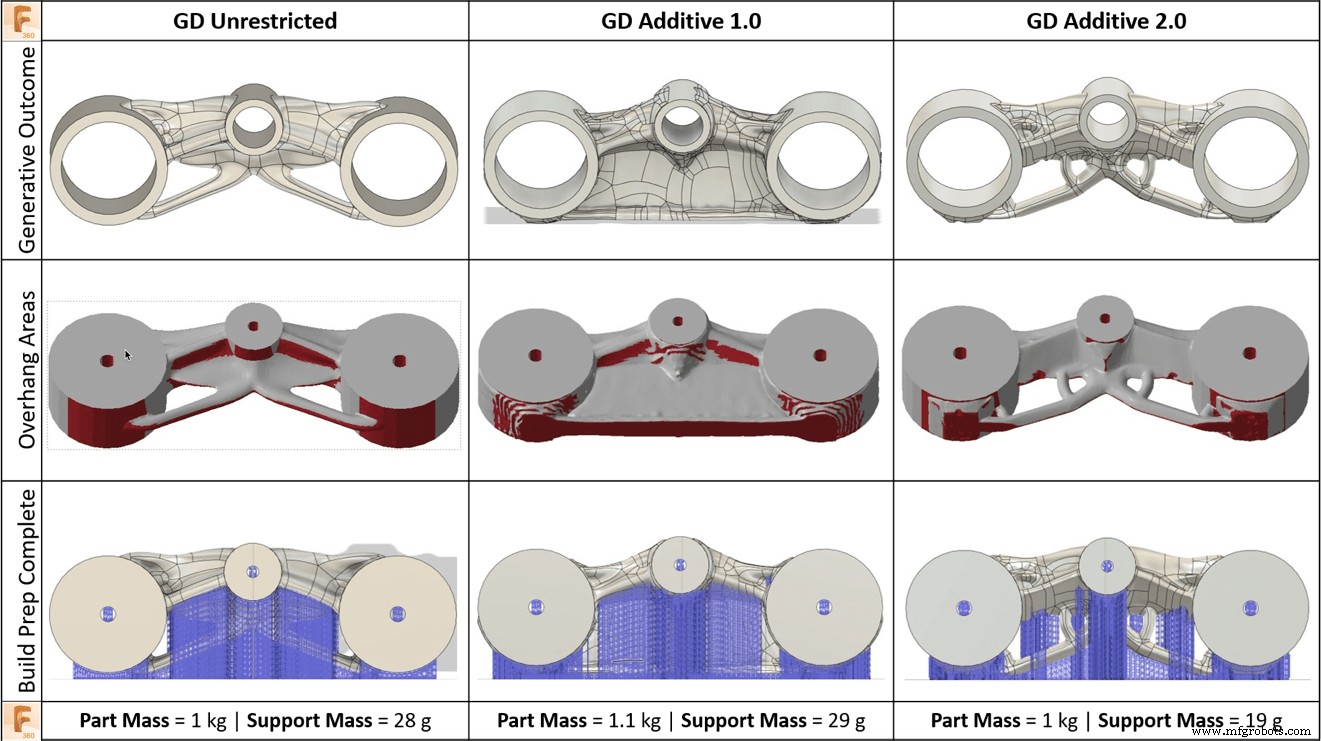
Figura 7 (abaixo) compara o design Additive 2.0 com as soluções irrestritas e existentes de fabrico aditivo, e vemos uma tendência semelhante ao exemplo anterior. Os resultados Additive 1.0 são mais pesados, requerem tanto suporte quanto a peça irrestrita, e sofrem problemas de qualidade de superfície. Additive 2.0 melhora qualidade de forma, reduz material de suporte requerido, e traz a massa da peça de volta quase igual ao resultado irrestrito.
Experimente Additive 2.0 Por Si Mesmo
Esperamos que esteja tão entusiasmado com estas melhorias de fabrico aditivo como nós estávamos em trazê-las para o produto. Embora as imagens neste blog contem uma ótima história, queríamos fornecer-lhe os modelos que usámos para demonstrar as melhorias, para que possa ver por si mesmo. Estes modelos estão prontos a executar, abra-os e gere os estudos disponíveis.
- Configuração Additive 2.0 Barra de Tração em V
- Configuração Additive 2.0 Triplo Grampo de Motociclo
Se tem alguma pergunta ou comentário sobre as nossas novas restrições de fabrico aditivo, por favor contacte-nos em generativedesignhelp@autodesk.com. Também quero partilhar um grande obrigado a uma equipa incrível de especialistas que têm vindo a desenvolver e validar esta solução e a Ben Weiss, Adam Day, Matt Oosthuizen, e Divy Kishor Tiwary por me ajudarem a escrever este post. Desejo a todos uma feliz época festiva e um Feliz Ano Novo!
Tecnologia industrial
- Manufatura Aditiva vs. Subtrativa: Diferenças e Por Que a Impressão 3D Cresce
- Por Que a Manufatura Aditiva Transforma Operações de MRO
- Quatro Tendências Emergentes de Automação Moldando a Manufatura Aditiva
- Pesquisa de Fluxo de Trabalho de Manufatura Aditiva: Compartilhe Seus Insights
- Design Generativo e Impressão 3D: Construindo a Manufatura do Amanhã
- Otimizando Design de PCB para Fabricação: Estratégias-chave e Melhores Práticas
- Maximizando Produção com Software Avançado de Manufatura Aditiva
- Transformando a Produção Eletrónica com Fabricação Aditiva
- Maximizando a Eficiência CAD na Manufatura Aditiva
- Manufatura Aditiva: Impulsionando Inovação e Eficiência de Custos na Aeroespacial