



Inspeção com Calibre de Pinos: Calibres Pequenos de Precisão para Fornecimento de Peças Metálicas
A Praticidade dos Calibres de Pinos para Inspeção de DI de Tubos
Aqui na Metal Cutting Corporation, para muitas aplicações não basta criarmos peças com as tolerâncias especificadas pelo cliente. Uma grande parte do nosso controle de qualidade é também garantir que podemos medir peças efetivamente e fornecer prova positiva de que elas são, de fato, como especificado.
O método escolhido — e o tipo de ferramenta usado — para determinar se uma peça atende aos requisitos pode fazer a diferença entre atender às especificações na primeira vez e ter que fazer trabalho adicional, o que por sua vez aumenta custos e cria atrasos para todos.
Como produtora de peças metálicas muito pequenas incluindo comprimentos curtos de tubos de pequeno diâmetro, frequentemente usamos calibres muito pequenos conhecidos como calibres de pinos para medir o diâmetro interno (DI) de peças que fazemos de tubos.
Também conhecidos como calibres de pino plug, esses pequenos calibres oferecem um método simples de inspeção "passa/não passa" — permitindo ao usuário avaliar rapidamente o DI de tubos de diâmetro muito pequeno para uma tolerância específica de mais ou menos.
O X-Y-Z dos Calibres de Pinos
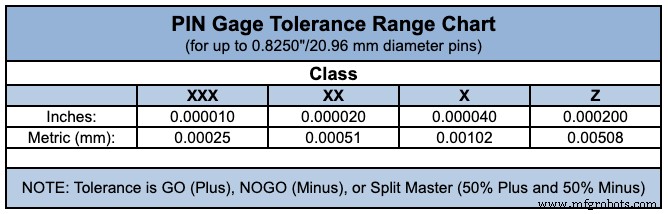
Existem diferentes classes de calibres pequenos — Y, Z, ZZ, XX, XXX, e assim por diante — com diferentes tolerâncias anexadas a eles. A tolerância do calibre é baseada na tolerância permitida no processo de fabricação de cada pino.
Por exemplo, para calibres variando em tamanho de 0,001" a 0,08250", calibres Classe Z têm tolerância de não mais que 0,0001", enquanto calibres Classe X têm tolerância de não mais que 0,00004".
Quanto menor a peça, mais a tolerância do calibre importa. Um calibre de pino com tolerância mais apertada (como Classe XXX) é mais reto e uniforme ao longo do comprimento do pino. Isso o torna bem adequado para verificar o DI de um tubo de pequeno diâmetro que em si tem uma tolerância muito crítica.
Os Limites da Medição com Calibre de Pinos
Para a maioria de tubos curtos com DI de 0,005" a 0,200", calibres de pinos tipicamente produzem resultados aceitáveis que podem ser correlacionados. No entanto, um calibre de pino pode apenas avaliar um limite de tolerância, não tanto mais quanto menos.
Também é importante lembrar que se você requer uma medição exata do diâmetro de uma peça acabada, esses pequenos calibres não vão atender às suas necessidades.
Isso porque um calibre de pino é um método passa/não-passa — significando que não é projetado para fornecer um valor de medição para características individuais da peça. Em termos simples, se o calibre passa pode ser inserido no DI mas o calibre não-passa não pode, as especificações foram atendidas.
Também chega um certo ponto onde até o menor dos pequenos calibres pode não ser fisicamente viável para determinar tamanhos e tolerâncias.
Por exemplo, com DI de tubo menor que 0,004", calibres de pinos passa/não-passa simplesmente não são práticos. Isso porque seria muito difícil inserir um pino de calibre delicado em um tubo de diâmetro tão pequeno sem dobrar o tubo ou danificar o próprio pino.
Além disso, calibres de pino ou plug são impraticáveis para inspecionar cilindros muito longos, como tubos de pequeno diâmetro que têm vários pés de comprimento e requerem DI consistente ao longo de todo o comprimento.
Alternativas aos Pequenos Calibres para Inspeção de DI
Em instâncias onde pequenos calibres não são apropriados, frequentemente recorremos a outros métodos mais sofisticados para inspecionar DIs, incluindo ferramentas como smart scopes e vários comparadores ópticos.
Geralmente, esses métodos usam um sensor para medir vários pontos ao redor da circunferência e dentro de um tubo, para calcular se o DI médio está dentro da tolerância. Esses métodos de medição óptica são mais precisos que calibres de pinos e podem ser usados para medir círculos, arcos e formas mais complexas.
No entanto, esses métodos são mais caros que usar um calibre de pino e têm desvantagens. Por exemplo, ferramentas ópticas não podem verificar se o DI é consistente ao longo do tubo, e a precisão pode ser afetada pelo acabamento superficial da peça sendo medida.
Além disso, medição óptica não pode ser usada para verificar DIs em peças muito longas, porque as peças não podem ser posicionadas de forma que a luz passe por todo o comprimento. Em vez disso, o método só pode ser usado em peças curtas que podem ser colocadas no vidro do sistema de medição.
Não Pule a Etapa de Inspeção nas Suas Especificações
Entender os fundamentos da medição de peças e o uso de pequenos calibres e outras ferramentas de inspeção é crucial para tomar decisões informadas sobre suas especificações.
Assim como você dedica muito tempo e esforço para determinar dimensões e tolerâncias das peças, você também deve considerar cuidadosamente suas opções ao decidir como determinará se a peça acabada atende às suas necessidades.
Além disso, garantir que você e seu parceiro saibam e concordem antecipadamente o que será medido e como, é um passo crítico na fabricação bem-sucedida de peças.
Tecnologia industrial
- Aplicações de Impressão 3D de Metal: Prototipagem e Ferramental – Parte 1
- Usinagem de Metal de Precisão: Guia Completo para Fabricação Exata
- Desbaste Eficiente, Livre de Rebarbas, para Peças Metálicas Pequenas de Alto Volume
- Acabamento Profissional de Metais para Proteger Peças de Precisão contra Corrosão
- Polimento de Precisão de Metais: Soluções Líderes para Peças Impressas em 3D
- Do Grande ao Micro: Dominando Peças Pequenas no Corte de Metal CNC
- Selecionando um Fornecedor Confiável para Peças Metálicas de Corte de Precisão
- Guia Especialista para Polimento de Peças Metálicas em Dispositivos Médicos Impressos em 3D
- Medição Precisa de Perpendicularidade para Peças Metálicas Pequenas – Guia e Técnicas
- Dominando Tolerâncias de Circularidade em Peças Metálicas Pequenas para Fabricabilidade Ótima