



Pregos: Tipos, Design e Fabricação – Guia Abrangente
Introdução
Um prego é um fixador metálico consistindo de uma haste pontiaguda e uma cabeça, projetado para prender madeira e outros materiais. Embora o aço domine a produção, pregos também são feitos de alumínio, latão, cobre e ligas especiais. Revestimentos como galvanização a zinco, escurecimento e tintas poliméricas aumentam resistência à corrosão, aderência e estética. Nos Estados Unidos, quase 300 tipos distintos de pregos são produzidos anualmente, com estrutura residencial respondendo pela maioria. Uma casa típica de estrutura de madeira requer entre 20.000 e 30.000 pregos de tamanhos variados.
Classificação por comprimento é comum: pregos sob 1 polegada (2,5 cm) são tachas ou brads, aqueles de 1–4 polegadas (2,5–10,2 cm) são pregos padrão, e comprimentos acima de 4 polegadas (10,2 cm) são às vezes chamados de espigas. Estas faixas são flexíveis, mas fornecem abreviação útil para construtores e fabricantes.
O termo penny (denário) remonta à Inglaterra do século XVIII, onde o preço de cem pregos de determinado tamanho determinava a designação. Por exemplo, um prego de 10 penny custava dez pennies por cento. Hoje, "penny" refere-se apenas ao comprimento: 2d equivale a 1 polegada, 10d equivale a 3 polegadas, e 16d equivale a 3,5 polegadas. Entre 2d e 10d o comprimento aumenta 0,25 polegada por penny. Comprimentos além de 10d não seguem progressão estrita.
Pregos apareceram primeiro na Mesopotâmia por volta de 3500 a.C., provavelmente forjados de cobre ou bronze. Ferro substituiu logo estes materiais iniciais. Inicialmente, cada prego era forjado à mão, tornando-os escassos e caros. No século XVI, máquinas podiam produzir longas tiras de ferro achatadas — hastes de prego — que eram então cortadas, pontiagudas e cabeçadas. Em 1646, a legislatura da Virgínia promulgou lei para proteger pregos dos colonos, reconhecendo seu valor econômico. Patentes iniciais em 1786 (Ezekial Reed) e 1790 (Thomas Clifford) introduziram máquinas que cortavam peças cônicas de chapas de ferro planas. A primeira máquina de pregos baseada em arame surgiu nos EUA por volta de 1850, método que permanece predominante hoje.
Design
A maioria das 300 variedades de pregos nos EUA não requer novo trabalho de design uma vez que um protótipo é aprovado. Matrizes de conformação e processos de fabricação são então escalados para produção em massa.
Cabeças vêm em várias formas: cabeça larga e circular é comum; pregos de acabamento apresentam cabeça estreita e cônica que permite embutir para acabamento liso; pregos de estofamento exibem cabeças decorativas; e pregos de cabeça dupla fornecem cabeça removível para fôrmas de concreto. A haste é tipicamente redonda e lisa, mas designs serrilhados, ranhurados ou helicoidais oferecem aderência mais forte e permanente. Revestimentos termoplásticos podem ser aplicados ao eixo, endurecendo sob atrito para travar o prego no lugar. Diâmetro varia por tipo: pregos comuns são maiores, pregos de caixa menores, e pregos de acabamento os mais finos.
Designs de ponta também variam. A ponta diamante padrão é de quatro lados e cônica, enquanto pontas rombas, cinzel, farpadas ou de agulha são empregadas para aplicações especiais.
À medida que materiais de construção evoluem, fabricantes inovam consequentemente. Pregos agora existem para telhas de cerâmica, pisos de madeira dura, telhas, calhas, drywall, chapas metálicas e concreto. Alguns são projetados para pistolas de pregos pneumáticas, e uns poucos servem até requisitos aeroespaciais.
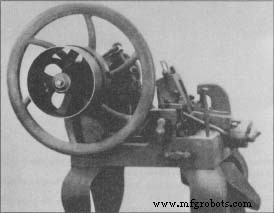 Esta máquina de corte de pregos do meio do século XIX usava ação de cisalhamento para cortar pregos de ferro em barra. (Do Museu Henry Ford & Greenfield Village.)
Pregos são vitais para construção com estrutura de madeira, mas nem sempre foram o fixador primário. Antes do final do século XVIII, construtores americanos dependiam de estruturas de madeira pesada, usando espigas e mortais com pinos de madeira para resistência de junta. Tal artesanato demandava carpinteiros altamente qualificados e custos altos na América colonial.
Antes dos anos 1790, pregos eram importados da Inglaterra ou forjados por ferreiros locais. Um processo típico envolvia aquecer uma barra de ferro, moldar haste e cabeça martelando em bigorna, cortar entalhe, e quebrar o prego. A cabeça era então achatada e polida antes de ser liberada.
Entre 1790 e 1830, inventores europeus e americanos introduziram dispositivos mecânicos que aceleraram produção de pregos e reduziram custos. Estes avanços coincidiram com design de casa balloon-frame em Chicago nos anos 1830, que utilizava pregos produzidos em massa e reduzia requisitos de habilidade de carpintaria.
William S. Pretzer
Matérias-Primas
Aço domina produção de pregos, mas alumínio, cobre, latão, bronze, aço inoxidável, níquel, prata, monel, zinco e ferro também encontram uso. Pregos galvanizados recebem revestimento de zinco para resistência à corrosão; pregos escurecidos passam por tratamento de chama para camada protetora de óxido; pregos cimentados são envoltos em resina plástica para melhorar aderência; e alguns brads recebem esmalte colorido para combinar com substrato.
Processo de Fabricação
Pregos modernos são produzidos a partir de bobinas de arame metálico. Uma máquina de fazer pregos pode produzir até 700 pregos por minuto, após os quais pregos são limpos, acabados e embalados.
Formação
- Arame é desenrolado da bobina e agarrado por matrizes que moldam a cabeça.
- Um martelo mecânico deforma a extremidade livre na cavidade da matriz para formar a cabeça.
- Cortadores golpeiam a extremidade oposta, formando a ponta e separando o prego da bobina.
- As matrizes liberam e um ejetor expulsa o prego para uma bandeja de coleta.
Formação Adicional
- Pregos que requerem torções helicoidais, serrilhados ou outras texturas de superfície são processados por rolos, torções ou estampos — às vezes após aquecimento — para alcançar perfil desejado.
Acabamento
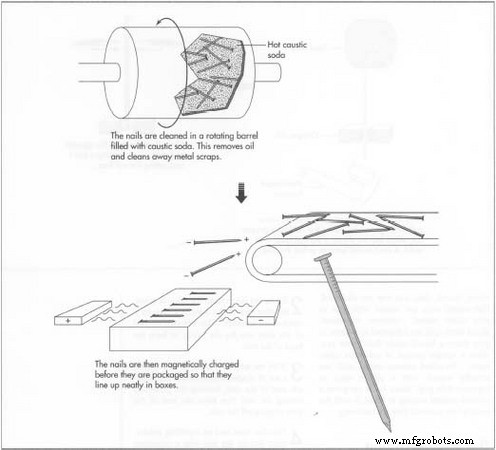
- Limpeza ocorre em barril rotativo de soda cáustica quente, removendo óleos e rebarbas metálicas.
- Acabamentos brilhantes são aplicados via tambor rotativo de serragem quente; acabamentos escurecidos são alcançados por tratamento de chama. Pregos galvanizados são mergulhados em zinco fundido (galvanização a quente), ou revestidos com zinco em pó e óxido de zinco a 570 °F (300 °C). Outros revestimentos podem ser pulverizados ou mergulhados.
- Tratamento térmico pode ser adicionado para pregos especiais que requerem tolerâncias mais apertadas.
Embalagem
- Elevadores magnéticos transportam pregos finalizados para pesadoras, que os depositam em caixas de papelão. Campo magnético alinha pregos em fileiras organizadas antes da desmagnetização. Tamanhos de caixa comuns incluem 1, 5, 10, 25 e 50 libras. Brads são vendidos em caixas de 2 onças ou 4 onças e são embalados sem alinhamento magnético.
Controle de Qualidade
Matérias-primas devem atender a rigorosos padrões químicos, mecânicos e de corrosão, tipicamente certificados pelo fornecedor de arame e verificados independentemente pelo fabricante de pregos. Durante produção, controle estatístico de processo monitora dimensões e propriedades, garantindo que cada lote permaneça dentro das especificações.
O Futuro
A demanda por pregos commodities flutua com mercado imobiliário e competição global, afetando margens de lucro. Por outro lado, pregos especiais — necessários para revestimento composto, revestimento à base de cimento e revestimentos avançados — projetam crescimento. Nicho emergente é restauração de estruturas históricas; uma fábrica em Massachusetts agora fornece pregos cortados para projetos de reconstrução autênticos, representando 20% de sua produção.
Processo de manufatura
- O que é Usinagem VMC? Visão Geral Especializada de Centros de Usinagem Verticais
- Principais Considerações para Usinagem Swiss de Alto Volume
- Guia de Prototipagem CNC: Precisão, Velocidade e Produção Custo-Efetiva
- Fabricação Especializada de Eixos: Processos de Precisão e Soluções Personalizadas
- Passivação de Aço Inoxidável: Aumentando a Resistência à Corrosão e Desempenho
- Pregos Cortados vs. Pregos de Arame: Entendendo as Diferenças-Chave para Construção
- Por Que Pregos Continuam Sendo o Fixador Preferido na Construção Moderna
- O Guia Definitivo dos Tipos de Pregos: Entendendo Cada Variedade
- Pregos Galvanizados: Fixadores Revestidos de Zinco para Construção Durável
- Pregos de Haste Anelada (Ring Shank Nails): Benefícios e Usos na Construção