



Lixas e Abrasivos Revestidos: Soluções Industriais e para DIY
Histórico
Embora os tipos mais familiares de abrasivos revestidos sejam provavelmente as folhas individuais de lixa com que marceneiros amadores preparam móveis ou artesanato para pintura, o termo técnico "abrasivos revestidos" abrange uma gama muito mais ampla de produtos para uso individual e industrial. Embora esses produtos assumam muitas formas, todos são essencialmente uma única camada de grão abrasivo fixada a um suporte flexível. Além de sua forma mais conhecida, lixas também estão disponíveis para consumidores em cintas, rolos e discos. No entanto, os maiores usuários de abrasivos revestidos são fabricantes que empregam abrasivos de grande escala em várias fases da produção industrial. Por exemplo, abrasivos revestidos são críticos tanto na indústria moveleira quanto na automotiva.
Abrafisvos revestidos datam do século XIII, quando chineses usavam conchas e sementes trituradas coladas com goma natural em pergaminho. Em 1769, papel abrasivo revestido já era vendido nas ruas de Paris. Um artigo de 1808 descreve processo para fabricar abrasivos revestidos, e em 1835 uma patente dos EUA foi emitida para máquina que produzia abrasivos revestidos.
Nem sempre uma ferramenta altamente versátil, abrasivos revestidos eram originalmente restritos a aplicações de acabamento como polimento ou preparação de superfícies para pintura ou galvanização. Através de melhorias na resistência dos suportes e nas propriedades dos minerais abrasivos, abrasivos revestidos agora podem ser usados para aplicações pesadas. Hoje, usos industriais variam desde polimento manual com folhas de abrasivo revestido até retífica de aço com grandes máquinas que usam motores elétricos de 300 HP para acionar cintas com vários metros de largura.
Atualmente, aproximadamente quarenta empresas fabricam ou importam rolos jumbo nos Estados Unidos. O tamanho da indústria é limitado porque exige investimento substancial em equipamentos, matérias-primas, energia e mão de obra. Um número maior de empresas converte os rolos jumbo em produtos utilizáveis como discos e cintas.
Matérias-Primas
O nome "lixa" é na verdade um equívoco, pois a maioria dos produtos adesivos revestidos não contém nem areia nem papel. Geralmente, consistem em algum tipo de mineral abrasivo, que pode ser orgânico ou sintético; suportes flexíveis; e adesivos. Outros materiais podem ser adicionados para aplicações especiais. A maioria das empresas que fabricam rolos jumbo de abrasivos revestidos compra minerais e materiais de suporte de empresas independentes especializadas. Minerais naturais vêm de empresas que mineram e processam os minerais, minerais sintéticos de empresas especializadas em materiais refratários, e a maioria dos suportes vem de fabricantes de tecidos.
O grão abrasivo, a parte-chave dos produtos abrasivos revestidos, pode ser um mineral natural ou sintético. Devido à sua extrema dureza, minerais naturais como granada ou esmeril (coríndon com impurezas de ferro) encontram uso limitado em produtos para aplicações em madeira, enquanto o mineral crocus (óxido de ferro natural) é limitado ao uso como agente de polimento devido à sua maciez. Tais minerais naturais compreendem menos de um por cento do mercado de abrasivos. Aplicações em metalurgia requerem minerais sintéticos exclusivamente porque oferecem qualidade consistente e podem ser fabricados especialmente com estrutura alongada que adere bem a suportes flexíveis.
O uso de um determinado produto abrasivo revestido determina o mineral que será utilizado. Óxido de alumínio é o abrasivo mais comum, seguido por carboneto de silício. Como o carboneto de silício é mais duro e afiado, é usado para aplicações envolvendo vidro e outros materiais não metálicos. Óxido de alumínio, que é o abrasivo mais tenaz, é usado para aplicações em metalurgia onde forças elevadas são comuns. Minerais contendo alumina de zircônio e alumina são tipicamente usados onde abrasivos extremamente robustos são necessários, como em fundições. Minerais caros e extremamente duros como diamante ou nitreto de boro cúbico são restritos a processos especiais de polimento.
Os tamanhos dos grãos abrasivos variam de partículas finas que parecem farinha (grão 2.000) a partículas grandes que parecem açúcar granulado (grão 60). Grãos mais finos são usados para aplicações de acabamento superficial e grãos maiores para aplicações de conformação e remoção de material. Desenvolvimentos recentes na fabricação de abrasivos de grão uniforme e extremamente pequeno com partículas do tamanho de particulado aerotransportado em fumaça criaram aplicações em polimento fino conhecidas como superacabamento. Outras melhorias incluem tecnologia patenteada para agrupar minerais finos em pequenas esferas ocas ou conglomerados do tamanho de grãos convencionais. Tais refinamentos melhoraram a capacidade de corte e estenderam a vida útil dos produtos abrasivos revestidos.
O suporte é a plataforma flexível à qual o mineral abrasivo é fixado. O desenvolvimento de abrasivos revestidos como ferramenta de fabricação versátil pode ser atribuído em parte a melhorias nos materiais de suporte. Sem um suporte forte e flexível, abrasivos revestidos não sobreviveriam ao manuseio brusco ou aos efeitos de líquidos frequentemente usados como auxiliares de retífica.
Suportes vêm em quatro materiais básicos, cada um com atributos únicos. Papel é o mais leve dos materiais de suporte e também o mais fraco. Embora sua falta de resistência limite a utilidade do papel para aplicações manuais, sua flexibilidade o torna ideal para aplicações em que o abrasivo revestido deve se ajustar estreitamente ao contorno de uma peça. Classificados em escala que aumenta com o peso físico de uma resma, suportes de papel vêm em pesos classificados de A a F. A menos que especialmente tratados, papel não pode ser usado com água ou outros fluidos.
Suportes feitos de fibras tecidas vêm em designações de peso progressivamente mais pesadas J, X, Y, M e H e são tipicamente feitos de algodão, poliéster ou rayon. O padrão de tecelagem varia de fibras tecidas em ângulos de 90 graus a fibras sobrepostas em ângulos de 90 graus e costuradas. Um padrão de malha ou tela menos comum é usado para suportes em materiais necessários em aplicações úmidas de baixa pressão. Suportes de fibra são feitos de múltiplas camadas de fibras de tecido impregnadas com resina usadas em algumas aplicações secas de alta pressão. Suportes de filme, um desenvolvimento recente, melhoraram a eficácia de abrasivos revestidos em acabamento de precisão. Filme sintético uniformemente espesso pode ser usado com minerais de tamanho micrométrico especiais para produzir acabamentos altamente reflexivos e dimensões de precisão em peças.
O adesivo ou cola é aplicado ao suporte em duas camadas, cada uma com propósito diferente. A primeira camada, chamada cama de fixação (make coat), prende o mineral abrasivo ao suporte. Após a aplicação da primeira camada de adesivo e grão, uma segunda camada, a cama de tamanho (size coat), é aplicada em espessuras variadas dependendo do tipo de produto. Uma camada fina de size coat deixa mais mineral abrasivo exposto, resultando em produto que corta mais agressivamente. Camadas mais espessas, que cobrem mais do mineral, criam produto que corta menos agressivamente mas produz acabamentos mais finos.
O Processo de Fabricação
Aplicação da Cama de Fixação ao Suporte
- 1. Uma cinta de lixa típica origina-se com a fabricação de um grande rolo de abrasivo revestido contendo suporte de tecido de algodão peso "X", óxido de alumínio grão 100 e ligação de resina. A produção começa quando a cama de fixação é aplicada a um lado do material de suporte.
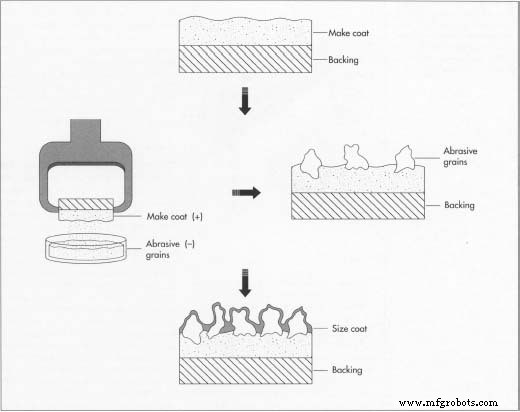 O termo "lixa" é um equívoco, pois a maioria dos abrasivos revestidos não contém nem areia nem papel. Em vez disso, um abrasivo revestido típico contém suporte de algodão, poliéster ou rayon, com uma camada inicial de adesivo – a cama de fixação – aplicada a ele. Os grãos abrasivos são então aplicados usando processo de deposição eletrostática, no qual os grãos recebem carga elétrica. Finalmente, outra camada de adesivo – a cama de tamanho – é aplicada.
Aplicação do Abrasivo à Cama de Fixação
- 2. A próxima etapa, aplicação do mineral abrasivo, é a mais importante no processo de fabricação porque determina a orientação e densidade do mineral. No passado, o suporte com a primeira camada de adesivo passava sob um fluxo controlado de abrasivo, aplicando uma camada fina de grão orientado aleatoriamente. Hoje, o suporte é passado, lado adesivo para baixo, sobre uma bandeja de abrasivos que foram eletrostaticamente carregados – recebendo carga oposta ao suporte. A carga oposta faz o abrasivo aderir uniformemente ao suporte, resultando em ferramenta abrasiva revestida muito afiada, de corte rápido e com vida máxima possível.
- 3. Controlar a densidade do mineral no suporte flexível dá origem a duas variações importantes no design do produto: abrasivos de camada aberta e fechada. Produto de camada aberta contém grãos abrasivos cobrindo de 50 a 70 por cento da área de superfície do suporte. Essa densidade menor permite que o produto final seja flexível e evita entupimento ou carregamento com pedaços do material trabalhado. Em produtos de camada fechada, o mineral cobre 100 por cento da área disponível, tornando os produtos finais melhores para aplicações de acabamento e mais adequados para manuseio mais brusco que produtos de camada aberta.
Aplicação da Cama de Tamanho
- 4. Uma vez que o grão foi incrustado na cama de fixação, o rolo é seco e segue para aplicação da cama de tamanho. Após a aplicação, o rolo é seco novamente e curado sob condições cuidadosamente controladas de temperatura e umidade.
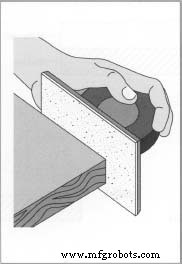 A lixa pode assumir qualquer número de tamanhos e formas e ser usada para variedade de aplicações, desde a folha manual comum mostrada aqui até enormes máquinas que usam motores elétricos de 300 HP para acionar cintas com vários metros de largura. O produto finalizado é então enrolado em grande carretel e enviado às empresas que o converterão em cintas de lixa ou outros itens.
- 5. Materiais e processos adicionais podem ser incluídos para dar ao produto convertido características especiais. Um tratamento é a adição de um auxiliar de retífica na cama de tamanho que melhora a retífica de alguns metais em aplicações de alta pressão. Outro envolve aplicação de adesivo sensível à pressão no lado não abrasivo do suporte para fazer alguns tipos de discos de lixa. Material também pode ser adicionado para reduzir a eletricidade estática gerada quando cinta é usada em madeira. Passar o rolo por dois rolos de aço estreitamente espaçados em processo chamado acetinamento esmaga minerais salientes e deixa produto com espessura uniforme projetado para aplicações de acabamento fino.
Flexionamento do Rolo
- 6. Antes de o rolo de abrasivo revestido ser convertido em cinta ou outro produto, ele é sistematicamente flexionado ou dobrado para quebrar a camada contínua de adesivo. Essa flexão é necessária porque o rolo recém-fabricado é tão rígido que de outra forma não funcionaria corretamente quando convertido em outros produtos. A flexão pode ser aplicada em direção única ou múltiplas direções. Flexão unidirecional quebra a ligação geralmente em ângulo de 90 graus em relação à borda do rolo. Para aplicações especiais em que a cinta deve se conformar precisamente aos contornos de uma superfície, a flexão unidirecional é aplicada ao longo de linhas paralelas aos lados da cinta. Flexão múltipla quebra a ligação em ângulos de 45 graus aos lados da cinta em padrão cruzado ou combinação de direções de 90 e 45 graus. Embora esta última produza cinta muito flexível, tal flexão reduz muito a vida útil do produto.
Conversão
- 7. A conversão de material em rolo para cintas abrasivas começa com corte de tiras de abrasivos revestidos na largura desejada. Cada tira é então cortada no comprimento adequado, e as extremidades são unidas. A junta em cintas comuns é uma emenda sobreposta a 45 graus. Cintas estreitas são emendadas em ângulo mais agudo e cintas largas em ângulo maior. Variedade de técnicas de emenda pode ser aplicada dependendo da importância de mudanças na espessura da cinta na emenda e da tensão que a cinta receberá durante o uso. Uma prática comum na preparação de emenda para união é escarificação , processo que remove camada de abrasivo ou suporte das extremidades da cinta. Para minimizar espessura de juntas em produtos para acabamento, ambas as extremidades são escarificadas. Produtos de grão grosso, usados para aplicações menos precisas, são escarificados em uma extremidade apenas. Conversão de outros produtos procede de forma similar. Por exemplo, discos de lixa começam com seção adequadamente dimensionada de material em rolo, e uma máquina perfura os discos individuais completos com furo central.
Controle de Qualidade
A qualidade de produtos abrasivos revestidos é controlada por vários padrões governamentais e voluntários estabelecidos por organizações comerciais da indústria abrasiva. Esses padrões preocupam-se principalmente com segurança e com a classificação e identificação consistentes de produtos. Padrões de segurança aparecem na publicação B7.7 do Instituto Nacional de Padrões Americanos (ANSI), e padrões de dimensionamento e identificação de grãos estão na publicação B74.18 do ANSI.
O Futuro
Abrasivos revestidos continuarão como ferramentas confiáveis e úteis para consumidores e indústria manufatureira, embora mudanças no uso de alguns produtos sejam prováveis. Por exemplo, à medida que produtos abrasivos não tecidos são melhorados e tornam-se mais reconhecidos, podem substituir alguns produtos abrasivos revestidos. Desenvolvimento contínuo de minerais e suportes melhorará o desempenho dos produtos abrasivos revestidos existentes. Novos suportes de filme e minerais abrasivos ultrafinos permitirão novas abordagens para acabamentos altamente reflexivos e de precisão. Além disso, abrasivos revestidos serão usados mais com equipamentos automatizados à medida que designs são melhorados e melhores controles computacionais tornam-se disponíveis.
Processo de manufatura
- SAE J1392 Grau 050AL: Aço Baixo Carbono Laminado a Frio e Revestido – Desempenho Mecânico Premium
- SAE J1392 Grau 050BH: Aço Baixo Carbono Laminado a Frio e Revestido – Premium
- SAE J1392 Grau 050BL - Aço Laminado a Frio e Revestido de Baixo Carbono
- SAE J1392 Grau 050CH - Aço Laminado a Frio e Revestido de Baixo Carbono
- SAE J1392 Grau 050CL - Aço Laminado a Frio e Revestido de Baixo Carbono
- SAE J1392 Grau 050SH - Aço Laminado a Frio e Revestido: Alta Resistência Baixo Carbono
- SAE J1392 Grau 050SL - Aço Laminado a Frio e Revestido Premium de Baixo Carbono
- Aço Laminado a Frio e Revestido SAE J1392 Grau 040ZL – Alta Resistência e Resistência à Corrosão
- Aço Laminado a Frio e Revestido SAE J1392 Grau 045AH – Material de Precisão para Engenharia
- Aço Laminado a Frio e Revestido SAE J1392 Grau 045AL – Propriedades e Especificações