



Super Cola: Química, Fabricação e Controle de Qualidade
Histórico
Super cola, formalmente conhecida como adesivo cianoacrilato, é cola de alta resistência e cura rápida usada em aplicações de consumo, industriais, médicas e de construção. Alcança seu poder de adesão formando cadeia polimérica quando exposta à umidade.
Adesivos podem ser agrupados em cinco categorias primárias:
- Colas solventes – Base adesiva misturada com solventes orgânicos voláteis (ex: tolueno) que evaporam, deixando ligação seca. São inflamáveis e funcionam rapidamente.
- Colas à base de água – Usam água como solvente. Curam mais lentamente mas são não inflamáveis. Exemplos comuns incluem cola branca e cola de caseína, preparável a partir de proteína do leite.
- Sistemas de duas partes – Consistem de resina e endurecedor (ex: epóxi, resorcinol). Mistura adequada é essencial para desempenho ótimo, especialmente em superfícies metálicas.
- Colas de couro animal – Derivadas de peles, ossos ou outras partes animais. Tipicamente vendidas como pós ou flocos misturados com água e aquecidos.
- Cianoacrilatos (C.A.s) – Categoria mais nova e forte, produzida de polímeros sintéticos. Curam quase instantaneamente na presença de umidade e são usadas de reparos domésticos a suturas médicas.
Adesivos cianoacrilatos foram descobertos pela primeira vez pelo Dr. Harry Coover e Dr. Fred Joyner na Kodak em 1951 durante experimento com refratômetro. Embora o teste inicial arruinasse instrumento caro, revelou adesivo notavelmente forte. Kodak lançou Eastman 910 em 1958, primeiro produto C.A. comercial. Hoje, numerosos fabricantes oferecem variedade de formulações adaptadas a aplicações específicas.
Embora mecanismo exato de polimerização seja complexo, princípio básico é que cadeias de monômero reagem com umidade para formar rede reticulada apertada. Esta rede gera resistência de ligação que pode atingir vários milhares de libras por polegada quadrada (psi) de resistência ao cisalhamento, tornando C.A.s ideais para tarefas exigentes.
Matérias-Primas
Ingredientes centrais para polímeros cianoacrilato incluem:
- Cianoacetato de etila – monômero primário.
- Formaldeído – agente reativo que inicia polimerização.
- Nitrogênio ou outros gases inertes – para prevenir reações indesejadas durante processamento.
- Inibidores de radicais livres e sequestradores de base – aditivos que suprimem cura prematura e removem impurezas.
Outros produtos químicos auxiliares garantem estabilidade e desempenho do produto.
Processo de Fabricação
Criação do Polímero
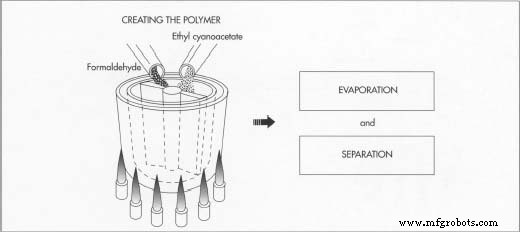
- Processo começa com cianoacetato de etila, misturado com formaldeído em chaleira revestida a vidro equipada com lâminas rotativas. Mistura passa por condensação, produzindo água que é subsequentemente evaporada por aquecimento.
- Uma vez água removida, resíduo remanescente é o polímero cianoacrilato. Para evitar endurecimento prematuro, chaleira é purgada com nitrogênio.
Separação de Monômeros
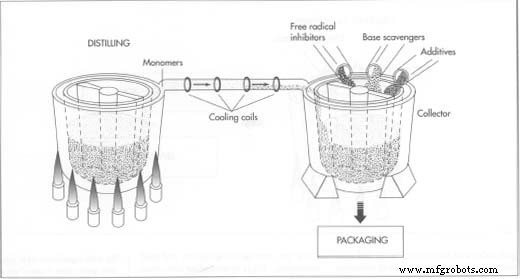
- Aquecimento do polímero a aproximadamente 150 °C causa craqueamento térmico, gerando monômeros reativos (cianoacrilato de etila ou, com processo diferente, cianoacrilato de metila). Estes monômeros sobem e são coletados em segundo recipiente.
- Passam então por serpentinas de resfriamento, condensando em líquido. Etapas adicionais de destilação podem ser empregadas para maior pureza.
Prevenção de Cura Prematura
Durante destilação, inibidores de radicais livres e sequestradores de base são adicionados ao fluxo de monômero líquido. Concentração de impurezas mantida abaixo de níveis de partes-por-milhão para evitar precipitados visíveis, que indicariam contaminação e exigiriam rejeição do lote.
Aditivos e Embalagem
- Fabricantes podem ajustar viscosidade (espessa, média, fina) e incorporar aditivos que permitem adesão a superfícies porosas ou irregulares.
- Uma vez formulado, adesivo é envasado em tubos de plásticos não reativos como polietileno ou, menos comumente, alumínio. Tubos são selados para proteger produto da umidade até o uso.
Controle de Qualidade
Como reação de polimerização é universal – todo monômero presente ligará – processo de fabricação deve ser meticulosamente controlado. Pontos-chave de verificação incluem:
- Verificação de pureza de matérias-primas e conformidade de fornecedores.
- Monitoramento de tempos de mistura, perfis de temperatura e volume em cada etapa.
- Testes em linha de viscosidade e reatividade.
- Testes finais de resistência ao cisalhamento, que tipicamente confirmam valores excedendo 10.000 psi.
Apenas produtos que atendem a esses padrões rigorosos são enviados, garantindo que cada frasco entregue a ligação previsível e de alto desempenho esperada de adesivo cianoacrilato.
Processo de manufatura
- Ligas de Tungstênio de Alta Performance: Aplicações e Benefícios
- Papel Excepcional do Diamante na Medicina Moderna: De Instrumentos Cirúrgicos à Nanomedicina
- Controlador de Luva DIY de Baixo Custo e Carro a Hélice – Construa Seu Próprio Controlador de Mão Arduino
- Superdedução 2021: Desbloqueie 130% de Alívio Fiscal em Novos Ativos e £1M AIA para Máquinas Usadas
- Como Aplicar Corretamente Bastão de Cola na Mesa de Impressão da Mark One
- Dryflex HiF: TPEs de ultra-alto fluxo para interiores automotivos sustentáveis e leves
- Jokari Super 4 Plus 20050: Alicate Desencapador Automático – Precisão, Durabilidade e Aprovação dos Usuários
- UNS S32760 (Super Duplex 1.4501) – Liga Premium Resistente à Corrosão para Serviço Ácido
- Super Invar® 32-5: Liga de Expansão Térmica Ultra-Baixa para Engenharia de Precisão
- Soluções de Ar Ultra-Limpo para Produção Eletrônica