



Corte a Laser vs Corte a Plasma: Qual Método Escolher para Corte de Metal?
Princípios de Funcionamento
Corte a Plasma
Gás de trabalho (oxigênio, nitrogênio, ar) → arco de plasma de altíssima temperatura → fusão e evaporação local do metal → jato de plasma de alta velocidade expulsa metal fundido → forma o corte. Adequado para qualquer metal condutor, brilha em chapas grossas.
Corte a Laser (Fibra / CO₂)
Feixe laser gerado por fonte (fibra: 1070 nm; CO₂: 10,6 µm) → espelhos/fibra óptica → lente focal → ponto de alta densidade de potência na peça → fusão/vaporização instantânea → gás assistente (N₂, O₂, ar) expulsa escória → corte limpo. Alta direcionalidade, brilho, intensidade → velocidade, precisão, corte estreito, acabamento pronto para uso.
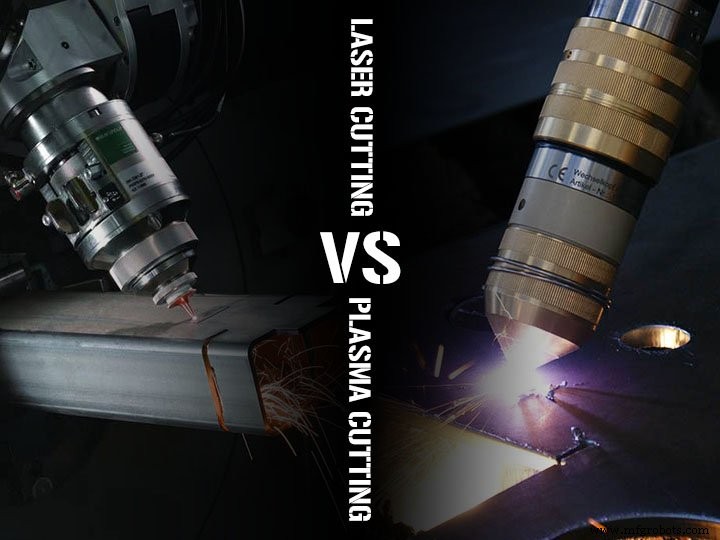
Comparação Direta
| Critério | Corte a Laser (Fibra) | Corte a Plasma |
|---|---|---|
| Espessura ideal | Chapas finas a médias (0,5–25 mm aço carbono; até 20 mm inox; até 15 mm Al) | Chapas médias a grossas (6–50+ mm aço carbono; 6–30 mm inox/Al) |
| Materiais | Metais + não-metais (madeira, acrílico, tecido, couro, vidro, cerâmica, compósitos) | Apenas metais condutores |
| Velocidade (chapa fina <3 mm) | Muito alta (até 60 m/min em 1 mm) | Mais lenta |
| Velocidade (chapa grossa >20 mm) | Lenta / requer alta potência (12-30 kW+) | Muito alta (vantagem principal do plasma) |
| Precisão dimensional | ±0,05 mm (repetibilidade ±0,02 mm) | ±0,5–1,0 mm |
| Largura do corte (kerf) | 0,1–0,4 mm (muito estreito) | 1,5–3,5 mm (mais largo) |
| Perpendicularidade da face | Excelente (~90°) | 0,5°–1,5° de conicidade (taper) |
| Acabamento superficial (Ra) | Baixo (1,6–6,3 µm) — pronto para solda | Médio/alto (6,3–25 µm) — escória na face inferior |
| Zona termicamente afetada (ZTA) | Muito pequena | Maior |
| Deformação térmica | Mínima | Pequena a moderada |
| Investimento inicial (CAPEX) | Alto (fonte fibra, cabeçote, CNC, chiller, exaustão) | Baixo a médio |
| Custo operacional (OPEX) | Médio (elétricidade, gás assistente, ópticas, bicos) | Baixo (elétricidade, gás, consumíveis baratos) |
| Manutenção | Ópticas sensíveis, alinhamento, chiller | Simples, robusta, consumíveis frequentes |
| Segurança | Laser classe 4 — cabine fechada, interlocks, óculos específicos | Arco UV, fumaça, ruído — exaustão, EPIs, corte submerso opcional |
Vantagens do Corte a Laser (Fibra)
- Kerf mínimo: Face de corte pronta para solda, sem retífica.
- Velocidade em chapas finas: Até 10–60 m/min (vs. plasma ~3-5 m/min).
- Qualidade superior: Baixa deformação, rugosidade baixa, face perpendicular.
- Precisão: ±0,05 mm; repetibilidade ±0,02 mm.
- Versatilidade de materiais: Metais + não-metais (com laser CO₂ ou fibra + gás assistente adequado).
- Furação de qualidade: Furos precisos, redondos, sem rebarba — plasma sofre aqui.
- Automação/Indústria 4.0: Integração fácil com robôs, carregadores, monitoramento IoT.
Desvantagens do Corte a Laser
- CAPEX alto (fonte de fibra 1-30 kW = $30k–$500k+).
- OPEX alto em chapas grossas (consumo elétrico massivo, gás N₂/O₂).
- Baixa eficiência em chapas grossas vs plasma — a menos que qualidade exija laser.
- Sensível a reflexividade (cobre, latão, alumínio polido) — requer fontes com isolamento óptico / anti-reflexo.
- Manutenção de ópticas e fibra exige técnico especializado.
Vantagens do Corte a Plasma
- Velocidade extrema em chapas grossas: Muito superior a laser e oxicorte.
- CAPEX baixo: Fonte plasma 100-300A = $5k–$30k; mesa CNC = $10k–$50k.
- OPEX baixo: Consumíveis (bico, eletrodo, anel) baratos; manutenção simples.
- Corta qualquer condutor: Inclui cobre, latão, alumínio sem dificuldade extra.
- Portátil: Fontes inversoras leves para obra/campo.
Desvantagens do Corte a Plasma
- Conicidade (taper): Face de corte com ângulo 0,5°–1,5° — um lado mais largo.
- Escória (dross): Resíduo fundido na face inferior — requer retífica (custo mão de obra).
- Emissões: Fumaça tóxica, pó metálico, arco UV, ruído — exige exaustão, EPIs, cabine. Corte submerso (underwater) mitiga.
- Consumíveis frequentes: Bicos/eletrodos trocados a cada 2-4 h de corte real. Muitos itens importados.
- Precisão e acabamento inferiores: Não atende tolerâncias finas nem furos de precisão.
Decisão: Qual Escolher?
Escolha LASER DE FIBRA se:
- Corta predominantemente chapas finas a médias (0,5–12 mm).
- Precisa de alta precisão, furos de qualidade, acabamento pronto para solda.
- Processa não-metais (madeira, acrílico, tecido) — use laser CO₂ ou híbrido.
- Orçamento permite investimento maior para menor custo/peça em alta precisão.
- Indústria: chassis eletrônicos, peças de precisão, tubos, sinalização fina, artefatos decorativos.
Escolha PLASMA CNC se:
- Corta predominantemente chapas grossas (>12–15 mm).
- Orçamento de investimento é restrito.
- Peças são estruturais, não estéticas (acabamento secundário aceito).
- Precisa cortar cobre, latão, alumínio grosso sem dor de cabeça.
- Indústria: estruturas metálicas, caldeiraria, navios, equipamentos pesados, sucata, HVAC (dutos).
Tendência Híbrida
Alguns fabricantes oferecem máquinas combinadas: mesa única com fonte laser fibra + plasma, ou cabeçote intercambiável. Útil para job shops que atendem ambos perfis. Avalie custo total vs. duas máquinas dedicadas.
Máquina cnc
- Corte a Plasma vs. Corte a Laser: Diferenças-Chave e Quando Usar Cada Um
- O Guia Definitivo para Escolher uma Máquina de Corte a Laser de Fibra
- Máquinas de Corte a Laser de Fibra: Longevidade, Desempenho e Insights de Manutenção
- Por que Máquinas de Corte a Laser de Fibra Superam Lasers CO₂ em Precisão e Eficiência
- Máquinas de Corte a Laser de Fibra: Liberando Precisão e Eficiência na Manufatura de Chapas Metálicas
- Máquinas de Corte a Laser para Metal: Guia Especializado para Fabricantes Modernos
- Corte a Laser de Fibra Robótico vs Corte a Plasma: Diferenças-Chave e Escolha da Solução Certa
- Entendendo o Corte a Plasma: Guia Completo para Precisão CNC
- Corte a Laser Explicado: Tecnologia, Aplicações e Benefícios
- Guia Aprofundado de Máquinas de Corte a Plasma CNC: Características, Benefícios e Aplicações